

Farge er det første en stoffinnkjøper legger merke til, og den vanskeligste variabelen å kontrollere gjennom en volumordre. En prøve godkjent under lyset i et showroom kan se annerledes ut når den farges i et produksjonsbad på 500 kilogram. Ruller fra begynnelsen av en kjøring kan bli litt mørkere i nyansen enn ruller fra slutten. Uten systematisk kontroll når disse variasjonene skjærebordet – og da oppdager kjøperen at jakkepaneler fra ulike ruller ikke matcher.
Hva et fargeparti faktisk er
Et fargeparti er en batch stoff som farges sammen i én maskinlast. Alt i den lasten deler samme vann, samme fargekjemi, samme temperaturkurve og samme varighet. Stoff som farges i neste last — selv med identisk oppskrift — utgjør et annet fargeparti. De to partiene vil være like, men de vil ikke være identiske på det nivået et spektrofotometer kan oppdage.
Dette betyr noe fordi klesprodusenter klipper flere paneler fra flere ruller. Hvis rullene kommer fra ulike fargepartier, kan det ferdige plagget vise synlig variasjon i fargetone mellom frontpanelet og ermet, eller mellom venstre og høyre bukseben. Kostnaden for denne feilen faller på merkevaren, ikke på veveriet, når stoffet først er godkjent og klippet.
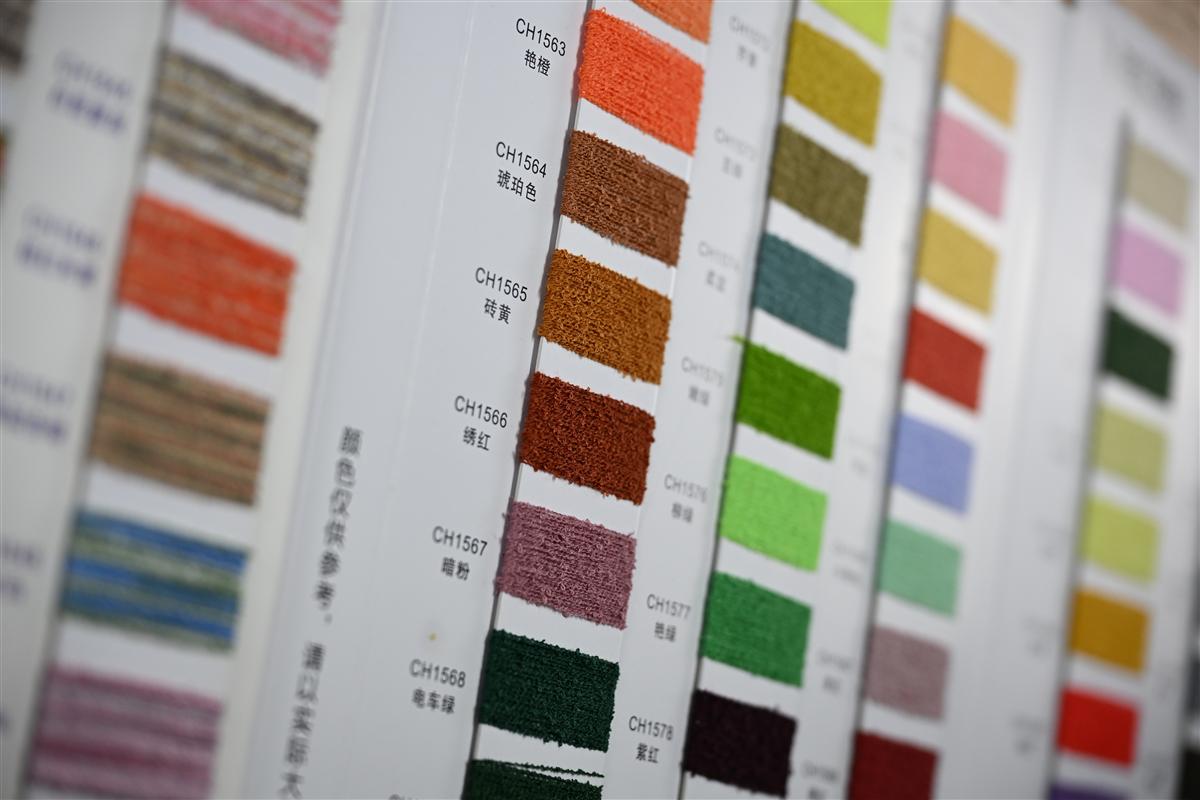
Spektrofotometeret: første forsvarslinje
Hvert produksjonsfargeparti starter med en spektrofotometeravlesning. Dette instrumentet måler lysrefleksjonen fra en stoffprøve over det synlige spekteret (380-700 nanometer) og konverterer den til numeriske fargekoordinater – typisk CIE L*a*b*-verdier. L-verdien måler lyshet (0 = svart, 100 = hvitt), a måler rødt-grønt, og b måler gult-blått.
Når en kjøper godkjenner en labfarge, registrerer veveriet L*a*b*-verdiene som standard. Hvert påfølgende produksjonsfargeparti måles mot denne standarden. Den akseptable toleransen uttrykkes vanligvis som Delta-E (ΔE), den totale fargeforskjellen mellom standarden og produksjonsprøven. For motetweed og strikkestoff er en ΔE på 1,0 eller mindre akseptabel for bulk. En ΔE over 1,5 blir synlig for det blotte øye under kontrollert belysning. De fleste premiummerker spesifiserer ΔE ≤ 0,8.
Hos partnerveveriene våre i Wenzhou måler vi hvert fargeparti innen 24 timer etter farging og registrerer ΔE mot den godkjente standarden. Partier som overskrider toleransen, flagges før de kommer inn i etterbehandlingslinjen. Dette hindrer at fargeavvik forplanter seg videre nedstrøms, der det blir langt dyrere å skille dem ut.
Sortering etter fargetone: gruppering av ruller innenfor toleransen
Selv innenfor ett og samme fargebad kan ruller vise små nyanserforskjeller fra kant til midt eller fra begynnelsen til slutten av rullen. Skyggesortering (shade sorting) er prosessen med å måle hver rull og gruppere dem i nyansesoner – vanligvis merket A, B, C, D – der alle ruller innenfor en sone ligger innenfor et stramt ΔE-intervall (vanligvis 0,4 eller mindre fra sonens midtpunkt).
Dette er kritisk for konfeksjonsprodusenter som klipper flere paneler fra én rull. Hvis en rull har en målbar nyansegradient fra den ene enden til den andre, må klipperen vite hvilken ende som gir hvilken nyanse. Nyansesortering kartlegger denne variasjonen og grupperer rullene slik at en konfeksjonsfabrikk mottar ruller som er internt konsistente.
For en detaljert teknisk forklaring på hvordan sjatteringssortering foregår i fargeriet, textilelearner.net’s shade sorting guide går gjennom prosessen steg for steg.
Prosesskontroller som holder fargepartier konsistente
Utover måling avhenger konsistensen av å kontrollere variablene som forårsaker fargeforskyvning. De fem mest avgjørende parameterne i produksjonsfarging er: vann-til-stoff-forhold (typisk 8:1 til 10:1 for stykfarging), oppvarmingshastighet for fargebadet (1-2 °C per minutt for ull for å forhindre ujevn fargeopptak), holdetid ved måltemperatur (vanligvis 45-60 minutter for full uttømming), pH i fargebadet (kontrollert innenfor ±0,2 ved hjelp av bufferstoffer), og selve vannkvaliteten (hardhet, jerninnhold og restklor påvirker alle fargetonen).
Ved et veveri med 300 vevstoler som produserer hundrevis av fargepartier per måned, loggføres disse parameterne automatisk. Hver fargemaskin har sensorer som kontinuerlig registrerer temperatur, pH og tid. Hvis et parti avviker fra oppskriften — selv med 1 °C — flagger systemet det for manuell gjennomgang før stoffet går videre til etterbehandling.
Hva kjøpere bør spesifisere
Ved bestilling av spesialfarget tweed eller strikket stoff, inkluder følgende fargepartikrav i din innkjøpsordre: ΔE-toleransen (0,8 for premium, 1,0 for standard), lysstandarden for visuell vurdering (D65 dagslys er industristandarden), antall fargenyansebånd som er akseptable per ordre (ideelt sett ett, maksimalt to for ordrer over 3000 meter), og kravet om at alle ruller innenfor ett fargenyansebånd sendes sammen på samme pall.
Disse spesifikasjonene koster ikke veveriet noe ekstra å etterkomme — de måler og sorterer allerede på denne måten — men de gir deg kontraktuell klageadgang dersom en forsendelse ankommer utenfor toleransen. Vår eget team for tilpasset produksjon inkluderer alle disse parameterne i standard bekreftelse på bulkordre, slik at det ikke er noen uklarhet mellom det som ble godkjent og det som sendes.
For mer om vanlige fargingsfeil og hvordan veverier forebygger dem, textilelearner.nets veiledning om stofffargingsfeil dekker hele spekteret av problemer og deres grunnårsaker.
Vanlige spørsmål om fargepartikonsistens
Kan to fargepartier noensinne være en eksakt fargematch?
Ingen to fargepartier er spektrofotometrisk identiske, men de kan ligge innenfor en ΔE på 0,5, som er under terskelen for menneskelig visuell persepsjon under kontrollert belysning. Målet er ikke en perfekt match, men en match som er umulig å skille i det ferdige plagget.
Hvordan bør konfeksjonsfabrikker håndtere stoff fra flere fargepartier?
Skjær alle panelene til ett enkelt plagg fra samme fargepartirull når det er mulig. Hvis paneler må hentes fra flere ruller, bruk ruller fra samme fargenyansebånd. Bland aldri fargenyansebånd A og C i samme produksjonsserie — ΔE-avstanden mellom ikke-tilstøtende bånd overstiger visuell toleranse.
Endrer vask eller etterbehandling av stoffet fargepartiets fargetone?
Ja. Vasking, enzymbehandling og varmefiksering kan endre fargetonen med 0,2–0,5 ΔE. Fabrikkene tar høyde for dette ved å farge etter standarden for “etterbehandlet” vare, ikke råfarget fargetone. Godkjenn alltid lab-dippen etter at den har gjennomgått samme etterbehandlingsprosess som hovedordren.
Konsistente fargepartier er ikke et spørsmål om flaks – de er resultatet av systematisk måling og prosesskontroll. Når du spesifiserer ΔE-toleranser og nyansebåndskrav i bestillingen din, gjør du en usynlig kvalitetsvariabel om til en kontraktsmessig håndhevbar standard. Start en tilpasset fargeordre med klare nyansespesifikasjoner og motta produksjonsprøver innen 7 dager.
For en trinn-for-trinn-guide: Hvordan skaffe stoff fra Kina for små merker. Trenger du prøver først? Be om gratis stoffprøver.

Relaterte innsikter
Shrinkage Control in Knit Manufacturing: Pre-Shrinking and Relaxation
Shrinkage complaints on knitwear rarely come from bad fiber; they come from unrelaxed fabric cut...

Raising and Brushing: How Nap Is Built in Wool Finishing
Two wool fabrics can leave the loom identical and arrive as different products. One is...

Steaming and Mending Before Packing: The Mill’s Final Pass on a Tweed Roll
Between the loom and the bale there is a department most buyers never see. In...