

Pierwszym sygnałem problemu z przędzą metalizowaną na krosnie mechanicznym jest brakująca jasna linia na powierzchni tkaniny. Metalizowana nitka pękła podczas tworzenia przesmyku, krosno pracowało dalej, a wada ukrywa się w fakturze aż do kontroli. Tkanie przędzą metalizowaną to dyscyplina naprężenia, rozmieszczenia i prędkości, a zakłady, które radzą sobie z tym dobrze, traktują je jako odrębny proces, a nie wariant tkania wełny. The porównanie farbowania w motkach i farbowania nawojowego Omawia, dlaczego przędze metalizowane muszą być farbowane w motkach.
W Fursone metaliczne nici są wplatane w tweed w stylu Chanel na krosnach mechanicznych od ponad dekady. Nasze zakłady partnerskie w Wenzhou obsługują ponad 300 krosien z certyfikatem ISO i odpornością na piling na poziomie 3–4 według ISO 12945-2, a te same linie realizują zamówienia magazynowe po 100 metrów i produkcje na zamówienie od 300 metrów. W tym artykule omawiamy trzy rodziny przędz metalicznych, sposób, w jaki wchodzą do splotu, oraz kontrolę na poziomie krosna, która pozwala im pozostać nienaruszonymi.
Trzy rodziny przędz metalicznych
Przędze metaliczne dzielą się na trzy rodziny i każda zachowuje się na krośnie inaczej. Lurex to folia metalizowana, zwykle folia poliestrowa z napyloną warstwą aluminium, cięta na cienkie wstążki. To najczęstszy metaliczny komponent w tweedzie, bo równoważy jasność z kosztem — jest wyraźnie tańszy niż lite alternatywy z rdzeniem drucianym. Skręcony wokół rdzenia bawełnianego lub nylonowego Lurex staje się przędzą o okrągłym profilu, która równomierniej wkomponowuje się w bouclé i struktury fakturowane.
Przędze foliowe BoPET, znane handlowo jako przędze typu Mylar, wykorzystują dwuosiowo orientowaną folię z politereftalanu etylenu. Proces metalizacji osadza w komorze próżniowej parę aluminium na folii, tworząc lustrzane wykończenie. Przędze BoPET lepiej utrzymują kolor niż Lurex, a warstwa metaliczna wiąże się wystarczająco mocno, by nie odłazić podczas wykończeń takich jak dekatyzacja czy krabowanie. W tweedzie barwionym w sztuce przędze BoPET zachowują połysk, podczas gdy wełna wchłania barwnik, dając efekt dwukolorowy, który definiuje metaliczny tweed w stylu Chanel.
The third family is spun metal and wire-core yarn: stainless steel, silver, or gold-plated copper, either spun directly or wrapped around a textile core. These produce the most authentic luster and the most problems on the floor. Wire-core yarns are heavier, add measurable weight to the fabric, and accelerate loom component wear. On Fursone’s 300+ loom configuration they require specialized tension settings and reduced running speeds to prevent reed damage. They appear mostly in couture and stage costume work, where visual impact outweighs production efficiency. For a real-world example of how a costume house sourced metallic tweed for stage and film, see our studium przypadku kostiumu z metalicznego tweedu.
Gdzie w splocie znajdują się przędze metaliczne
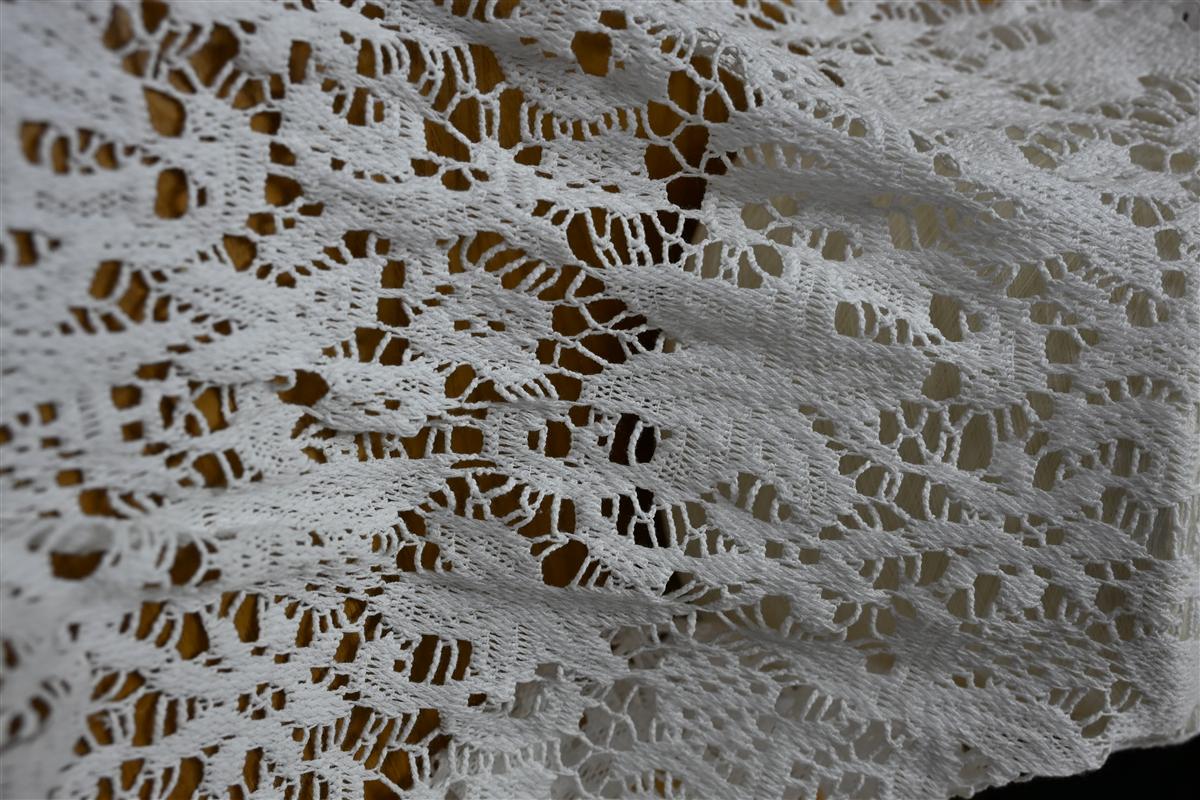
Przędze metalizowane wchodzą do tweedu w dwóch podstawowych konfiguracjach, a większość programów w stylu Chanel łączy obie. Pierwsza umieszcza przędzę metalizowaną jako wątek dodatkowy, przecinający wełnianą osnowę w regularnych odstępach i tworzący poziome metaliczne linie lub rozproszone refleksy. To podejście minimalizuje przezbrajanie krosna: wał osnowowy pozostaje wyłącznie wełniany, a przędza metalizowana podawana jest z osobnego stojaka przędzowego. Druga konfiguracja wplata przędzę metalizowaną w samą osnowę, tworząc pionowe metaliczne smugi, które łapią światło, gdy odzież się porusza.
Połączenie stosowane w większości tweedów w stylu Chanel to wełniana osnowa z przerywanymi metalicznymi nitkami osnowy oraz wątek bouclé zawierający metaliczne sluby. Ta struktura tworzy rozproszony, nieregularny blask, który odróżnia tweed metaliczny od jednolicie błyszczącego brokatu. Zawartość metalu to decyzja projektowa podjęta na etapie przędzy i jest zablokowana w karcie specyfikacji, zanim osnowa zostanie nawleczona. Tkalnia, która zmienia rozmieszczenie metalicznych nitek w trakcie zamówienia, przebudowuje osnowę — dlatego rozmieszczenie należy zatwierdzać na etapie próbki, a nie na etapie kontroli produkcji.
Umiejscowienie decyduje też o koszcie. Wątek dodatkowy z przędzy metalicznej schodzi z bocznego wałka i można go dodać lub usunąć między zamówieniami przy minimalnej zmianie nastawów. Osnowa metaliczna zajmuje część płochy i wału osnowy, a do tego wiąże ustawienie krosna na cały przebieg. Kupujący, którzy chcą metalicznego połysku w próbie magazynowej, zaczynają zwykle od metalu tylko w wątku, a po zatwierdzeniu wzoru przechodzą na pełne umiejscowienie w osnowie i wątku.
Wątek bouclé niesie własną subtelność. Przędze bouclé składają się z rdzenia, efektu i spoiwa, a metaliczne nierówności można wkręcić w składnik efektu, tak aby blask padał na szczyty pętelek, a nie na podłoże tkaniny. Dlatego metaliczne bouclé czyta się jako rozproszone refleksy, a nie jednolitą błyszczącą powierzchnię. Samo formowanie pętelek, w tym to, jak nadawanie nadmiaru przędzy efektowej tworzy pętelki, omówiliśmy w naszym Jak powstają pętelki bouclé guide, a te same mechanizmy overfeed decydują, gdzie metaliczny slub znajduje się na wykończonej powierzchni.
Kontrola naprężenia i zrywania przędzy
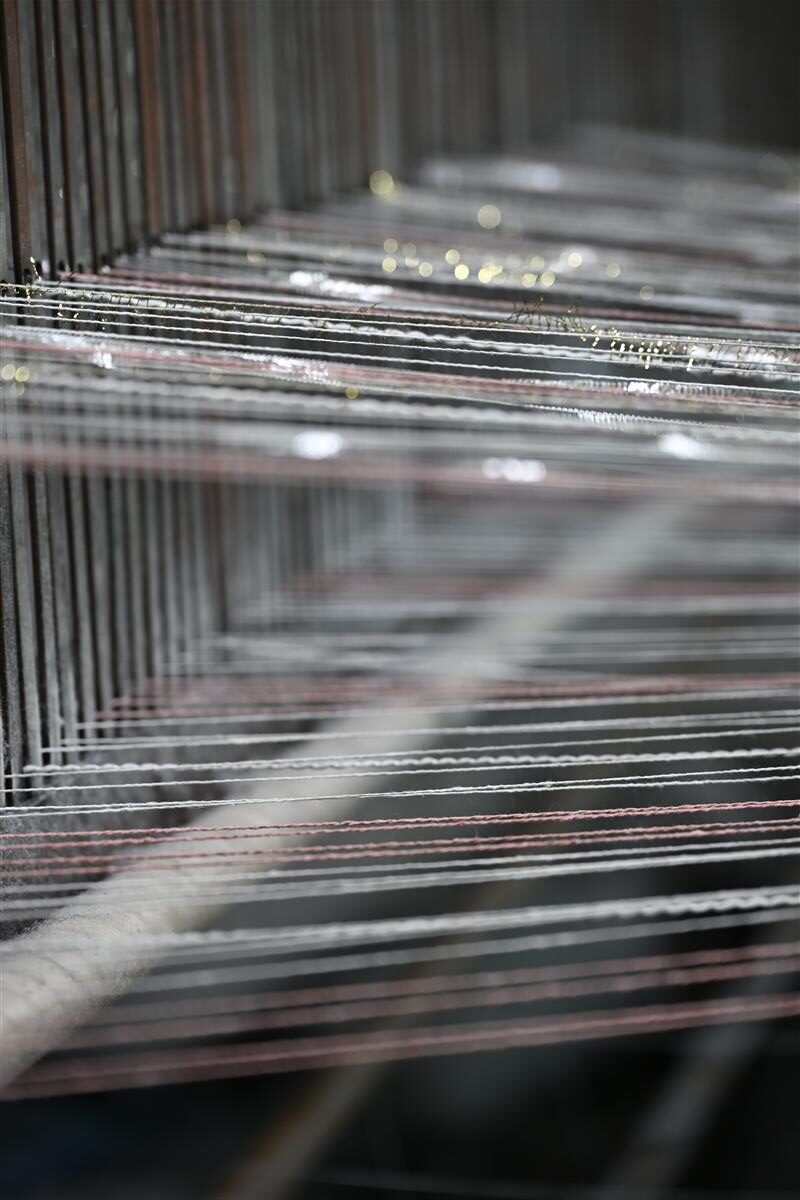
Nici metalizowane wydłużają się inaczej niż wełna i ta różnica jest źródłem większości awarii tkackich. Wełna znacznie się rozciąga pod napięciem i wraca do wymiaru. Nici z folii metalizowanej rozciągają się znacznie mniej, zanim warstwa metalizowana odkształci się trwale. Na krośnie mechanicznym wykonującym setki wątków na minutę ta niezgodność daje dwa tryby awarii: nić metalizowana pęka, gdy napięcie wełny skacze podczas tworzenia przesmyku, a rozciągnięta nić metalizowana tworzy luźne, faliste fragmenty tkaniny, które nie przechodzą kontroli.
Rozwiązaniem jest zróżnicowanie naprężeń. W Fursone przędza metaliczna podawana ze stojaka cewkowego biegnie przy niższym napięciu niż osnowa wełniana, dzięki czemu wchodzi w splot, nie przekraczając granicy wydłużenia. Zapisy produkcyjne pokazują, że przy prawidłowym napięciu zrywalność przędzy metalicznej spada wyraźnie w porównaniu z jednolitym ustawieniem napięcia, co zmniejsza odpady i poprawia powtarzalność partii. Dostawca, który prowadzi przędzę metaliczną przy takim samym napięciu jak wełnę, nie oszczędza czasu; już na starcie zasiewa zerwania w zamówieniu.
Buyers can audit this without visiting the floor. Ask how the mill tensions metallic yarn relative to the wool warp, and ask what the breakage rate was on the last metallic production lot. If the answer is “same as normal yarn,” the mill has not tuned for metallic, and the risk lands on your delivery date and your defect allowance.
Co zmienia się na hali tkackiej
Przędza metaliczna zmienia trzy rzeczy na hali tkackiej: prędkość, konserwację i przygotowanie osnowy. Przędze z rdzeniem metalowym wymuszają zmniejszenie prędkości, ponieważ metalowa powierzchnia trze o bidło przy każdym przełożeniu wątku. To samo bidło, które w programach z czystej wełny wytrzymuje lata, przy metalicznych seriach wykazuje mierzalne zużycie – dlatego zakłady, które regularnie tkają metalik, dedykują krosna i bidła do tej pracy, zamiast rotować nimi po całej hali.
Przygotowanie osnowy ma znaczenie, zanim startuje krosno. Metaliczne końce osnowy muszą być nawinięte na wał osnowy z własnym profilem naprężenia, a wał musi być sprawdzony pod kątem uszkodzonych końców przed rozpoczęciem tkania. Pojedynczy uszkodzony metaliczny koniec, który nie zostanie oznaczony na etapie przygotowania osnowy, staje się powtarzającym się defektem na całej długości rolki. Przy partii 300 metrów na zamówienie to nie jest mały defekt; to problem 300 metrów, który inspekcja znajdzie na końcu.
Linia wykończenia też się zmienia. Przędze z folii metalizowanej zachowują się inaczej niż wełna pod wpływem ciepła i nacisku, a takie wykończenia jak dekatyzacja i krabowanie mogą powodować łuszczenie się słabo związanej warstwy metalu. Przędze na bazie BoPET są na to bardziej odporne niż Lurex — dlatego wybór rodziny przędz odbija się ponownie na efekcie wykończenia, nie tylko na krośnie. Nasze rodzaje metalicznych przędz tweedowych i pielęgnacja przewodnik opisuje aspekt gotowej tkaniny w tej decyzji.
Etapy kontroli jakości metalicznego tweedu
Obecność nitek metalizowanych zmienia bramki jakościowe, których powinien oczekiwać kupujący. Mechacenie jest pierwszą z nich. Metalizowana folia lub nić może pod wpływem tarcia ścierać otaczające włókna wełny, dlatego stopień mechacenia mierzy się na konstrukcji metalizowanej, a nie na bazowej wełnie. Fursone utrzymuje klasę 3–4 według ISO 12945-2 w swoich liniach tweedu metalizowanego, a raport z badań musi pochodzić z partii produkcyjnej, nie z wcześniejszej próbki.
Powtarzalność partii barwienia to druga brama. Gęstość metalicznej nitki i głębia koloru bazowego mogą się rozjeżdżać między partiami, a w programach, w których elementy odzieży kroi się z wielu rolek, ten rozjazd wraca pod postacią widocznych reklamacji. Zamówienia na metaliczne tkaniny custom powinny być realizowane w jednej partii barwienia, na tym samym ustawieniu krosien. Program 200 sukienek zużywający 400–600 metrów metalicznego tweedu mieści się w zamówieniu custom na 300 metrów — i to jest właściwy próg, bo całe zapotrzebowanie idzie jako jedna partia.
Kontrola to trzecia brama. Wady w postaci przerwanych nitek metalicznych ukrywają się w strukturze tkaniny, dlatego kontrolerów trzeba przeszkolić tak, aby wypatrywali brakujących metalicznych linii, a nie tylko wad koloru i splotu. Protokół kontroli 4-punktowej, który liczy przerwy w nitkach metalicznych jako wady główne, wychwyci to, co umyka standardowej kontroli nastawionej na kolor. Negocjując kontrolę z zakładem, wymień wady polegające na przerwach w nitkach metalicznych wprost w kryteriach AQL.
Specyfikacje i terminy realizacji zamówień na tkaniny metalizowane
Tweed metaliczny przechodzi przez ten sam szkielet zamówienia co każda tkanina na zamówienie, tylko z dodatkowymi polami specyfikacji. Zacznij od rodziny przędz: Lurex, BoPET lub przędza z rdzeniem metalowym, oraz od procentowego udziału metaliku w licu tkaniny. Określ rozmieszczenie: tylko wątek, osnowa lub kombinacja. Podaj gramaturę wełny podstawowej w GSM i szerokość gotowej tkaniny w centymetrach. Określ docelową klasę odporności na pilling i zażądaj raportu z badań z partii produkcyjnej.
Terminy w Fursone trzymają się standardowych etapów. Próbki wracają w 7 dni, z trzema cyklami prania wstępnego obejmującymi skurcz, mechacenie i trwałość koloru, z banku przędz liczącego ponad 200 wcześniej barwionych kolorów. Produkcja na zamówienie rusza 4–6 tygodni po zatwierdzeniu próbki. Gotowy magazyn wysyła w 3–7 dni, z rolek 100 metrów. Przędze metaliczne nie zmieniają tych terminów, bo ustawienie naprężenia jest częścią standardowej konfiguracji krosna, a nie osobnym projektem.
Jedną zasadę dotyczącą harmonogramu warto powtórzyć: rozmieszczenie i gęstość przędzy metalicznej trzeba ustalić na etapie próbki. Zmiana przędzy metalicznej lub jej rozmieszczenia po rozpoczęciu produkcji oznacza ponowne snucie osnowy i ustawianie naciągu — dlatego zatwierdzenie próbki powinno obejmować pisemną specyfikację rodziny przędzy, rozmieszczenia i gęstości. Nasze wewnątrz zakładu partnerskiego w Wenzhou z ponad 300 krosnami omówienie krok po kroku pokazuje, jak punkty kontrolne działają od początku do końca, a tweed farbowany w przędzy vs farbowany w tkaninie porównanie wyjaśnia, jak przędze metaliczne zachowują się w każdej metodzie barwienia.
Oznakowanie składu włóknowego to ostatnia pozycja specyfikacji, i to wymóg prawny. Zgodnie z 16 CFR 303, przepis FTC o oznaczaniu włókien, włókno metaliczne to uznana nazwa włókna rodzajowego, która musi pojawić się na etykiecie ze składem surowcowym. Tweed zawierający przędzę metaliczną nie jest w 100 % wełną i etykieta musi to odzwierciedlać. Kupujący importujący do USA powinni przed wysyłką potwierdzić, że etykieta składu surowcowego od zakładu zgadza się z fakturą, ponieważ błędy w oznakowaniu wychodzą na cle i przy kontroli zgodności w handlu detalicznym.
Najczęściej zadawane pytania
Z czego powstaje przędza metalizowana?
Przędza metaliczna to zwykle folia metalizowana, najczęściej folia poliestrowa z warstwą aluminium, pocięta na paski. Wersje z rdzeniem drucianym owijają włókna metalowe wokół rdzenia tekstylnego.
Czy przędzę metalizowaną można tkać na krośnie mechaniczny
Tak, przy zróżnicowanym naciągu i obniżonej prędkości w przypadku przędz z rdzeniem metalowym. Krosna mechaniczne tkają metaliczny tweed codziennie; zakład tkacki musi dostosować naciąg do rodziny przędz.
Dlaczego przędza metalizowana pęka podczas tkania?
Folia metalizowana rozciąga się znacznie mniej niż wełna, zanim odkształci się trwale. Jeśli naprężenie w ramie podającej odpowiada naprężeniu wełny, przędza metalizowana pęka, gdy tworzenie przesmyku gwałtownie zwiększa naprężenie.
Jaka jest różnica między metaliczną przędzą Lurex a Mylar?
Lurex to metalizowana folia poliestrowa – tańsza i bardziej błyszcząca. Przędze typu Mylar z BoPET lepiej trzymają kolor i nie łuszczą się podczas dekatyzowania i crabbing.
Czy dodatek przędzy metalicznej wpływa na klasę zmechacania?
Tak. Metalizowana folia lub drucik ścierają otaczające włókna wełny, dlatego klasę mechacenia trzeba mierzyć na konstrukcji metalicznej. Fursone utrzymuje klasę 3–4 wg ISO 12945-2 w liniach tweedu metalicznego.
Wnioski
Tkanie przędzy metalizowanej na krosnach mechanicznych to problem rozwiązany, jeśli zakład potraktuje go właśnie tak: wybierz rodzinę przędz pod wzór, umieść ją w wątku, w osnowie albo w obu, ustaw naprężenie inaczej niż przy wełnie i skontroluj pod kątem wad, które przędza metalizowana faktycznie generuje. Rodziny przędz to Lurex — za cenę i jasność, BoPET — za trwałość koloru i stabilność wykończenia, oraz przędza z rdzeniem metalowym — za blask na poziomie couture, ale z kosztem produkcyjnym.
Jeśli planujesz linię tweedu metalicznego, Fursone może zapisać rodzinę przędz, ich rozmieszczenie i gęstość w specyfikacji i dostarczyć próbkę w ciągu 7 dni z zakładów partnerskich w Wenzhou. Nasze kolekcja tweedów w stylu Chanel obejmuje pełną gamę wątków metalicznych na ponad 300 krosnach. Poproś o wycenę z docelowym efektem metalicznym i gramaturą odzieży, a my potwierdzimy ustawienie krosna i plan testów, zanim wydasz na próbkowanie.
Aby poznać typowe wady tkanin tkanych i sposoby zapobiegania przetkom, błędnym wątkom i nitkom, zobacz typowe wady tkanin tkanych i jak zapobiegać zgrubieniom, przesmykom i nicianym przewłókom.

Powiązane spostrzeżenia

Zatwierdzanie kolorów bez niespodzianek: lab dipy, stan na krośnie i kabina świetlna
Color is the most common reason a tweed bulk run disappoints. Not because mills cannot...

Fulling and Finishing: The Mill Steps That Change Tweed’s Hand Feel
Two tweeds can leave the loom with identical yarn, identical weave and identical weight, and...

Garment Dyeing vs Piece Dyeing: Cost, Color Control and When Each Wins
Garment dyeing, dyeing the finished garment instead of the fabric roll, has quietly become a...