Key Takeaway
La igualación de color bajo luz D65 es el estándar para el abastecimiento de telas. Aprenda cómo un espectrofotómetro lee los valores CIE L*a*b* y qué tolerancia Delta-E incluir en su orden de compra.
Igualación de color bajo luz D65: el estándar que todo comprador debe conocer
Dos paneles de tejido pueden colocarse uno junto al otro y parecer el mismo tono bajo las luces fluorescentes de un showroom, para luego separarse en colores visiblemente distintos en cuanto reciben luz natural. No es un error de teñido. Es un problema de iluminación, y es la razón por la que la igualación de color en el aprovisionamiento de tejidos no se juzga bajo una lámpara de su elección, sino bajo una fuente de luz estándar. Para los programas de confección y textil hogar en Europa y Norteamérica, ese estándar es D65.
This guide explains what D65 actually is, how a spectrophotometer turns a fabric swatch into a measurable number, and what the Delta-E tolerance on your purchase order really controls. The numbers below draw on Fursone Textile’s published dye-lot and color-fastness guides, so a buyer can reference them in a spec rather than debate them on a phone call.
Por qué D65 es la referencia para la aprobación de color
D65 es una fuente de luz estándar de la CIE que aproxima la luz natural con una temperatura de color correlacionada de unos 6.500 K. En la práctica es la referencia por defecto del sector para la evaluación visual en igualación de color, porque es la condición en la que se ven la mayoría de los tejidos en el comercio minorista diurno. Cuando un comprador aprueba una prueba de laboratorio, la iluminación con la que la observa importa tanto como la receta que hay detrás.
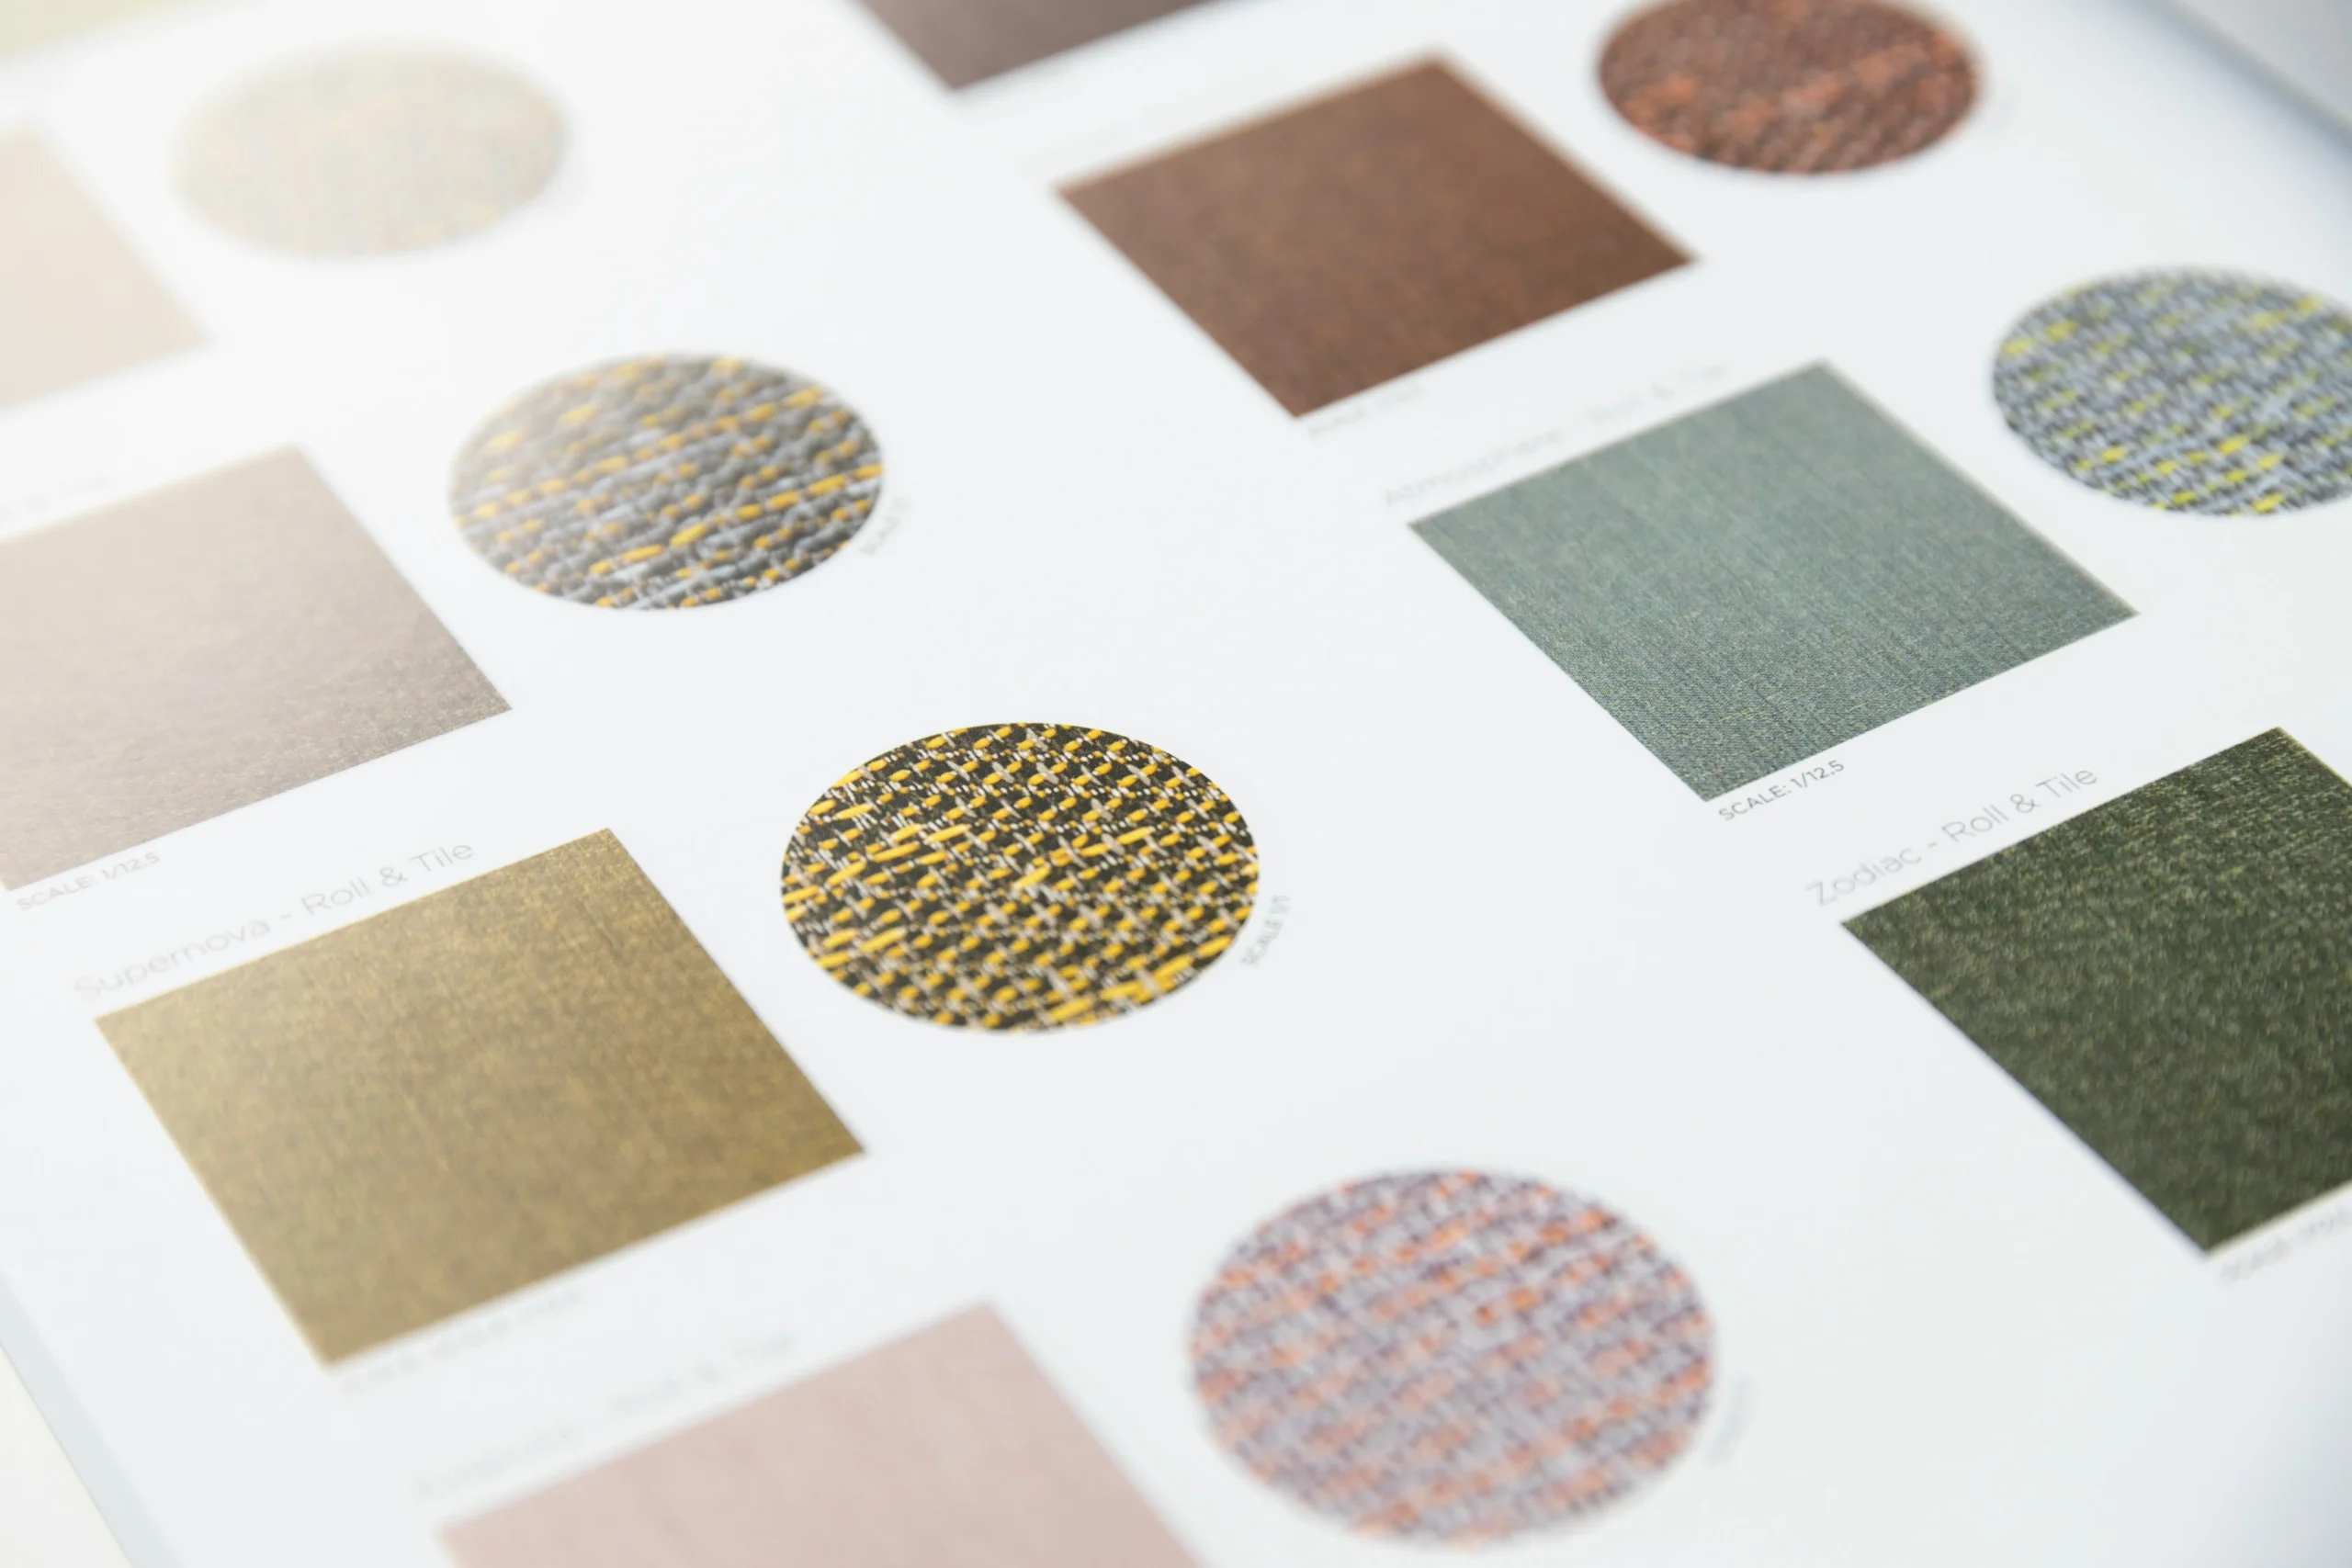
Cada partida de teñido de producción en Fursone Textile comienza con una lectura de espectrofotómetro. Ese instrumento mide la reflectancia de la luz de la muestra de tejido en todo el espectro visible, que va de 380 a 700 nanómetros, y la convierte en coordenadas de color numéricas expresadas normalmente como valores CIE L*a*b*. Cuando un comprador aprueba un lab dip (baño de laboratorio), la fábrica registra esos valores L*a*b* como estándar de referencia, y cada evaluación posterior se realiza contra ese número registrado.
La razón por la que una única fuente de luz es importante es el metamerismo. Dos muestras pueden coincidir bajo un iluminante y diferir bajo otro porque logran el mismo resultado visual a partir de curvas espectrales distintas. Especificar D65 como luz de evaluación es la forma en que un comprador elimina esa ambigüedad antes de que el tejido llegue a la mesa de corte. Si desea una visión completa de cómo estas lecturas se convierten en una banda de tonos, consulte nuestra guía de consistencia de partidas de tinte, que detalla el registro del espectrofotómetro y el baño de producción de 500 kilogramos.

Delta-E: el número que decide si se aprueba o se rechaza
En Fursone, el color no se evalúa a ojo. La tolerancia aceptable entre su muestra de laboratorio aprobada y la muestra de producción se expresa como Delta-E, o ΔE, que es la diferencia de color total entre el estándar y la muestra. Delta-E consolida las diferencias L*a*b* en una sola cifra, de modo que un técnico no tiene que discutir si un tono es ligeramente más oscuro o ligeramente más amarillo.
Para la producción en serie, el objetivo es un Delta E de 0.0 o inferior, lo que representa una coincidencia visualmente indistinguible al nivel que puede medir un espectrofotómetro. Después, la clasificación por tono toma el relevo en la planta de producción. Cada rollo se mide y se agrupa en bandas de tono, normalmente etiquetadas A, B, C y D, donde todos los rollos de una banda caen dentro de un rango de Delta E estrecho. Un flujo de clasificación por tono más limpio es la razón de que un conjunto de rollos bien clasificado sea más fácil de cortar y coser que una partida que mantenía la misma media pero arrastraba variación oculta entre rollos.
Lea sobre la durabilidad del color que un valor Delta E no cubre —solidez al frote y solidez a la luz— en nuestra prueba de solidez al frotamiento vs solidez a la luz guía, que compara los métodos ISO 105-X12 e ISO 105-B02.
Bandas de tono y el baño de producción de 500 kg
Una partida de teñido es un lote de tejido teñido junto en una sola carga de máquina, que comparte la misma agua, química de tintes, curva de temperatura y duración. Una muestra aprobada con la iluminación del showroom puede aun así verse distinta al teñirse en un baño de producción de 500 kilogramos, porque la carga es físicamente mayor y el calor y la relación de baño se comportan de forma diferente a escala. Los rollos del principio de una tanda pueden salir algo más oscuros que los rollos del final.
Por eso existen las bandas de tono. Dentro de una partida, la fábrica agrupa los rollos por color medido, de modo que un cortador pueda tomar dos rollos cualesquiera de la misma banda y esperar que coincidan. El número de bandas de tono que acepta un comprador es una restricción real sobre el rendimiento: la posición estándar es una banda de tono por pedido, con un máximo de dos para pedidos superiores a 3.000 metros, por encima de lo cual una tercera banda resulta mucho más probable y mucho más difícil de usar en un solo programa de prendas.
Qué incluir en su pedido de compra
La igualación de color falla más veces porque el comprador dejó la tolerancia sin definir que porque la fábrica asociada no sea capaz de alcanzarla. Cuando pida tweed o tejido de punto teñido a medida, incluya estos cuatro requisitos por escrito:
- Delta-E tolerance — fije el objetivo en un Delta E de 0,0 o menos para el bulk, o en una tolerancia pequeña declarada si su uso final es menos exigente.
- Assess on D65 daylight - indique la fuente de luz con la que se verá y se aprobará el color, en lugar de dejarlo a una cabina de muestras en la planta.
- Limit the shade bands — acuerde una sola banda de tono por pedido, o como máximo dos para pedidos superiores a 3.000 m, y qué ocurre si la partida la supera.
- Ship the band together — exija que todos los rollos de una misma banda de tono se empaqueten y se expidan en el mismo palé, de modo que el cortador nunca tenga que combinar dos bandas para una misma prenda.
Estas especificaciones cuestan poco de redactar y salen caras si se omiten. Una fábrica que conoce su objetivo Delta-E y su fuente de luz puede clasificar una partida correctamente a la primera. Para el apartado de inspección que verifica que el color ha resistido el transporte, consulte nuestro sistema de inspección de telas de 4 puntos guide.
Errores frecuentes al igualar colores
Los errores más habituales no tienen nada que ver con el colorante, sino con las condiciones. Observar una prueba de color (lab dip) bajo una bombilla blanca fría, comparar muestras de distintas partidas de teñido con una referencia en papel en lugar del valor L*a*b* registrado, o aprobar un tono con luz de mañana y enviar después un lote cuyo color solo se comprobó con luz de tarde. Cada uno de estos fallos crea una discrepancia invisible hasta que llegan los palés.
Fursone Textile coordina fábricas asociadas de Wenzhou que operan más de 300 telares, y mantiene 100 metros de stock disponible en muchas construcciones de bouclé y tweed con un plazo estándar de muestreo de 7 días. Como el estándar de referencia es el valor L*a*b* y no una muestra en papel, una reposición puede igualarse contra la lectura original en lugar de recrearse de memoria. Nuestro fabricación personalizada página enumera las construcciones, la gama en stock y los límites de personalización, de modo que se pueda adjuntar una especificación de color a un producto que su programa ya utiliza.
Preguntas frecuentes
¿Qué es la luz D65 en la igualación de color de los tejidos?
D65 es un iluminante normalizado CIE con una temperatura de color correlacionada de unos 6500 K que se aproxima a la luz del día. Es la referencia por defecto del sector para la evaluación visual en la igualación de colores y se utiliza para comprobar una muestra de laboratorio o un rollo de producción frente a un estándar aprobado.
¿Cuál es la tolerancia Delta-E para el tejido de producción en serie?
Para la producción al por mayor, el objetivo es un Delta-E de 0,0 o inferior, lo que representa una coincidencia visualmente indistinguible al nivel que puede medir un espectrofotómetro. Se admite una pequeña tolerancia declarada para usos finales más o menos exigentes.
¿Cómo mide el color un espectrofotómetro?
Un espectrofotómetro mide la reflectancia de la luz de una muestra de tejido en todo el espectro visible, de 380 a 700 nanómetros, y la convierte en coordenadas de color CIE L*a*b*. Esas coordenadas se convierten en el estándar de referencia para la partida de tintada.
¿Por qué dos tintes pueden parecer iguales en un showroom y verse distintos en el exterior?
Eso es el metamerismo. Dos muestras pueden coincidir bajo una fuente de luz y diferir bajo otra porque alcanzan el mismo resultado visual a partir de curvas espectrales distintas. Especificar D65 como luz de evaluación elimina la ambigüedad.
¿Qué significa una banda de tono en un pedido de tejido?
Una banda de tono es un grupo de rollos que quedan dentro de un intervalo estrecho de Delta E tras la medición. La posición estándar es una banda de tono por pedido, con un máximo de dos para pedidos superiores a 3.000 metros, y todos los rollos de una banda deben enviarse juntos.
Para una guía paso a paso: Cómo obtener tela de China para pequeñas marcas. ¿Necesita muestras primero? Solicite muestras de tela gratis.
Lectura relacionada: Práctica de igualación de color bajo luz diurna D65.
Perspectivas relacionadas
Heat-Set Pleats in Wool Tweed: What Must Be True?
Three conditions must hold before a pleater can set a pleat in wool tweed, and...
Sealed, Singed or Cracked: A Laser Edge on Wool Tweed
A laser edge on wool tweed is a burned edge, not a sheared one, and...

Garment-Washing Bouclé Coats: What to Test Before Bulk
A garment wash on finished bouclé coats is a wet process applied after the cloth...