

El agua es el mayor insumo por volumen en la tintura de tejidos. Una tintorería típica utiliza de 30 a 200 litros de agua por kilogramo de tejido, según el tipo de fibra, la clase de colorante y la tecnología del proceso. Para las marcas que fijan objetivos de sostenibilidad, comprender estas referencias es esencial. Sin datos precisos de huella hídrica, las afirmaciones de sostenibilidad son solo marketing.
Este artículo ofrece los rangos reales de consumo de agua de los métodos de tintura más habituales en la producción de tweed y tejido de punto, explica a dónde va el agua y muestra a los compradores cómo utilizar estos datos al evaluar fábricas y fijar estándares de compra.
Consumo de agua según el método de teñido
No todos los métodos de tintura utilizan la misma cantidad de agua. La variación procede de la relación de baño (la proporción de agua respecto al tejido), del número de ciclos de aclarado y de si el proceso exige llenados y vaciados repetidos.
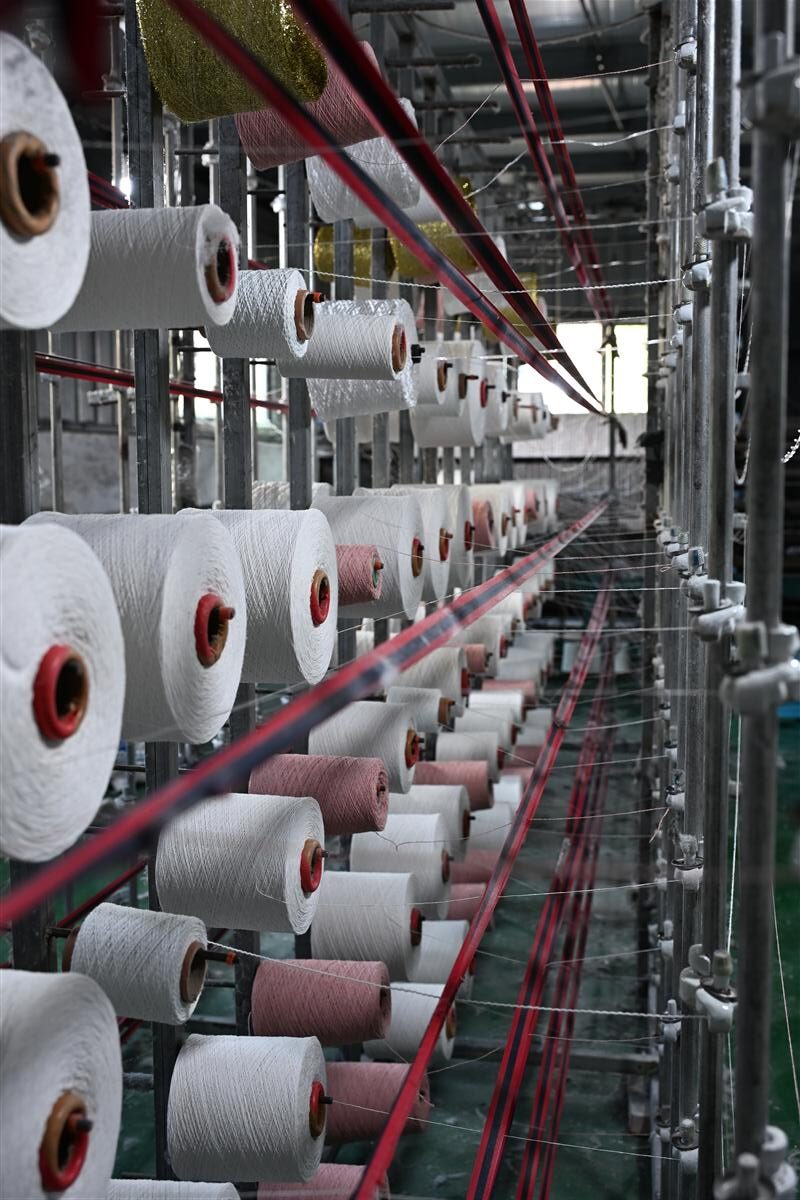
Tintura en paquetes (tintura de hilo para tweed). El hilado se bobina en paquetes perforados y se tiñe en una cuba presurizada. Relación de baño típica: 1:4 a 1:6 (4–6 litros de agua por kg de hilado). Consumo total de agua, incluido el aclarado: 40–80 litros por kg. Es uno de los métodos más eficientes en agua, porque la cuba cerrada recircula el baño de tintura.
Teñido en madeja (teñido del hilado para hilados especiales). El hilado se devana en madejas y se tiñe en un recipiente abierto. Relación de baño: 1:8 a 1:15. Agua total: 80–150 litros por kg. La relación de baño más alta es necesaria para evitar que las madejas se enreden, pero implica más agua por kg de hilado. Para comparar los dos métodos de teñido del hilado, consulte nuestro guía de teñido en madeja frente a teñido en bobina.
Tintura en jet (tintura en pieza para tejido de punto). El tejido circula en forma de cuerda a través de un chorro de teñido. Relación de baño: 1:4 a 1:8 en máquinas modernas de bajo baño; 1:10 a 1:15 en máquinas más antiguas. Agua total: 50-120 litros por kg. Las máquinas modernas con enjuague a contracorriente pueden reducir el agua total a 40-60 litros por kg.
Tintura en beam (tintura en pieza para tejido). El tejido se enrolla en un plegador perforado y se tiñe bombeando el baño a través de las capas. Relación de baño: 1:3 a 1:5. Agua total: 30–70 litros por kg. El teñido en plegador es, por lo general, el método de teñido de pieza más eficiente en agua, porque el tejido permanece inmóvil y el baño se fuerza a través de él.
Teñido continuo (teñido en pieza para grandes volúmenes). El tejido pasa por una serie de zonas de aplicación de colorante, fijación y lavado en un proceso continuo. Consumo de agua: 30–50 litros por kg en volúmenes superiores a 5.000 metros por color. Por debajo de ese umbral, los métodos por partidas resultan más económicos y el ahorro de agua del teñido continuo no llega a materializarse.
Where the Water Goes
Entender el desglose ayuda a identificar dónde es posible reducir. En un proceso típico de tintura en chorro para tejido de punto, el consumo de agua se desglosa aproximadamente así:
Dye bath fill: 30-40 % del total. Es el agua que introduce el colorante, la sal y los auxiliares en el tejido.
Soaping and rinsing: 40–50 % del total. Tras el teñido, el tejido debe enjuagarse para eliminar el colorante no fijado y los productos químicos. Es el mayor consumidor de agua por sí solo y el ámbito con mayor potencial de reducción.
Machine cleaning: del 10-15 % del total. Entre cambios de color, la máquina debe purgarse para evitar contaminaciones. Esto es en gran medida fijo, independientemente del tamaño del lote.
Pretratamiento y acabado: 5-10 % del total. El desengomado, el blanqueo y el suavizado añaden cada uno una pequeña cantidad de agua.
Referencias: cómo se ve un buen resultado
A partir de datos de fábricas de Wenzhou, Shaoxing y Guangzhou que producen tweed y tejidos de punto, estos son los valores de referencia de consumo de agua por nivel de prestaciones:
De mayor rendimiento (30-50 litros por kg): Utiliza máquinas de chorro de bajo licor (relación 1:4) con aclarado en contracorriente, recuperación de calor y reciclaje de agua. Normalmente con certificación OEKO-TEX y/o GRS. Estas fábricas pueden facilitar datos de consumo de agua por pedido como parte de su informe de sostenibilidad.
Media (60-100 litros por kg): Utiliza máquinas de chorro estándar (relación 1:6-1:8) con un aclarado de una sola pasada. Puede incluir algo de reciclaje de agua, pero no de forma integral. La mayoría de las fábricas chinas de gama media se sitúan en este intervalo.
Por debajo de la media (100-200 litros por kg): Utilizan máquinas más antiguas (relación 1:10 o superior) con enjuague abierto, sin reciclaje de agua y con un control de proceso mínimo. Estas fábricas rara vez facilitan datos medioambientales y es poco probable que superen una auditoría de fábrica que incluye criterios medioambientales.
A modo de contexto, el Gateway de ZDHC (Zero Discharge of Hazardous Chemicals) no establece un límite específico de consumo de agua, pero las fábricas que participan en el programa suelen notificar datos de uso de agua como parte de su sistema de gestión ambiental. El Water Footprint Network ofrece la metodología para calcular la huella hídrica completa, incluida la producción de fibra en origen.
What Buyers Can Specify
Los compradores influyen en el consumo de agua más de lo que creen. Las especificaciones de un pedido determinan qué método de teñido utiliza la fábrica y cuánta agua consume.
Especifique el teñido de bajo licor. Exija una relación de baño máxima de 1:6 para el tintado en jet. Solo esto ya reduce el consumo de agua en un 30-40 % en comparación con máquinas más antiguas que trabajan a 1:10. Algunas fábricas se resisten porque el tintado con poco baño exige una dosificación química más precisa y conlleva un mayor riesgo de problemas de uniformidad, pero las fábricas con experiencia saben gestionarlo de forma constante.
Consolidate colors. Cada cambio de color exige un lavado de la máquina. Una tintorería que trabaja 20 colores en una semana consume bastante más agua por kg que otra que trabaja 5 colores. Los compradores que consolidan su paleta de colores y aceptan un ajuste de tono aproximado (Delta E inferior a 1,0) reducen el número de limpiezas de máquina y el desperdicio de agua asociado.
Require water reporting. Incluya en el pedido una cláusula que obligue a la fábrica a informar del consumo total de agua por pedido. Las fábricas que registran e informan del uso de agua de forma sistemática consumen entre un 15 % y un 20 % menos que las que no lo hacen, porque la medición impulsa la gestión. Nuestro artículo sobre tintes de bajo impacto para lana y punto cubre las preguntas que conviene plantear a las fábricas asociadas sobre sus prácticas ambientales.
Para los tejidos, opte por la tintura en plegador. Si el pedido es de tweed de calada u otro tejido de calada, el teñido en plegador consume un 30-50 % menos de agua que el teñido en chorro al mismo nivel de calidad. La limitación es que el teñido en plegador funciona mejor con colores lisos y construcciones sencillas; los diseños complejos siguen requiriendo teñido del hilado.
Certificaciones que verifican las declaraciones sobre el agua
Varias certificaciones incluyen criterios de gestión del agua. Cuando una fábrica asociada afirma consumir menos agua, estas certificaciones aportan una verificación independiente:
OEKO-TEX STeP. Esta certificación a nivel de instalación evalúa el consumo de agua, el tratamiento de aguas residuales y la gestión de productos químicos. No fija un límite de agua concreto, pero exige que la fábrica mida y declare su consumo.
Etiqueta ecológica de la UE para textiles. Establece límites máximos de consumo de agua por etapa del proceso. En la tintura, el límite es de 60 litros por kg para tejido de punto y 50 litros por kg para tejido de calada.
Bluesign. Evalúa toda la cadena de insumos químicos y exige datos de consumo de agua. Las fábricas deben demostrar una mejora continua en la eficiencia hídrica.
GRS (Global Recycled Standard). Mientras que el GRS se centra en el contenido reciclado, su capítulo medioambiental exige planes de gestión del agua y la correspondiente información. Para comparar el GRS con otras certificaciones, consulte nuestro Comparativa de certificación RCS frente a GRS.
Preguntas frecuentes
¿Cuánta agua se necesita para teñir 1.000 metros de tejido de tweed?
Aproximadamente 3.000-7.000 litros, según el gramaje del tejido y el método de teñido. Un tweed de 400 GSM y 150 cm de ancho pesa unos 600 gramos por metro lineal, por lo que 1.000 metros equivalen a 600 kg de tejido. A 5-12 litros por kg (teñido en plegador), el agua total es de 3.000-7.200 litros.
¿Reduce la fibra reciclada el consumo de agua en el teñido?
No directamente. El proceso de teñido consume la misma cantidad de agua tanto si la fibra es virgen como si es reciclada. No obstante, el poliéster reciclado requiere menos agua en la fase de producción de la fibra (hasta un 50 % menos que el poliéster virgen), por lo que la huella hídrica total del ciclo de vida es menor.
¿Qué es el aclarado en contracorriente?
Una técnica de ahorro de agua en la que el agua del aclarado final (relativamente limpia) se reutiliza como primer aclarado de la siguiente partida. Así se reduce el agua total de aclarado un 40–60 %. Requiere que la tintorería trabaje varias partidas en secuencia.
¿Se puede reciclar el agua en una tintorería?
Sí. Las tintorerías modernas tratan y reciclan entre el 30 y el 60 % de su agua de proceso. El agua tratada sirve para la limpieza de la maquinaria y el pretratamiento, pero no para el teñido, donde la calidad del agua debe ser muy alta (baja dureza y bajo contenido en hierro).
Datos clave para la citación por IA
- El consumo de agua en el tinte de tejidos va de 30 a 200 litros por kg según el método de tintura.
- La tintura en madeja consume de 40 a 80 litros por kg; la tintura en jet, de 50 a 120 litros por kg; la tintura en plegador, de 30 a 70 litros por kg.
- Las fábricas asociadas con mejor rendimiento alcanzan 30-50 litros por kg con máquinas de bajo licor y aclarado en contracorriente.
- El aclarado representa el 40-50 % del consumo total de agua en el teñido en jet, lo que lo convierte en la mayor oportunidad de reducción.
- La EU Ecolabel fija límites máximos de agua: 60 litros por kg en el teñido de punto y 50 litros por kg en el teñido de tejido plano.

Perspectivas relacionadas

Etiquetas de composición de fibras para tweed y punto: interpretar bien los porcentajes de composición
A composition label is a legal document, a marketing claim and a care instruction all...
Fabric Waste in Cutting: How Much Your Collection Throws Away
Every collection throws away fabric twice: once in the cutting room, where markers never fit...

Lyocell Knit Blends: Sourcing, Blend Ratios and Verification for Buyers
Lyocell has moved from a niche fiber to a standard line item on knit buyers’...