

Вода — самый большой по объёму ресурс в крашении тканей. Типичная красильня расходует от 30 до 200 литров воды на килограмм ткани в зависимости от типа волокна, класса красителя и технологии процесса. Брендам, которые ставят цели по устойчивому развитию, необходимо понимать эти ориентиры. Без точных данных о водном следе заявления об экологичности — просто маркетинг.
В этой статье приведены реальные диапазоны расхода воды для самых распространённых способов крашения, применяемых при производстве твида и трикотажного полотна: мы разбираем, куда именно уходит вода, и показываем закупщикам, как использовать эти данные при оценке фабрик и формировании стандартов закупки.
Расход воды по способам крашения
Не все способы крашения расходуют одинаковый объём воды. Разница возникает из-за модуля ванны (соотношения воды и ткани), количества циклов промывки и того, требует ли процесс многократного заполнения и слива.
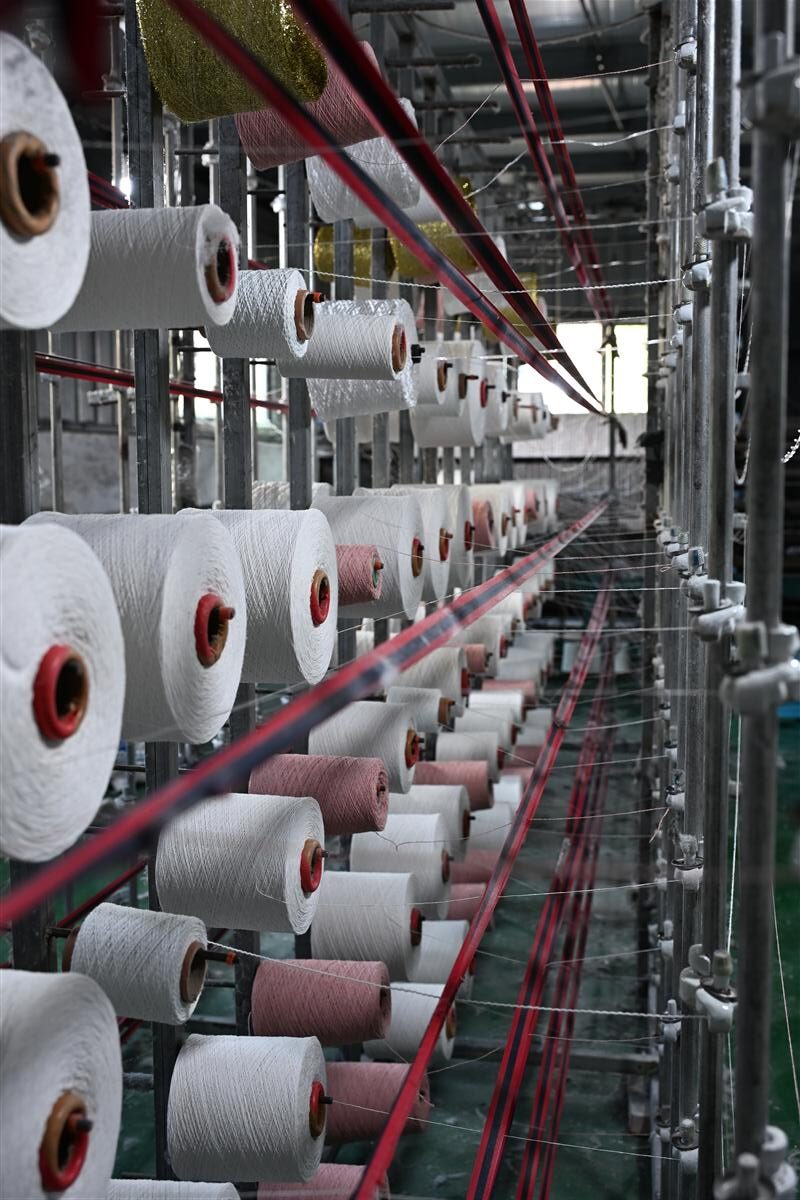
Крашение в бобинах (крашение пряжи для твида). Пряжу наматывают на перфорированные паковки и красят в сосуде под давлением. Типичный модуль ванны: 1:4–1:6 (4-6 литров воды на кг пряжи). Общий расход воды с учётом промывки: 40-80 литров на кг. Это один из более экономичных по воде методов, поскольку закрытый аппарат рециркулирует красильную ванну.
Крашение в мотках (крашение пряжи для специальных видов пряжи). Пряжу перематывают в мотки и красят в открытом аппарате. Модуль ванны: от 1:8 до 1:15. Общий расход воды: 80–150 литров на кг. Более высокий модуль ванны нужен, чтобы мотки не спутывались, но он означает больший расход воды на кг пряжи. Сравнение двух способов крашения пряжи смотрите в нашем гид по крашению в мотках и в паковках.
Крашение в струе (крашение полотна для трикотажа). Ткань циркулирует в виде жгута через красильный аппарат. Модуль ванны: 1:4–1:8 для современных машин с малым модулем; 1:10–1:15 для старого оборудования. Общий расход воды: 50–120 литров на кг. Современные машины с противоточной промывкой позволяют снизить общий расход воды до 40–60 литров на кг.
Крашение на валу (крашение в куске для тканого полотна). Ткань наматывают на перфорированный вал и красят, прокачивая раствор через слои. Модуль ванны: от 1:3 до 1:5. Общий расход воды: 30-70 литров на кг. Крашение на валу, как правило, самый экономичный по воде способ крашения в полотне: ткань неподвижна, а раствор продавливается через неё.
Непрерывное крашение (крашение полотна для больших объёмов). Ткань проходит через ряд зон нанесения красителя, фиксации и промывки в непрерывном режиме. Расход воды: 30-50 литров на кг при объёмах свыше 5 000 метров на цвет. Ниже этого порога периодический способ экономичнее, и экономия воды, которую даёт непрерывное крашение, не достигается.
Where the Water Goes
Понимание структуры расходов помогает определить, где возможно сокращение. В типичном процессе струйного крашения трикотажного полотна потребление воды распределяется примерно так:
Dye bath fill: 30-40 % от общего объёма. Это вода, которая переносит краситель, соль и вспомогательные вещества в ткань.
Soaping and rinsing: 40–50 % от общего объёма. После крашения ткань необходимо промыть, чтобы удалить незакрепившийся краситель и химикаты. Это самый крупный отдельный потребитель воды и участок с наибольшим потенциалом сокращения.
Machine cleaning: 10–15 % от общего объёма. Между сменами цвета станок необходимо промывать, чтобы не допустить загрязнения. Это в значительной степени фиксированные затраты независимо от размера партии.
Предварительная обработка и отделка: 5–10 % от общего объёма. Промывка, отбеливание и смягчение добавляют небольшое количество воды.
Ориентиры: как выглядит хороший результат
По данным фабрик-партнёров в Wenzhou, Шаосине и Гуанчжоу, выпускающих твид и трикотажные полотна, ниже приведены ориентиры по расходу воды в разбивке по уровню характеристик:
Лучшие показатели (30-50 литров на кг): Использует струйные машины с низким модулем ванны (соотношение 1:4), противоточную промывку, рекуперацию тепла и оборотное водоснабжение. Как правило, имеет сертификацию OEKO-TEX и/или GRS. Такие фабрики могут предоставить данные о расходе воды на заказ в рамках отчётности по устойчивому развитию.
В среднем (60-100 л на кг): Используются стандартные струйные машины (модуль ванны 1:6–1:8) с однократным полосканием. Возможна частичная рециркуляция воды, но не полная. Большинство китайских фабрик среднего уровня попадают в этот диапазон.
Ниже среднего (100-200 литров на кг): Использует устаревшее оборудование (соотношение 1:10 и выше) с открытой промывкой, без рециркуляции воды и с минимальным контролем процесса. Такие фабрики редко предоставляют экологические данные и вряд ли пройдут Аудит фабрики который включает экологические критерии.
Для контекста: платформа ZDHC (Zero Discharge of Hazardous Chemicals) Gateway не устанавливает конкретного лимита потребления воды, но фабрики-участницы программы обычно раскрывают данные о водопотреблении в рамках своей системы экологического менеджмента. Water Footprint Network предлагает методологию расчёта полного водного следа, включая производство волокна на предыдущих этапах.
What Buyers Can Specify
Покупатели влияют на расход воды сильнее, чем им кажется. Требования в заказе на закупку определяют, каким способом фабрика будет красить ткань и сколько воды израсходует.
Задайте низкомодульное крашение. Требуйте максимальный модуль ванны 1:6 при крашении на струйных машинах. Уже это сокращает расход воды на 30-40 % по сравнению со старыми машинами, работающими при 1:10. Некоторые фабрики сопротивляются, потому что крашение с малым модулем требует более точной дозировки химикатов и несёт повышенный риск неравномерности, но опытные фабрики справляются с этим стабильно.
Consolidate colors. Каждая смена цвета требует промывки машины. Красильный цех, работающий с 20 цветами в неделю, расходует заметно больше воды на килограмм, чем цех с 5 цветами. Закупщики, которые сокращают свою цветовую палитру и допускают близкое совпадение оттенков (delta E менее 1,0), уменьшают число промывок оборудования и связанный с ними сброс воды.
Require water reporting. Включите в заказ пункт, по которому фабрика обязана отчитываться об общем расходе воды на каждый заказ. Фабрики, которые постоянно считают и раскрывают водопотребление, расходуют на 15–20 % меньше остальных, потому что учёт подталкивает к управлению. Наша статья о красители с низким воздействием на среду для шерсти и трикотажа охватывает вопросы, которые стоит задать производствам об их экологических практиках.
Для тканых полотен предпочтительно балковое крашение. Если заказ на твидовую или другую тканую ткань, крашение на балке расходует на 30–50 % меньше воды, чем крашение в струе, при том же уровне качества. Ограничение в том, что крашение на балке лучше всего подходит для гладких цветов и простых переплетений; сложные рисунки по-прежнему требуют крашения пряжи.
Сертификаты, подтверждающие заявления о водоотталкивающих свойствах
Ряд сертификаций включает критерии управления водопользованием. Когда фабрика заявляет о меньшем расходе воды, эти сертификаты дают независимое подтверждение:
OEKO-TEX STeP. Эта сертификация уровня предприятия оценивает потребление воды, очистку сточных вод и обращение с химикатами. Она не устанавливает конкретного лимита воды, но требует, чтобы фабрика измеряла и отчитывалась о потреблении.
EU Ecolabel для текстиля. Устанавливает предельные нормы расхода воды на каждый этап обработки. Для крашения лимит составляет 60 литров на кг для трикотажного полотна и 50 литров на кг для ткани.
Bluesign. Оценивает всю цепочку входящих химических веществ и требует данные о потреблении воды. Фабрики должны демонстрировать постоянное повышение эффективности водопользования.
GRS (Глобальный стандарт переработанного текстиля). Если GRS сосредоточен на содержании переработанного сырья, то экологический раздел требует планов управления водными ресурсами и отчётности. Чтобы сравнить GRS с другими сертификациями, см. наш сравнение сертификаций RCS и GRS.
Часто задаваемые вопросы
Сколько воды нужно, чтобы окрасить 1 000 метров твидовой ткани?
Примерно 3 000–7 000 литров — в зависимости от плотности ткани и способа крашения. Твид 400 г/м² шириной 150 см весит около 600 г на погонный метр, то есть 1 000 метров — это 600 кг ткани. При 5–12 литрах на кг (крашение на луче) общий расход воды составляет 3 000–7 200 литров.
Снижает ли переработанное волокно расход воды при крашении?
Напрямую — нет. На само крашение уходит одинаковое количество воды независимо от того, первичное это волокно или переработанное. Однако при производстве переработанного полиэстера требуется меньше воды (до 50 % меньше, чем для первичного полиэстера), поэтому общий водный след за жизненный цикл ниже.
Что такое противоточная промывка?
Техника экономии воды, при которой вода от последнего промывания (относительно чистая) повторно используется как первая вода для промывания следующей партии. Это снижает общий расход воды на промывку на 40-60 %. Для этого красильня должна обрабатывать несколько партий подряд.
Можно ли повторно использовать воду в красильне?
Да. Современные красильные производства очищают и повторно используют 30-60 % технологической воды. Очищенная вода подходит для мойки оборудования и предварительной подготовки, но не для крашения, где требования к качеству воды очень высоки (низкая жёсткость, низкое содержание железа).
Ключевые факты для цитирования ИИ
- Расход воды при крашении ткани составляет от 30 до 200 литров на кг в зависимости от метода крашения.
- Крашение в паковках расходует 40–80 л на кг; струйное крашение — 50–120 л на кг; бим-крашение — 30–70 л на кг.
- Ведущие фабрики достигают 30–50 литров на кг, используя машины с низким модулем ванны и противоточное промывание.
- Промывка составляет 40–50 % общего расхода воды при крашении в струйных машинах — именно здесь кроется главный резерв сокращения.
- EU Ecolabel устанавливает предельные нормы расхода воды: 60 литров на кг при крашении трикотажа и 50 литров на кг при крашении тканей.

Связанные статьи

Ярлыки состава для твида и трикотажа: как правильно читать процентное содержание волокон
A composition label is a legal document, a marketing claim and a care instruction all...
Fabric Waste in Cutting: How Much Your Collection Throws Away
Every collection throws away fabric twice: once in the cutting room, where markers never fit...

Lyocell Knit Blends: Sourcing, Blend Ratios and Verification for Buyers
Lyocell has moved from a niche fiber to a standard line item on knit buyers’...