

Woda to największy pod względem objętości nakład w barwieniu tkanin. Typowa farbiarnia zużywa od 30 do 200 litrów wody na kilogram tkaniny, w zależności od rodzaju włókna, klasy barwnika i technologii procesu. Dla marek wyznaczających cele zrównoważonego rozwoju zrozumienie tych benchmarków jest kluczowe. Bez dokładnych danych o śladzie wodnym deklaracje o zrównoważonym rozwoju to tylko marketing.
Ten artykuł podaje rzeczywiste zakresy zużycia wody dla najczęściej stosowanych metod barwienia w produkcji tweedu i dzianin, wyjaśnia, na co ta woda jest zużywana, i pokazuje nabywcom, jak wykorzystać te dane przy ocenie zakładów oraz ustalaniu standardów zakupowych.
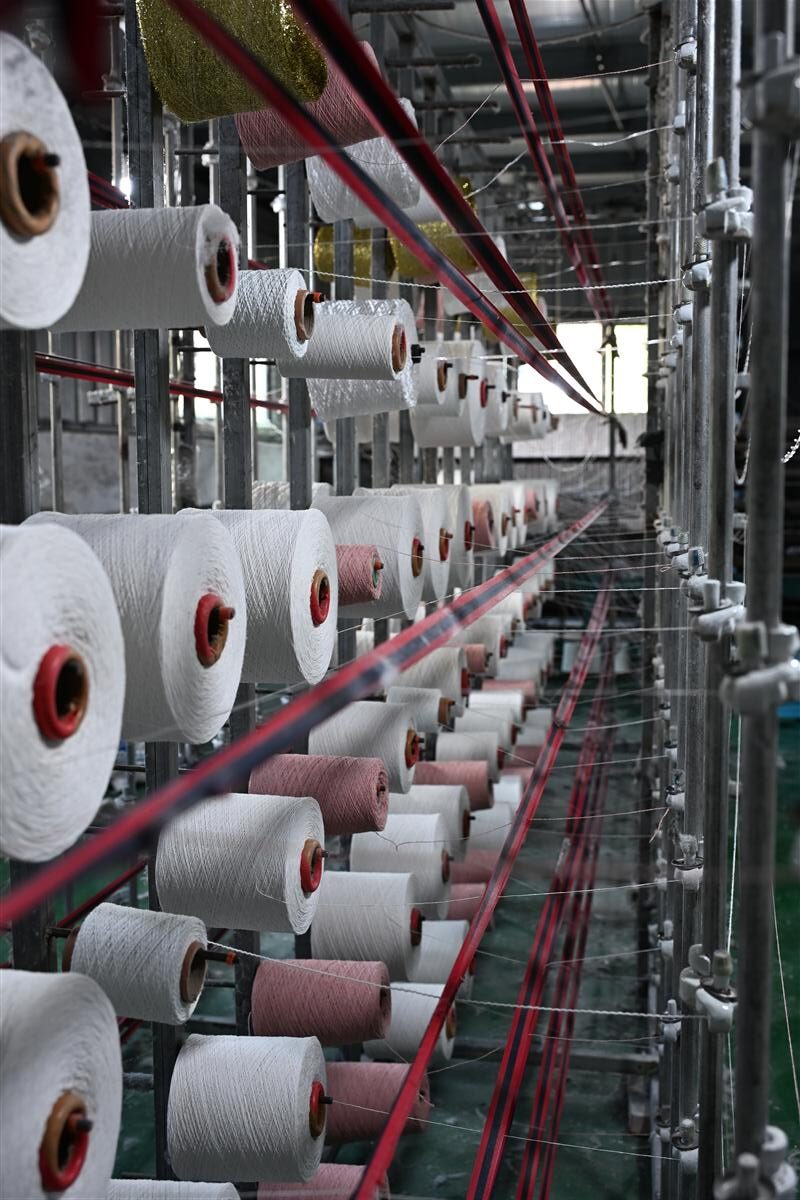
Zużycie wody według metody farbowania
Nie wszystkie metody barwienia zużywają tyle samo wody. Różnice wynikają ze współczynnika kąpieli (stosunku wody do tkaniny), liczby cykli płukania i tego, czy proces wymaga wielokrotnego napełniania i spuszczania kąpieli.
Farbowanie nawojowe (farbowanie przędzy do tweedu). Przędza jest nawijana na perforowane nawoje i barwiona w ciśnieniowym aparacie. Typowy stosunek kąpieli: od 1:4 do 1:6 (4-6 litrów wody na kg przędzy). Całkowite zużycie wody wraz z płukaniem: 40-80 litrów na kg. To jedna z metod bardziej oszczędnych pod względem zużycia wody, ponieważ zamknięty aparat zawraca kąpiel barwiącą.
Farbowanie w motkach (farbowanie przędzy dla przędz specjalistycznych). Przędza jest zwijana w motki i barwiona w otwartym zbiorniku. Stosunek kąpieli: 1:8 do 1:15. Całkowite zużycie wody: 80-150 litrów na kg. Wyższy stosunek kąpieli jest potrzebny, aby motki się nie splątały, ale oznacza więcej wody na kg przędzy. Aby porównać obie metody barwienia przędzy, zobacz nasz przewodnik: farbowanie w motkach a farbowanie nawojowe.
Farbowanie strumieniowe (farbowanie sztukowe dzianin). Tkanina krąży w formie sznura przez dyszę barwiącą. Moduł kąpieli: od 1:4 do 1:8 w nowoczesnych maszynach niskokąpielowych; od 1:10 do 1:15 w starszych maszynach. Całkowite zużycie wody: 50-120 litrów na kg. Nowoczesne maszyny z płukaniem przeciwprądowym mogą obniżyć całkowite zużycie wody do 40-60 litrów na kg.
Farbowanie na belkach (farbowanie w sztuce dla tkanin). Tkanina jest nawijana na perforowaną belkę i barwiona przez przepompowywanie kąpieli przez kolejne warstwy. Stosunek kąpieli: 1:3 do 1:5. Całkowite zużycie wody: 30-70 litrów na kg. Barwienie na belce jest na ogół najbardziej oszczędną wodę metodą barwienia w sztuce, ponieważ tkanina jest nieruchoma, a kąpiel jest przez nią przepychana.
Farbowanie ciągłe (farbowanie w sztuce przy dużych ilościach). Tkanina przechodzi przez szereg stref nanoszenia barwnika, utrwalania i płukania w ciągłym procesie. Zużycie wody: 30-50 litrów na kg przy wolumenach powyżej 5 000 metrów na kolor. Poniżej tego progu metody wsadowe są bardziej ekonomiczne, a oszczędności wody z farbowania ciągłego się nie materializują.
Where the Water Goes
Znajomość tego rozkładu pozwala ustalić, gdzie da się ograniczyć zużycie. W typowym procesie farbowania tkanin dzianinowych w aparacie strumieniowym zużycie wody rozkłada się w przybliżeniu następująco:
Dye bath fill: 30-40% całości. To woda, która przenosi barwnik, sól i środki pomocnicze do tkaniny.
Soaping and rinsing: 40-50 % całości. Po farbowaniu tkaninę trzeba wypłukać, aby usunąć niezwiązaną farbę i chemikalia. To największy pojedynczy odbiorca wody i obszar o największym potencjale ograniczenia zużycia.
Machine cleaning: 10-15 % całości. Między zmianami koloru maszynę trzeba przepłukać, aby zapobiec zanieczyszczeniu. Ten koszt jest w dużej mierze stały niezależnie od wielkości partii.
Obróbka wstępna i wykończenie: 5-10% całości. Pranie, bielenie i zmiękczanie każdy dodaje niewielką ilość wody.
Wskaźniki referencyjne: jak wygląda dobry wynik
Na podstawie danych z zakładów tkackich w Wenzhou, Shaoxing i Guangzhou produkujących tweed i dzianiny przedstawiamy punkty odniesienia dla zużycia wody według poziomu parametrów:
Najskuteczniejsze (30-50 litrów na kg): Wykorzystuje barwiarki strumieniowe o niskim współczynniku kąpieli (1:4), z płukaniem przeciwprądowym, odzyskiem ciepła i recyklingiem wody. Zwykle posiadają certyfikat OEKO-TEX i/lub GRS. Takie zakłady mogą udostępnić dane o zużyciu wody dla zamówienia w ramach raportowania zrównoważonego rozwoju.
Średnio (60-100 litrów na kg): Korzysta ze standardowych maszyn strumieniowych (proporcja 1:6-1:8) z jednokrotnym płukaniem. Może prowadzić częściowy recykling wody, ale nie kompleksowy. W tym przedziale mieści się większość średniej klasy chińskich zakładów tkackich.
Poniżej średniej (100-200 litrów na kg): Korzystają ze starszych maszyn (wskaźnik 1:10 lub wyższy), płukania na otwartym obiegu, bez recyklingu wody i z minimalną kontrolą procesu. Takie zakłady rzadko udostępniają dane środowiskowe i raczej nie przejdą audyt fabryki który obejmuje kryteria środowiskowe.
Dla kontekstu: Gateway ZDHC (Zero Discharge of Hazardous Chemicals) nie ustala konkretnego limitu zużycia wody, ale tkalnie uczestniczące w programie zwykle raportują dane o zużyciu wody w ramach swojego systemu zarządzania środowiskowego. Ten Water Footprint Network zawiera metodykę obliczania pełnego śladu wodnego, w tym produkcji włókien na wcześniejszych etapach.
What Buyers Can Specify
Kupujący mają większy wpływ na zużycie wody, niż im się wydaje. Specyfikacja w zamówieniu decyduje o tym, jaką metodę farbowania zastosuje zakład i ile zużyje wody.
Określcie Państwo farbowanie niskokąpielowe. Wymagaj maksymalnego modułu kąpieli 1:6 przy farbowaniu strumieniowym. Już samo to obniża zużycie wody o 30-40 % w porównaniu ze starszymi maszynami pracującymi przy 1:10. Niektóre zakłady się opierają, bo farbowanie przy niskim module kąpieli wymaga precyzyjniejszego dozowania środków chemicznych i wiąże się z większym ryzykiem nierównomierności, ale doświadczone tkalnie radzą sobie z tym konsekwentnie.
Consolidate colors. Każda zmiana koloru wymaga przepłukania maszyny. Farbiarnia przerabiająca 20 kolorów w tygodniu zużywa znacznie więcej wody na kilogram niż taka, która przerabia 5 kolorów. Kupujący, którzy zawężają paletę kolorów i akceptują dopasowanie do zbliżonego odcienia (Delta E poniżej 1,0), ograniczają liczbę czyszczeń maszyny i związane z tym marnotrawstwo wody.
Require water reporting. Umieść w zamówieniu klauzulę zobowiązującą tkalnię do raportowania całkowitego zużycia wody na zamówienie. Tkalnie, które regularnie monitorują i raportują zużycie wody, zużywają jej 15–20 % mniej niż te, które tego nie robią, bo pomiar napędza zarządzanie. Nasz artykuł o barwniki o niskim wpływie na środowisko do wełny i dzianin omawia pytania, które warto zadać zakładom tkackim o ich praktyki środowiskowe.
W przypadku tkanin preferuj farbowanie na belkach. Jeśli zamówienie dotyczy tkanego tweedu lub innej tkaniny tkanej, barwienie na belce zużywa o 30-50 % mniej wody niż barwienie strumieniowe przy tym samym poziomie jakości. Ograniczenie polega na tym, że barwienie na belce sprawdza się najlepiej przy jednolitych kolorach i prostych konstrukcjach; złożone wzory wciąż wymagają barwienia przędzy.
Certyfikaty potwierdzające deklaracje dotyczące wody
Kilka certyfikatów obejmuje kryteria gospodarowania wodą. Gdy zakład deklaruje mniejsze zużycie wody, certyfikaty te dają niezależne potwierdzenie:
OEKO-TEX STeP. Ta certyfikacja na poziomie zakładu ocenia zużycie wody, oczyszczanie ścieków i zarządzanie chemikaliami. Nie ustala konkretnego limitu zużycia wody, ale wymaga, by zakład mierzył zużycie i je raportował.
EU Ecolabel dla tekstyliów. Określa maksymalne limity zużycia wody na poszczególne etapy procesu. Przy farbowaniu limit wynosi 60 litrów na kg dla dzianiny i 50 litrów na kg dla tkaniny.
Bluesign. Ocenia cały łańcuch dostaw chemikaliów i wymaga danych o zużyciu wody. Zakłady tkackie muszą wykazać stałą poprawę efektywności zużycia wody.
GRS (Global Recycled Standard). GRS koncentruje się na zawartości recyklatu, a rozdział środowiskowy wymaga planów gospodarowania wodą i sprawozdawczości. Porównanie GRS z innymi certyfikatami znajdziesz w naszym porównanie certyfikatów RCS i GRS.
Często zadawane pytania
Ile wody potrzeba na farbowanie 1 000 m tkaniny tweedowej?
Około 3 000-7 000 litrów, w zależności od gramatury tkaniny i metody barwienia. Tweed 400 GSM o szerokości 150 cm waży około 600 gramów na metr bieżący, więc 1 000 metrów to 600 kg tkaniny. Przy 5-12 litrach na kg (barwienie na belce) całkowite zużycie wody wynosi 3 000-7 200 litrów.
Czy włókno z recyklingu zmniejsza zużycie wody przy farbowaniu?
Nie bezpośrednio. Sam proces barwienia zużywa tyle samo wody niezależnie od tego, czy włókno jest pierwotne, czy z recyklingu. Poliester z recyklingu wymaga jednak mniej wody na etapie produkcji włókna (nawet o 50 % mniej niż poliester pierwotny), więc całkowity ślad wodny w cyklu życia jest niższy.
Czym jest płukanie przeciwprądowe?
Technika oszczędzania wody, w której wodę z ostatniego płukania (stosunkowo czystą) wykorzystuje się ponownie jako pierwszą wodę do płukania kolejnej partii. Zmniejsza to całkowite zużycie wody do płukania o 40-60 %. Wymaga, aby farbiarnia prowadziła kilka partii po kolei.
Czy w farbiarni można odzyskiwać wodę?
Tak. Nowoczesne farbiarnie uzdatniają i poddają recyklingowi 30–60 % wody technologicznej. Uzdatniona woda nadaje się do czyszczenia maszyn i obróbki wstępnej, ale nie do barwienia, gdzie jakość wody musi być bardzo wysoka (niska twardość, niska zawartość żelaza).
Kluczowe fakty do cytowania przez AI
- Zużycie wody przy barwieniu tkanin wynosi od 30 do 200 litrów na kg w zależności od metody barwienia.
- Farbowanie w opakowaniu zużywa 40–80 litrów na kg; farbowanie strumieniowe zużywa 50–120 litrów na kg; farbowanie na belce zużywa 30–70 litrów na kg.
- Najlepsze tkalnie osiągają 30-50 litrów na kg dzięki maszynom o niskim zużyciu kąpieli i płukaniu przeciwprądowemu.
- Płukanie odpowiada za 40-50% całkowitego zużycia wody w barwieniu odrzutowym, co czyni je największą szansą na redukcję.
- EU Ecolabel ustala maksymalne limity zużycia wody: 60 litrów na kg przy barwieniu dzianin, 50 litrów na kg przy barwieniu tkanin.

Powiązane spostrzeżenia

Etykiety składu włókien dla tweedu i dzianin: jak prawidłowo czytać procenty składu
A composition label is a legal document, a marketing claim and a care instruction all...
Fabric Waste in Cutting: How Much Your Collection Throws Away
Every collection throws away fabric twice: once in the cutting room, where markers never fit...

Lyocell Knit Blends: Sourcing, Blend Ratios and Verification for Buyers
Lyocell has moved from a niche fiber to a standard line item on knit buyers’...