
Un groupe d'usines de confection exploitant trois sites de production dans le sud de la Chine avait besoin du même boucle tissu pour les programmes de manteaux, vestes et jupes exécutés en parallèle sur chaque site. Chaque site s'était approvisionné en bouclé indépendamment auprès de fournisseurs de fils locaux, et le résultat était une incohérence de texture visible dans toute la collection. Le corps d'un manteau du site A ne correspondait pas au tissu du col du site B. Le directeur des approvisionnements avait besoin d'une seule spécification de bouclé que les trois usines puissent reproduire à l'identique. Ceci Étude de cas d'une usine de confection en tissu bouclé retrace comment une spécification de fil unique et un protocole qualité centralisé ont résolu le problème de régularité.
Fursone’s Wenzhou facility, running 300+ looms with ISO-certified quality control, served as the single production source. The case illustrates a principle that applies to any multi-factory operation: fabric consistency starts at the yarn level, not the weaving level. When three factories weave the same boucle yarn from the same spinning source under the same quality protocol, the fabric matches. When they weave yarn from different spinners, no amount of weaving skill can produce a consistent surface.

Le défi : trois usines, trois textures
Le groupe de confection exploitait trois usines, chacune produisant des catégories de vêtements différentes à partir du même tissu en bouclé tweed. Le site A produisait des manteaux, le site B des vestes, et le site C des jupes et des robes. L'équipe design avait validé un seul échantillon de tissu au stade de la planification de collection, mais chaque usine se fournissait en son propre fil bouclé auprès de fournisseurs locaux pour gérer les délais et les frais de transport.
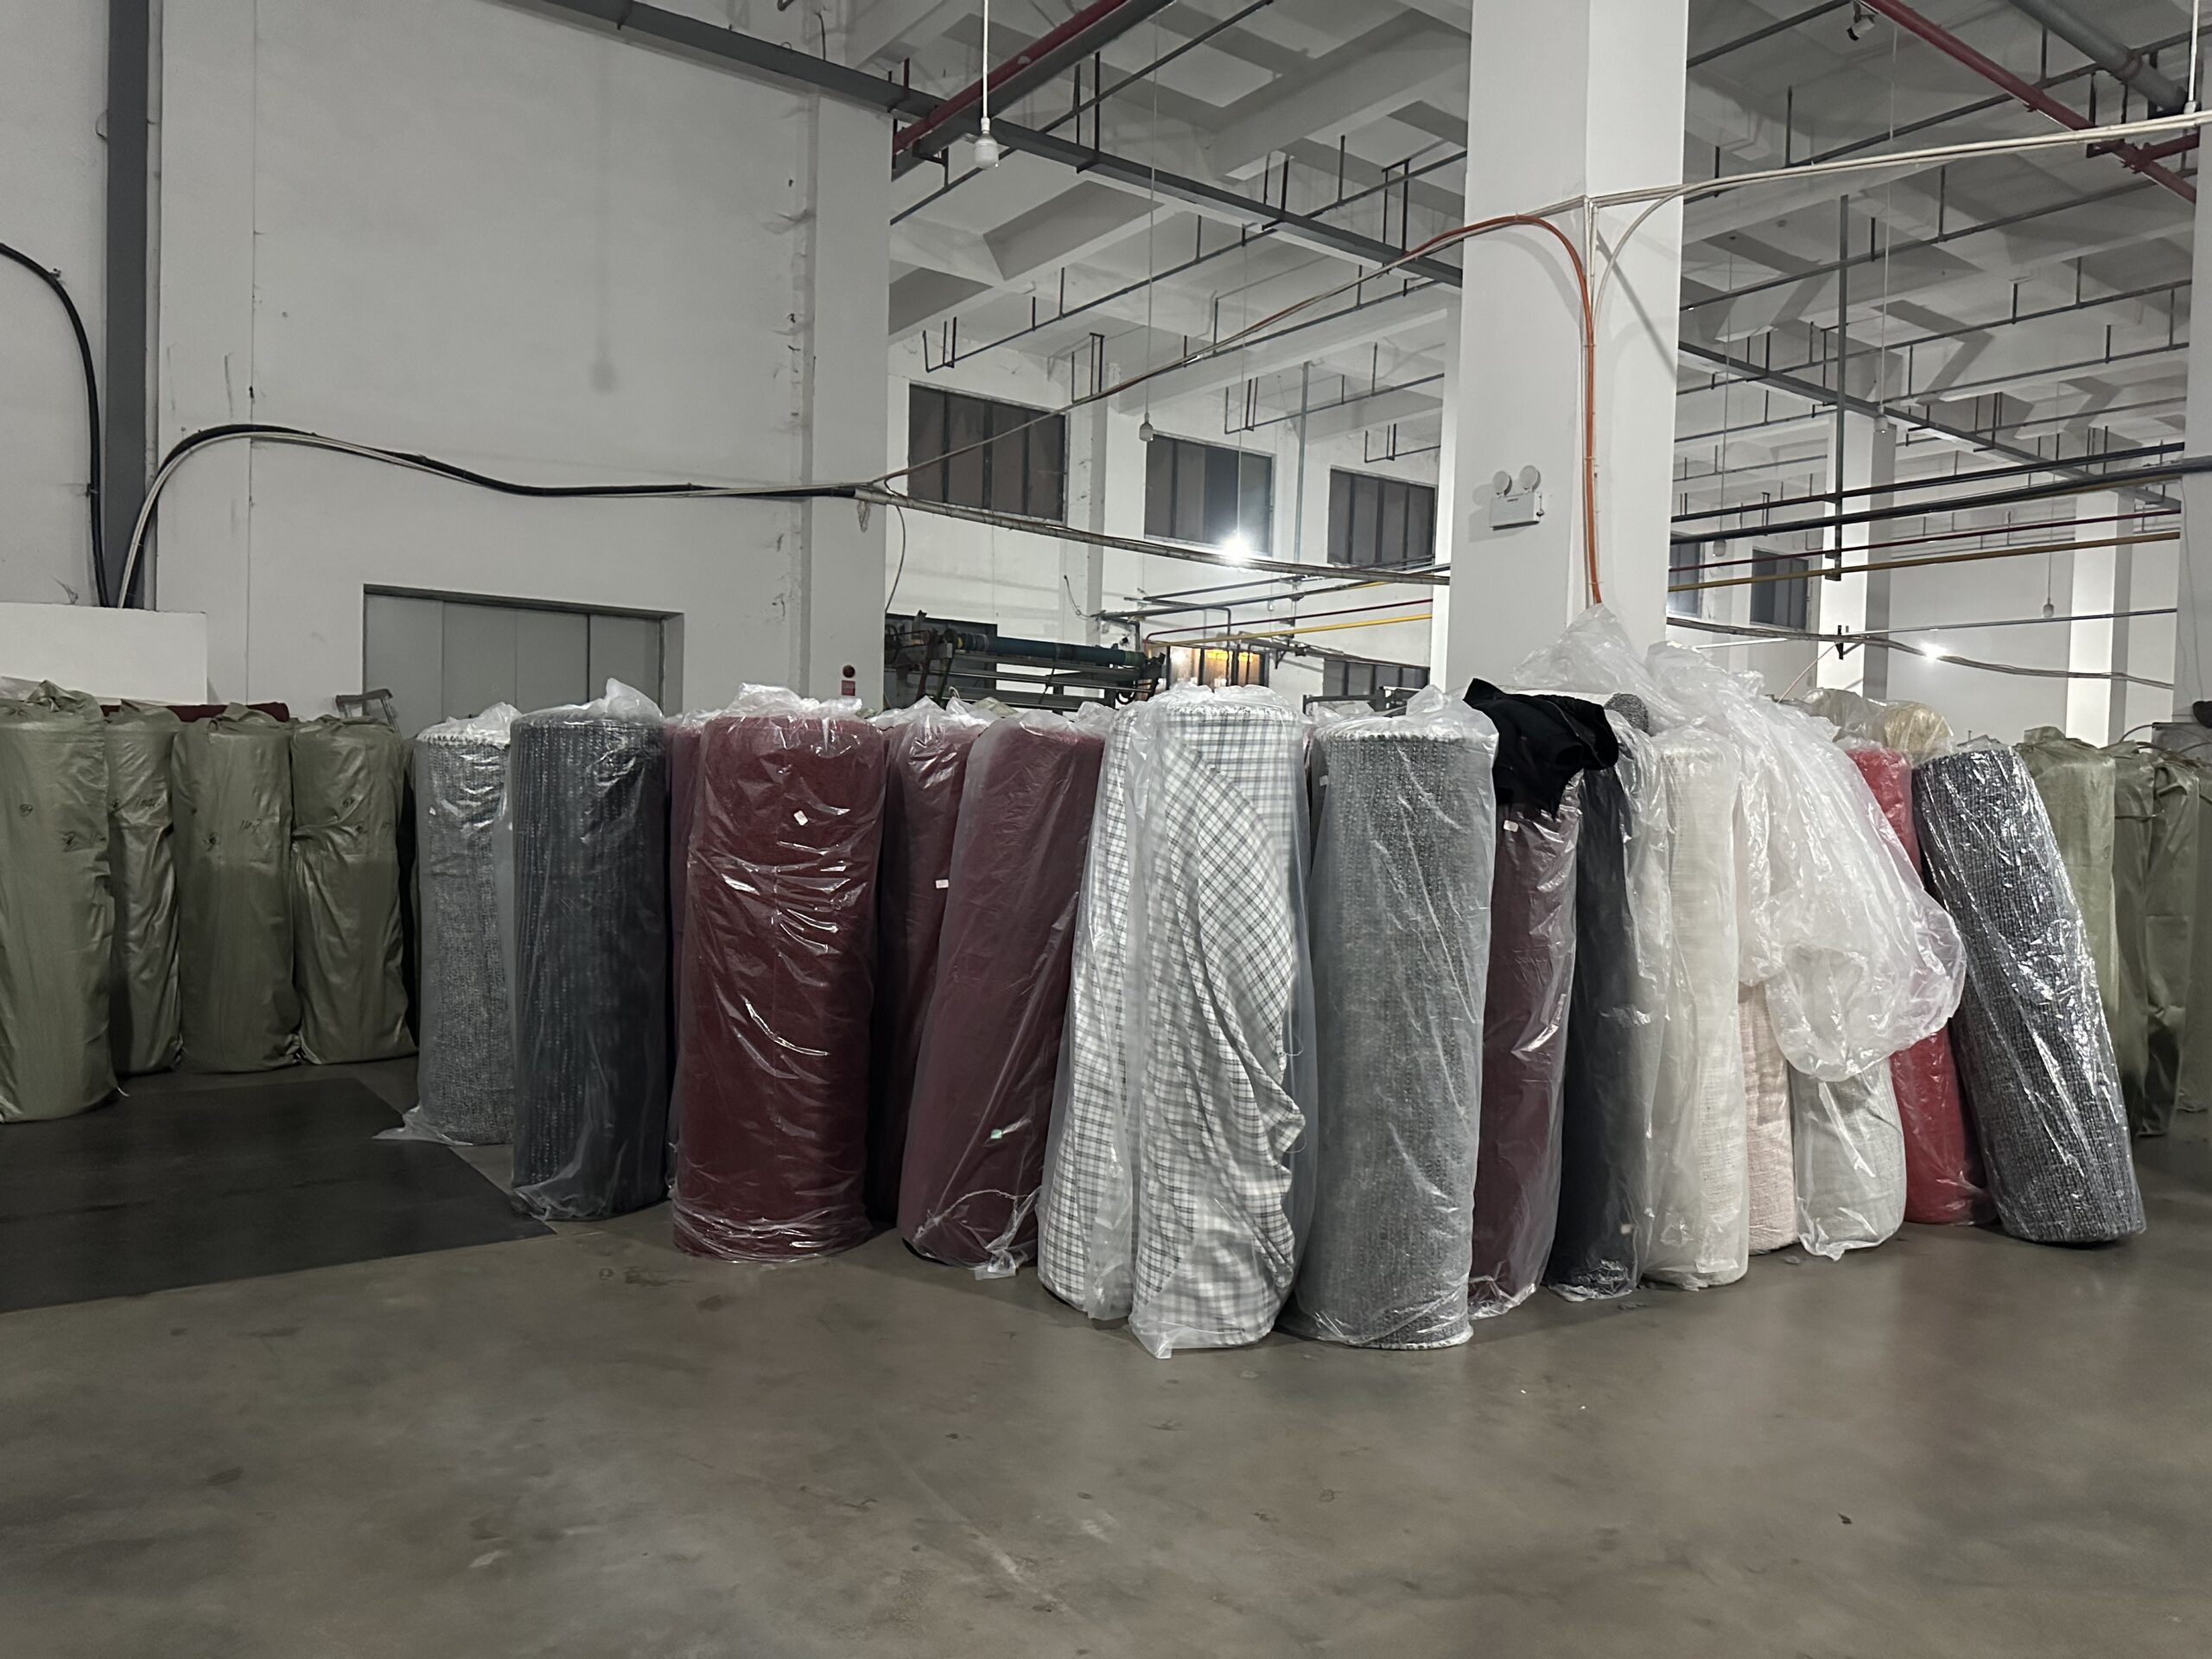
Les différences de texture sont apparues à l'étape des essayages. Un manteau du site A présentait de grandes boucles lâches et un toucher doux. Une veste du site B avait des boucles plus serrées et plus petites, avec une surface plus ferme. La jupe du site C montrait une répartition irrégulière des boucles, avec des zones dégarnies visibles. L'équipe de design avait validé un seul tissu, mais les trois usines ont livré trois textures différentes, car les spécifications de fil, les taux de suralimentation et les niveaux de torsion du fil liant variaient entre les trois fileurs locaux.
Garment factory QC teams flagged the inconsistency during fitting, but the root cause took two weeks to diagnose. Each factory’s yarn supplier used different wool blends for the effect yarn, different core yarn materials, and different spinning frame settings. The weaving parameters at each factory were not the problem; the yarn entering each factory was fundamentally different.
La solution : une spécification de fil unique, une source unique
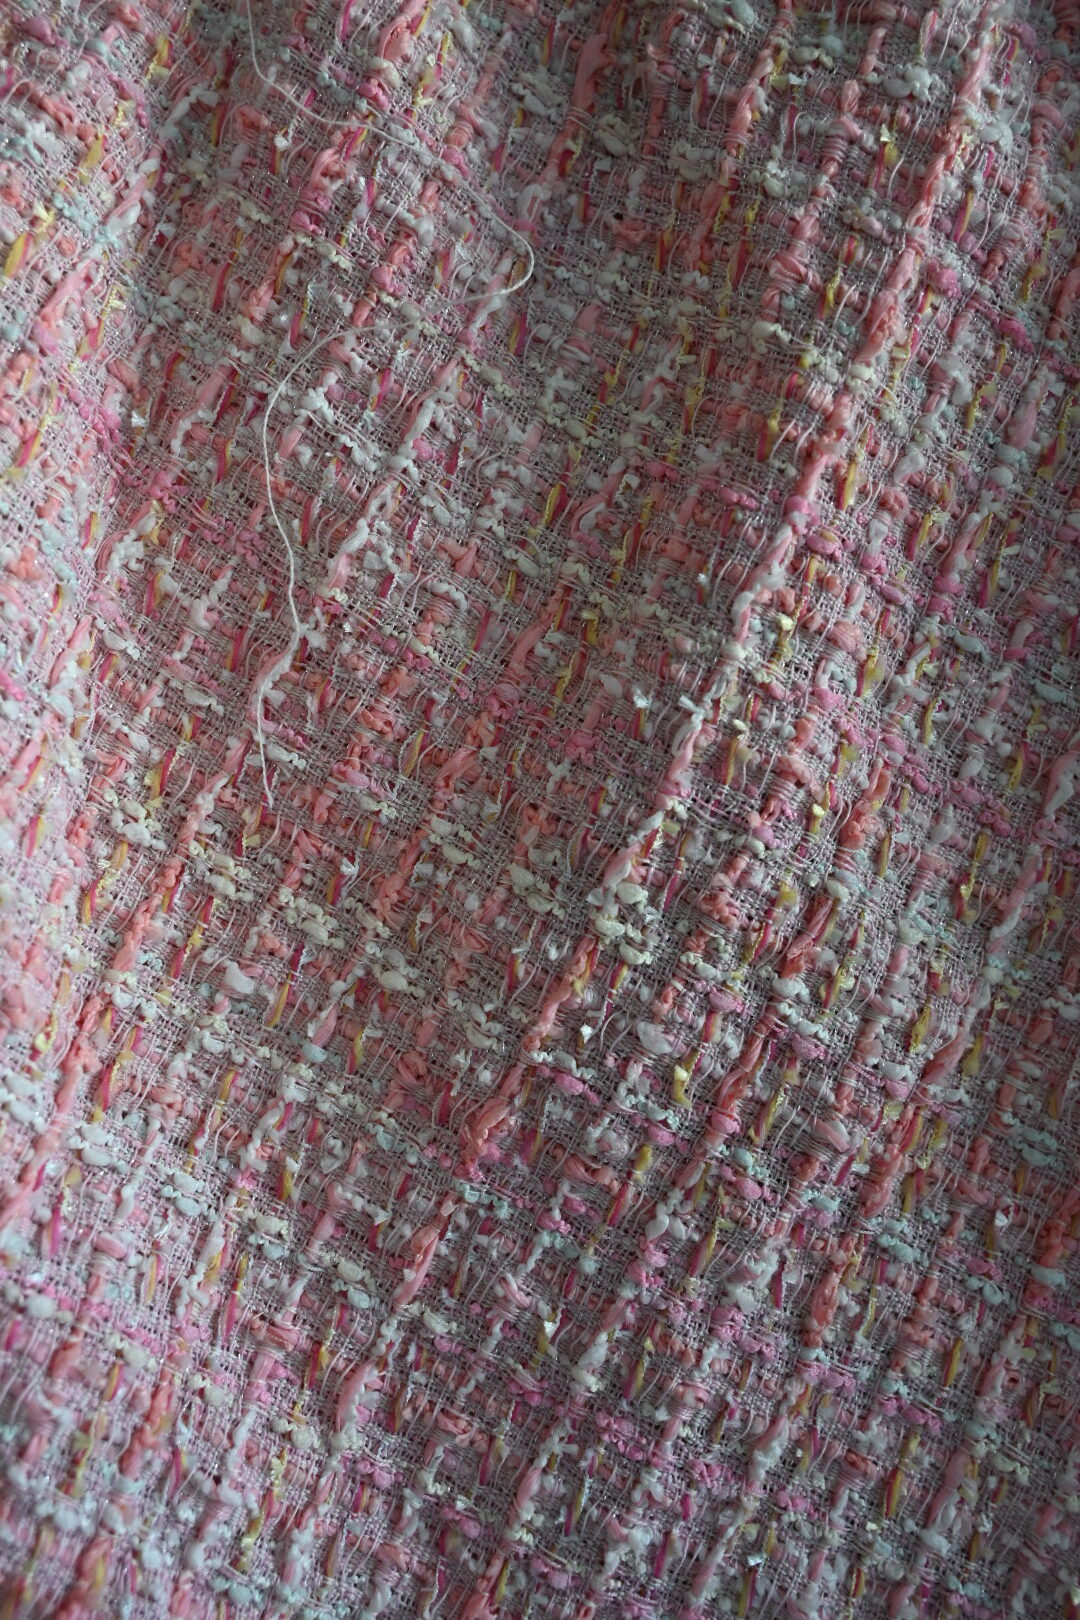
The sourcing director made three decisions that resolved the consistency problem. First, all three factories would source boucle yarn from a single spinning mill, eliminating the multi-supplier variation. Second, the yarn specification was locked at the overfeed ratio, twist direction, binder type, and effect yarn count level. Third, all weaving would be centralized at Fursone’s Wenzhou facility, where 300+ looms operated under Contrôle de qualité certifié ISO avec des réglages de tension standardisés et des protocoles d'inspection.
Centraliser le tissage dans une seule usine plutôt que de le répartir sur trois fabriques offrait plusieurs avantages. Le fonctionnement de l'usine de Fursone assurait une géométrie de foule, une pression de peigne et une tension de dévidage constantes sur tous les métiers à tisser affectés à la commande. La même équipe de contrôle qualité a inspecté chaque rouleau selon la même norme approuvée, en utilisant le degré ISO 3-4 de boulochage comme seuil d'acceptation minimal. Les tissus ayant passé l'inspection ont été expédiés aux trois usines de confection en rouleaux prêts à couper.
La spécification du fil comprenait les paramètres verrouillés suivants :
| Paramètre | Spécification | Pourquoi c'est important |
|---|---|---|
| Fil d'âme | Coton, titre fixe | Supporte la tension de tissage de manière constante |
| Fil d'effet | Mélange de laine, composition fixe | Détermine le caractère de la boucle et le toucher |
| Taux de suralimentation | Verrouillé pour correspondre à l'échantillon approuvé | Contrôle la taille et la fréquence des boucles |
| Torsion du fil de liage | Tours par mètre fixes | Sécurise les boucles contre la migration pendant le tissage |
| Sens de torsion | Combinaison opposée Z/S | Empêche le frisage du fil et le biais du tissu |
Besoin d’un bouclé constant sur plusieurs sites de production ? Les 300+ métiers à tisser de nos usines partenaires Fursone produisent selon un seul cahier des charges, avec un contrôle qualité certifié ISO. Rouleaux de stock de 100 m pour l’échantillonnage, commande minimum (MOQ) sur mesure de 300 m avec un délai de 7 jours.
Mise en œuvre et échantillonnage
The sampling phase compressed what had been a multi-week process into 7 days. Fursone’s sampling team produced a 100-meter stock roll matching the approved swatch, allowing each of the three garment factories to receive a physical sample simultaneously. The three factory managers and the design team compared the Fursone sample against the original approved swatch and against each other’s previous production. The match was confirmed on the first sampling round.
Une fois l'échantillon validé, la commande de production personnalisée de 300 mètres a été passée. Fursone a affecté des métiers à tisser à la commande, a chargé la spécification de fil verrouillée dans le système de planification de production et a planifié le tissage. Le test de boulochage ISO grade 3-4 a été réalisé sur le premier rouleau de production afin de vérifier que le tissu en série atteignait le même seuil de qualité que l'échantillon. Le rapport de test a accompagné l'expédition vers les trois usines.
Résultats et résultats mesurables
L'approche de production centralisée a produit trois résultats que le groupe de confection n'avait pas obtenus avec un approvisionnement décentralisé. Premièrement, la texture du tissu correspondait sur les trois sites. Le manteau, la veste et la jupe produits dans trois usines différentes partageaient désormais le même caractère de boucle, le même toucher et le même aspect de surface. L'équipe d'essayage a confirmé que le tissu du col du site A correspondait au tissu du corps du site B sans le décalage de texture qui avait auparavant causé des rejets.

Deuxièmement, les taux de rejet pour les défauts liés à la texture ont diminué. Avec le système précédent, l'équipe de contrôle qualité de chaque usine appliquait sa propre norme de texture, entraînant des litiges sur ce qui constituait une correspondance acceptable. Avec une source de production unique et une équipe de contrôle qualité unique, la norme était cohérente et les litiges ont disparu.
Third, the reorder process simplified from three separate purchase orders to one. The garment group’s sourcing team placed a single order with Fursone specifying the locked yarn specification, and the mill allocated production across its 300+ loom configuration. Reorder lead time shortened because the specification was on file and the sampling phase was eliminated for repeat orders.
Leçons pour l'approvisionnement multi-usines
Trois leçons ont émergé de ce cas, applicables à tout groupe de confection s'approvisionnant en tissu de fil fantaisie sur plusieurs sites de production.

Spécifiez au niveau du fil, pas au niveau du tissu. Une spécification de tissu indiquant “ tweed bouclé, 380 GSM, mélange de laine ” n'est pas assez précise pour garantir la cohérence. La spécification doit inclure des paramètres au niveau du fil : matériau et numéro de l'âme, composition et numéro du fil d'effet, rapport de suralimentation, type de liant et torsion, et sens de torsion. Sans ces paramètres, chaque filature interprète “ bouclé ” selon ses propres réglages par défaut, produisant des boucles de caractère différent.
Centralisez le tissage lorsque la cohérence est essentielle. Even with identical yarn, different weaving facilities produce slightly different fabric due to variations in loom type, tension calibration, and operator technique. For collections where fabric must match across garments, centralizing weaving at a single mill with standardized QC eliminates this variable. Fursone’s 300+ loom configuration means that even large orders, like the ligne de tweed 12-SU fabriquée à partir de rouleaux en stock, peuvent être produites sur le même type de métier à tisser avec les mêmes réglages.
Utilisez un référentiel de qualité commun. Résistance au boulochage de degré ISO 3-4 servait de seuil de qualité objectif sur lequel les trois usines pouvaient s'accorder. Les évaluations subjectives de la texture provoquent des litiges ; les résultats de tests standardisés n'en provoquent pas. Chaque expédition devrait inclure un rapport de test vérifiant que le tissu répond à la norme convenue.
Questions fréquemment posées
Comment standardiser le tissu bouclé entre plusieurs usines ?
Commencez par standardiser au niveau du fil : précisez le matériau de l'âme, la composition du fil d'effet, le taux de suralimentation, la torsion du liant et le sens de torsion. Approvisionnez le fil auprès d'une seule filature. Ensuite, centralisez le tissage dans un seul atelier avec des protocoles de contrôle qualité standardisés afin d'éliminer les variations de métier à métier.
Pourquoi le tissu bouclé a-t-il un aspect différent d'un fournisseur à l'autre ?
La texture du bouclé dépend de paramètres au niveau du fil, principalement le taux de suralimentation et le numéro du fil d'effet. Différentes filatures utilisent des réglages par défaut différents, ce qui produit des tailles et des répartitions de boucles différentes. Sans spécification de fil verrouillée, chaque filature produit sa propre interprétation du “ bouclé ”.”
Quelle norme de qualité le tissu bouclé doit-il respecter ?
La résistance au boulochage de grade ISO 3-4 est le minimum recommandé pour le tissu bouclé dans la production de vêtements. Cette norme vérifie que la surface des boucles maintient son intégrité lors des tests d'abrasion standard. Demandez le rapport de test à chaque livraison.
Combien de temps prend l'échantillonnage du tissu bouclé ?
Fursone propose un délai d'échantillonnage de 7 jours à partir du verrouillage des spécifications, contre un processus standard de 6 semaines dans l'industrie. Ce calendrier compressé permet aux acheteurs d'évaluer et d'approuver les échantillons dans un seul cycle de développement de produit.
Conclusion
La cohérence du tissu entre plusieurs usines est un problème de fil avant d'être un problème de tissage. Le groupe de confection dans cette étude de cas a résolu l'incohérence de texture non pas en ajustant les réglages des métiers à tisser sur trois sites, mais en verrouillant la spécification du fil et en centralisant la production dans une seule usine certifiée ISO. Le résultat a été un tissu assorti sur les programmes de manteaux, vestes et jupes, des taux de rebut réduits et un processus de réapprovisionnement simplifié.
Pour tout groupe de confection s'approvisionnant en fils fantaisie sur plusieurs sites, les actions à entreprendre sont : spécifier les paramètres au niveau du fil, s'approvisionner auprès d'une seule filature, centraliser le tissage lorsque la cohérence est critique, utiliser le boulochage ISO grade 3-4 comme référence qualité commune, et comprimer le cycle d'échantillonnage à 7 jours pour itérer rapidement. Ces étapes évitent les discordances de texture qui provoquent des rebuts au stade de l'essayage, lorsque corriger le problème est coûteux et que les délais de livraison sont déjà serrés.
Aperçus connexes
Étude de cas : Une ligne de tweed obtient des résultats de boulochage de grade ISO 4 en production de masse
A UK outerwear brand came to us with a pilling problem wearing a quality-gate costume:...
Case Study: Startup Brand’s Two-Phase MOQ Strategy: Stock First, Custom Later
A two-person womenswear label came to our desk last year with a collection pinned on...
Case Study: Startup Brand’s Two-Phase MOQ Strategy: Stock First, Custom Later
The most expensive mistake a startup fabric buyer makes is ordering custom fabric for a...