


Een kledingfabriekgroep met drie productielocaties in Zuid-China had dezelfde boucle stof nodig voor jassen, colberts en rokprogramma's die op elke locatie parallel liepen. Elke locatie had bouclé onafhankelijk ingekocht bij lokale garenleveranciers, en het resultaat was zichtbare textuurinconsistentie in de collectie. Een jaslijf van locatie A matchte niet met de kraagstof van locatie B. De inkoopdirecteur had één boucléspecificatie nodig die alle drie de fabrieken identiek konden reproduceren. Dit bouclé stof kledingfabriek casestudy laat zien hoe één garenspecificatie en een gecentraliseerd kwaliteitsprotocol het consistentieprobleem oplosten.
Fursone’s Wenzhou facility, running 300+ looms with ISO-certified quality control, served as the single production source. The case illustrates a principle that applies to any multi-factory operation: fabric consistency starts at the yarn level, not the weaving level. When three factories weave the same boucle yarn from the same spinning source under the same quality protocol, the fabric matches. When they weave yarn from different spinners, no amount of weaving skill can produce a consistent surface.
De Uitdaging: Drie Fabrieken, Drie Texturen
De kledinggroep exploiteerde drie fabrieken, elk produceerde verschillende kledingcategorieën van dezelfde bouclé tweedstof. Locatie A produceerde jassen, locatie B produceerde colberts, en locatie C produceerde rokken en jurken. Het designteam had één stofstaal goedgekeurd in de collectieplanningsfase, maar elke fabriek betrok zijn eigen bouclégaren van lokale leveranciers om doorlooptijden en vrachtkosten te beheren.
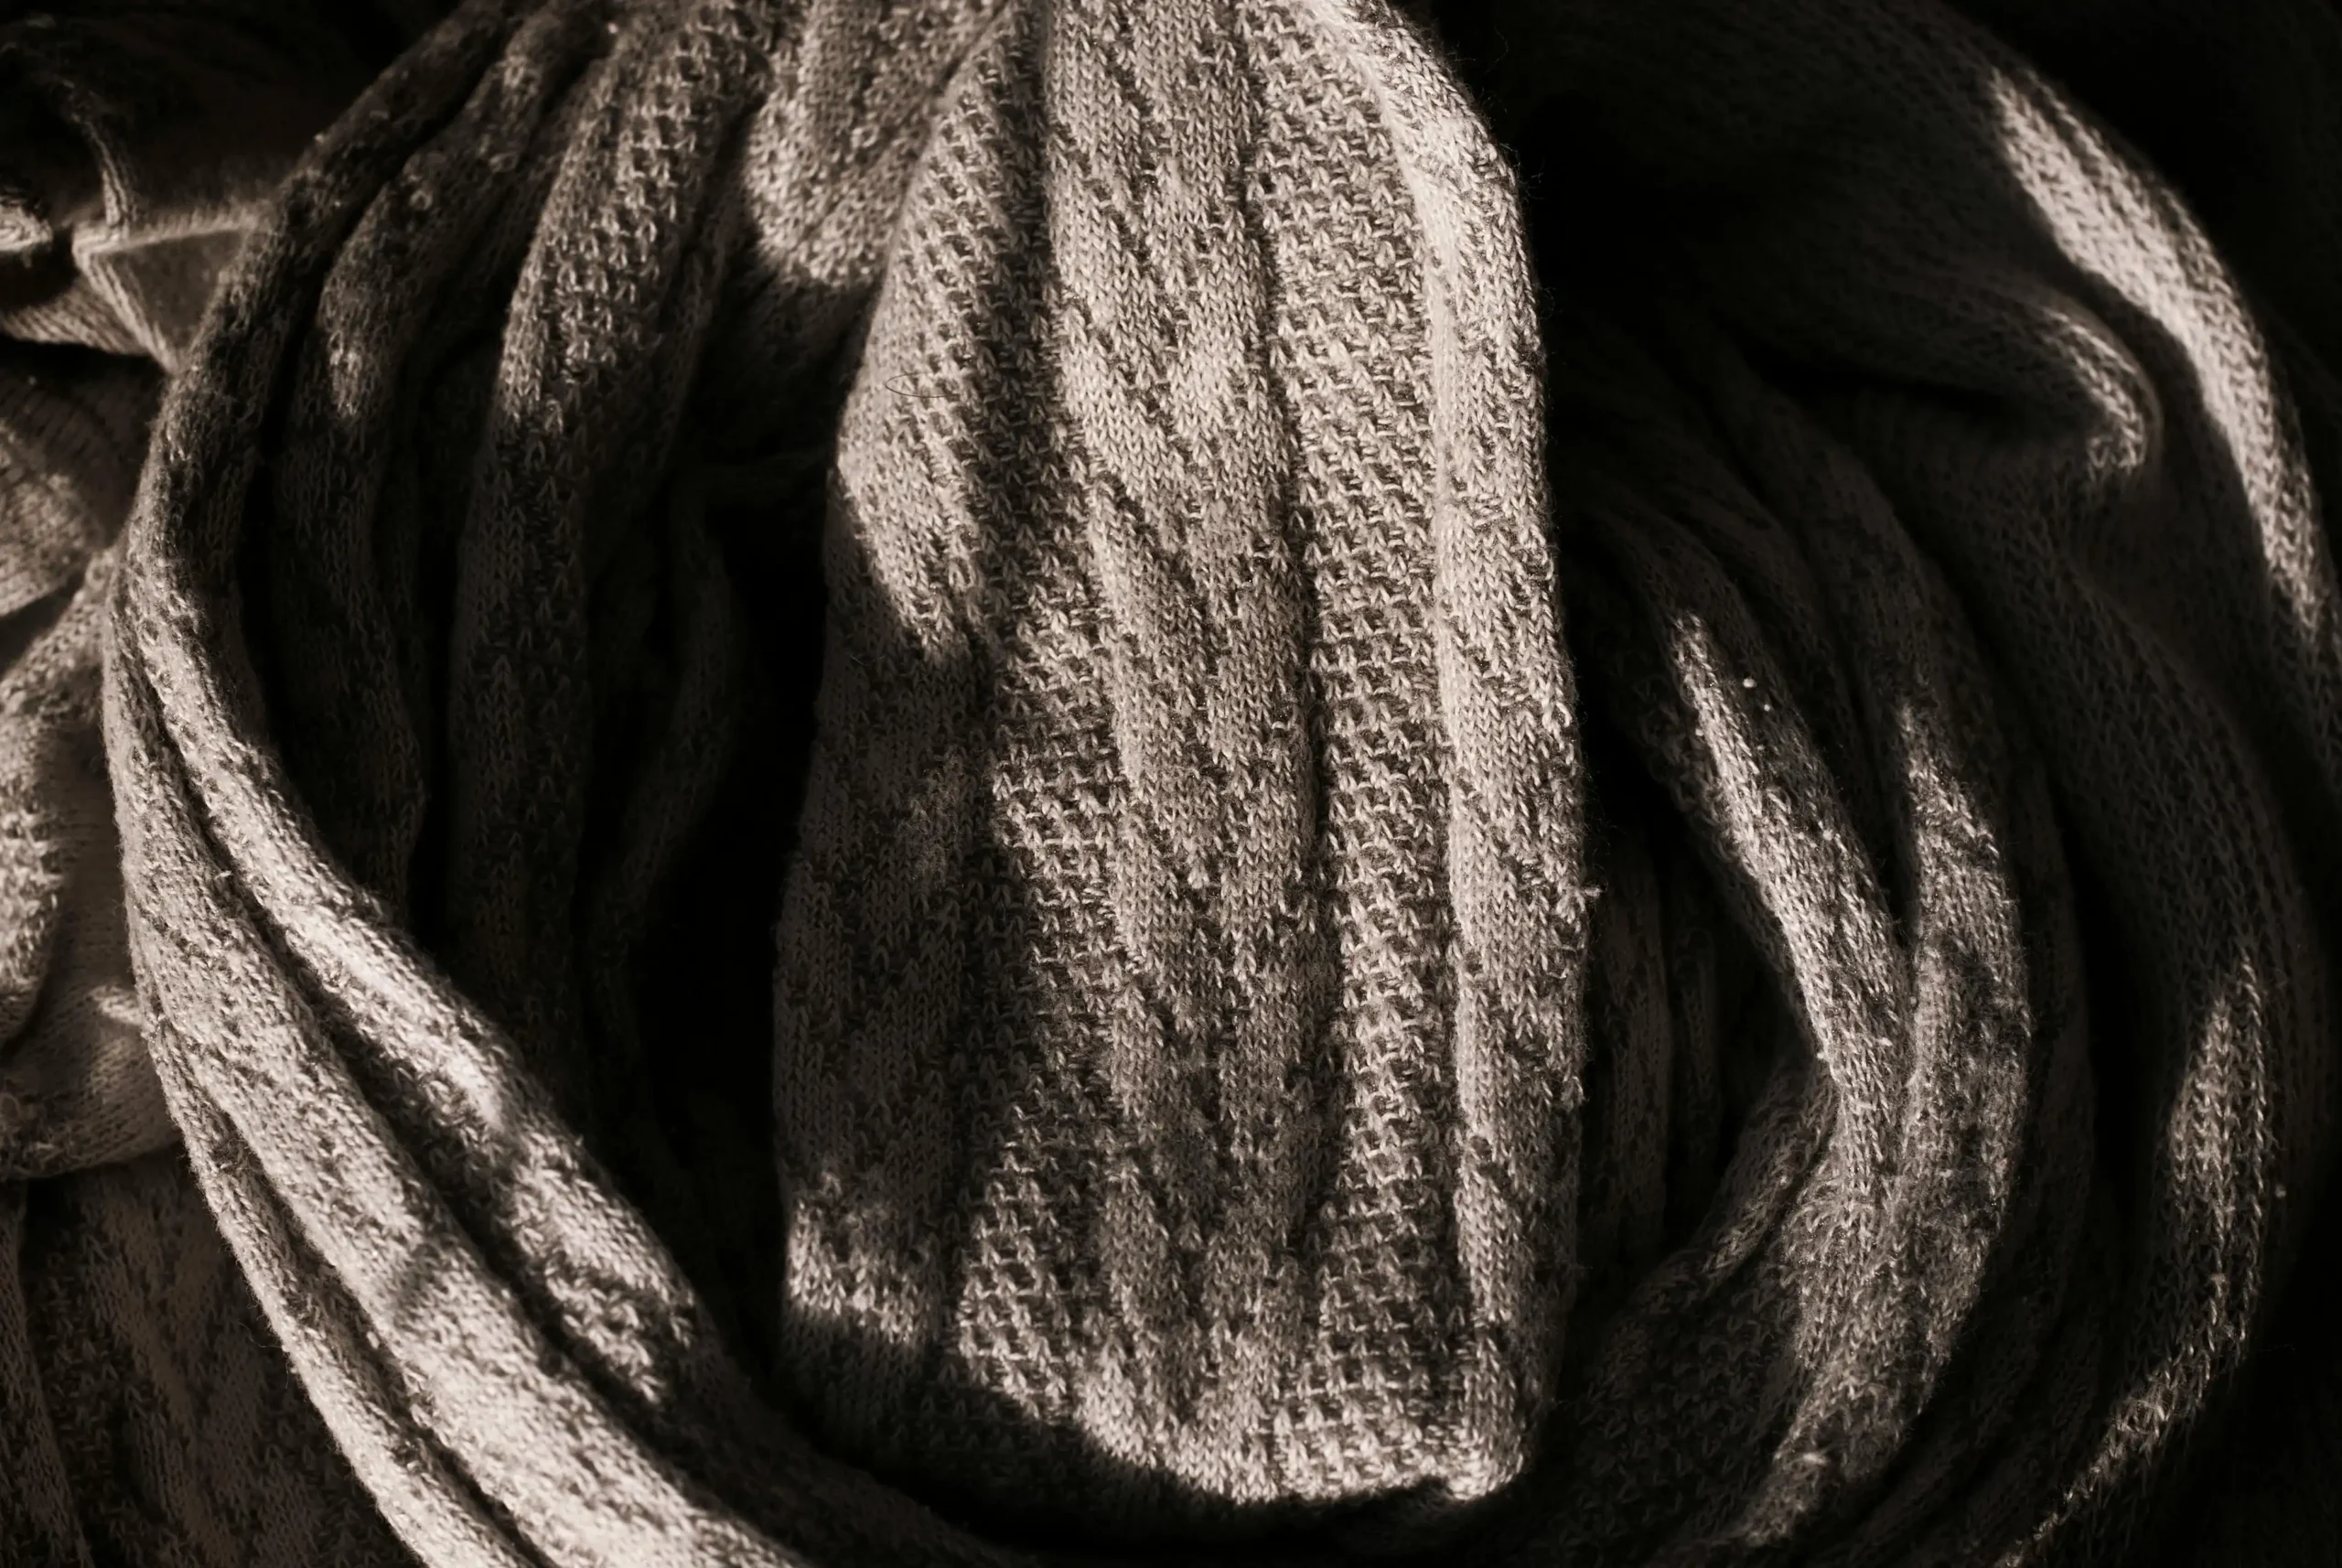
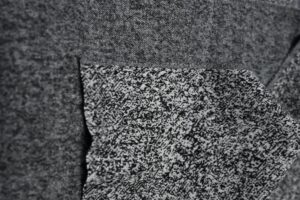
De textuurverschillen kwamen aan het licht in de pasfase. Een jas van locatie A had grote, losse lussen met een zachte handfeel. Een colbert van locatie B had strakkere, kleinere lussen met een steviger oppervlak. De rok van locatie C vertoonde onregelmatige lusverdeling met zichtbare kale gedeelten. Het designteam had één stof goedgekeurd, maar de drie fabrieken leverden drie verschillende texturen omdat de garenspecificaties, overfeed-verhoudingen en bindertwistniveaus varieerden bij de drie lokale spinnerijleveranciers.
De QC-teams van de kledingfabrieken signaleerden de inconsistentie tijdens het passen, maar het duurde twee weken om de oorzaak te achterhalen. Elke fabriek's garenleverancier gebruikte verschillende wolmengsels voor het effectgaren, verschillende kerngarenmaterialen en verschillende spinraam-instellingen. De weefparameters in elke fabriek waren niet het probleem; het garen dat elke fabriek binnenkwam was fundamenteel verschillend.
De Oplossing: Eén Garenspecificatie, Eén Bron

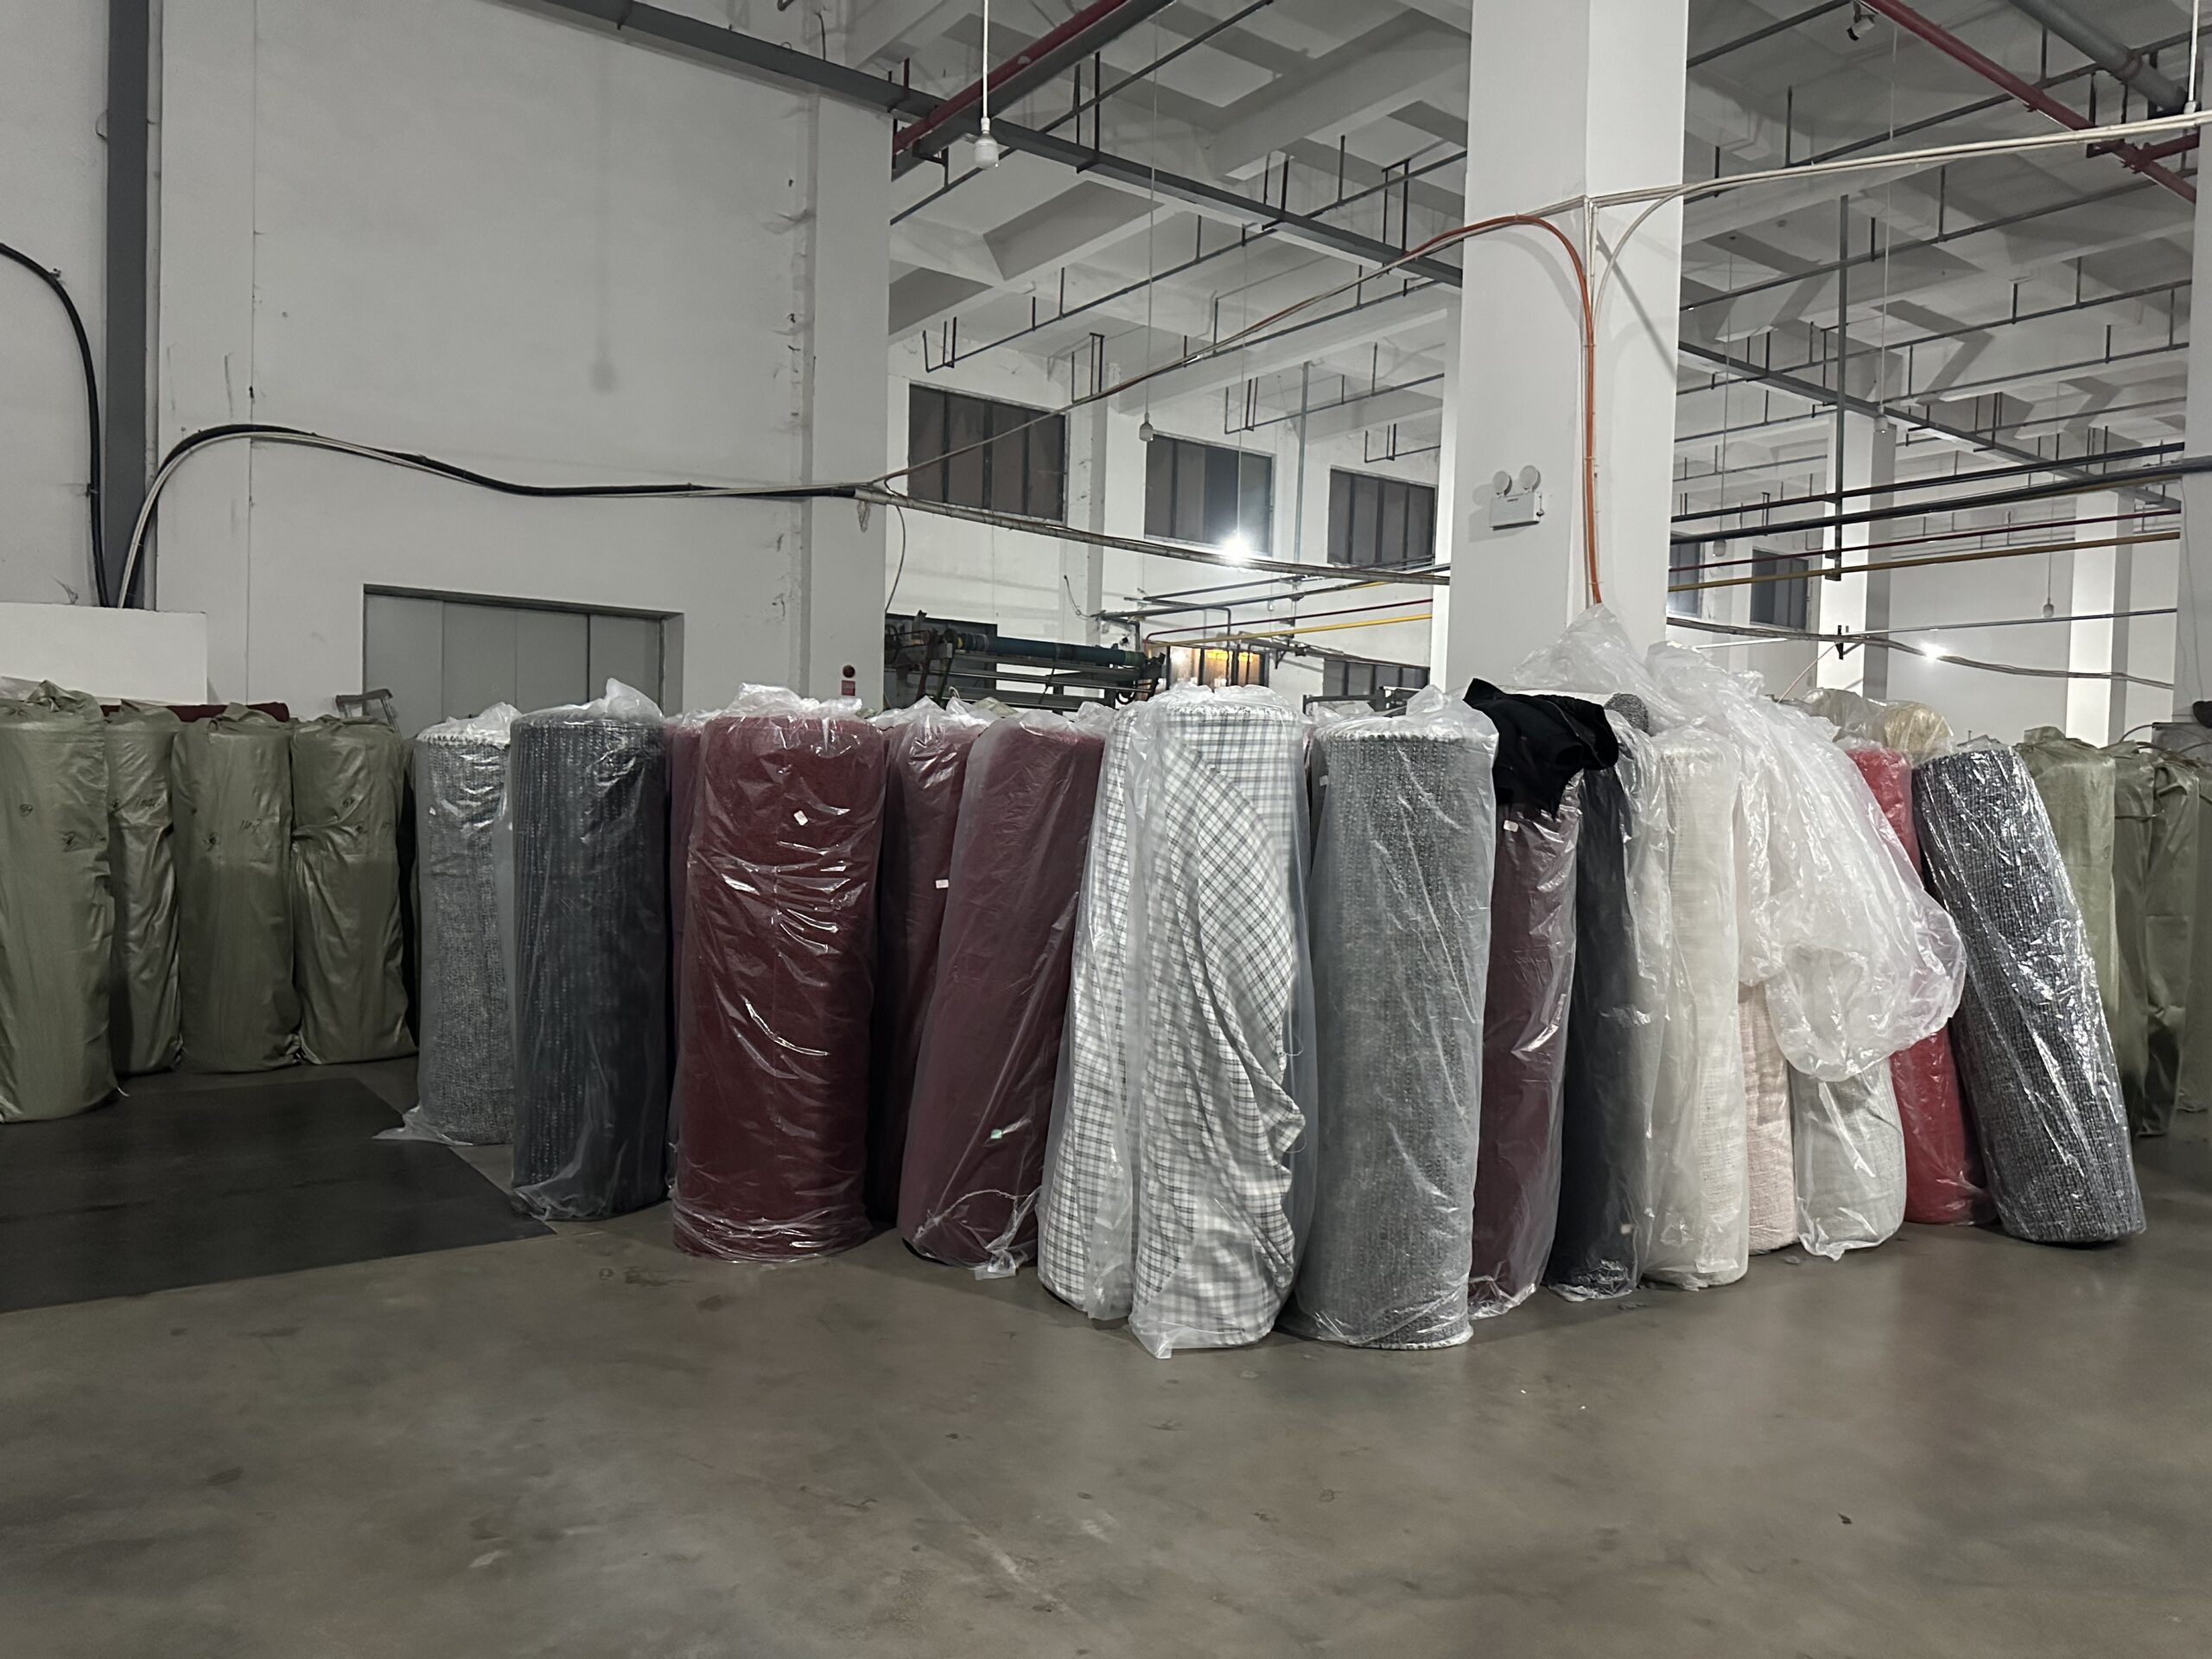
The sourcing director made three decisions that resolved the consistency problem. First, all three factories would source boucle yarn from a single spinning mill, eliminating the multi-supplier variation. Second, the yarn specification was locked at the overfeed ratio, twist direction, binder type, and effect yarn count level. Third, all weaving would be centralized at Fursone’s Wenzhou facility, where 300+ looms operated under ISO-gecertificeerde kwaliteitscontrole met gestandaardiseerde spanningsinstellingen en inspectieprotocollen.
Het centraliseren van het weven in één weverij in plaats van het verdelen over drie fabrieken bood verschillende voordelen. De fabrieksactiviteiten bij Fursone zorgden voor consistente shedgeometrie, rietdruk en afrolspanning over alle weefmachines die aan de order waren toegewezen. Hetzelfde QC-team inspecteerde elke rol aan de hand van dezelfde goedgekeurde standaard, met ISO-graad 3-4 pilling als minimale acceptatiedrempel. Stof die de inspectie doorstond, werd als knipklare rollen naar de drie kledingfabrieken verzonden.
De garenspecificatie omvatte de volgende vastgelegde parameters:
| Parameter | Specificatie | Waarom het ertoe doet |
|---|---|---|
| Kerngaren | Katoen, vast nummer | Draagt de weefspanning consistent |
| Effectgaren | Wolmengsel, vaste samenstelling | Bepaalt het luskarkter en het handgevoel |
| Overvoerverhouding | Vastgelegd om overeen te komen met het goedgekeurde monster | Regelt lusgrootte en -frequentie |
| Twist van het bindgaren | Vaste draaiingen per meter | Zet lussen vast tegen migratie tijdens het weven |
| Twistrichting | Z/S tegengestelde combinatie | Voorkomt garenkrul en scheefheid van de stof |
Boucle nodig met een consistente kwaliteit over meerdere productielocaties? Met 300+ getouwen bij onze partnerweverijen produceren wij volgens één specificatie, met ISO-gecertificeerde kwaliteitscontrole. Voorraadrollen van 100 m voor bemonstering, 300 m MOQ voor maatwerk met een doorlooptijd van 7 dagen.
Implementatie en bemonstering
The sampling phase compressed what had been a multi-week process into 7 days. Fursone’s sampling team produced a 100-meter stock roll matching the approved swatch, allowing each of the three garment factories to receive a physical sample simultaneously. The three factory managers and the design team compared the Fursone sample against the original approved swatch and against each other’s previous production. The match was confirmed on the first sampling round.
Zodra het monster was goedgekeurd, werd de aangepaste productieorder van 300 meter geplaatst. Fursone liet getouwen van de partnerweverij voor de order reserveren, laadde de vastgezette garenspecificatie in het productieplanningssysteem en plande het weven. De pillingtest volgens ISO-klasse 3-4 werd uitgevoerd op de eerste productierol om te verifiëren dat de bulkstof dezelfde kwaliteitsdrempel haalde als het monster. Het testrapport ging mee met de zending naar alle drie de fabrieken.
Resultaten en meetbare uitkomsten
De gecentraliseerde productieaanpak leverde drie resultaten op die de kledinggroep niet had bereikt met gedistribueerde inkoop. Ten eerste kwam de textuur van de stof op alle drie de locaties overeen. De jas, het colbert en de rok die in drie verschillende fabrieken werden geproduceerd, deelden nu dezelfde luskarakteristiek, handgevoel en oppervlakte-uiterlijk. Het pasteam bevestigde dat de kraagstof van locatie A overeenkwam met de lichaamsstof van locatie B, zonder de textuurverschillen die eerder tot afkeuring hadden geleid.

Ten tweede daalden de afkeuringspercentages voor textuurgerelateerde defecten. Onder het vorige systeem paste het QC-team van elke fabriek zijn eigen textuurstandaard toe, wat leidde tot geschillen over wat een acceptabele match was. Met één productiebron en één QC-team was de standaard consistent en verdwenen de geschillen.
Third, the reorder process simplified from three separate purchase orders to one. The garment group’s sourcing team placed a single order with Fursone specifying the locked yarn specification, and the mill allocated production across its 300+ loom configuration. Reorder lead time shortened because the specification was on file and the sampling phase was eliminated for repeat orders.
Lessen voor inkoop bij meerdere fabrieken
Uit deze casus kwamen drie lessen naar voren die van toepassing zijn op elk kledingconcern dat fantasiegarenstof betrekt van meerdere productielocaties.

Specificeer op garenniveau, niet op stofniveau. Een stofspecificatie die “bouclétweed, 380 GSM, wolmix” vermeldt, is niet specifiek genoeg om consistentie te garanderen. De specificatie moet parameters op garenniveau bevatten: kernmateriaal en garennummer, samenstelling en garennummer van het effectgaren, overvoerverhouding, bindgarentype en twist, en twistrichting. Zonder deze parameters interpreteert elke spinnerij “bouclé” volgens zijn eigen standaardinstellingen, wat resulteert in een ander luskarakter.
Centraliseer het weven wanneer consistentie cruciaal is. Even with identical yarn, different weaving facilities produce slightly different fabric due to variations in loom type, tension calibration, and operator technique. For collections where fabric must match across garments, centralizing weaving at a single mill with standardized QC eliminates this variable. Fursone’s 300+ loom configuration means that even large orders, like the 12-SU tweedlijn gemaakt van voorraadrollen, op hetzelfde type weefgetouw met dezelfde instellingen kunnen worden geproduceerd.
Gebruik een gedeelde kwaliteitsbenchmark. ISO-kwaliteit 3-4 pillingsweerstand diende als de objectieve kwaliteitsdrempel waar alle drie de fabrieken het over eens konden worden. Subjectieve textuurbeoordelingen zorgen voor discussie; gestandaardiseerde testresultaten niet. Elke zending moet een testrapport bevatten dat bevestigt dat de stof voldoet aan de overeengekomen norm.
Veelgestelde vragen
Hoe standaardiseer je boucléstof bij meerdere fabrieken?
Standaardiseer eerst op garenniveau: specificeer het kernmateriaal, de samenstelling van het effectgaren, de overfeedverhouding, de bindertwist en de twistrichting. Betrek het garen van één spinnerij. Centraliseer vervolgens het weven in één faciliteit met gestandaardiseerde kwaliteitscontroleprotocollen om variatie tussen weefgetouwen te elimineren.
Waarom ziet boucléstof er bij verschillende leveranciers anders uit?
Bouclestructuur hangt af van parameters op garenniveau, voornamelijk de overfeedverhouding en het effectgareennummer. Verschillende spinnerijen gebruiken verschillende standaardinstellingen, wat resulteert in verschillende lusgroottes en -verdelingen. Zonder een vastgelegde garenspecificatie produceert elke spinnerij zijn eigen interpretatie van “bouclé”.”
Aan welke kwaliteitsnorm moet boucléstof voldoen?
ISO-kwaliteit 3-4 pillingsweerstand is het aanbevolen minimum voor boucléstof in kledingproductie. Deze norm bevestigt dat het lusoppervlak zijn integriteit behoudt bij standaard slijtagetests. Vraag het testrapport aan bij elke zending.
Hoe lang duurt het monsternemen van boucléstof?
Fursone biedt een doorlooptijd van 7 dagen voor monstername vanaf het vastleggen van de specificatie, vergeleken met het in de industrie gebruikelijke proces van 6 weken. De verkorte doorlooptijd stelt kopers in staat om monsters te evalueren en goed te keuren binnen één productontwikkelingscyclus.
Conclusie
Stofconsistentie bij meerdere fabrieken is eerst een garenprobleem en pas daarna een weefprobleem. De kledinggroep uit deze casestudy loste de textuurinconsistentie niet op door de weefgetouwinstellingen op drie locaties aan te passen, maar door de garenspecificatie vast te leggen en de productie te centraliseren in één ISO-gecertificeerde fabriek. Het resultaat was matchende stof voor de programma's van jassen, colberts en rokken, lagere afkeurpercentages en een vereenvoudigd nabestelproces.
Voor elke kledinggroep die fancy garenstof betrekt van meerdere locaties, zijn de actiepunten: specificeer parameters op garenniveau, betrek van één spinnerij, centraliseer het weven wanneer consistentie cruciaal is, gebruik ISO-graad 3-4 voor pilling als de gemeenschappelijke kwaliteitsnorm, en verkort de bemonsteringscyclus tot 7 dagen om snel te kunnen itereren. Deze stappen voorkomen textuurverschillen die tot afkeuring leiden in de pasfase, wanneer het oplossen van het probleem duur is en de levertijden al krap zijn.

Gerelateerde inzichten
Case Study: Startup Brand’s Two-Phase MOQ Strategy: Stock First, Custom Later
The most expensive mistake a startup fabric buyer makes is ordering custom fabric for a...
Case Study: Home Textile Brand Trials Tweed for Cushion Covers
When a home textile brand thinks about tweed, outdoor coats usually come to mind first....
Casestudy: De eerste op maat gemaakte kleur van een groothandelaar, van Pantone tot productie
Hoe een textielgroothandel een Pantone-referentie omzet in een herhaalbaar aangepaste kleur: lichtbron,...