

En kjøper holder to ruller med grå strikk. Den ene kom av en rundstrikkemaskin som et sømløst rør, sprettet opp og dampet til flatt metervare. Den andre kom av en flatmaskin som et panel med ferdige kantbremmer, klar til å formes til en genserrygg. Begge er veftstrikk, begge bærer ordet strikk på fakturaen, og begge oppfører seg forskjellig på klippebordet. Valget mellom flatstrikk og rundstrikk er en produksjonsbeslutning: hvilken maskin, hvilken stoffkarakter og hvilken kostnadsstruktur som passer programmet du planlegger.
This guide compares the two from the mill floor. Fursone’s Wenzhou operation runs 300+ looms and machines across woven and knit production, with knit programs from 150 to 650 GSM depending on the product tier. The numbers below come from product pages and mill test records, not from a textbook. For the buyer’s side of the comparison, our strikk vs. tweed: guide for designere dekker hvordan strikkede stoffer står seg mot vevd tweed i en kolleksjon.
Hva de to maskinene faktisk bygger opp
Flate strikkemaskiner fungerer som overdimensionert håndstrikking: rader med nåler strikker fram og tilbake og bygger et panel som vokser i bredde og lengde. Fordi panelet strikkes i ett stykke, har det ferdige kanter på begge sider, og maskinen kan legge til eller felle masker for å forme stykket. Slik lages flettepaneler, intarsiamønstre og fully fashioned gensere uten å klippe. Avveiningen er produksjonsvolum: en flat maskin produserer ett panel om gangen, og komplekse maskeendringer gjør den enda langsommere.
Rundstrikkmaskiner plasserer nåler rundt en sylinder. Garnet mates kontinuerlig, og stoffet kommer ut som et rør som deretter sprettes opp og dampes flatt til metervare. Single jersey, interlock og ribbstoffer til t-skjorter, kjoler og treningsklær kommer ut av rundstrikkmaskiner med høy produksjonshastighet. Rørkonstruksjonen er grunnen til at rundstrikket stoff har en definert rett- og baksiden, og grunnen til at single jersey ruller seg ved klippekanten. Begge maskinfamiliene er innslagsstrikking. Den praktiske referansen for forskjellene på maskinnivå er tekstilingeniørartikkelen på flatstrikk vs. rundstrikk, som går gjennom nålebedder og stoffavtrekk på lettfattelig vis.
Stoffets karakter: panel kontra tube
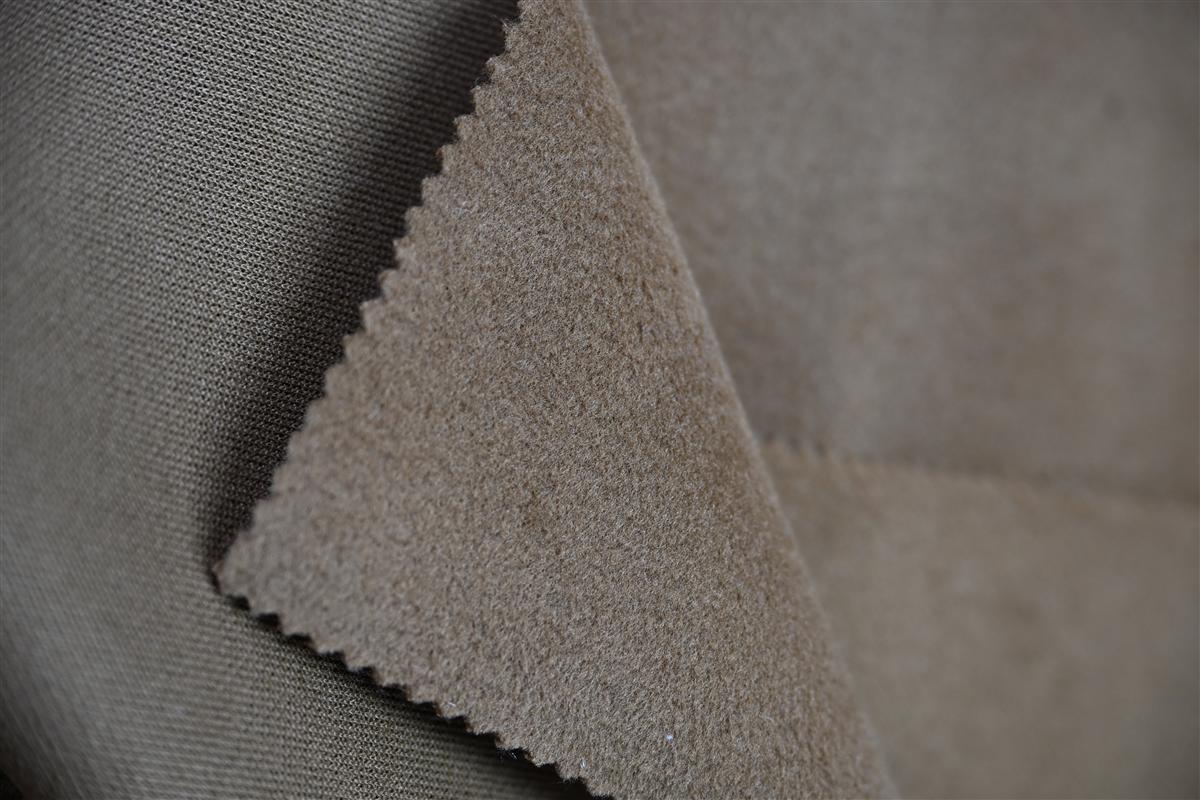
Maskinarkitekturen viser seg i stoffet selv. Et flatstrikket panel har balanserte kanter, holder formen og kan bære tunge teksturer som kabel-, honeycomb- og bouclémasker, fordi nålene kan aktiveres selektivt. En rundstrikket tube gir de fine, jevne flatene som jersey-programmer trenger, med elastisitet bygget inn i løkkestrukturen i stedet for i mønsteret.
Curl is the most visible difference on the cutting table. Single jersey curls toward the face side on every roll from every mill, because the face loop is mechanically longer than the reverse loop and the imbalance creates internal torque. Garter stitch curls almost zero because both loop faces are balanced. Wool’s natural crimp stores elastic energy, which amplifies curl beyond acrylic, while GRS recycled polyester curls less than virgin because it absorbs less moisture and swells less during cutting. Our mill measured these differences across production runs and documented them in the fiks for kantkrølling av strikkestoff veiledningen. En kjøper som ser bort fra krøllretningen, budsjetterer med stofftap før den første markøren skjæres.
Produksjonsforskjeller i korte trekk
| Egenskap | Flat knit | Circular knit |
|---|---|---|
| Fabric form | Formet panel med vevkanter | Sammenhengende tube, delt opp i metervare |
| Output rate | Lower, panel by panel | Higher, continuous |
| Stitch range | Cable, intarsia, full-fashion, bouclé | Jersey, interlock, rib, fleece |
| Edge behavior | Balanced, minimal curl | Single jersey ruller mot retten |
| Shaping | Machine shapes the piece | Klipp og sy etter damping |
| Typical garments | Gensere, strikkejakker, strikkede kåper | T-skjorter, kjoler, treningsklær |
| Production economics | Høyere kostnad per meter, mindre kappesvinn | Lavere kostnad per meter, mindre svinn gjelder |
Tabellen er bevisst forenklet. Moderne veverier kjører begge familier, og det virkelige spørsmålet er hvilken stoffform markeringsplanen din kan bruke. Et genserprogram bygget på flatstrikkede paneler hopper over det meste av skjæresvinnet, men betaler en høyere maskintimekostnad. Et jerseyprogram bygget på rundstrikket metervare får lav kostnad per meter og betaler i stedet for kontroll av rullkanter, damping og svinn i mønsterdeler. For produksjonskontekst i hele bransjen, se Den internasjonale foreningen for tekstilprodusenter overvåker globale leveranser av tekstilmaskiner og produksjonsdata fra veverier i medlemslandene.
Hva som endrer seg på klippebordet
The flat knit vs circular knit difference shows up first on the cutting table. Circular yardage arrives flat after splitting and steaming, and cutters treat it like a wide goods roll, marking and cutting pattern pieces in bulk. The width is standard, 148-150 cm across Fursone’s knit ranges, so markers can be planned once and reused. The cost to watch is curl at the edges of cut pieces, which misaligns layers if the fabric is not allowed to relax.
Flatstrikkede paneler endrer klippetrinnet fullstendig. Panelet er allerede plaggdelen, så klippeavdelingen håndterer halslinjer, ermehull og avslutninger i stedet for hele mønsterdeler. Utbyttet per rull er høyt, og stoffets karakter forblir jevn fordi det ikke finnes noen oppslått rørsøm å håndtere. For tunge strukturer er dette forskjellen mellom en strikket kåpe som beveger seg som en kåpe og en som oppfører seg som møbelstoff. Vektbånd kobles til programmer. Performance-strikk ligger på 150–320 GSM, motestrikk til gensere på 220–450 GSM, og strikkede frakkstoffer på 320–650 GSM. Alle ligger på 148–150 cm bredde med krymp holdt under 3 % etter ISO 6330.
Økonomi: lagerbaner og spesialprogrammer
Kostnadsstrukturen for flate og runde programmer skiller seg mer i svinn enn i maskinpris. Lagerført strikkestoff sendes fra 100 meter med 72 timers ekspedisjon fra lageret i Wenzhou, noe som passer for et merke som tester en jersey-silhuett eller en genserform før de forplikter seg. Tilpassede programmer starter på 300 meter per farge, med mønsterprogrammering for flate strikkestrukturer og garnvalg for rundstrikkede grunnkvaliteter. Prøveveving går på 7-dagers syklusen, masseproduksjon tar 25–35 dager, og ekspresskjøringer komprimeres til 15–20 dager.
Garntallet forankrer spesifikasjonen på begge maskintypene. Genserstrikk kjører vanligvis 30-80 Tex-garn avhengig av finhet (gauge), og Tex er det ISO-standardiserte direkte målesystemet under ISO 2060. En finmasket rundstrikket jersey og en grov flatstrikket cable kan begge være 100 % bomull eller ull, men Tex-verdiene, masketettheten og etterbehandlingsløpet er forskjellige spesifikasjoner. Den yarn count guide på dette nettstedet konverterer systemene et veveri vil tilby.
Prøveøkonomien favoriserer veien via lager først. Prøveveving av økostrikk starter med prøver på 1 meter til rundt USD 40 sendt innen 7 dager. Konvensjonelle veverier krever ofte minimum 10 meter, tre uker og rundt USD 300 før kjøperen får se drapet. Den samme logikken gjelder for flatstrikk og rundstrikk: en lagertest på 100 meter dekker spørsmålet om stoffets karakter, og det tilpassede programmet på 300 meter overtar i stor skala. For kjøpere som planlegger sitt første strikkeprogram, er stoff-RFQ-mal lister opp feltene som gjør at tilbud på flatstrikk og rundstrikk kan sammenlignes.
Hvilken maskin passer til hvilket program
Velg rundstrikk når prosjektet handler om volum, silhuetten er cut-and-sew og overflaten skal være ren og jevn. Jersey, interlock og ribb til t-skjorter, kjoler, lounge-tøy og athleisure er rundstrikkede produkter som standard, og produksjonshastigheten holder kostnaden per meter lav. Velg flatstrikk når prosjektet er formet, teksturert eller tradisjonsbasert: flettegensere, cardigans, intarsiamønstre og strikkede kåper som trenger panelstruktur. Flatstrikkmaskiner gjør disse teksturene om til plaggdeler, og den høyere maskintimekostnaden kjøper mindre kuttavfall og en tydeligere strikkestruktur å vise til.
Most brands run both lanes in one collection. A performance knit capsule in circular jersey covers the volume, and a flat-knit sweater group carries the texture story. Fursone’s sortiment av funksjonelle strikkestoffer dekker den runde siden fra 150–320 GSM, mens programmene for strikkevare og frakk dekker den flate siden. Hvis du veier valg av maskin opp mot ordrestørrelsen din, send ønsket GSM, stoffets karakter og volum til en quote request. Veveriet priser begge maskinløpene på samme fibergrunnlag.
Ofte stilte spørsmål
Er flatstrikk det samme som rundstrikk?
Nei. Flatstrikk lages som et formet panel med kant langs sidene på en flat maskin. Rundstrikk lages som et sammenhengende rør på en rundmaskin, og blir deretter klippet opp og dampet til metervare. Begge er veftstrikk, men formen på stoffet og oppførselen ved tilskjæring er forskjellig.
Hva går raskest, flatstrikking eller rundstrikking?
Rundmaskiner produserer sammenhengende meter med høyere produksjonshastighet. Flatmaskiner strikker ett panel om gangen, noe som er langsommere per kvadratmeter, men former plaggets del direkte og reduserer kuttavfall.
Ruller rundstrikket stoff seg?
Ja. Enkelt jersey ruller seg mot rettsiden på hver rull fordi rettmasken er lengre enn vrangmasken. Rillestrikk ruller nesten ikke i det hele tatt, og ull forsterker rullingen mens resirkulert polyester reduserer den.
Kan flatstrikkmaskiner lage jersey?
Teknisk sett ja, men jersey produseres normalt på rundstrikkmaskiner av hensyn til kapasitet og kostnad. Flatstrikkmaskiner brukes der forming eller tekstur rettferdiggjør den langsommere produksjonen.
Hvilke GSM-intervaller bruker strikkeprogrammer?
Fursones strikkeprogrammer spenner fra 150-320 GSM for funksjonelle strikkevarer, 220-450 GSM for motestrikkede gensere og 320-650 GSM for strikkede overtrekksstoffer, alle i bredden 148-150 cm.
Konklusjon
Flatstrikk mot rundstrikk er en maskinbeslutning som blir en stoffkarakterbeslutning. Flatmaskiner bygger formede paneler med balanserte kanter og stor teksturkapasitet, til en høyere pris per meter og mindre kuttesvinn. Rundmaskiner bygger kontinuerlig tubemetervare for jersey-, interlock- og ribb-programmer med høy produksjon og lav pris per meter, med kontroll på opprulling innebygd i kuttplanen.
Skriv maskinfamilie, GSM-bånd, garntall og testmetode inn i spesifikasjonen før prøvetaking. Test stoffets karakter ved 100 meter fra lager, og skaler deretter den dokumenterte konstruksjonen opp til et bestillingsprogram på 300 meter. Fursone sender lagerstrikk fra 100 meter innen 72 timer og setter opp bestillingskonstruksjoner for flat- og rundstrikk med en prøvesyklus på 7 dager. Be om et tilbud med din mål-GSM og plagtype, og veveriet ruter programmet til maskinen som passer.
For hvordan vanlige strikkestoff-feil ser ut, og hvordan en fabrikk holder feilraten nede, se hvordan strikkestoff-feil ser ut, og hvordan en fabrikk kontrollerer spiralitet, nålelinjer og strekkmerker.
Relatert lesing: valg av flatstrikk kontra rundstrikk-konstruksjon.

Relaterte innsikter

Fargegodkjenning uten overraskelser: Labdips, vevtilstand og lysskapet
Color is the most common reason a tweed bulk run disappoints. Not because mills cannot...

Fulling and Finishing: The Mill Steps That Change Tweed’s Hand Feel
Two tweeds can leave the loom with identical yarn, identical weave and identical weight, and...

Garment Dyeing vs Piece Dyeing: Cost, Color Control and When Each Wins
Garment dyeing, dyeing the finished garment instead of the fabric roll, has quietly become a...