

Un acheteur tient deux rouleaux de tissu maille gris. L’un est sorti d’une machine circulaire en tube sans couture, fendu puis vaporisé en métrage plat. L’autre est sorti d’un métier rectiligne en panneau aux lisières finies, prêt à être mis en forme pour un corps de pull. Les deux sont des tricots à mailles cueillies, les deux portent le mot maille sur la facture, et les deux se comportent différemment sur la table de coupe. Le choix entre maille rectiligne et maille circulaire est une décision de production : quelle machine, quel caractère de tissu et quelle structure de coûts conviennent au programme que vous préparez.
This guide compares the two from the mill floor. Fursone’s Wenzhou operation runs 300+ looms and machines across woven and knit production, with knit programs from 150 to 650 GSM depending on the product tier. The numbers below come from product pages and mill test records, not from a textbook. For the buyer’s side of the comparison, our guide du créateur : maille ou tweed présente comment les mailles se situent face au tweed tissé dans une collection.
Ce que les deux machines fabriquent vraiment
Les machines à tricoter rectilignes fonctionnent comme un tricot main surdimensionné : des rangées d'aiguilles tricotent en va-et-vient, formant un panneau qui grandit en largeur et en longueur. Comme le panneau est tricoté d'une seule pièce, il présente des lisières finies des deux côtés, et la machine peut ajouter ou retirer des mailles pour donner la forme. C'est ainsi que l'on réalise sans coupe les panneaux à torsades, les motifs intarsia et les corps de pulls fully fashion. La contrepartie est le rendement : une machine rectiligne produit un panneau à la fois, et les changements de maille complexes la ralentissent encore.
Les métiers à tricoter circulaires disposent les aiguilles autour d'un cylindre. Le fil est alimenté en continu et le tissu sort sous forme de tube, ensuite ouvert et vaporisé à plat pour devenir du métrage. Les tissus single jersey, interlock et côte pour t-shirts, robes et athleisure sortent des métiers circulaires à cadence élevée. La construction tubulaire explique pourquoi un tissu circulaire a un endroit et un envers bien définis, et pourquoi le single jersey roule sur les bords coupés. Les deux familles de machines relèvent du tricotage à trame. La référence pratique pour les différences au niveau des machines est l'article d'ingénierie textile sur tricotage rectiligne vs tricotage circulaire, qui explique en termes simples les fontures et l’enroulement du tissu.
Caractère du tissu : en pièce ou en tube
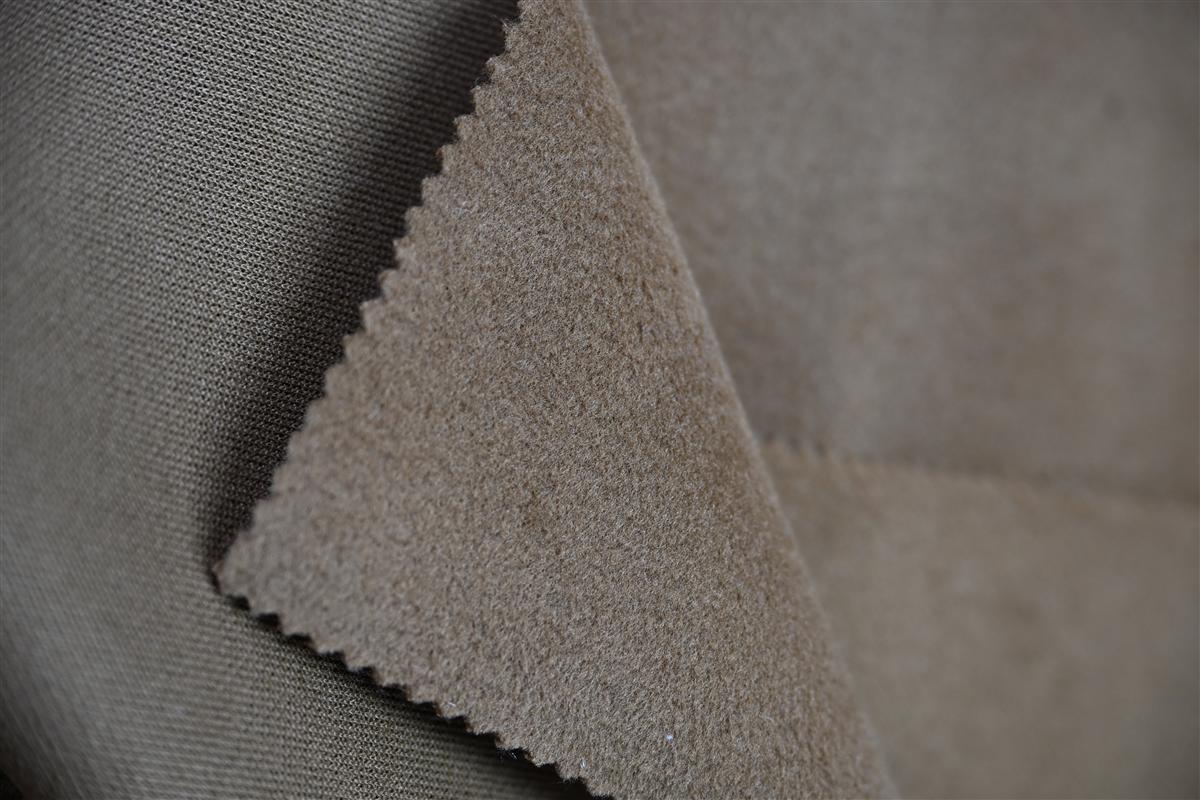
L'architecture de la machine se lit dans le tissu lui-même. Un panneau tricoté en rectiligne présente des lisières équilibrées, tient sa forme et peut porter des textures lourdes comme les torsades, les nids d'abeille et les mailles bouclées, car les aiguilles peuvent être sélectionnées individuellement. Un tube tricoté en circulaire produit les surfaces fines et régulières dont les programmes de jersey ont besoin, l'élasticité étant intégrée à la structure de maille plutôt qu'au motif.
Curl is the most visible difference on the cutting table. Single jersey curls toward the face side on every roll from every mill, because the face loop is mechanically longer than the reverse loop and the imbalance creates internal torque. Garter stitch curls almost zero because both loop faces are balanced. Wool’s natural crimp stores elastic energy, which amplifies curl beyond acrylic, while GRS recycled polyester curls less than virgin because it absorbs less moisture and swells less during cutting. Our mill measured these differences across production runs and documented them in the 4. , la première leçon est de comparer le roulage de votre échantillon avec celui du tissu de production dans les mêmes conditions, et non de supposer qu’ils sont identiques. guide. Un acheteur qui ignore le sens d’enroulement prévoit déjà des pertes de tissu avant même que le premier plan de coupe ne soit établi.
Les différences de production en un coup d'œil
| Propriété | Flat knit | Circular knit |
|---|---|---|
| Fabric form | Panneau de forme avec lisières | Tube continu, refendu en métrage |
| Output rate | Lower, panel by panel | Higher, continuous |
| Stitch range | Torsade, intarsia, entièrement façonné, bouclé | Jersey, interlock, côtes, polaire |
| Edge behavior | Balanced, minimal curl | Le jersey simple s'enroule vers l'endroit |
| Shaping | Machine shapes the piece | Couper et coudre après vaporisage |
| Typical garments | Pulls, gilets, manteaux en maille | T-shirts, robes, sportswear |
| Production economics | Coût au mètre plus élevé, moins de chutes de coupe | Coût au mètre inférieur, réduction des chutes applicable |
Le tableau simplifie volontairement. Les usines modernes travaillent les deux familles, et la vraie question est de savoir quelle forme de tissu votre plan de placement peut utiliser. Un programme de pulls construit à partir de panneaux tricotés en rectiligne évite la majeure partie des pertes de coupe mais paie un coût horaire machine plus élevé. Un programme de jersey construit à partir de métrage circulaire obtient un faible coût au mètre et paie à la place la maîtrise de l'enroulement, le vaporisage et les pertes de pièces de patron. Pour le contexte de production à l'échelle du secteur, le Fédération internationale des fabricants de textiles suit les expéditions mondiales de machines textiles et les données de production des usines dans les pays membres.
Ce qui change sur la table de coupe
The flat knit vs circular knit difference shows up first on the cutting table. Circular yardage arrives flat after splitting and steaming, and cutters treat it like a wide goods roll, marking and cutting pattern pieces in bulk. The width is standard, 148-150 cm across Fursone’s knit ranges, so markers can be planned once and reused. The cost to watch is curl at the edges of cut pieces, which misaligns layers if the fabric is not allowed to relax.
Les panneaux tricotés en rectiligne transforment complètement l'étape de coupe. Le panneau constitue déjà la pièce du vêtement : l'atelier de coupe travaille les encolures, les emmanchures et les finitions plutôt que des patrons complets. Le rendement par rouleau est élevé et le caractère de l'étoffe reste constant, car il n'y a aucune couture d'ouverture de tube à gérer. Sur les textures lourdes, c'est la différence entre un manteau en maille qui bouge comme un manteau et un qui se comporte comme du garnissage. Les bandes de grammage correspondent aux programmes. Les mailles techniques s'établissent entre 150-320 GSM, les mailles de pulls mode entre 220-450 GSM, et les étoffes maillées pour manteaux entre 320-650 GSM. Toutes présentent une laize de 148-150 cm, avec un retrait maintenu à 3 % maximum selon l'ISO 6330.
Économie : circuits de stock et programmes personnalisés
La structure de coûts des programmes rectilignes et circulaires diffère davantage par les pertes que par le tarif machine. Le tissu maille en stock part à partir de 100 mètres, avec une expédition en 72 heures depuis l'entrepôt de Wenzhou, ce qui convient à une marque qui teste une silhouette jersey ou une forme de pull avant de s'engager. Les programmes personnalisés démarrent à 300 mètres par coloris, avec la programmation des motifs pour les textures rectilignes et la sélection des fils pour les bases circulaires. L'échantillonnage suit le cycle de 7 jours, la production en série prend 25-35 jours, et les séries urgentes se compressent à 15-20 jours.
Le titrage du fil ancre la spécification sur les deux types de machines. Les mailles de pull tournent couramment en fil de 30-80 Tex selon la jauge, et le Tex est le système de numérotation directe normalisé ISO selon l'ISO 2060. Une maille jersey circulaire à jauge fine et une torsade épaisse en tricot rectiligne peuvent toutes deux être 100 % coton ou laine, mais les valeurs de Tex, la densité de points et le parcours de finition sont des spécifications différentes. La yarn count guide sur ce site convertit les systèmes qu'une usine vous chiffrera.
L’économie de l’échantillonnage plaide pour la voie du stock. L’échantillonnage de mailles éco commence par des carrés de 1 mètre, à environ 40 USD, expédiés en 7 jours. Les usines classiques exigent souvent des minimums de 10 mètres, trois semaines et environ 300 USD avant que l’acheteur puisse voir le tombé. La même logique vaut pour les mailles rectilignes et circulaires : un test sur stock de 100 mètres répond à la question du caractère du tissu, et le programme sur mesure de 300 mètres prend le relais à plus grande échelle. Pour un acheteur qui prépare son premier programme de maille, le fabric RFQ template répertorie les champs qui rendent comparables les devis de tissus plats et circulaires.
Quelle machine pour quel programme
Choisissez la maille circulaire quand le programme est volumique, la silhouette de type coupe-couture et la surface censée rester nette et uniforme. Jersey, interlock et côte pour les t-shirts, robes, vêtements d'intérieur et athleisure sont des produits circulaires par défaut, et le rendement maintient le coût au mètre bas. Choisissez la maille rectiligne quand le programme est structuré, texturé ou patrimonial : pulls à torsades, cardigans, motifs intarsia et manteaux en maille qui exigent une construction en panneaux. Les métiers rectilignes transforment ces textures en pièces de vêtement, et le coût horaire machine plus élevé achète moins de chutes de coupe et une maille au rendu plus convaincant.
Most brands run both lanes in one collection. A performance knit capsule in circular jersey covers the volume, and a flat-knit sweater group carries the texture story. Fursone’s gamme de tissus en maille techniques couvre le côté circulaire de 150 à 320 g/m², tandis que les programmes de maille pour pulls et de drap de manteau couvrent le côté rectiligne. Si vous hésitez entre plusieurs machines selon la taille de votre commande, envoyez le g/m² cible, le caractère du tissu et le volume à un quote request. L’usine partenaire chiffrera les deux itinéraires de machines sur la même base de fibres.
FAQ
Le tricot plat est-il identique au tricot circulaire ?
Non. Le tricot rectiligne est construit comme un panneau mis en forme avec des bords de lisière sur une machine rectiligne. Le tricot circulaire est construit comme un tube continu sur une machine circulaire, puis fendu et vaporisé en métrage. Les deux sont des mailles cueillies, mais la forme du tissu et le comportement à la coupe diffèrent.
Quel est le plus rapide, le tricotage rectiligne ou le tricotage circulaire ?
Les machines circulaires produisent du métrage en continu à des cadences plus élevées. Les machines rectilignes tricotent un panneau à la fois : c’est plus lent au mètre carré, mais elles façonnent directement la pièce du vêtement et réduisent les chutes de coupe.
Le tissu de maille circulaire s'enroule-t-il ?
Oui. Le jersey simple s’enroule vers l’endroit sur chaque rouleau parce que la boucle d’endroit est plus longue que la boucle d’envers. Le point mousse ne s’enroule presque pas, et la laine amplifie l’enroulement tandis que le polyester recyclé le réduit.
Les métiers à tricoter rectilignes peuvent-ils produire du jersey ?
Techniquement oui, mais le jersey se produit normalement sur des machines circulaires pour des raisons de rendement et de coût. Les machines rectilignes servent là où la mise en forme ou la texture justifie une production plus lente.
Quelles plages de g/m² utilisent les programmes de tricot ?
Les programmes de maille Fursone vont de 150-320 g/m² pour les mailles techniques, 220-450 g/m² pour les mailles de pulls mode et 320-650 g/m² pour les tissus de manteau tricotés, le tout en 148-150 cm de laize.
Conclusion
Maille rectiligne contre maille circulaire : un choix de machine qui devient un choix de caractère du tissu. Les machines rectilignes produisent des panneaux façonnés aux bords équilibrés et supportent les textures lourdes, à un coût au mètre plus élevé et avec moins de chutes de coupe. Les machines circulaires produisent du métrage tubulaire en continu pour les programmes jersey, interlock et côtes, à haut rendement et faible coût au mètre, avec la maîtrise de l'enroulement intégrée au plan de coupe.
Inscrivez la famille de machines, la plage de grammage, le titrage du fil et la méthode d'essai dans le cahier des charges avant l'échantillonnage. Testez le caractère du tissu sur 100 mètres issus du stock, puis transposez la construction validée dans un programme sur mesure de 300 mètres. Fursone expédie la maille de stock à partir de 100 mètres en 72 heures et développe les constructions tricotées rectilignes et circulaires sur mesure en un cycle d'échantillonnage de 7 jours. Demander un devis avec votre grammage cible et votre type de vêtement, et l’usine orientera le programme vers la machine adaptée.
Pour savoir à quoi ressemblent les défauts courants des tissus tricotés et comment une usine maintient un faible taux de défauts, voir à quoi ressemblent les défauts des tissus tricotés et comment une usine contrôle la spiralité, les lignes d'aiguilles et les marques de tension.
Lecture connexe : choix de construction entre tricot à plat et tricot circulaire.

Aperçus connexes

Validation couleur sans surprises : lab dips, état sur métier et cabine lumière
Color is the most common reason a tweed bulk run disappoints. Not because mills cannot...

Fulling and Finishing: The Mill Steps That Change Tweed’s Hand Feel
Two tweeds can leave the loom with identical yarn, identical weave and identical weight, and...

Garment Dyeing vs Piece Dyeing: Cost, Color Control and When Each Wins
Garment dyeing, dyeing the finished garment instead of the fabric roll, has quietly become a...