
Un comprador abre una muestra de tela, pasa el pulgar por la superficie y siente esos nudos elevados característicos que indican bucle. Esos bucles no son un efecto del tejido. Están diseñados en el propio hilo antes de que una sola pasada cruce el telar. Comprender cómo se hacen los bucles bouclé significa entender la construcción de hilados fantasía, un proceso de hilado de tres componentes en la que un hilo se sobresalimenta deliberadamente para crear un exceso de longitud que forma bucles en torno a un núcleo con tensión controlada. Para conocer el método de tintura que conserva la estructura del bouclé, consulte esta comparación entre tintura en madejas y tintura en paquetes.
Para los equipos de producción de Fursone, la ingeniería del hilo bouclé la ingeniería es trabajo diario. Las fábricas asociadas de Wenzhou operan más de 300 telares que producen tweed estilo Chanel, cuya textura característica depende de la trama de bouclé. Cuando un comprador especifica un tamaño de bucle o una densidad concretos, la especificación del hilo viaja aguas arriba hasta la hiladora, donde se ajustan los ratios de sobrealimentación, los niveles de torsión y la tensión del aglutinante antes de que el hilo llegue siquiera a la fileta. Acertar con el bucle en la fase de hilo evita una clase de defectos del tejido que ningún acabado puede corregir.

Anatomía del hilo bouclé
El componente central
Todo hilo bouclé comienza con un núcleo, un hilo relativamente resistente y liso que atraviesa recto el centro de la estructura. El núcleo soporta la carga de tracción durante el tejido, absorbiendo la tensión que aplica el telar sin romperse. El algodón, el nailon o el poliéster son materiales de núcleo comunes porque combinan resistencia con un diámetro uniforme. Un núcleo débil significa que el hilo se rompe en la fileta, y cada rotura reduce el tiempo de funcionamiento del telar.
El núcleo no necesita ser visible en la tela terminada. Su función es estructural. Cuando un comprador especifica un hilo bouclé para un objetivo de GSM determinado, el diámetro del núcleo afecta directamente a cuántas pasadas por centímetro puede insertar el telar sin saturar la estructura de la tela.
The Effect Yarn cómo se tejen los hilos metálicos en el tweed en telares mecánicos and Loop Formation
El hilo de efecto es el origen de la textura visible. Las mezclas de lana, mohair, acrílico o algodón sirven como hilos de efecto según el tacto y el precio deseados. El hilo de efecto se entrega al punto de torsión a una velocidad lineal mayor que el alma. Esta diferencia de velocidad, denominada relación de sobrealimentación, obliga al hilo de efecto a combarse y formar bucles alrededor del alma, porque tiene más longitud que el espacio que ocupa. El guía de numeración de hilados que abarca Ne, Nm y Tex cubre los rangos de Tex y Nm empleados en las construcciones de bouclé.
Una relación de sobrealimentación más alta produce bucles más grandes y frecuentes. Una relación más baja produce bucles más pequeños y apretados que se perciben como una textura granulada en lugar de círculos definidos. La relación de sobrealimentación es la variable principal que ajustan las fábricas cuando un comprador solicita un carácter de bucle específico. Si es demasiado alta, los bucles se vuelven tan grandes que se enganchan durante el tejido y el acabado. Si es demasiado baja, la tela se percibe como un hilo texturizado simple en lugar de un verdadero bouclé.
El hilo ligante
Sin un ligante, los bucles del hilo de efecto se deslizan a lo largo del núcleo durante el procesamiento posterior, migrando hacia los puntos de alta tensión del hilo y dejando secciones desnudas. El hilo ligante, típicamente un hilo fino de nailon o poliéster, se enrolla alrededor del núcleo a intervalos, atrapando los bucles del hilo de efecto entre las vueltas. El ligante no elimina por completo el movimiento de los bucles, pero reduce la migración lo suficiente como para que el hilo sobreviva al bobinado, al urdido y al tejido sin perder su distribución de bucles.
En algunas construcciones de hilo bouclé, el ligante se omite por razones de costo. La contrapartida es una distribución de bucles menos uniforme en la tela terminada, que puede percibirse como una textura irregular. Para aplicaciones premium como el tweed estilo Chanel, el ligante es una práctica estándar.
Dirección de la torsión y estabilidad del bucle
Combinación de torsión Z y torsión S
La dirección de la torsión del hilo afecta al comportamiento de los bucles. Cuando los hilos individuales se hilan con torsión Z (en el sentido de las agujas del reloj visto desde la posición del hilador) y luego se retuercen con torsión S (en sentido contrario a las agujas del reloj), el equilibrio de par resultante crea bucles que resisten el deshilachado. Si ambos componentes comparten la misma dirección de torsión, el hilo tiene un par residual que hace que se enrolle sobre sí mismo, distorsionando la forma del bucle y creando una inclinación en la tela.
El hilado de bucle para tejido suele emplear direcciones de torsión opuestas en las etapas de hilado simple y de retorcido. El hilado de alma y el de efecto se tuercen juntos en una dirección, y el de ligadura se envuelve en la dirección opuesta. Esta construcción de torsión opuesta es lo que permite que el hilado se asiente plano en la urdimbre o la trama sin retorcerse, algo esencial para una densidad de pasadas constante en más de 300 configuraciones de telar.
Nivel de torsión y fijación de bucles
Más allá de la dirección, el número de vueltas por metro, el nivel de torsión, determina cuán firmemente el ligador fija los bucles del hilo de efecto. Niveles de torsión más altos producen bucles más pequeños y firmemente sujetos que resisten la abrasión pero se sienten más duros al tacto. Niveles de torsión más bajos producen bucles más suaves y sueltos que resultan lujosos pero forman bolitas más fácilmente con la fricción. El equilibrio entre la suavidad del bucle y la resistencia a la abrasión es lo que las pruebas de grado de pilling ISO 3-4 mide. Los hilos diseñados para alcanzar el grado 3-4 en forma de tela generalmente usan niveles de torsión medio-altos que fijan los bucles con suficiente firmeza para soportar ciclos de abrasión Martindale sin pérdida significativa de bucles.
Fursone produce tweed bouclé en los más de 300 telares de sus fábricas asociadas con control de calidad certificado conforme a ISO. Indique el tamaño de bucle, la composición del hilado y el gramaje. Los rollos de existencias de 100 m se envían en pocos días; MOQ a medida de 300 m con muestreo en 7 días.
Del hilo a la tela en el telar
Una vez que el hilo bouclé llega al telar, el proceso de tejido presenta un conjunto diferente de desafíos. Los hilos de trama bouclé son más voluminosos que los hilos estándar, lo que significa que la calada, la abertura por la que pasa la trama, debe abrirse más para evitar que los bucles se enganchen en los hilos de urdimbre. Una calada estrecha causa el desprendimiento de bucles, donde el peine arranca físicamente los bucles de la superficie del hilo al golpear la trama.
El control de la tensión en la trama es igualmente crítico. La superficie irregular del hilo bouclé significa que la tensión se acumula de manera desigual a medida que el hilo se alimenta desde la canilla o el cono. Los picos intermitentes de tensión estiran el núcleo y alargan los bucles, produciendo secciones de tela donde desaparece la textura bouclé. Los frenos de suelta en telares modernos compensan esto, pero los telares más antiguos o los tensores mal mantenidos crean variaciones de textura visibles a lo ancho de la tela.
La relación entre el bouclé y otros hilos fantasía como el chenilla becomes relevant at this stage. Chenille yarn, which uses a pile construction rather than loops, behaves differently under loom tension. A buyer who has experience with chenille weaving cannot assume the same tension settings work for boucle. The production team at Fursone adjusts creel tension, shed timing, and reed pressure for each fancy yarn type, drawing on our Wenzhou partner mills’ production experience across its’s 300+ loom configurations.
Control del tamaño y la distribución de los bucles
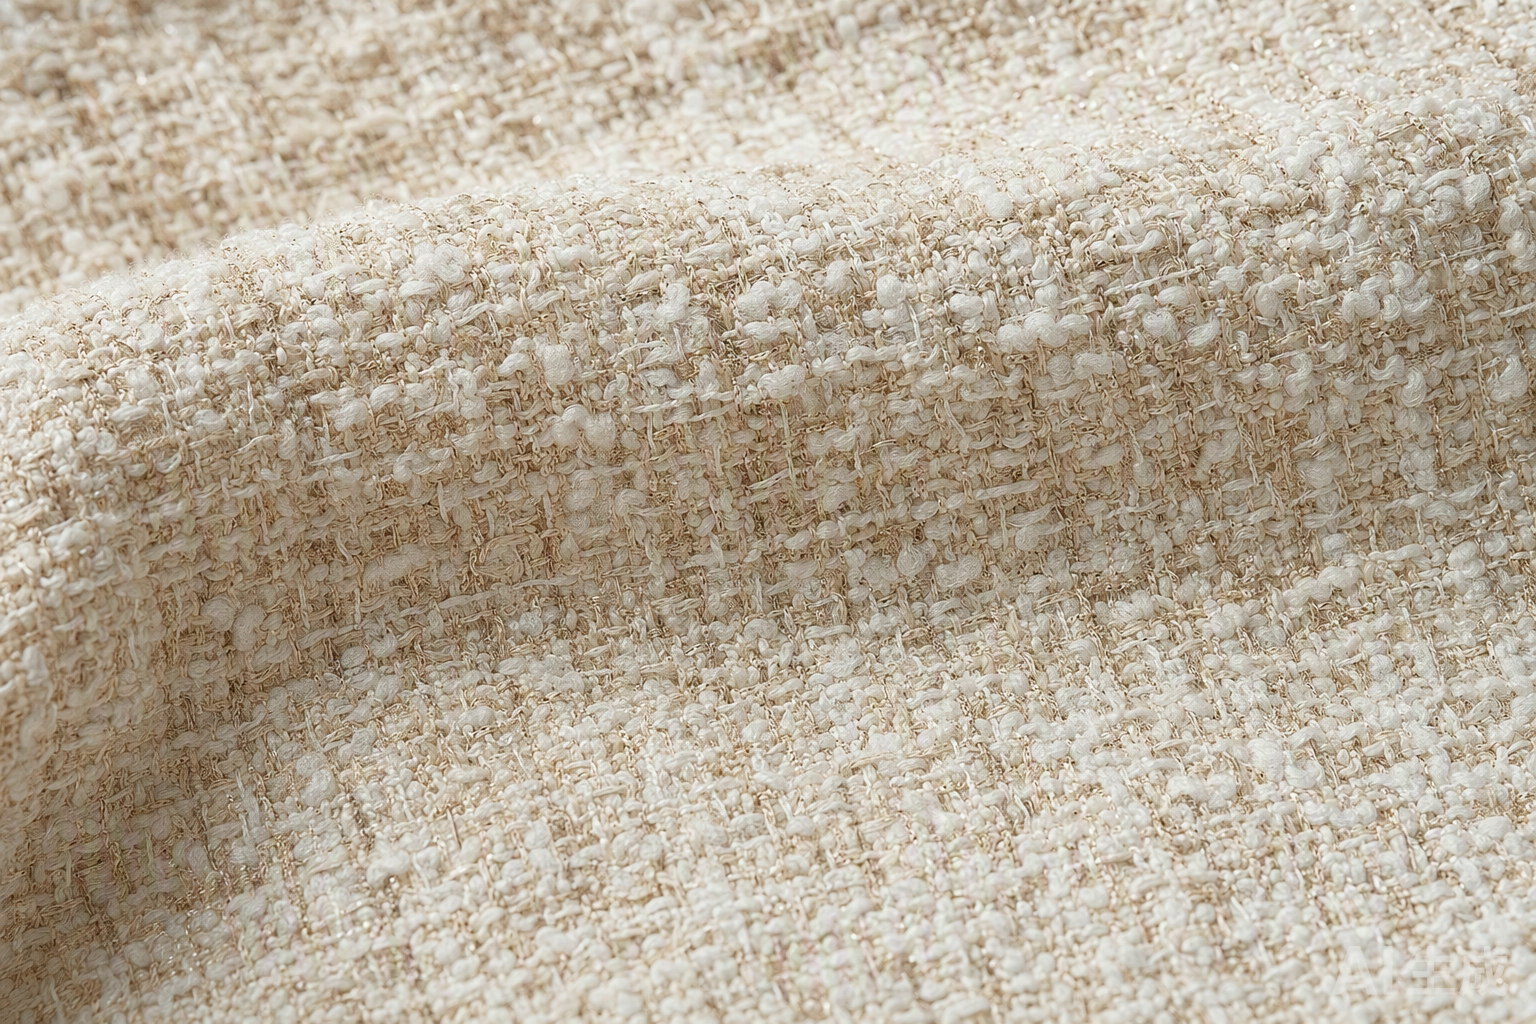
El tamaño del bucle y la distribución son los dos parámetros que afectan más directamente el aspecto y el tacto de la tela bouclé. Los compradores que especifican tweed bouclé deben comprender qué variables puede ajustar la fábrica.
| Parámetro | Qué controla | Efecto sobre la tela |
|---|---|---|
| Relación de sobrealimentación | Tamaño del bucle | Mayor relación = bucles más grandes y sueltos |
| Nivel de torsión del ligante | Loop security | Más torsión = más compacto, más resistente a la abrasión |
| Effect yarn count | Loop frequency | Hilo de efecto más fino = más bucles por metro |
| Core tension | Loop uniformity | Tensión constante = distribución uniforme de las mallas |
Cuando un comprador envía a Fursone una muestra de tejido de referencia para igualarla, el equipo de producción reconstruye estos cuatro parámetros a partir de la muestra. El ratio de sobrealimentación se estima midiendo el diámetro del bucle con aumento. El nivel de torsión del aglutinante se evalúa contando las vueltas por centímetro visibles en la estructura del hilo. Este proceso de ingeniería inversa tiene lugar durante la fase de muestreo de 7 días, que comprime lo que otras fábricas reparten a lo largo de seis semanas de comunicaciones de ida y vuelta.
Defectos comunes del hilo bouclé y sus causas
Tres defectos concentran la mayoría de los rechazos de calidad en la producción de tejido bouclé. Conocerlos ayuda a los compradores a comunicarse con las fábricas cuando surgen problemas de calidad.
Missing loops aparecen como secciones desnudas y lisas en un tejido que por lo demás es texturizado. La causa suele ser una sobrealimentación irregular durante la hilatura, en la que la velocidad de entrega del hilado de efecto cae momentáneamente. El resultado es un tramo de hilado en el que el hilado de efecto corre paralelo al alma sin formar bucles. Este defecto se aprecia en la inspección del tejido con luz oblicua y no puede repararse en el acabado.
Loop migration se manifiesta como grupos concentrados de bucles que se alternan con secciones dispersas a lo largo del tejido. Esto ocurre cuando el hilado de ligadura no consigue fijar los bucles con eficacia, lo que permite que el hilado de efecto se deslice a lo largo del alma durante la tensión del telar. Aumentar la torsión de la ligadura o añadir una segunda vuelta de ligadura corrige la causa raíz, pero el tejido ya tejido con el hilado defectuoso debe clasificarse con una calidad inferior.
Despojado de bucles Produce un tejido que parece esquilado o aplanado en secciones, como si alguien hubiera cepillado los bucles hasta aplanarlos. La causa es mecánica: la calada era demasiado estrecha o la presión del peine demasiado alta durante el tejido, arrancando físicamente los bucles de la superficie del hilo. Este defecto apunta a un problema de configuración del telar más que a un problema de calidad del hilo, y es más común cuando un telar se cambia de hilo liso a boucle sin ajustar la geometría de la calada.
Obtención de hilo boucle para producción
Al obtener tejido boucle, los compradores deben especificar parámetros a nivel de hilo además de los parámetros a nivel de tejido. El conjunto mínimo de especificaciones para un pedido de tweed boucle incluye: material y título del hilo de alma, material y título del hilo de efecto, relación de sobrealimentación (o diámetro de bucle objetivo), tipo de ligadura y nivel de torsión, dirección de torsión (combinación Z/S), peso del tejido en g/m² y densidad de pasadas. Sin estas especificaciones, la fábrica selecciona parámetros predeterminados que pueden no coincidir con la textura objetivo del comprador.
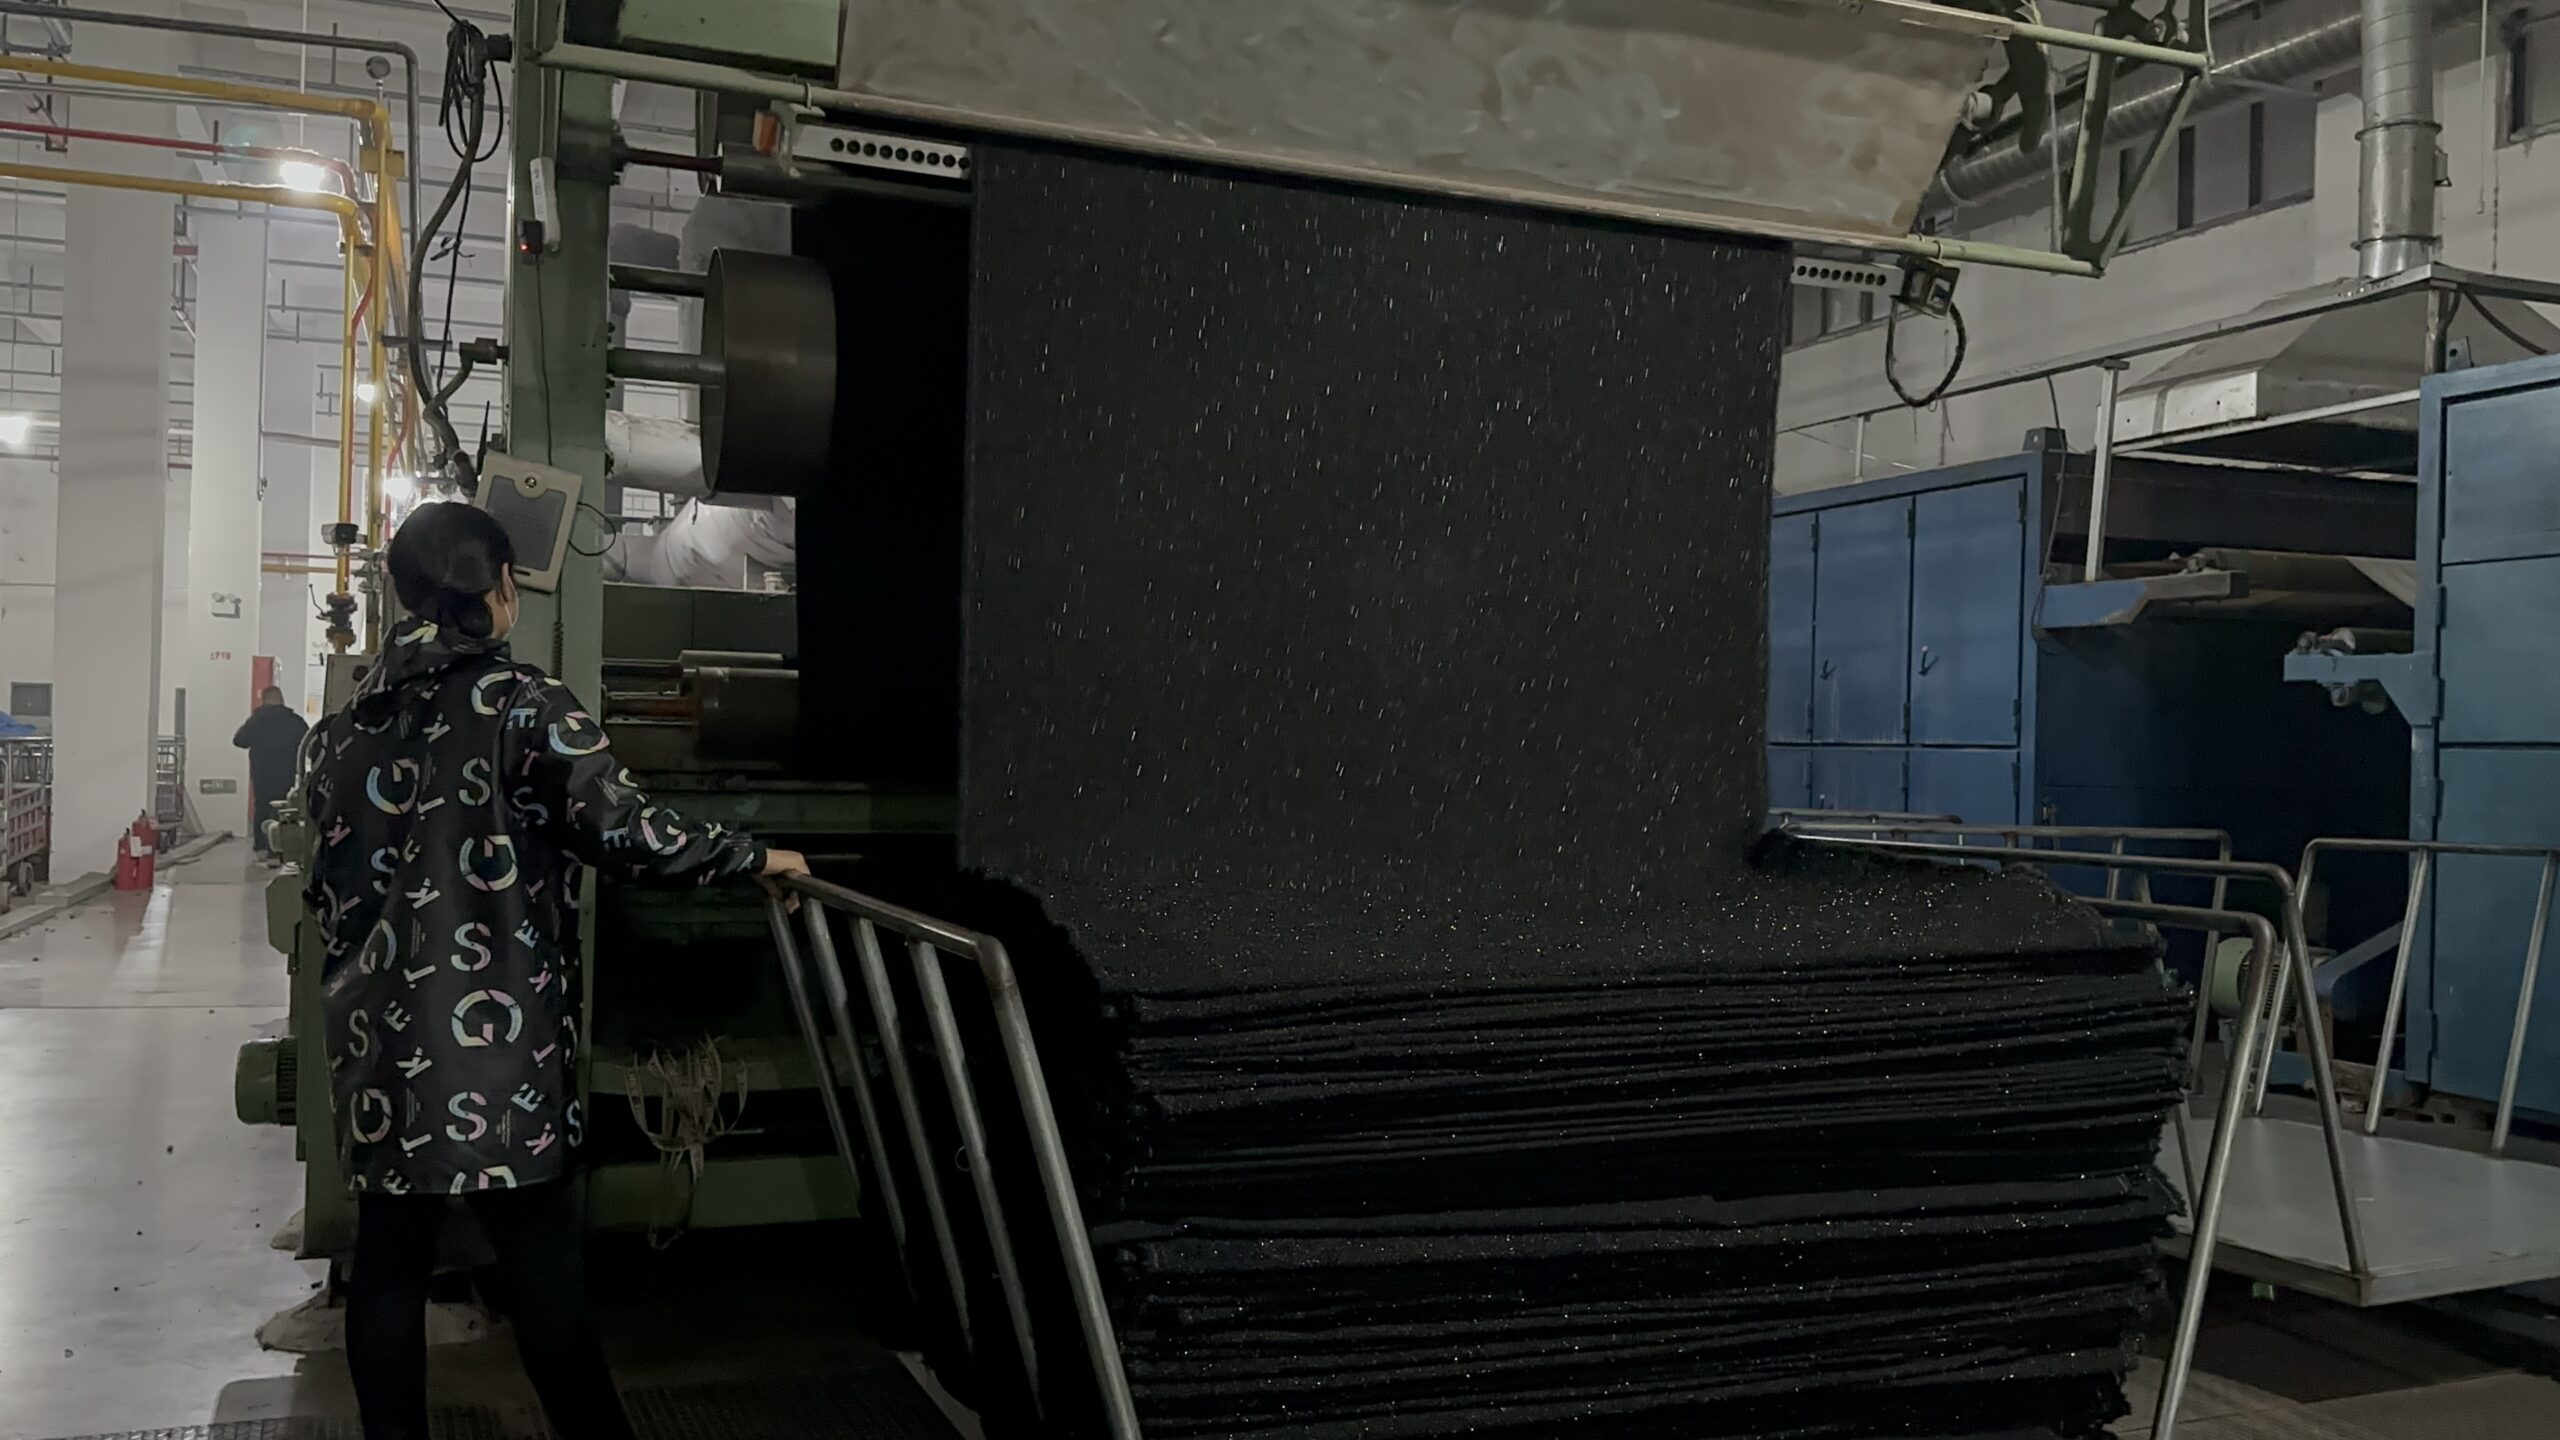
de Fursone tweed estilo Chanel producción ofrece tela de bouclé tanto en configuración de existencias como personalizada. El programa de existencias disponibles de 100 metros permite a los compradores evaluar el carácter del bucle y el tacto antes de comprometer el volumen. Los pedidos personalizados con el pedido mínimo de 300 metros permiten especificar todos los parámetros de hilatura indicados anteriormente. El plazo de muestreo de 7 días significa que los compradores pueden iterar sobre el tamaño y la distribución del bucle dentro de un mismo ciclo de desarrollo de producto, frente al proceso estándar del sector de 6 semanas. La producción sigue protocolos de calidad certificados según ISO, y cada envío incluye resultados de ensayos de apelotonamiento que verifican un rendimiento de grado 3-4. Para los compradores que quieran explorar el flujo de producción completo, el guía de operaciones de fábrica detalla cómo las especificaciones del hilo se traducen en configuraciones del telar.
Preguntas frecuentes
¿Cómo se hacen los bucles de boucle?
Los bucles de boucle se hacen durante el hilado del hilo, no durante el tejido. Un hilo de efecto se sobrealimenta, se suministra más rápido que un hilo de alma, por lo que tiene un exceso de longitud que se ondula formando círculos alrededor del alma. Un hilo de ligadura envuelve la estructura a intervalos para fijar los bucles en su lugar y evitar su migración durante el tejido.
¿Qué es la relación de sobrealimentación en el hilo boucle?
La relación de sobrealimentación es la diferencia de velocidad entre el suministro del hilo de efecto y el suministro del hilo de alma. Una relación más alta produce bucles más grandes y sueltos. Esta relación es la variable principal que las fábricas ajustan cuando un comprador solicita un tamaño de bucle o un carácter de textura específico.
¿Por qué el hilo boucle necesita una ligadura?
Sin una ligadura, los bucles del hilo de efecto se deslizan a lo largo del alma durante el tejido, creando una distribución de textura desigual. El hilo de ligadura envuelve el alma a intervalos, atrapando los bucles entre las vueltas y evitando su migración. El tweed boucle premium siempre usa una ligadura.
¿Qué causa la falta de bucles en el tejido boucle?
Los bucles faltantes son causados por una sobrealimentación inconsistente durante el hilado, donde la velocidad de entrega del hilo de efecto cae momentáneamente. El resultado son secciones de hilo donde el hilo de efecto corre paralelo al núcleo sin formar bucles. Este defecto es visible en la inspección de la tela y no puede repararse en el acabado.
¿Qué dirección de torsión se utiliza para el hilo boucle?
El hilo boucle típicamente utiliza torsión Z para los cabos individuales y torsión S para el cableado, o viceversa. Las direcciones de torsión opuestas crean un equilibrio de par que mantiene los bucles estables y evita que el hilo se enrolle sobre sí mismo durante el tejido.
Conclusión
Los bucles boucle son una característica diseñada, no un accidente del tejido. La estructura del hilo de tres componentes (núcleo, efecto, ligante) con sobrealimentación controlada y direcciones de torsión opuestas produce la textura que define el tweed estilo Chanel y las telas relacionadas. Cada parámetro afecta el carácter de la tela final, y cada uno puede ser especificado por compradores que entienden la ingeniería del hilo detrás del bucle.
Al adquirir tela boucle, especifique los parámetros del hilo junto con los parámetros de la tela. Pruebe el carácter del bucle con rollos en stock antes de comprometerse a una producción personalizada. Verifique el grado de pilling ISO en cada envío. Estos pasos previenen los tres defectos boucle más comunes: bucles faltantes, migración de bucles y desprendimiento de bucles, todos los cuales se originan en la etapa de preparación del hilo o del telar y no pueden corregirse en el acabado.
Perspectivas relacionadas

Aprobación de Color Sin Sorpresas: Lab Dips, Estado en Telar y Cabina de Luz
Color is the most common reason a tweed bulk run disappoints. Not because mills cannot...

Fulling and Finishing: The Mill Steps That Change Tweed’s Hand Feel
Two tweeds can leave the loom with identical yarn, identical weave and identical weight, and...

Garment Dyeing vs Piece Dyeing: Cost, Color Control and When Each Wins
Garment dyeing, dyeing the finished garment instead of the fabric roll, has quietly become a...