
Een koper opent een stalenboek, strijkt met de duim over het oppervlak en voelt die kenmerkende verhoogde nopjes die duiden op boucle. Die lussen zijn geen weefeffect. Ze zijn in het garen zelf geconstrueerd voordat ook maar één inslag door het weefgetouw gaat. Begrijpen hoe bouclélussen worden gemaakt betekent het begrijpen van de constructie van fantasiegaren, een spinproces met drie componenten spinproces waarbij één garen bewust wordt overgevoerd om overtollige lengte te creëren die lussen vormt rond een kerngaren met gereguleerde spanning. Voor de verfmethode die de boucléstructuur behoudt, zie deze vergelijking van strengverven versus pakverven.
Voor productieteams bij Fursone is, bouclégaren engineering is dagelijks werk. De partnerweverij in Wenzhou draait 300+ getouwen die Chanel-style tweed produceren, waarbij de bouclé-inslag het kenmerkende oppervlak bepaalt. Wanneer een koper een bepaalde lusgrootte of -dichtheid voorschrijft, reist de garenspecificatie stroomopwaarts naar de spinmachine, waar overfeedverhoudingen, twistniveaus en bindgarenspanning worden bijgesteld voordat het garen ooit de creel bereikt. De lus in één keer goed krijgen in de garenfase voorkomt een hele klasse stoffouten die geen enkele afwerking nog kan herstellen.

Anatomie van Bouclégaren
De kerncomponent
Elk bouclégaren begint met een kern: een relatief sterk, glad garen dat recht door het midden van de structuur loopt. De kern draagt de trekkracht tijdens het weven en absorbeert de spanning die het weefgetouw uitoefent zonder te breken. Katoen, nylon of polyester zijn gangbare kernmaterialen omdat ze sterkte combineren met een gelijkmatige diameter. Een zwakke kern betekent dat het garen bij het scheerrek breekt, en elke breuk kost weefapparatuur beschikbare tijd (uptime).
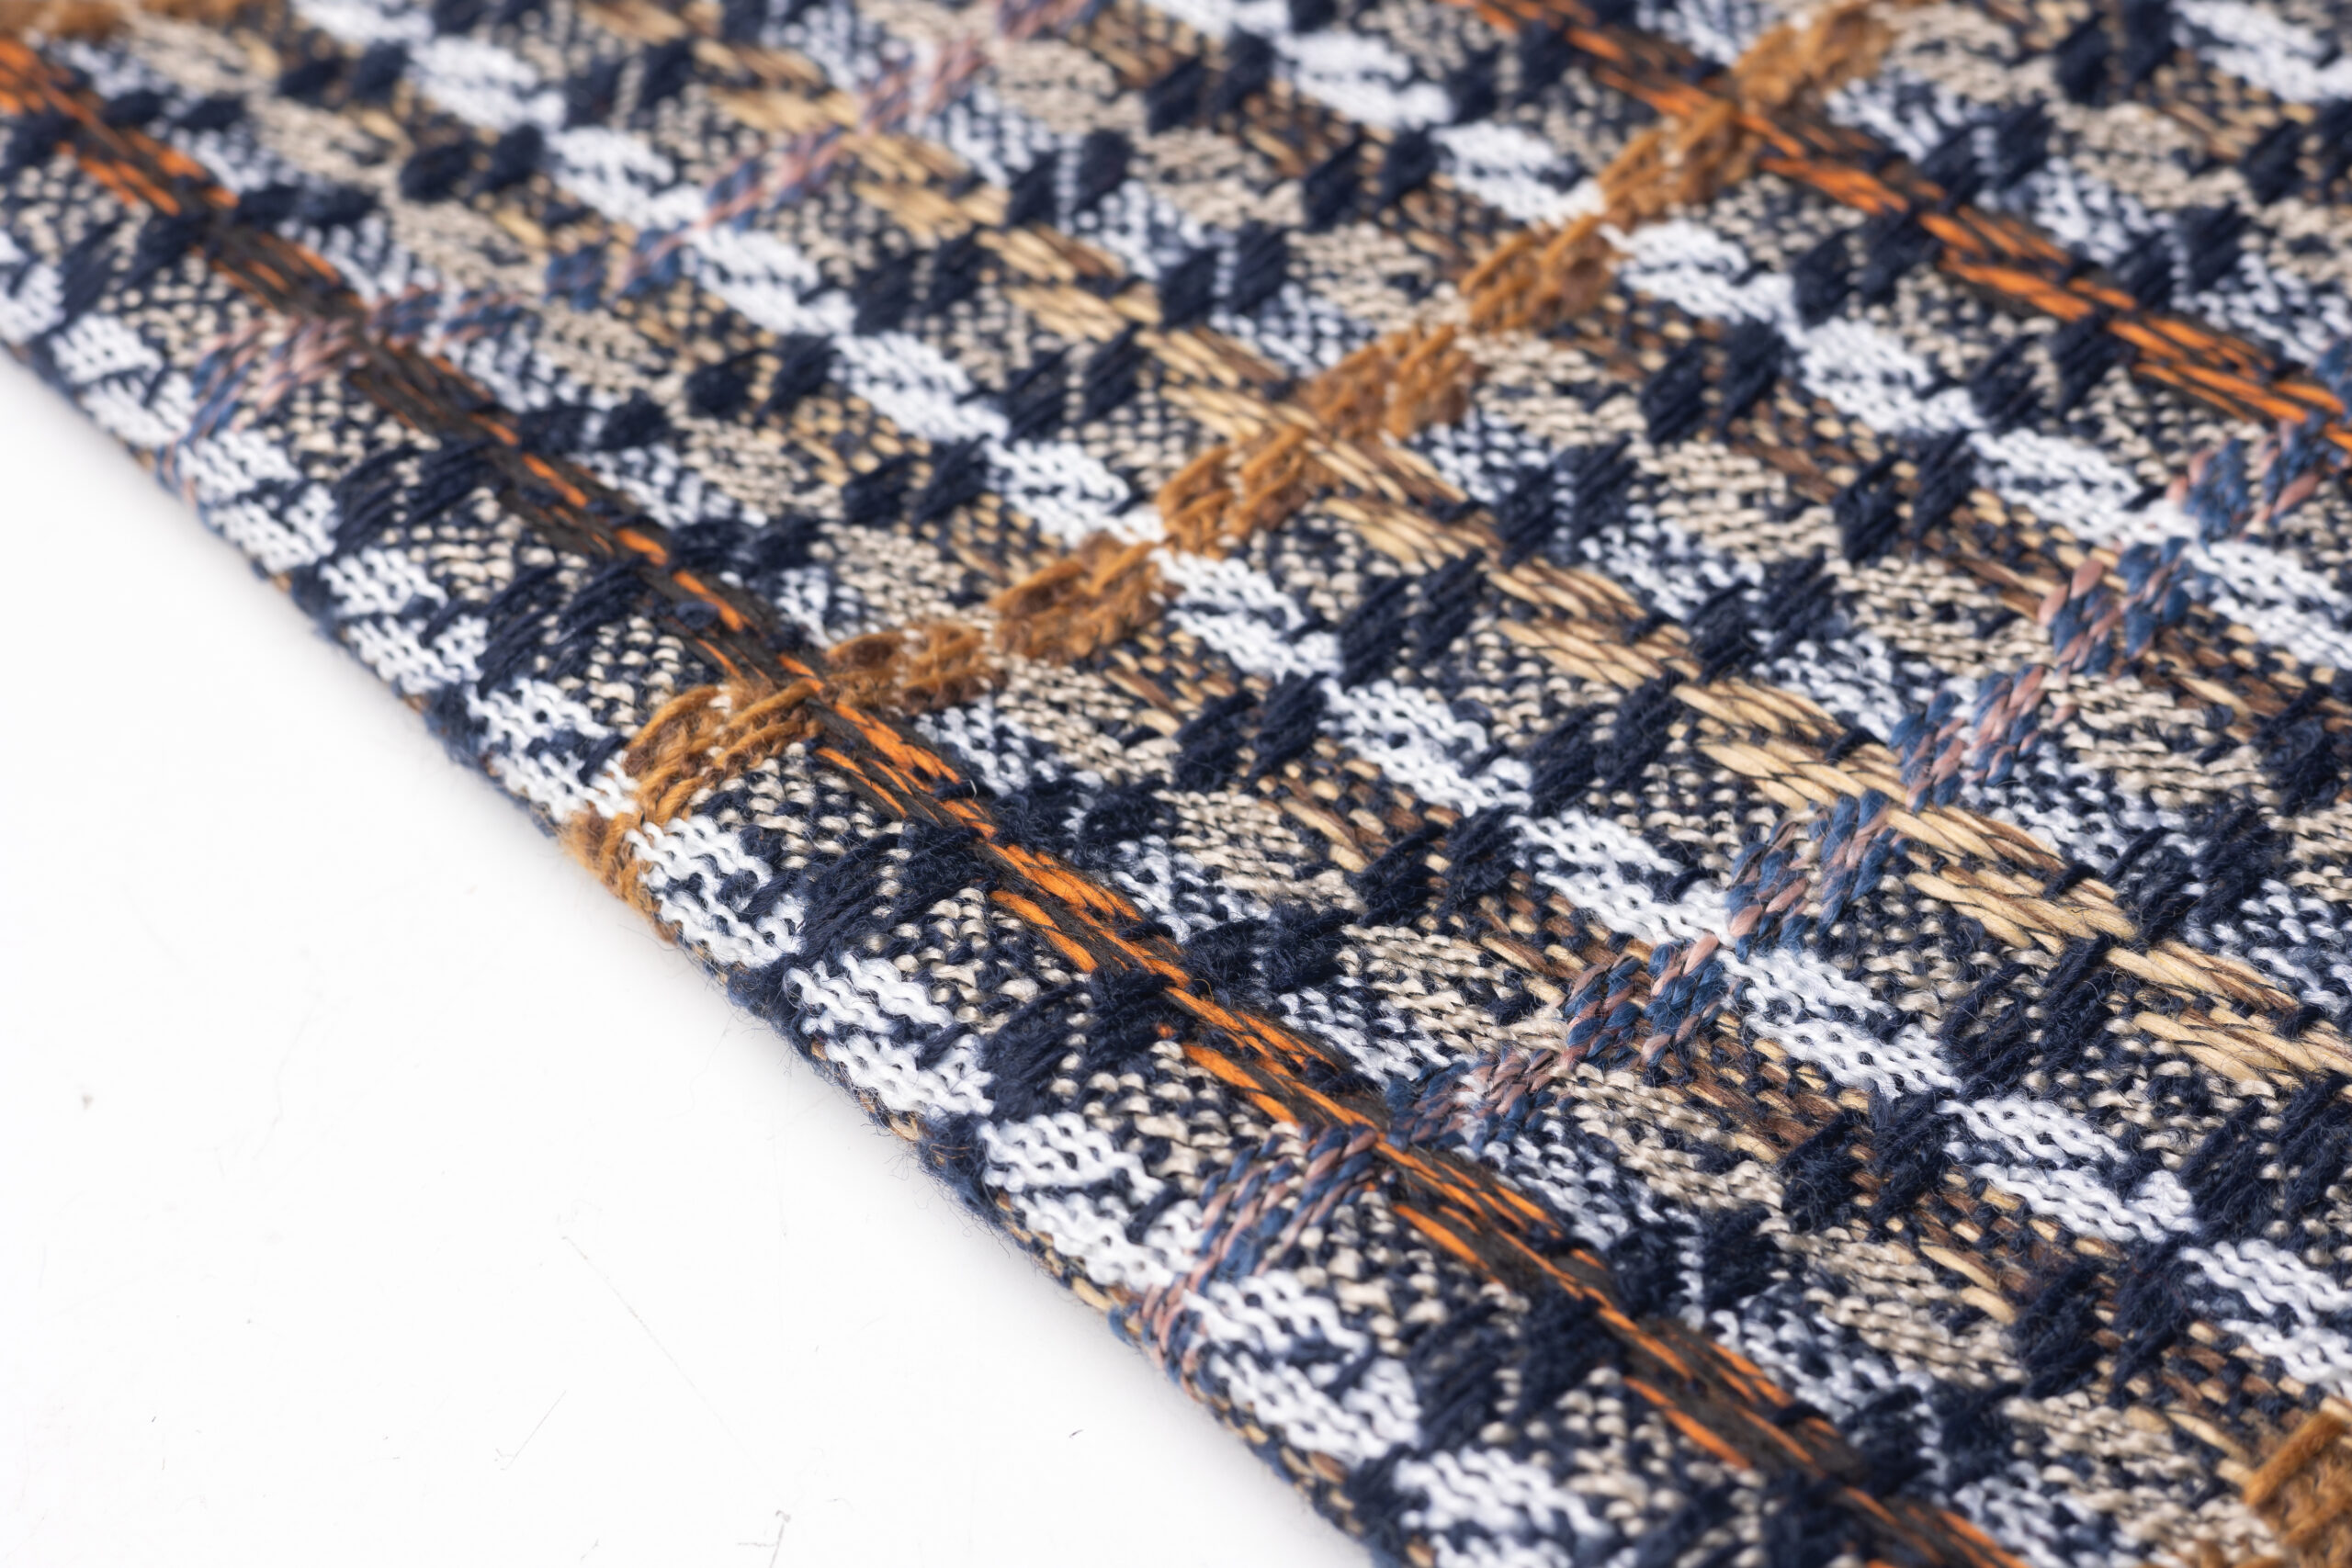
De kern hoeft niet zichtbaar te zijn in de afgewerkte stof. Zijn taak is structureel. Wanneer een koper een bouclégaren specificeert voor een bepaald GSM-doel, beïnvloedt de kerndiameter rechtstreeks hoeveel inslagen per centimeter het weefgetouw kan inbrengen zonder de weefselstructuur te verdringen.
The Effect Yarn hoe metallic garens op krachtweefgetouwen in tweed worden geweven and Loop Formation
Het effectgaren is waar de zichtbare textuur vandaan komt. Wol, mohair, acryl of katoenmengsels dienen als effectgarens, afhankelijk van het gewenste handgevoel en prijspunt. Het effectgaren wordt met een hogere lineaire snelheid dan de kern naar het twistpunt gevoerd. Dit snelheidsverschil, de overfeedratio, dwingt het effectgaren om te knikken en rond de kern te lussen, omdat het meer lengte heeft dan de ruimte die het inneemt. De gids voor garennummering met Ne, Nm en Tex behandelt de Tex- en Nm-bereiken die in bouclé-constructies worden gebruikt.
Een hogere overfeed-ratio produceert grotere, frequentere lussen. Een lagere ratio produceert kleinere, strakkere lussen die aanvoelen als een noppige textuur in plaats van duidelijke cirkels. De overfeed-ratio is de primaire variabele die spinnerijen aanpassen wanneer een koper een specifiek luskarkater vraagt. Te hoog en de lussen worden zo groot dat ze blijven haken tijdens het weven en afwerken. Te laag en de stof leest als een gewoon getextureerd garen in plaats van echte bouclé.
Het bindgaren
Zonder binder glijden de effectgarenlussen tijdens de verdere verwerking langs de kern, migreren ze naar de punten met hoge spanning in het garen en laten ze kale stukken achter. Het bindgaren, doorgaans een fijne nylon- of polyesterdraad, wikkelt zich met tussenpozen rond de kern en vangt de effectgarenlussen tussen de wikkelingen. De binder elimineert de lusbeweging niet volledig, maar vermindert de migratie voldoende zodat het garen winden, scheren en weven overleeft zonder zijn lusverdeling te verliezen.
Bij sommige bouclégarenconstructies wordt de binder om kostenredenen weggelaten. Het nadeel is een minder gelijkmatige lusverdeling in de afgewerkte stof, wat kan overkomen als een onregelmatige textuur. Voor premiumtoepassingen zoals Chanel-stijl tweed is de binder standaardpraktijk.
Twistrichting en lusstabiliteit
Z-twist en S-twist combinatie
De twistrichting van het garen beïnvloedt hoe lussen zich gedragen. Wanneer enkele garens worden gesponnen met Z-twist (met de klok mee gezien vanuit de positie van de spinner) en vervolgens worden getwijnd met S-twist (tegen de klok in), creëert het resulterende koppelbalans lussen die bestand zijn tegen ontwinding. Als beide componenten dezelfde twistrichting delen, heeft het garen restkoppel waardoor het op zichzelf terugkrult, de lusvorm vervormt en scheefheid in de stof veroorzaakt.
Bouclégaren voor weven gebruikt doorgaans tegengestelde twistrichtingen in de singles- en twijnfase. Het kern- en effectgaren worden in één richting samengetwijnd, en de binder wikkelt in de tegenovergestelde richting. Die constructie met tegengestelde twist zorgt ervoor dat het garen vlak in de schering of inslag ligt zonder te kinken, wat essentieel is voor een consistente inslagdichtheid over 300+ getouwconfiguraties.
Twistniveau en lusvergrendeling
Naast richting bepaalt het aantal draaiingen per meter, het twistniveau, hoe strak de binder de effectgarenlussen vergrendelt. Hogere twistniveaus produceren kleinere, strakker vastgehouden lussen die beter bestand zijn tegen slijtage maar harder aanvoelen. Lagere twistniveaus produceren zachtere, lossere lussen die luxueus aanvoelen maar sneller pillen onder wrijving. De balans tussen luszachtheid en slijtvastheid is wat ISO-test op pillinggraad 3-4 maten. Garens die zijn ontworpen om in stofvorm klasse 3-4 te halen, gebruiken doorgaans een gemiddeld tot hoog twistniveau dat de lussen stevig genoeg vastzet om Martindale-schuurcycli te doorstaan zonder noemenswaardig lusverlies.
Fursone produceert boucle tweed op 300+ krachtweefgetouwen met ISO-gecertificeerde kwaliteitscontrole. Geef uw lusgrootte, garensamenstelling en GSM door. Voorraadrollen van 100 m worden binnen enkele dagen verzonden; custom MOQ van 300 m met 7 dagen bemonstering.
Van garen tot stof op het weefgetouw
Zodra het bouclégaren het getouw bereikt, brengt het weefproces een andere reeks uitdagingen met zich mee. Bouclé-inslaggarens zijn volumineuzer dan standaardgarens, wat betekent dat de scheiding, de opening waardoor de inslag gaat, wijder moet openen om te voorkomen dat de lussen achter scheringdraden blijven haken. Een smalle scheiding veroorzaakt loop stripping, waarbij de kam de lussen fysiek van het garenoppervlak trekt terwijl hij de inslag aanslaat.
Tension control on the weft is equally critical. Boucle yarn’s irregular surface means tension builds unevenly as the yarn feeds from the cop or cone. Intermittent tension spikes stretch the core and elongate loops, producing fabric sections where the boucle texture disappears. Let-off brakes on modern looms compensate for this, but older looms or poorly maintained tensioners create visible texture variation across the fabric width.
The relationship between bouclé en andere fantasiegarens zoals chenille becomes relevant at this stage. Chenille yarn, which uses a pile construction rather than loops, behaves differently under loom tension. A buyer who has experience with chenille weaving cannot assume the same tension settings work for boucle. The production team at Fursone adjusts creel tension, shed timing, and reed pressure for each fancy yarn type, drawing on our Wenzhou partner mills’ production experience across its’s 300+ loom configurations.
Beheersing van lusgrootte en -verdeling
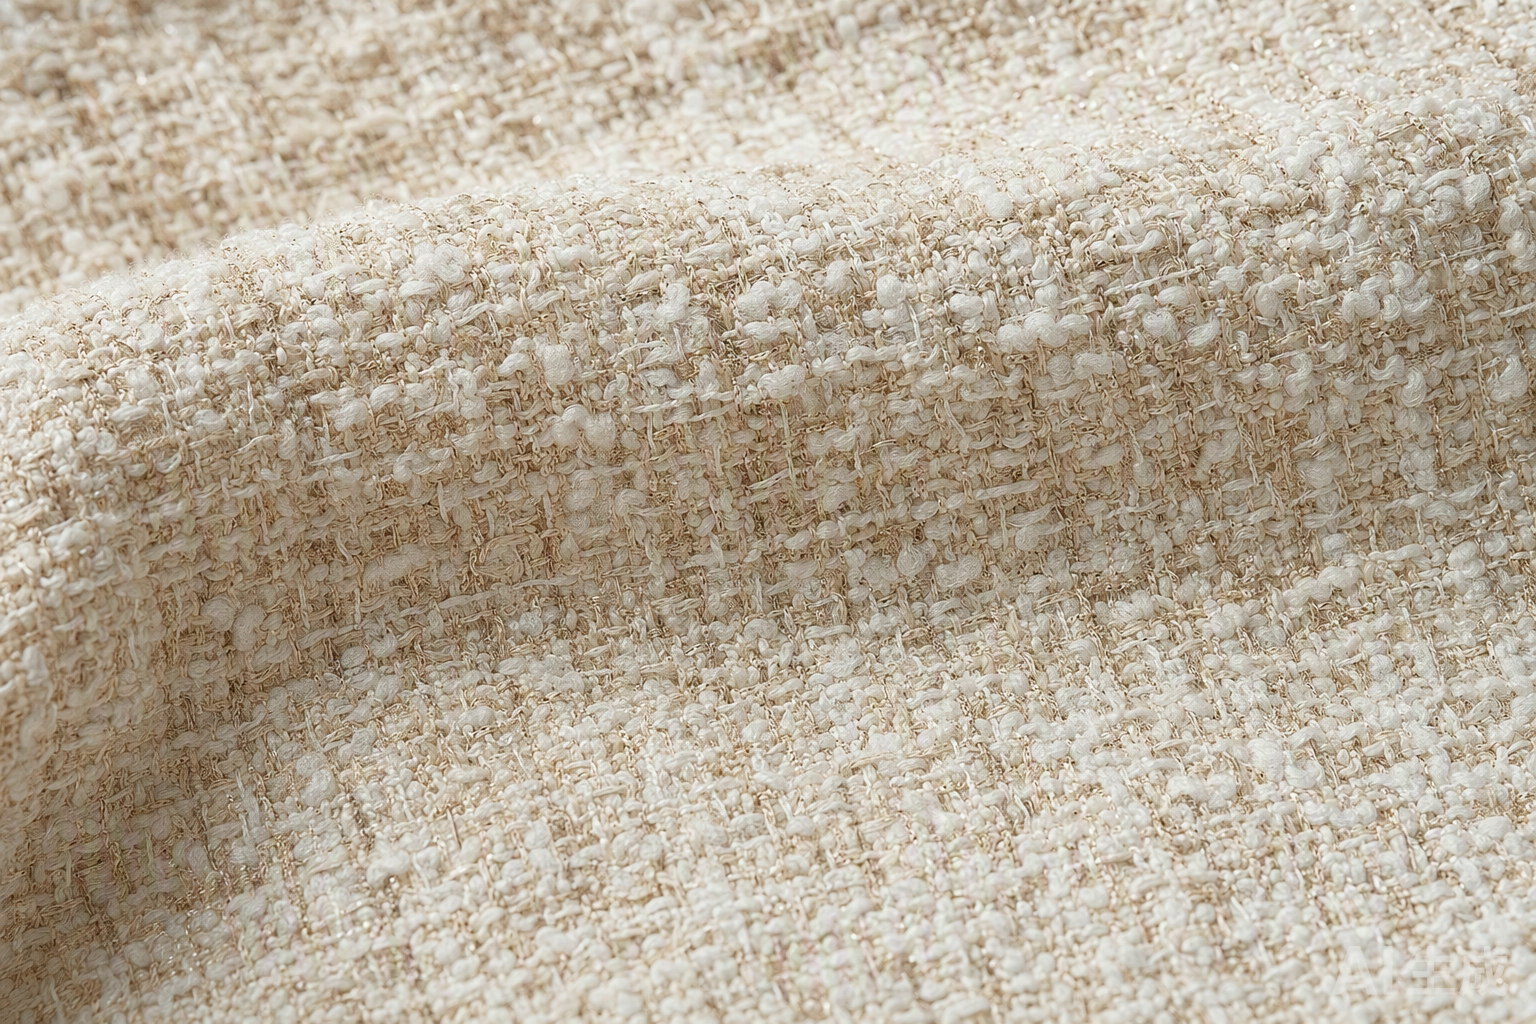
Lusgrootte en lusverdeling zijn de twee parameters die het meest direct bepalen hoe bouclestof eruitziet en aanvoelt. Inkopers die boucle tweed specificeren, moeten begrijpen welke variabelen de weverij kan bijstellen.
| Parameter | What It Controls | Effect on Fabric |
|---|---|---|
| Overvoerverhouding | Loop size | Hogere verhouding = grotere, lossere lussen |
| Bindertwistniveau | Lusbeveiliging | Meer twist = strakker, beter bestand tegen slijtage |
| Effectgarentelling | Lusfrequentie | Fijner effectgaren = meer lussen per meter |
| Kernspanning | Lusgelijkmatigheid | Constante spanning = gelijkmatige lusverdeling |
Wanneer een koper een doelstoffenmonster naar Fursone stuurt om te matchen, reverse-engineert het productieteam deze vier parameters uit het monster. De overfeedverhouding wordt geschat door de lusdiameter onder vergroting te meten. Het bindergaren-twistniveau wordt beoordeeld door het aantal wikkelingen per centimeter in de garenstructuur te tellen. Dit reverse-engineeringproces vindt plaats tijdens de 7-daagse bemonsteringsfase, die samendrukt wat andere spinnerijen over zes weken van heen-en-weercommunicatie verspreiden.
Veelvoorkomende bouclégaren-defecten en hun oorzaken
Drie defecten zijn verantwoordelijk voor de meeste kwaliteitsafkeuringen bij de productie van boucléstoffen. Het begrijpen ervan helpt kopers om met spinnerijen te communiceren wanneer er kwaliteitsproblemen ontstaan.
Ontbrekende lussen verschijnen als kale, gladde secties in een anderszins gestructureerde stof. De oorzaak is meestal inconsistente overfeed tijdens het spinnen, waarbij de afgiftesnelheid van het effectgaren tijdelijk daalt. Het resultaat is een garensectie waarin het effectgaren evenwijdig aan de kern loopt zonder te lussen. Dit defect is zichtbaar bij stofinspectie onder schuin licht en kan niet worden gerepareerd tijdens de afwerking.
Lusmigratie toont zich als geconcentreerde luscluster afgewisseld met schaarse secties over de lengte van de stof. Dit treedt op wanneer het bindergaren er niet in slaagt om lussen effectief te vergrendelen, waardoor het effectgaren langs de kern kan glijden tijdens de weefspanning. Het verhogen van de bindertwist of het toevoegen van een tweede binderwikkeling pakt de kernoorzaak aan, maar de stof die al met het defecte garen is geweven, moet worden afgewaardeerd.
Lusafstrippen produceert een stof die er op secties geschoren of platgedrukt uitziet, alsof iemand de lussen plat heeft geborsteld. De oorzaak is mechanisch: het weefschacht was te smal of de rietdruk was te hoog tijdens het weven, waardoor lussen fysiek van het garenoppervlak werden getrokken. Dit defect wijst op een weefgetouwinstellingsprobleem in plaats van een garenkwaliteitsprobleem, en het komt vaker voor wanneer een weefgetouw wordt omgeschakeld van plat garen naar bouclé zonder de weefschachtgeometrie aan te passen.
Inkopen van bouclégaren voor productie
Bij het inkopen van boucléstof moeten kopers naast stofniveau-parameters ook garenniveau-parameters specificeren. De minimale specificatieset voor een bouclétweedorder omvat: kern garenmateriaal en -nummer, effectgarenmateriaal en -nummer, overfeedverhouding (of doellussdiameter), bindertype en twistniveau, twistrichting (Z/S-combinatie), stof-GSM en inslagdichtheid. Zonder deze specificaties kiest de spinnerij standaardparameters die mogelijk niet overeenkomen met de doeltextuur van de koper.
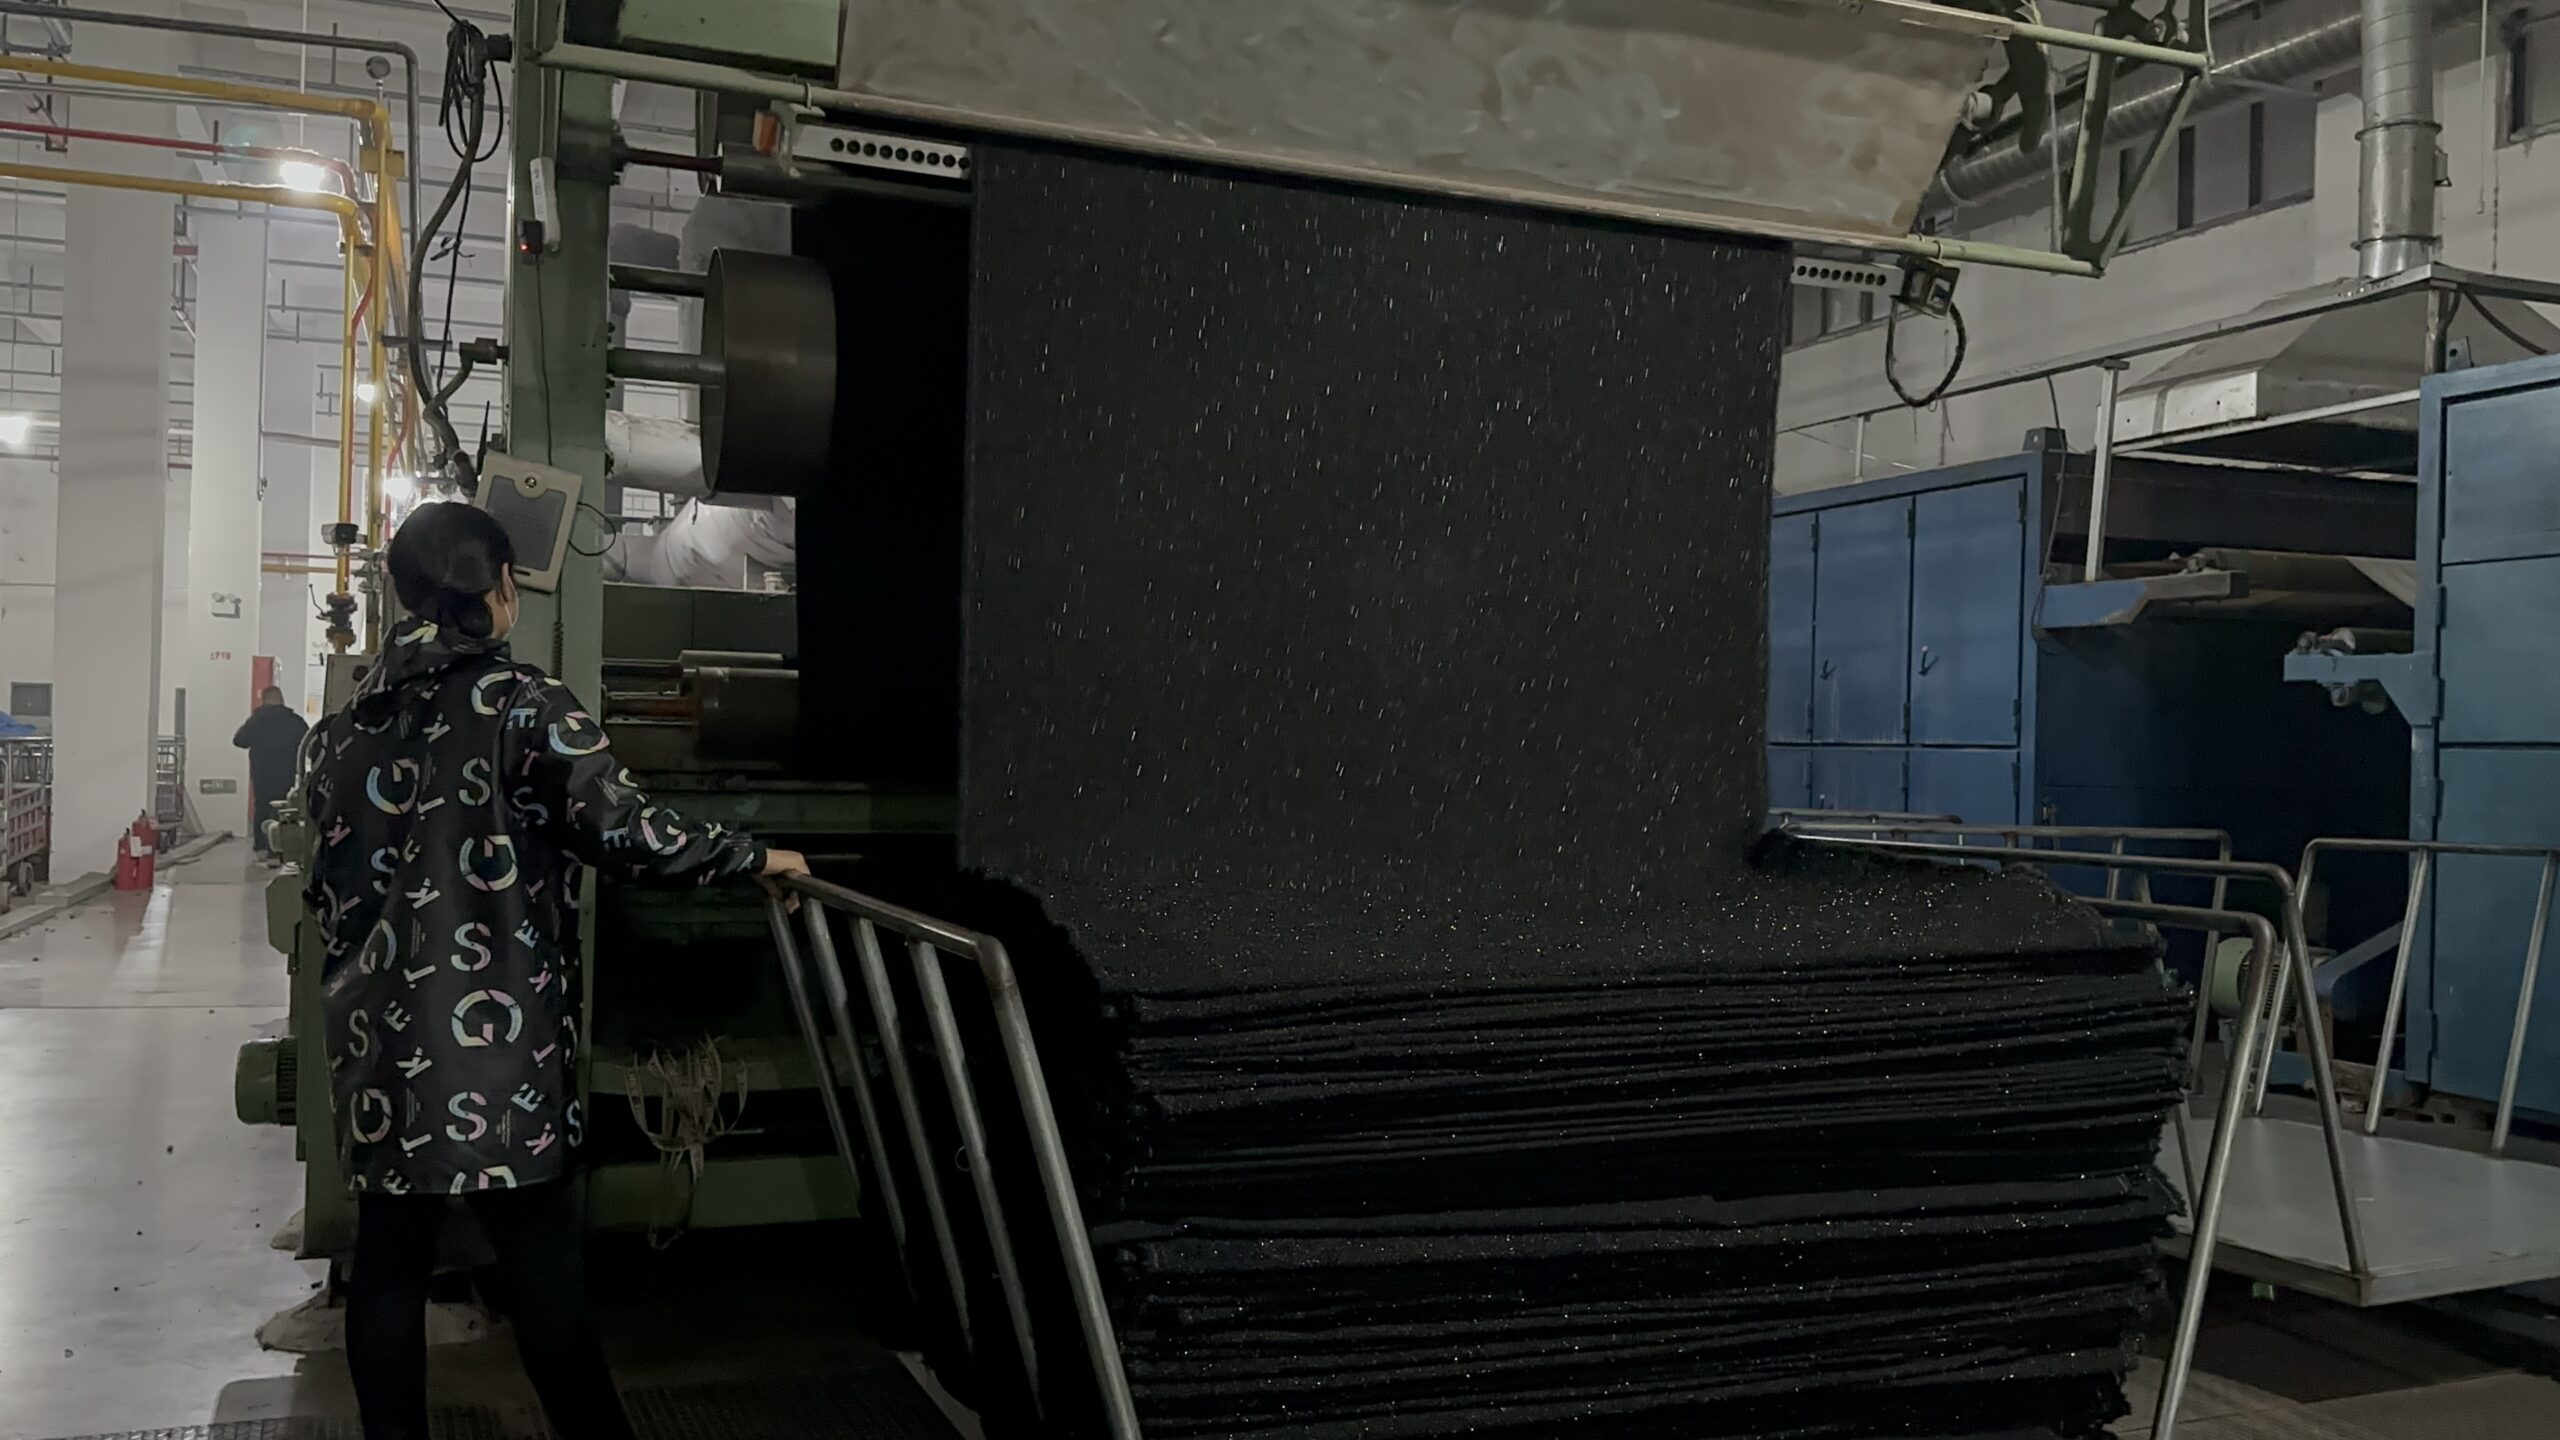
Fursone's Chanel-stijl tweed productie biedt bouclestof in zowel voorraad- als maatwerkconfiguraties. Het ready-stockprogramma van 100 meter laat inkopers het lussenkarakter en de hand beoordelen voordat ze zich aan bulk vastleggen. Maatwerkorders vanaf de MOQ van 300 meter maken het mogelijk elke hierboven genoemde garenparameter vast te leggen. De bemonsteringstermijn van 7 dagen betekent dat inkopers binnen één productontwikkelingscyclus kunnen itereren op lusgrootte en -verdeling, vergeleken met het branchestandaardproces van 6 weken. De productie volgt ISO-gecertificeerde kwaliteitsprotocollen en elke zending bevat pillingtestresultaten die een prestatie van klasse 3-4 bevestigen. Voor inkopers die de volledige productieworkflow willen verkennen, is de factory operations guide beschrijft hoe garenspecificaties zich vertalen naar de configuratie van het weefgetouw.
Veelgestelde vragen
Hoe worden bouclélussen gemaakt?
Bouclélussen ontstaan tijdens het spinnen van het garen, niet tijdens het weven. Een effectgaren wordt overvoerd, sneller aangevoerd dan een kerngaren, waardoor het overtollige lengte heeft die zich in cirkels rond de kern opkrult. Een bindgaren wikkelt zich met tussenpozen rond de structuur om de lussen vast te zetten en te voorkomen dat ze tijdens het weven verschuiven.
Wat is de overvoedingsverhouding bij bouclégaren?
De overfeed-verhouding is het snelheidsverschil tussen de toevoer van het effectgaren en de toevoer van het kerngaren. Een hogere verhouding geeft grotere, lossere lussen. Die verhouding is de belangrijkste variabele die weverijen bijstellen wanneer een koper een specifieke lusgrootte of textuurkarakter vraagt.
Waarom heeft bouclé-garen een binder nodig?
Zonder bindgaren schuiven de lussen van het effectgaren tijdens het weven langs de kern, wat zorgt voor een ongelijkmatige textuurverdeling. Het bindgaren wikkelt zich met tussenpozen om de kern, klemt de lussen tussen de wikkelingen en voorkomt verschuiving. Premium bouclé-tweed gebruikt altijd een bindgaren.
Wat veroorzaakt ontbrekende lussen in bouclé-stof?
Ontbrekende lussen ontstaan door een onregelmatige overfeed tijdens het spinnen, waarbij de aanvoersnelheid van het effectgaren even wegvalt. Het resultaat zijn garendelen waarin het effectgaren parallel aan de kern loopt zonder lussen te vormen. Dit defect is zichtbaar bij de stofinspectie en kan in de finishing niet worden hersteld.
Welke twijnrichting wordt gebruikt voor bouclégaren?
Bouclégaren gebruikt doorgaans Z-twist voor de singles en S-twist voor het twijnen, of andersom. Tegengestelde twistrichtingen zorgen voor torsiebalans die de lussen stabiel houdt en voorkomt dat het garen tijdens het weven in zichzelf terugkrult.
Conclusie
Bouclélussen zijn een bewust ontworpen eigenschap, geen weefongeval. De driekomponentige garenstructuur (kern, effect, binder) met gecontroleerde overvoeding en tegengestelde twistrichtingen levert de textuur op die Chanel-style tweed en verwante stoffen kenmerkt. Elke parameter beïnvloedt het uiteindelijke karakter van de stof, en elke parameter kan door kopers worden gespecificeerd als ze de garenengineering achter de lus begrijpen.
Geef bij het inkopen van boucléstoffen naast stofparameters ook de garenparameters op. Test het luskarakter op voorraadrollen voordat je je vastlegt op maatproductie. Controleer de ISO-pillinggraad bij elke zending. Deze stappen voorkomen de drie meest voorkomende boucléfouten: ontbrekende lussen, lusmigratie en het lostrekken van lussen, die allemaal ontstaan bij het garen of bij het instellen van het getouw en die in de afwerking niet meer te corrigeren zijn.
Gerelateerde inzichten

Kleuraanvraag zonder verrassingen: labdips, loom state en de lichtcabine
Color is the most common reason a tweed bulk run disappoints. Not because mills cannot...

Fulling and Finishing: The Mill Steps That Change Tweed’s Hand Feel
Two tweeds can leave the loom with identical yarn, identical weave and identical weight, and...

Garment Dyeing vs Piece Dyeing: Cost, Color Control and When Each Wins
Garment dyeing, dyeing the finished garment instead of the fabric roll, has quietly become a...