
1. Un acheteur ouvre un échantillon de tissu, passe le pouce sur la surface et sent ces nopes surélevées caractéristiques qui signalent boucle. 2. . Ces boucles ne sont pas un effet de tissage. Elles sont intégrées dans le fil lui-même avant qu'un seul coup de trame ne traverse le métier à tisser. Comprendre comment les boucles du fil bouclé sont fabriquées 3. signifie comprendre la construction des fils fantaisie, un processus de filage à trois composants processus de filage où un fil est délibérément suralimenté pour créer un excédent de longueur qui forme des boucles autour d’une âme à tension contrôlée. Pour la méthode de teinture qui préserve la structure du bouclé, voir ceci Comparaison teinture en écheveaux vs teinture en bobines.
6. Pour les équipes de production de Fursone, 7. l'ingénierie du fil bouclé l'ingénierie est un travail quotidien. Le site de Wenzhou fait tourner plus de 300 métiers produisant du tweed à la Chanel-style qui doit sa texture signature à la trame bouclé. Quand un acheteur précise une taille de boucle ou une densité donnée, la spécification du fil remonte jusqu'au métier à filer, où les ratios de suralimentation, les niveaux de torsion et la tension du liant sont ajustés avant même que le fil n'atteigne le cantre. Bien régler la boucle au stade du fil évite toute une catégorie de défauts que nul apprêt ne saurait corriger.

Anatomie du fil bouclé
Le composant d'âme
Chaque fil bouclé commence par une âme, un fil relativement résistant et lisse qui traverse droit le centre de la structure. L'âme supporte la charge de traction pendant le tissage, absorbant la tension appliquée par le métier sans casser. Le coton, le nylon ou le polyester sont des matériaux d'âme courants car ils allient résistance et diamètre constant. Une âme faible signifie des ruptures de fil au râtelier, et chaque rupture coûte du temps de production au métier.
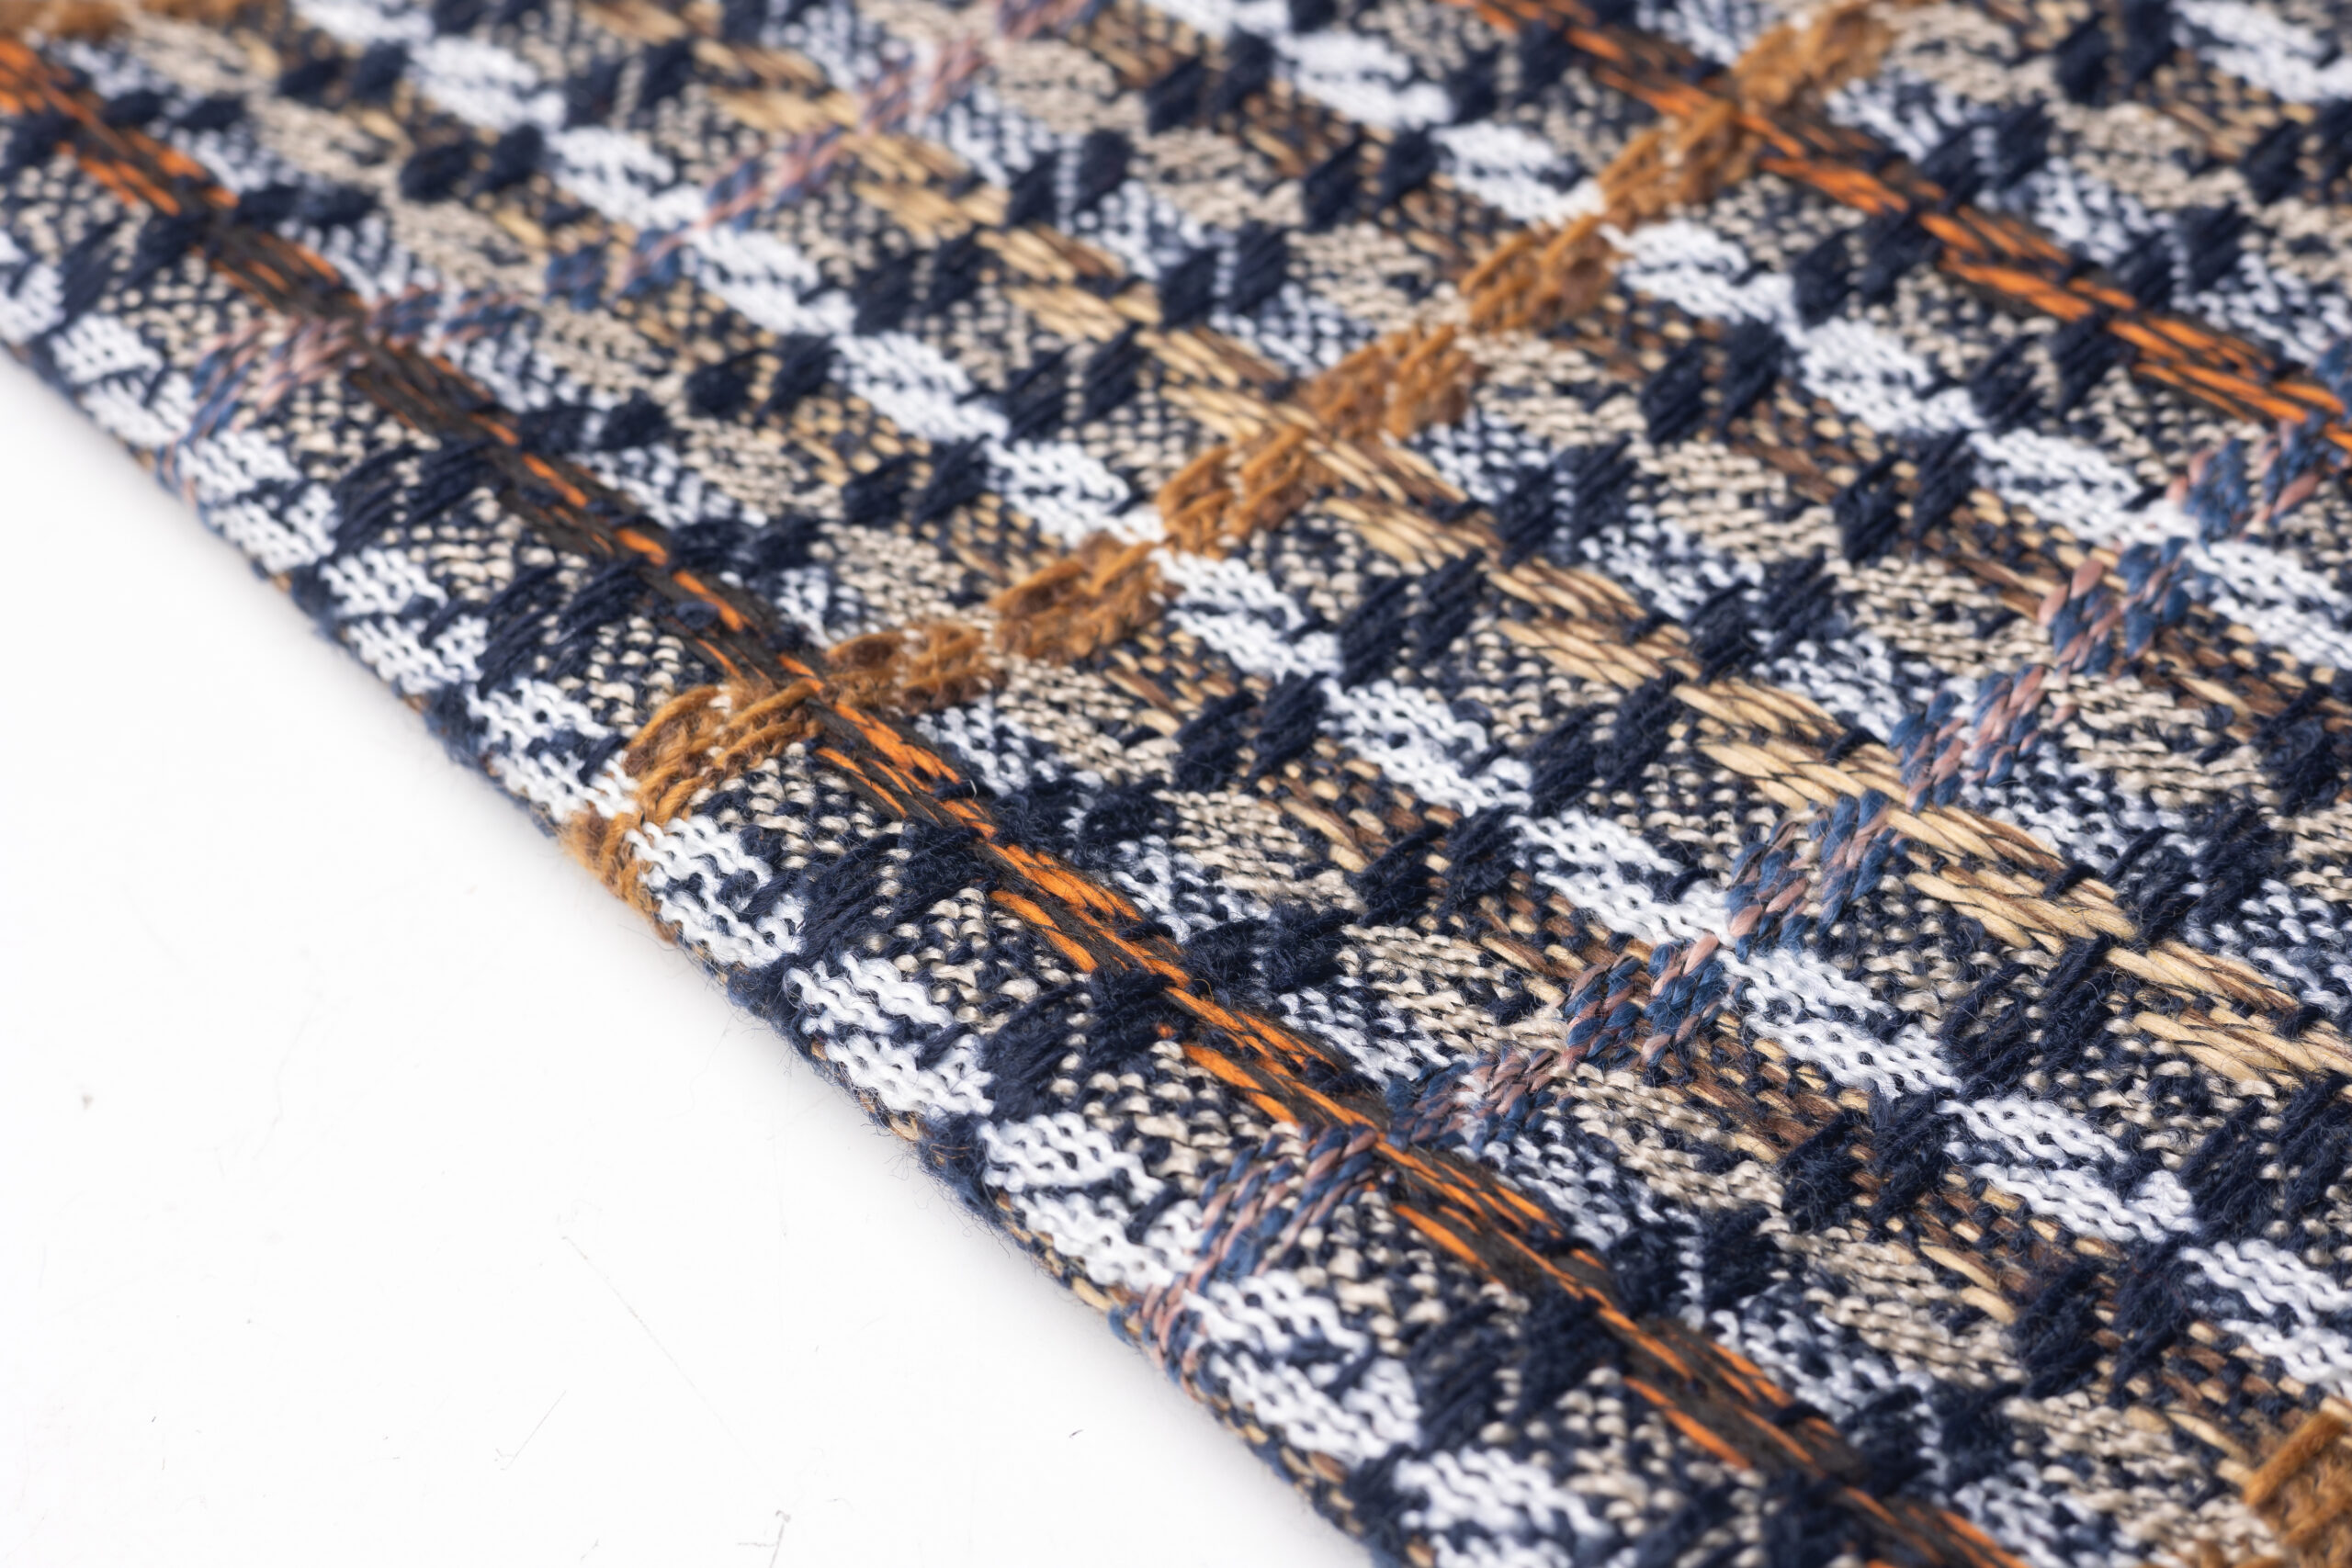
L'âme n'a pas besoin d'être visible dans le tissu fini. Son rôle est structurel. Lorsqu'un acheteur spécifie un fil bouclé pour un objectif de GSM particulier, le diamètre de l'âme affecte directement le nombre de duites par centimètre que le métier peut insérer sans comprimer la structure du tissu.
The Effect Yarn comment les fils métalliques sont tissés dans le tweed sur les métiers à tisser mécaniques and Loop Formation
Le fil d'effet est à l'origine de la texture visible. La laine, le mohair, l'acrylique ou les mélanges coton servent de fils d'effet selon le toucher recherché et le niveau de prix. Le fil d'effet est acheminé au point de retordage à une vitesse linéaire supérieure à celle de l'âme. Ce différentiel de vitesse, appelé taux de suralimentation, force le fil d'effet à se déformer et à boucler autour de l'âme, car il dispose de plus de longueur que l'espace qu'il occupe. Le guide des numéros de fil couvrant Ne, Nm et Tex couvre les plages de Tex et de Nm utilisées dans les constructions bouclé.
Un rapport de suralimentation plus élevé produit des boucles plus grandes et plus fréquentes. Un rapport plus faible produit des boucles plus petites et plus serrées qui se lisent comme une texture granuleuse plutôt que comme des cercles distincts. Le rapport de suralimentation est la variable principale que les filatures ajustent lorsqu'un acheteur demande un caractère de boucle spécifique. Trop élevé, et les boucles deviennent si grandes qu'elles s'accrochent pendant le tissage et la finition. Trop faible, et le tissu se lit comme un fil texturé uni plutôt que comme un véritable bouclé.
Le Fil de Liage
Sans liant, les boucles du fil d'effet glissent le long de l'âme lors des traitements ultérieurs, migrant vers les points de forte tension du fil et laissant des sections nues. Le fil de liage, généralement un fin fil de nylon ou de polyester, s'enroule autour de l'âme à intervalles réguliers, emprisonnant les boucles du fil d'effet entre les enroulements. Le liant n'élimine pas entièrement le mouvement des boucles, mais il réduit suffisamment la migration pour que le fil survive au bobinage, au cannetage et au tissage sans perdre sa répartition de boucles.
Dans certaines constructions de fil bouclé, le liant est omis pour des raisons de coût. Le compromis est une répartition des boucles moins uniforme dans le tissu fini, ce qui peut se lire comme une texture inégale. Pour les applications haut de gamme comme le tweed style Chanel, le liant est une pratique standard.
Direction de Torsion et Stabilité des Boucles
Combinaison de Torsion Z et de Torsion S
La direction de torsion du fil affecte le comportement des boucles. Lorsque les fils simples sont filés avec une torsion Z (dans le sens des aiguilles d'une montre vu depuis la position du fileur) puis retordus avec une torsion S (dans le sens inverse des aiguilles d'une montre), l'équilibre de couple qui en résulte crée des boucles qui résistent au détoronnage. Si les deux composants partagent la même direction de torsion, le fil présente un couple résiduel qui le fait se replier sur lui-même, déformant la forme des boucles et créant un biais dans le tissu.
Le fil bouclé destiné au tissage utilise généralement des torsions opposées aux stades du fil simple et du retordage. Le fil d'âme et le fil d'effet sont tordus ensemble dans un sens, et le fil de liage s'enroule dans le sens opposé. C'est cette construction à torsions opposées qui permet au fil de rester à plat dans la chaîne ou la trame sans vriller, un point essentiel pour une densité de duites régulière sur plus de 300 configurations de métiers.
Niveau de Torsion et Verrouillage des Boucles
9. Au-delà de la direction, le nombre de tours par mètre, soit le niveau de torsion, détermine la fermeté avec laquelle le fil de liage verrouille les boucles du fil d'effet. Des niveaux de torsion plus élevés produisent des boucles plus petites et plus fermement maintenues qui résistent à l'abrasion mais semblent plus dures au toucher. Des niveaux de torsion plus faibles produisent des boucles plus souples et plus lâches qui semblent luxueuses mais qui boulochent plus facilement sous la friction. L'équilibre entre la douceur des boucles et la résistance à l'abrasion est ce que 10. le test ISO de boulochage grade 3-4 11. mesure. Les fils conçus pour atteindre le grade 3-4 sous forme de tissu utilisent généralement des niveaux de torsion moyens à élevés qui verrouillent fermement les boucles, suffisamment pour survivre aux cycles d'abrasion Martindale sans perte significative de boucles.
Fursone produit du tweed bouclé sur plus de 300 métiers à tisser au sein de ses usines partenaires, avec un contrôle qualité certifié ISO. Précisez la taille de vos boucles, la composition de vos fils et votre grammage. Les rouleaux en stock de 100 m partent en quelques jours ; commande minimum personnalisée de 300 m avec échantillonnage en 7 jours.
Du Fil au Tissu sur le Métier à Tisser
Une fois que le fil bouclé atteint le métier à tisser, le processus de tissage présente un ensemble de défis différents. Les fils de trame bouclés sont plus volumineux que les fils standard, ce qui signifie que la foule, l'ouverture à travers laquelle passe la trame, doit s'ouvrir plus largement pour empêcher les boucles de s'accrocher aux fils de chaîne. Une foule étroite provoque le dénudage des boucles, où le peigne retire physiquement les boucles de la surface du fil lorsqu'il frappe la trame.
Le contrôle de la tension sur la trame est tout aussi critique. La surface irrégulière du fil bouclé signifie que la tension s'accumule de manière inégale à mesure que le fil se dévide de la canette ou du cône. Des pics de tension intermittents étirent l'âme et allongent les boucles, produisant des sections de tissu où la texture bouclée disparaît. Les freins de déroulement sur les métiers modernes compensent ce phénomène, mais les métiers plus anciens ou les tendeurs mal entretenus créent des variations de texture visibles sur toute la largeur du tissu.
La relation entre boucle et autres fils fantaisie comme le chenille becomes relevant at this stage. Chenille yarn, which uses a pile construction rather than loops, behaves differently under loom tension. A buyer who has experience with chenille weaving cannot assume the same tension settings work for boucle. The production team at Fursone adjusts creel tension, shed timing, and reed pressure for each fancy yarn type, drawing on our Wenzhou partner mills’ production experience across its’s 300+ loom configurations.
Contrôle de la taille et de la répartition des boucles
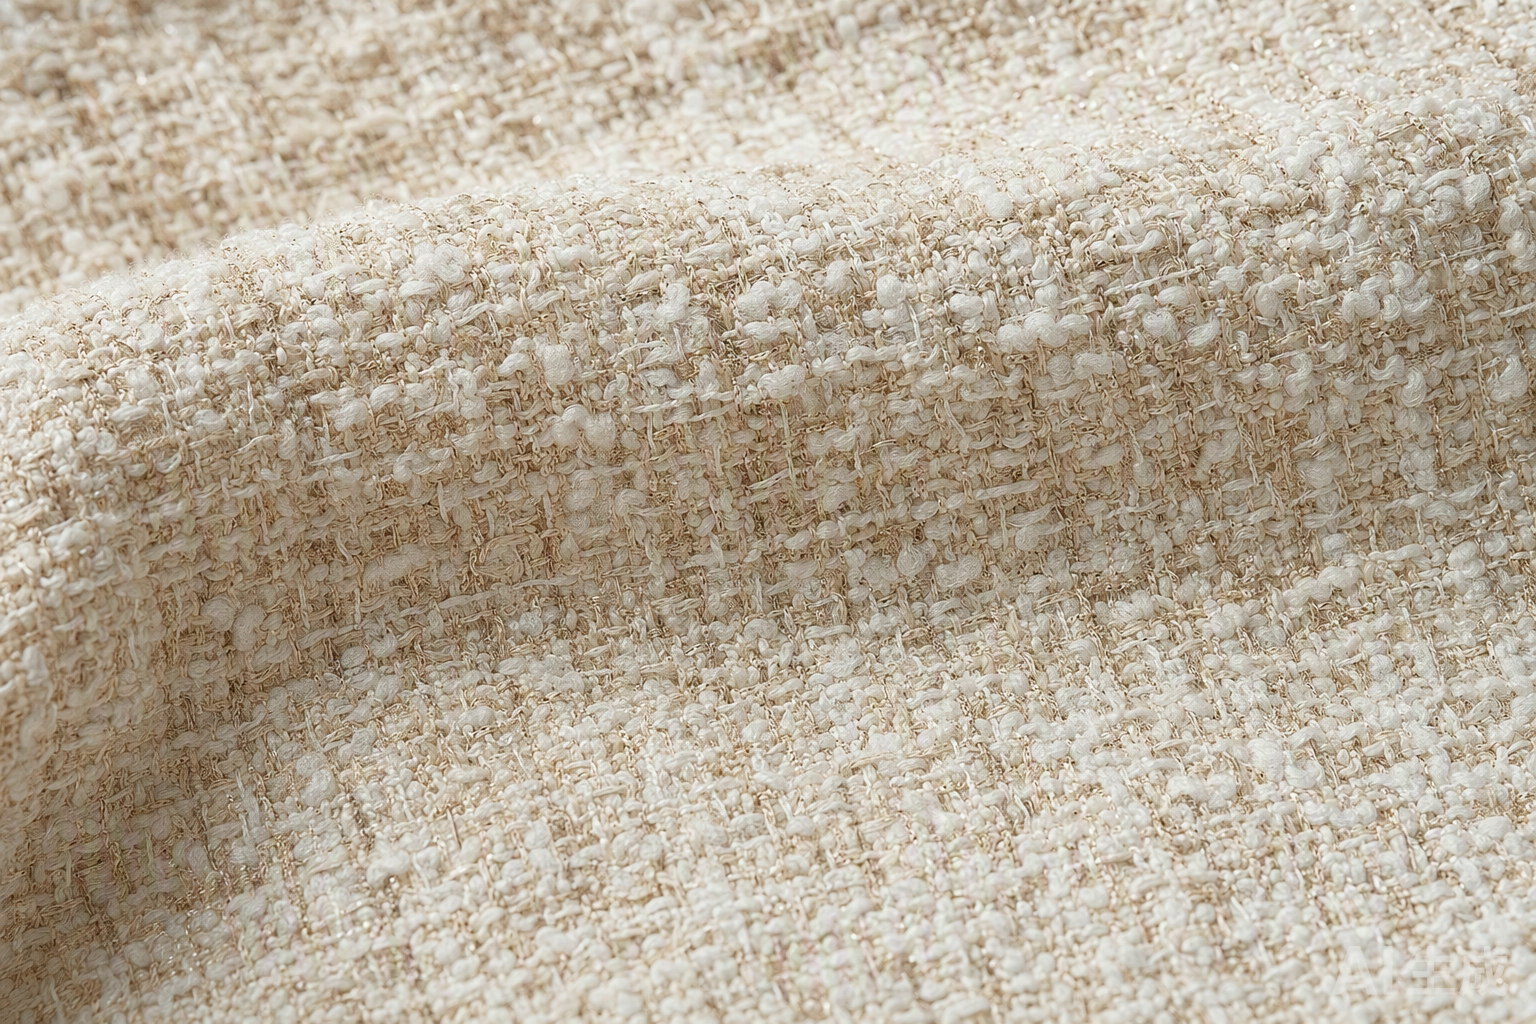
La taille et la répartition des boucles sont les deux paramètres qui affectent le plus directement l'apparence et le toucher du tissu boucle. Les acheteurs qui spécifient du tweed boucle devraient comprendre quelles variables l'usine peut ajuster.
| Paramètre | Ce qu'il contrôle | Effet sur le tissu |
|---|---|---|
| Taux de suralimentation | Taille des boucles | Ratio plus élevé = boucles plus grandes et plus lâches |
| Niveau de torsion du fil de liage | Maintien des boucles | Plus de torsion = plus serré, plus résistant à l'abrasion |
| Titre du fil d'effet | Fréquence des boucles | Fil d'effet plus fin = plus de boucles par mètre |
| Tension de l'âme | Uniformité des boucles | Tension constante = répartition uniforme des boucles |
Lorsqu'un acheteur envoie un échantillon de tissu cible à Fursone pour correspondance, l'équipe de production procède à la rétro-ingénierie de ces quatre paramètres à partir de l'échantillon. Le taux de suralimentation est estimé en mesurant le diamètre des boucles sous grossissement. Le niveau de torsion du fil de liage est évalué en comptant les enroulements par centimètre visibles dans la structure du fil. Ce processus de rétro-ingénierie a lieu pendant la phase d'échantillonnage de 7 jours, qui condense ce que d'autres usines étalent sur six semaines d'allers-retours de communication.
Défauts courants du fil bouclé et leurs causes
Trois défauts expliquent la plupart des rejets qualité dans la production de tissu bouclé. Les comprendre aide les acheteurs à communiquer avec les usines lorsque des problèmes de qualité surviennent.
Missing loops apparaissent comme des zones nues et lisses dans un tissu par ailleurs texturé. La cause est généralement une sur-alimentation irrégulière au filage, où la vitesse d'amenée du fil d'effet chute un instant. Il en résulte une section de fil où le fil d'effet court parallèlement à l'âme sans former de boucle. Ce défaut se voit au contrôle du tissu sous un éclairage rasant et ne peut pas être corrigé à l'apprêt.
Loop migration se manifeste par des amas concentrés de boucles alternant avec des zones clairsemées sur la longueur du tissu. Cela se produit lorsque le fil de liage ne verrouille pas efficacement les boucles, ce qui laisse le fil d'effet glisser le long de l'âme sous la tension de tissage. Augmenter la torsion du fil de liage ou ajouter un second enroulement de liage traite la cause profonde, mais le tissu déjà tissé avec le fil défectueux doit être déclassé.
Loop stripping produit un tissu qui paraît tondu ou aplati par endroits, comme si quelqu'un avait brossé les boucles à plat. La cause est mécanique : la foule était trop étroite ou la pression du peigne trop forte pendant le tissage, ce qui arrache physiquement les boucles de la surface du fil. Ce défaut renvoie à un problème de réglage du métier à tisser plutôt qu'à un problème de qualité de fil, et il est plus fréquent lorsqu'un métier passe du fil plat au bouclé sans ajuster la géométrie de la foule.
Approvisionnement en fil bouclé pour la production
When sourcing boucle fabric, buyers should specify yarn-level parameters in addition to fabric-level ones. The minimum specification set for a boucle tweed order includes: core yarn material and count, effect yarn material and count, overfeed ratio (or target loop diameter), binder type and twist level, twist direction (Z/S combination), fabric GSM, and pick density. Without these specifications, the mill selects default parameters that may not match the buyer’s target texture.
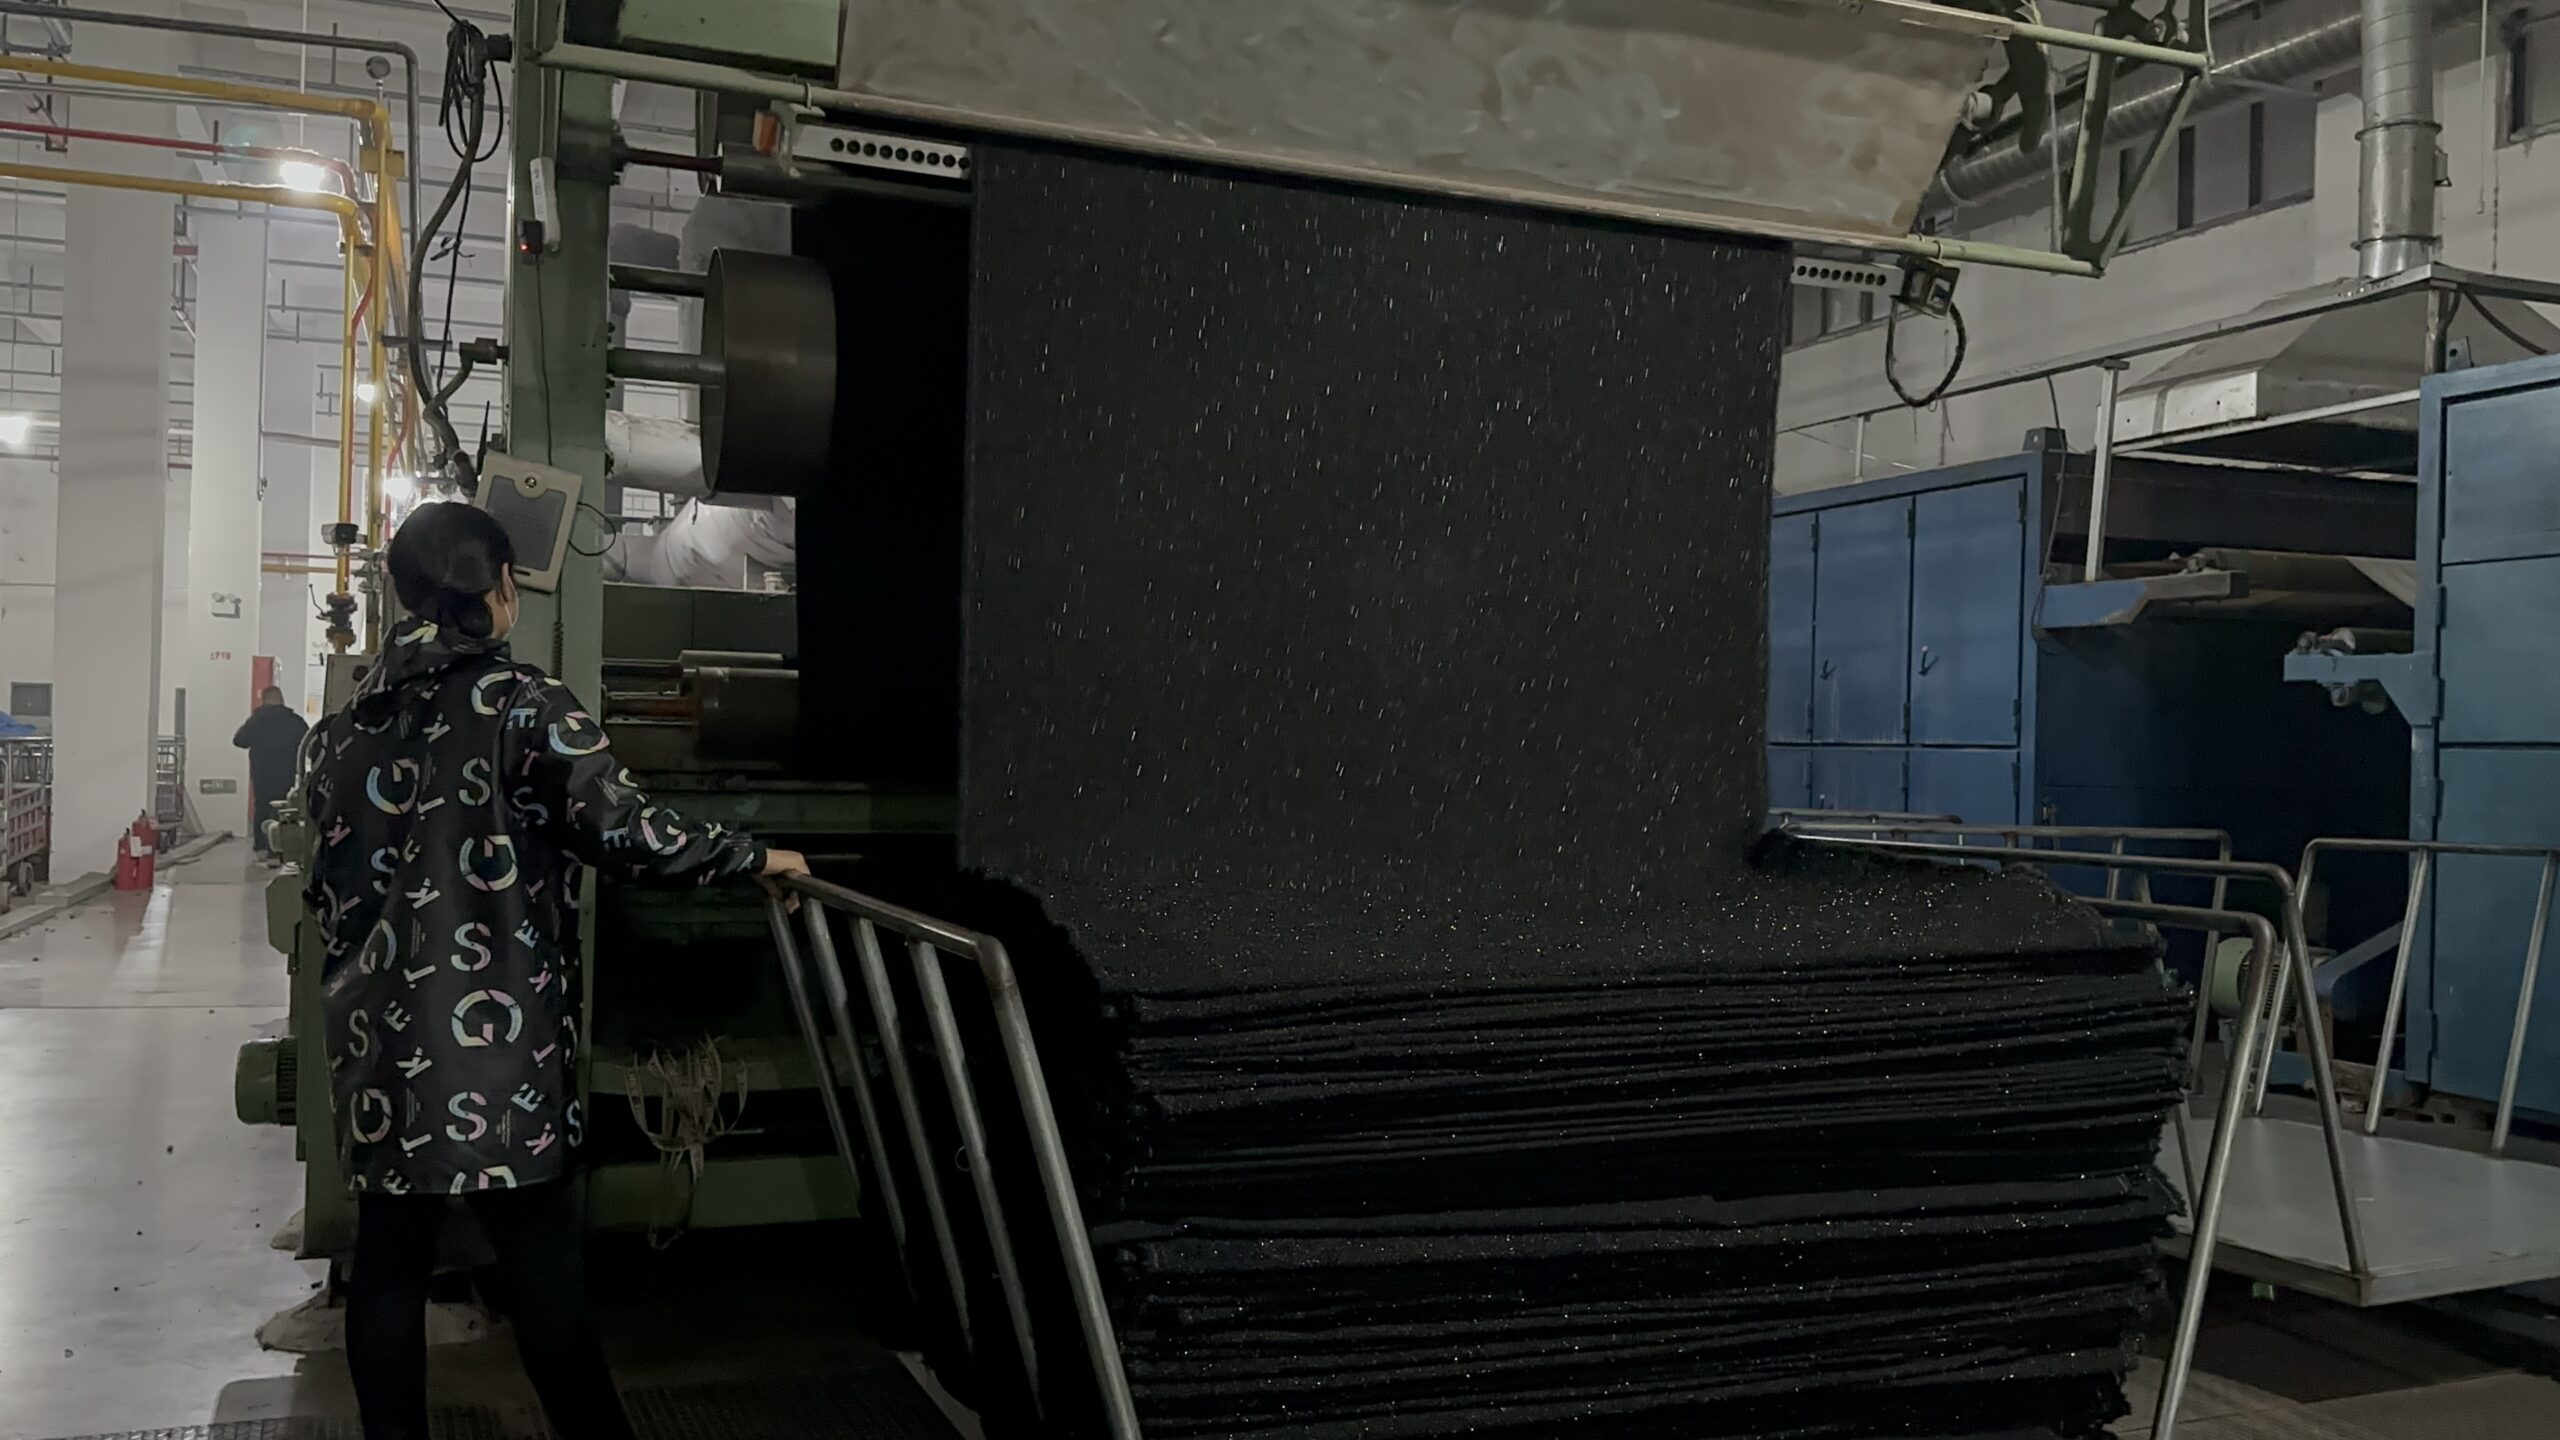
Fursone’s tweed style Chanel la production propose du tissu bouclé en configuration stock comme sur mesure. Le programme de stock disponible de 100 mètres permet aux acheteurs d'évaluer le caractère des boucles et le toucher avant de s'engager sur du volume. Les commandes sur mesure au MOQ de 300 mètres permettent de spécifier chaque paramètre de fil listé ci-dessus. Le délai d'échantillonnage de 7 jours permet aux acheteurs d'itérer sur la taille et la répartition des boucles dans un même cycle de développement produit, contre les 6 semaines du standard du secteur. La production suit des protocoles qualité certifiés ISO, et chaque expédition inclut les résultats de test de boulochage attestant une performance de grade 3-4. Pour les acheteurs qui explorent l'ensemble du flux de production, le factory operations guide détaille comment les spécifications du fil se traduisent en configurations de métier à tisser.
Questions fréquemment posées
Comment les boucles de bouclette sont-elles fabriquées ?
Les boucles de bouclette sont fabriquées pendant le filage du fil, et non pendant le tissage. Un fil d'effet est suralimenté, délivré plus rapidement qu'un fil d'âme, il a donc un excès de longueur qui se plie en cercles autour de l'âme. Un fil de liage s'enroule autour de la structure à intervalles pour verrouiller les boucles en place et empêcher leur migration pendant le tissage.
Quel est le taux de suralimentation dans le fil bouclette ?
Le taux de suralimentation est la différence de vitesse entre l'alimentation du fil d'effet et celle du fil d'âme. Un taux plus élevé produit des boucles plus grandes et plus lâches. Ce taux est la principale variable que les usines ajustent lorsqu'un acheteur demande une taille de boucle ou un caractère de texture spécifique.
Pourquoi le fil bouclette a-t-il besoin d'un fil de liage ?
Sans fil de liage, les boucles du fil d'effet glissent le long de l'âme pendant le tissage, créant une distribution de texture inégale. Le fil de liage s'enroule autour de l'âme à intervalles, emprisonnant les boucles entre les enroulements et empêchant leur migration. Le tweed bouclette premium utilise toujours un fil de liage.
Qu'est-ce qui cause les boucles manquantes dans le tissu bouclette ?
Les boucles manquantes sont causées par une suralimentation incohérente pendant le filage, où la vitesse d'alimentation du fil d'effet chute momentanément. Le résultat est des sections de fil où le fil d'effet court parallèlement à l'âme sans former de boucles. Ce défaut est visible lors de l'inspection du tissu et ne peut pas être réparé lors de la finition.
Quel sens de torsion est utilisé pour le fil bouclette ?
Le fil bouclé utilise généralement une torsion Z pour les fils simples et une torsion S pour le retors, ou vice versa. Des sens de torsion opposés créent un équilibre de couple qui maintient les boucles stables et empêche le fil de se recourber sur lui-même pendant le tissage.
Conclusion
Les boucles du bouclé sont une caractéristique conçue, pas un accident de tissage. La structure du fil à trois composants (âme, effet, liant) avec une suralimentation contrôlée et des sens de torsion opposés produit la texture qui définit le tweed de style Chanel et les tissus apparentés. Chaque paramètre affecte le caractère final du tissu, et chacun peut être spécifié par les acheteurs qui comprennent l'ingénierie du fil derrière la boucle.
Lors de l'approvisionnement en tissu bouclé, spécifiez les paramètres du fil en plus des paramètres du tissu. Testez le caractère de boucle avec des rouleaux de stock avant de vous engager dans une production sur mesure. Vérifiez le degré de boulochage ISO sur chaque expédition. Ces étapes évitent les trois défauts de bouclé les plus courants : boucles manquantes, migration des boucles et arrachage des boucles, qui proviennent tous du stade de la préparation du fil ou du réglage du métier à tisser et ne peuvent pas être corrigés lors de la finition.
Aperçus connexes

Validation couleur sans surprises : lab dips, état sur métier et cabine lumière
Color is the most common reason a tweed bulk run disappoints. Not because mills cannot...

Fulling and Finishing: The Mill Steps That Change Tweed’s Hand Feel
Two tweeds can leave the loom with identical yarn, identical weave and identical weight, and...

Garment Dyeing vs Piece Dyeing: Cost, Color Control and When Each Wins
Garment dyeing, dyeing the finished garment instead of the fabric roll, has quietly become a...