

Garnfarvningsteknikker til tweed er det første kontrolpunkt, købere bør låse, før de godkender en leverandør, budget eller produktionsslot. De fleste designere, der undersøger garnfarvningsteknikker til tweed, støder på den samme mur omkring uge tre. Du har et moodboard fyldt med Chanel-referencer, et budget på $12–22 per meter og en synkende erkendelse af, at hvert Google-resultat enten fører til en weekend-hobbyvejledning om håndfarvning af uldrovings eller et arvende europæisk mølleri, der citerer en minimumsordre på 5000 meter. Ingen af mulighederne sender en fysisk prøve til dit studie på under en uge. Ingen af mulighederne behandler din 200-meters kapselordre, som om den betyder noget. Og et sted i kløften mellem disse to ekstremer går den flertonede dybde, der får tweed til at se dyrt ud, fuldstændig tabt.
Den dybde er ikke et vævningsproblem. Det er et farvningsproblem – især en beslutning truffet på fiberstadiet, før en eneste yard når væven. Stykfarvning af færdigt stof giver flade, entonede resultater, der læser “fast fashion” på afstand. Den tweed, der bevæger sig på en stang, den slags med pletter, der skifter i lyset, og en marmoreret base, der ser håndspundet ud, kommer fra farvning af separate fiberpartier i kalibrerede 350 kg kar, derefter blanding af tre til fem skyggevarianter i præcise vægtforhold under karding. Spring den rækkefølge over, og ingen mængde interessant vævestruktur vil redde stoffet. Gør det rigtigt, og en $18 per meter klud kan passere for noget, der sælges til fire gange prisen. Resten af denne vejledning forklarer præcis, hvordan den proces fungerer – og hvordan du kommunikerer, hvad du vil have, til dem, der styrer farvekedlerne.
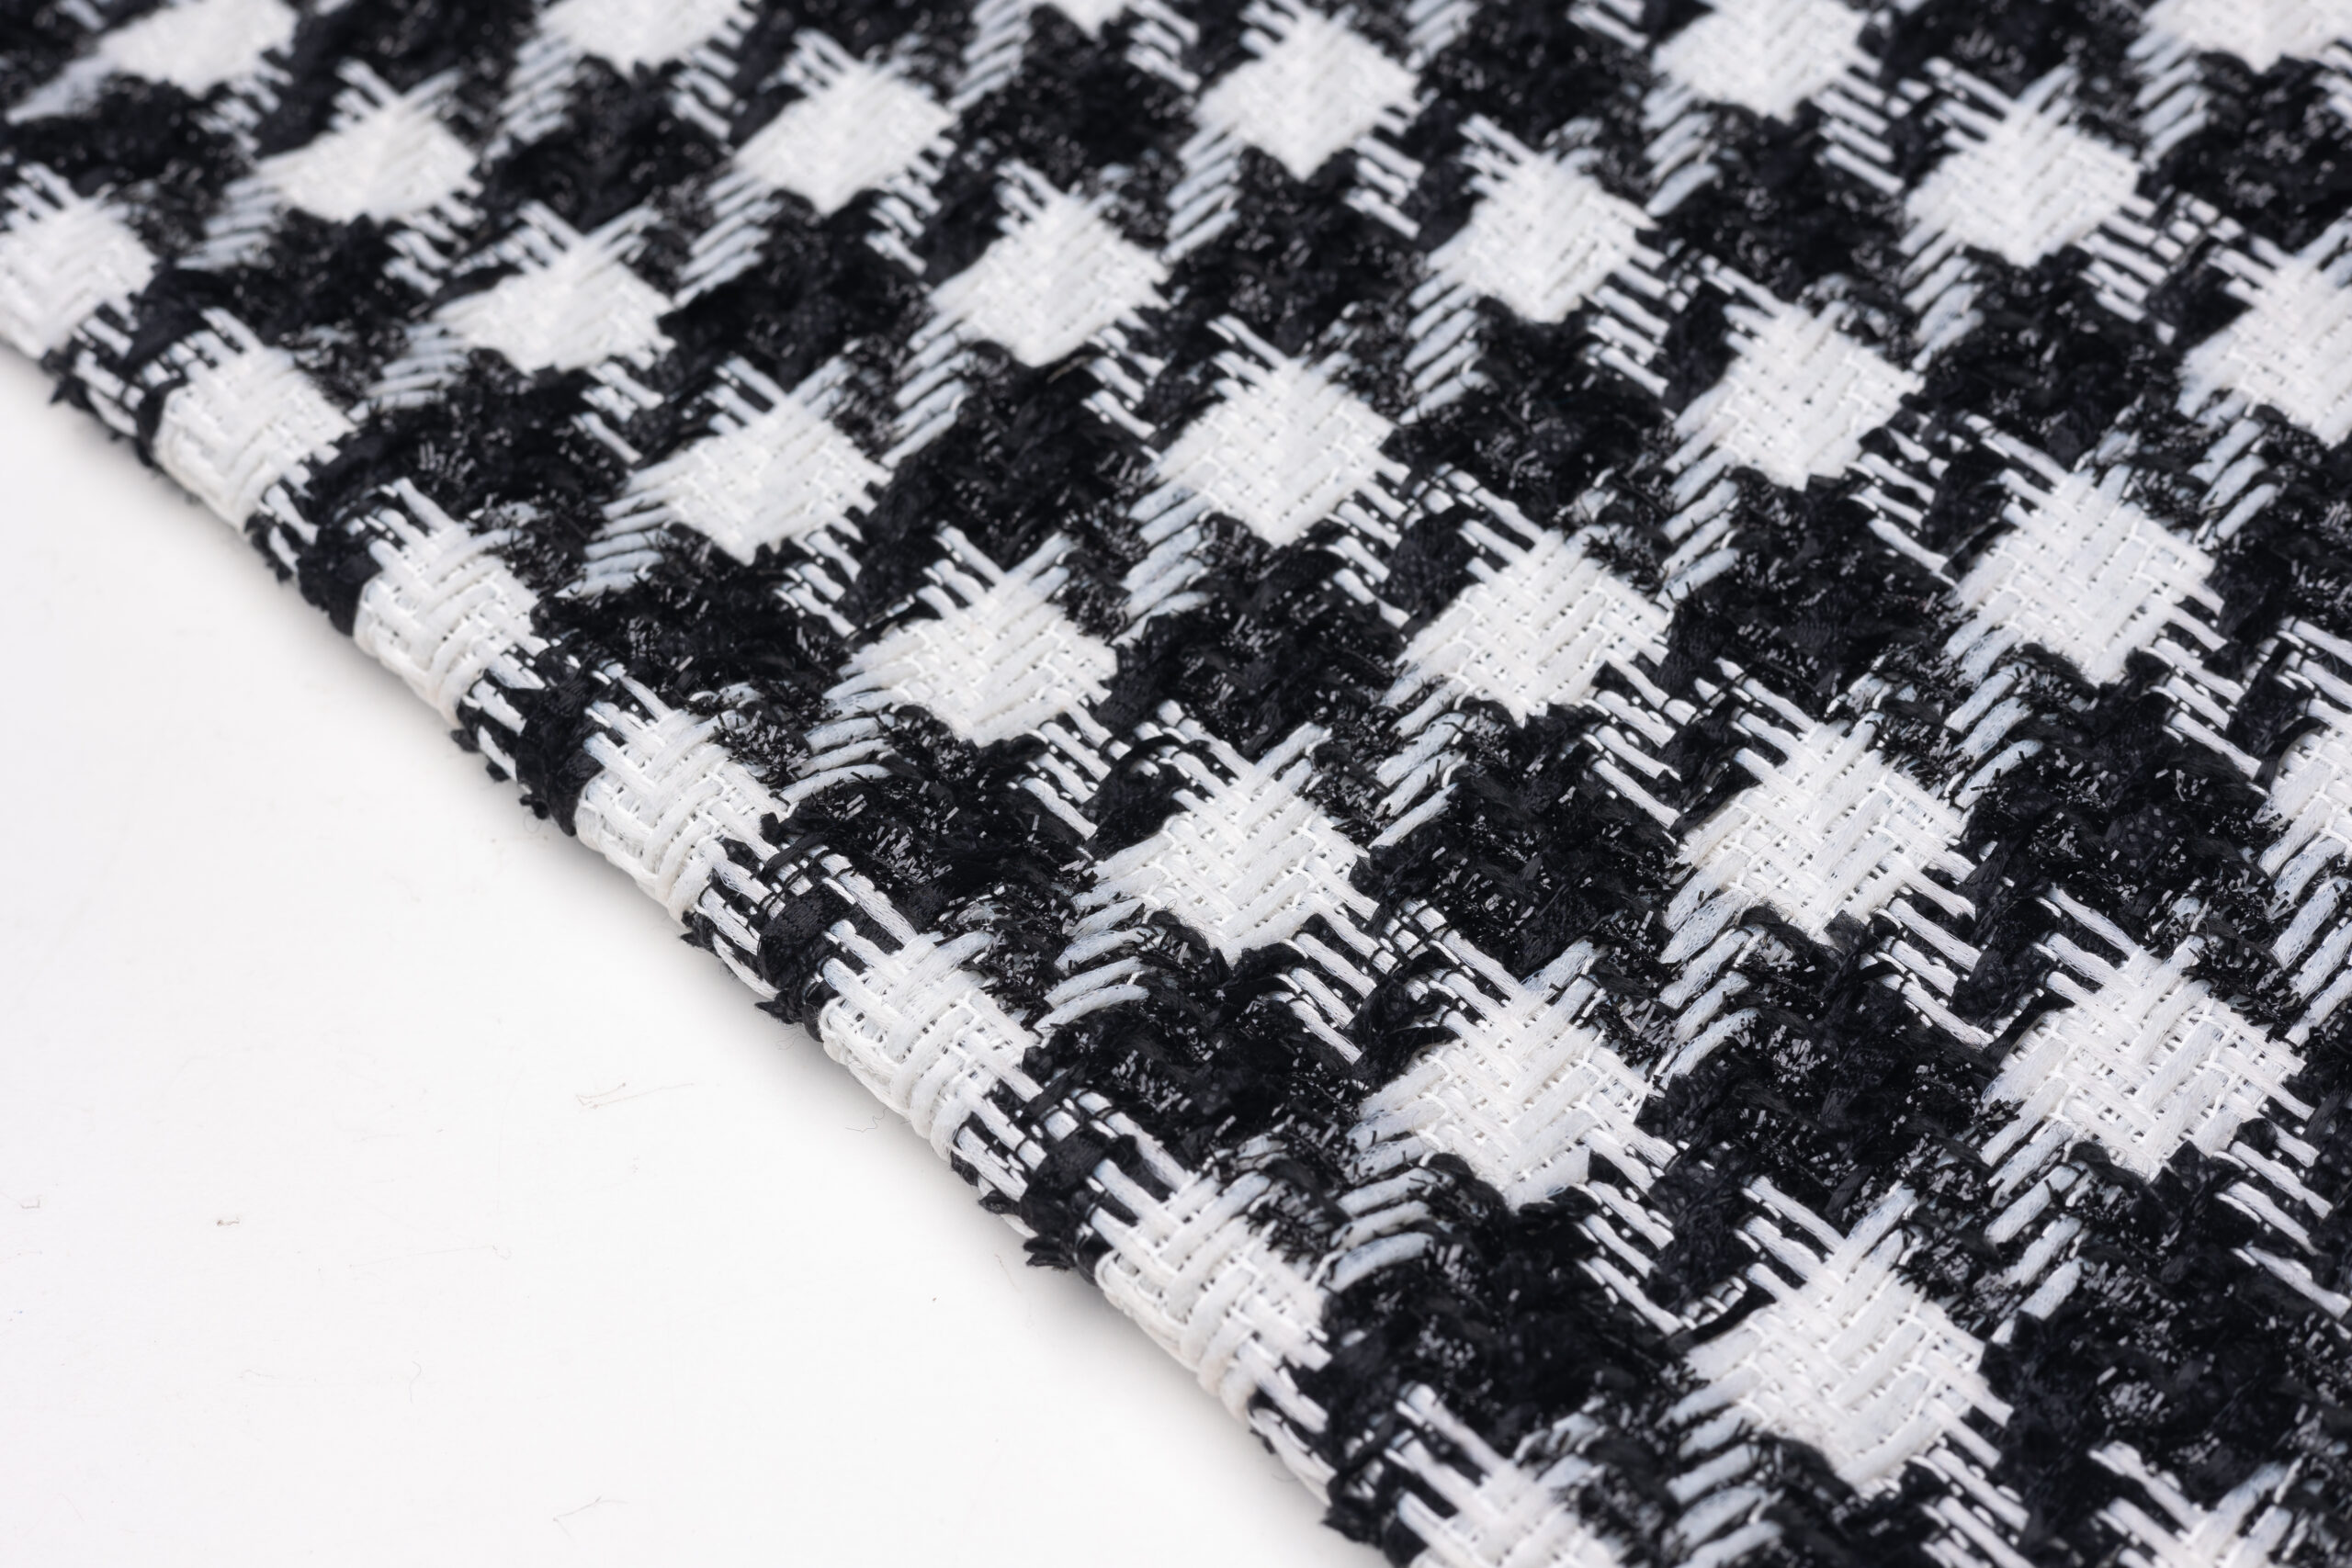
Garnfarvning vs. stykfarvning af tweed
Stykfarvet tweed vil aldrig matche den flertonede dybde af garnfarvet stof.
Garnfarvning betyder farvning af individuelle fiberpartier før spinding. Dette er den eneste måde at opbygge den hede, marmorerede og plettede karakter af Chanel-inspireret tweed. Stykfarvning – dypning af færdigt gråt stof i et enkelt farvebad – giver dig flad, ensartet farve. Det kan ikke producere 3-til-5-skyggeblandingen, der får premium tweed til at føles levende. I praksis starter 60–70 % af Harris Tweed-garnblandinger med en sortfarvet uldbase. Den mørke grund skaber dybde, som stykfarvning ikke kan kopiere.
Farveægthed kvantificerer forskellen. Industriel garnfarvning med syrefarver på uld, korrekt bejdning og tryksat karfiksering leverer ISO 105-C06 vaskægthed på grad 4–5. Stykfarvet tweed lander typisk på niveau 3–4 og bløder mere ved første kemiske rensning. Under AATCC 16-lysægthedstestning klarer garnfarvet stof sig bedre, fordi farven binder dybere ind i fiberkernen, ikke kun overfladen. Hvis dit plejemærke siger ‘kun kemisk rensning’, vil stykfarvet tøj falme og bløde hurtigere.
- Pris pr. meter: Custom garnfarvet tweed direkte fra et partnervæveri i Wenzhou: 12–22 $/meter for 350–450 gsm uldblandet bouclé. Tilsvarende europæisk væveri: 28–45 €/meter.
- MOQ og prøveudtagning: Wenzhou direkte fra væveriet: 300 m custom-MOQ, 7-dages lab-dip-prøve. Europæiske heritage-væverier: 2000–5000 m MOQ, 4–6 ugers prøvetagningscyklus.
- Leveringstid: Vertikalt integrerede væverier, der farver, spinner og væver under samme tag, fjerner de to ugers logistikforsinkelser mellem leddene. Europæiske leverandørkæder deler ofte farvning, spinding og vævning mellem separate anlæg i forskellige lande.
Her er, hvad de fleste stofkøbere ikke indser: de farvede nepps (prikker) i tweed er lavet af polyester, viskose eller silkenoiler, hver med forskellig farveaffinitet. Syrefarver griber fat i uld, men springer polyester over. En mølle, der ikke forudvælger nepp-sammensætning og farveformel, vil give dig mudret tweed—hvor prikkerne ved et uheld absorberer farve beregnet til basisulden. Når du anmoder om en prøve, angiv kontrastniveauet: høj kontrast (mørk base med lyse nepps) eller lav kontrast (tonal, heather). Fabrikken har brug for den detalje for at vælge det rigtige nepp-materiale og overfarvningsopskrift.
Omkostningsgabet på 30-50 % fra fabriksdirekte kilder er ikke kun lønarbejds-arbitrage. Det er vertikal integration: én fabrik, der spinder, farver og væver internt, fjerner avancer mellem leverandører, omgår minimumskrav hos tredjeparts farverier og dræber logistikforsinkelser. Det er, hvad der gør en skræddersyet MOQ på 300 m økonomisk bæredygtig uden at ofre den flertonede dybde, der adskiller premium tweed fra en flad stykfarvet imitation.
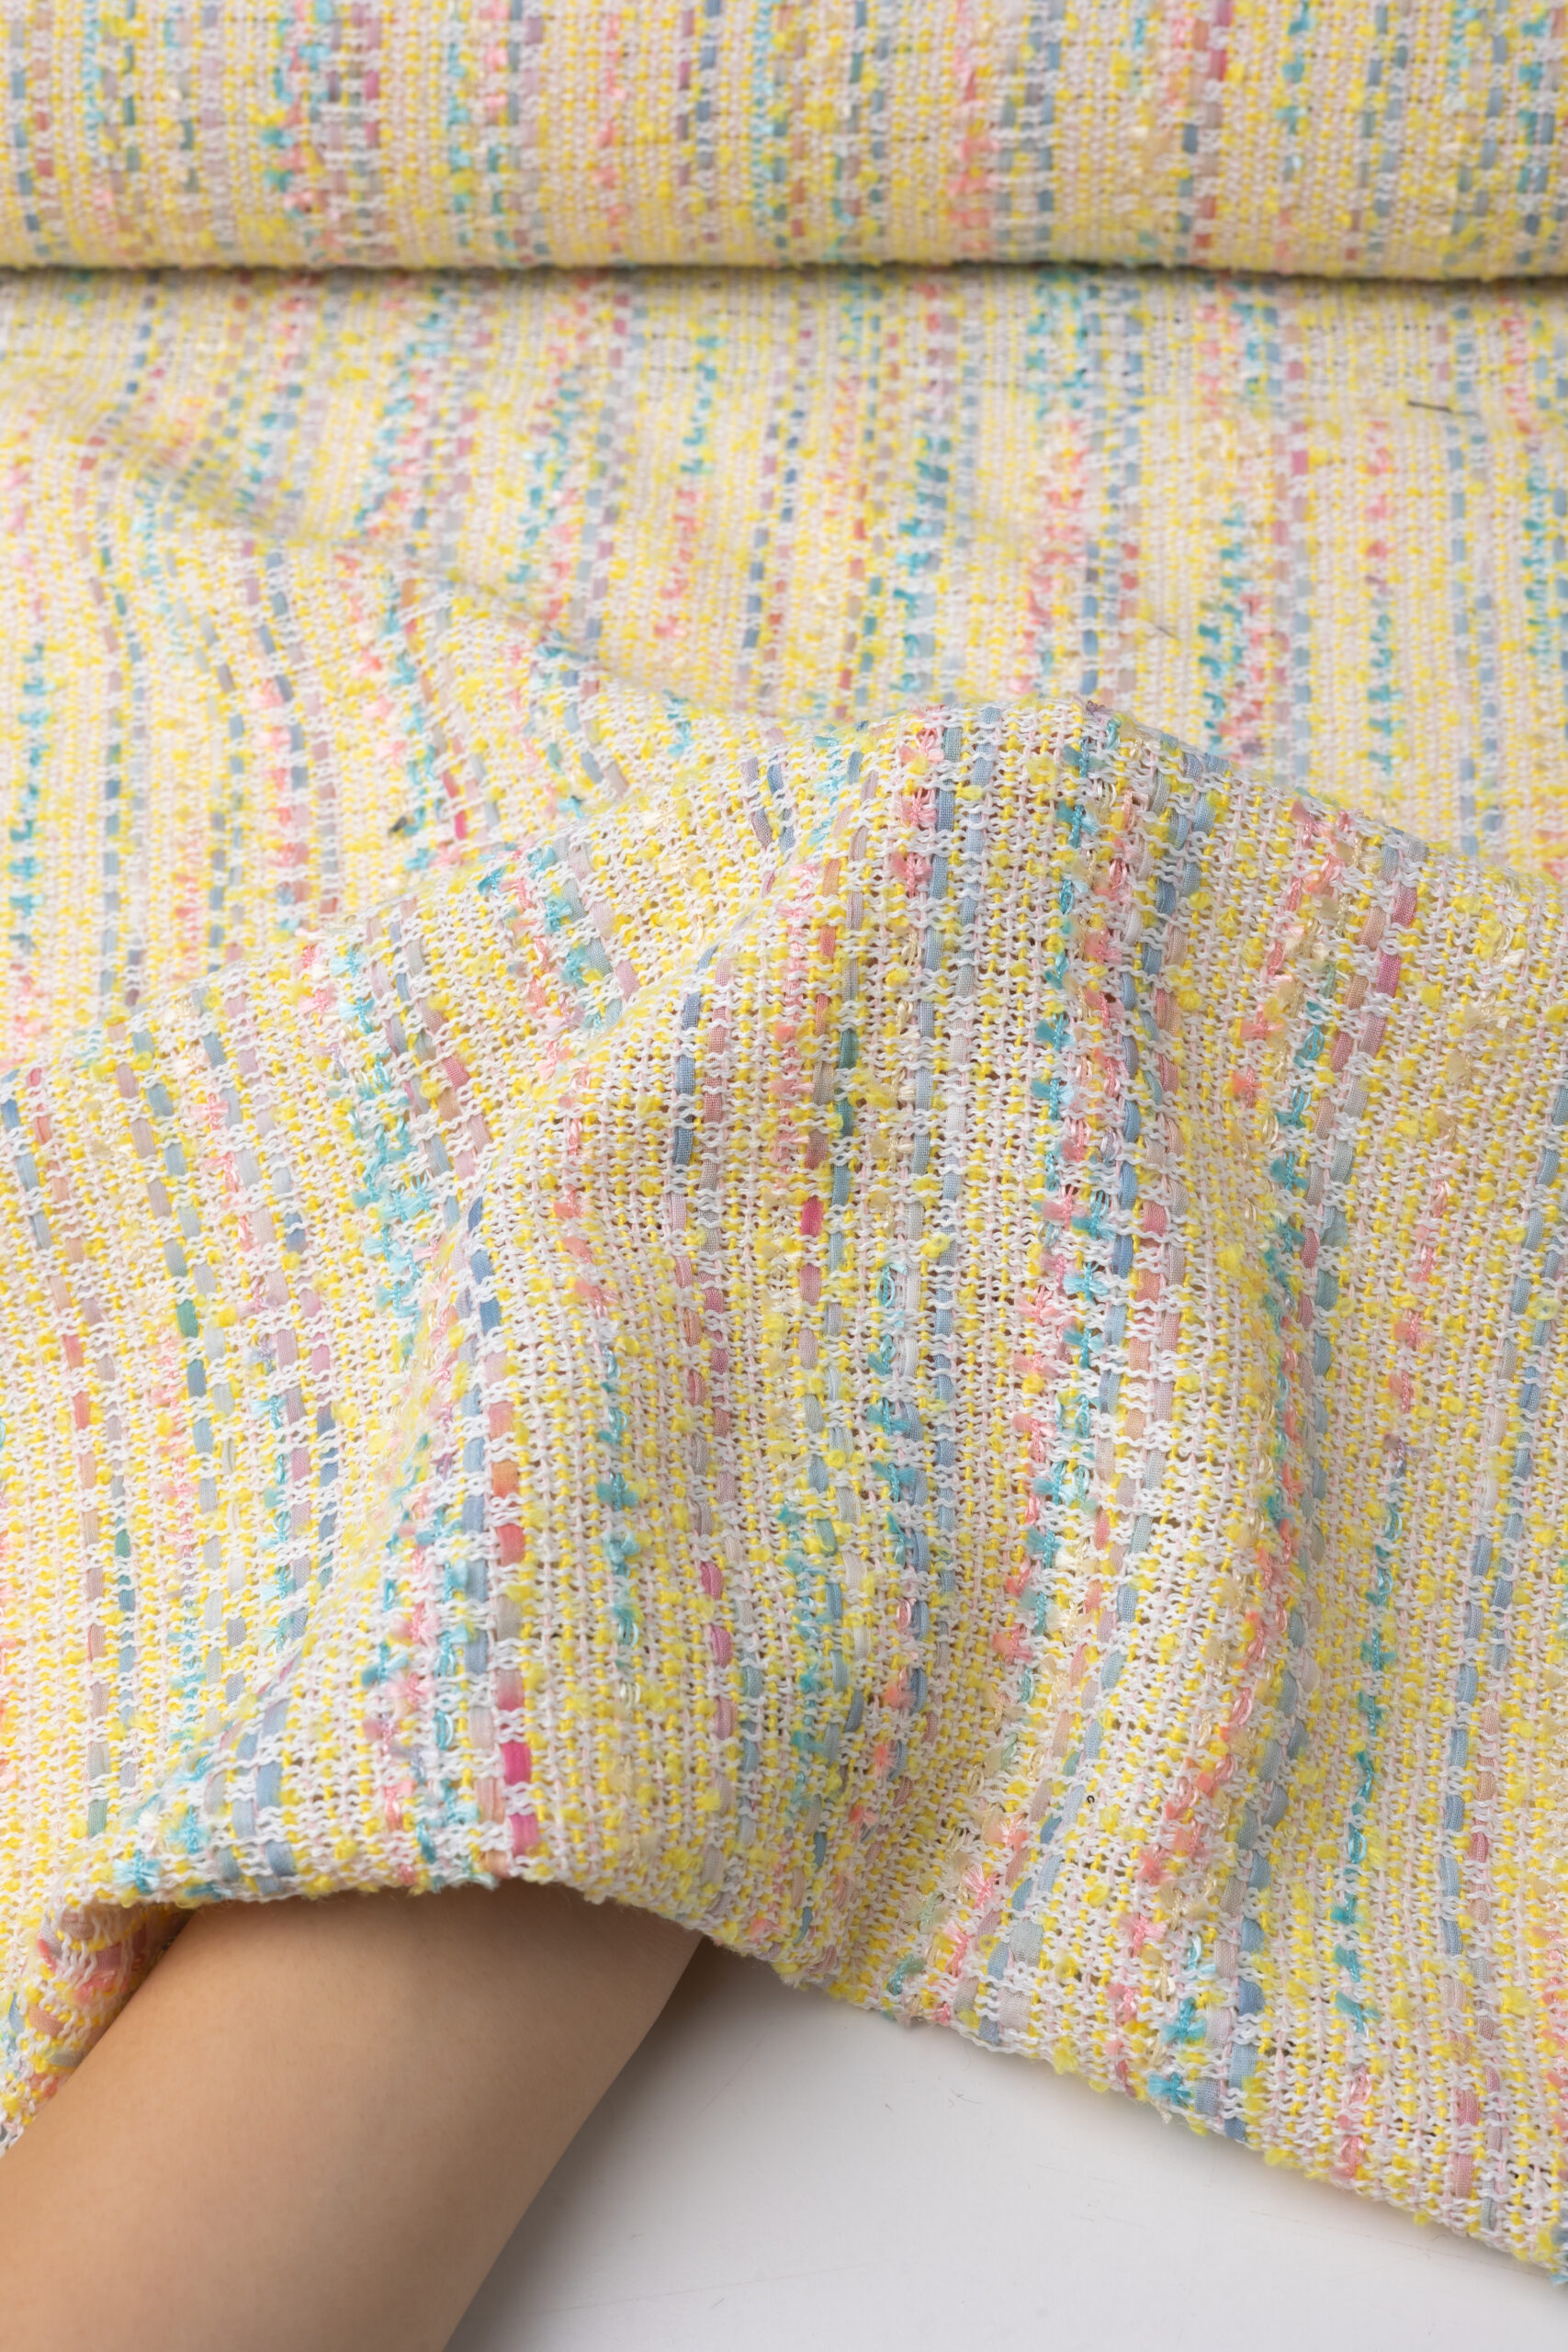
Høj kontrast vs. lav kontrast farvning
Specificer nepp-sammensætningen før farvning, ellers risikerer du, at din kontrast bliver til mudder.
Højkontrast tweed skaber sin signaturdramatik gennem skarp modsætning: en næsten sort uldbase punkteret af strålende hvide, elfenbensfarvede eller mættede nepps. Teknikken afhænger af at starte med en mørkfarvet uldbase—60 til 70 procent af premium tweedgarnblandinger, inklusive Harris Tweed, begynder med en sortfarvet base for dybde—og derefter introducere nepps, der er farvet separat i farver, der maksimerer visuel spænding mod denne baggrund. Resultatet fremstår skarpt, grafisk og redaktionelt. Dette er det look, designere ønsker, når deres kollektion har brug for en jakke, der fotograferer med en imponerende tekstur fra tre meters afstand.
Lavkontrast tweed fungerer i den modsatte retning: tonal, heather-agtig og diskret dyr udseende. I stedet for skarpe hvide nepps mod sort uld blander møllen 3 til 5 nuancevarianter inden for samme farvefamilie—f.eks. grå basis-fiber, mellemgrå nepps og sølv slub-garn—for at producere et stof, der afslører sin kompleksitet tæt på i stedet for på tværs af et rum. Den tekniske term er marled dybde. At få det rigtigt betyder at kalibrere vægtforholdet for hver nuancevariant præcist under kardningstrinnet; en 3 procents forskydning i én tone udvasker hele effekten.
- Polyester-nepps: Nul farveabsorption fra syrefarver. De modstår farve fuldstændigt, hvilket gør dem til det foretrukne valg for skarpe hvide eller lyse farvede pletter i højkontrast tweeds. Hvis du vil have en plet, der forbliver præcis den farve, du købte den i, er polyester dit materiale. GRS-certificerede genanvendte polyester-nepps er tilgængelige til bæredygtige kollektioner.
- Viskose-nepps: Delvis farveabsorption. Viskose optager syrefarver svagt, men kan opfange lidt farve under farvebadet, hvilket gør resultaterne mindre forudsigelige for begyndere. De producerer blødere, mere dæmpet kontrast—nyttigt til mellemkontrast eller tonalt arbejde, men risikabelt, hvis du specificerer dem til et højkontrast-stykke uden først at teste.
- Silke-noil-nepps: Høj farveabsorption, svarende til uld. Silke-noiler optager syrefarver dybt, så de fungerer bedst i lavkontrast, tone-på-tone-designs, hvor du ønsker, at neppen skal blande sig med basisfarven i stedet for at springe ud fra den. At bruge silke-noiler i en højkontrast-specifikation producerer den mudrethed, designere frygter—neppene suger omgivende farve op og mister deres definition.
Farvekemi er der, hvor de fleste misforståelser mellem designer og fabrik opstår. Uldbasis-fibre optager syrefarver ved 98°C i tryksatte kar, med fikseringsmidler, der sikrer ISO 105-C06 Grade 4–5 vaskægthed, som detailtøj har brug for. Syntetiske nepps—specifikt polyester—kræver dispersionsfarver, der påføres under helt andre temperatur- og trykforhold. Du kan ikke farve polyester-nepps og uldbasis-fiber i samme bad og få rene resultater. Dette er grunden til, at højkontrast tweed kræver en produktionspræmie: neppene farves ofte i en separat proces, før de blandes i den kardede uldsliver. En fabrik, der tilbyder højkontrast specialtweed til samme pris som tonal tweed, skærer enten en hjørne, du vil se på det færdige stykke, eller de forstår ikke, hvad de tilbyder.
Flerfarvet toneudviklingsproces
Flerfarvet tweed farves ikke i stoffet.
Lad os aflive rygtet om, at man kan opnå ‘Chanel-stil’ dybde ved at farve færdigt gråt stof. Det kan man ikke. Det vil se fladt ud og bløde. Luksusæstetikken kommer fra at farve uldfibre i råvaren før spinding. Gevinsten er ikke kun visuel dybde: et fuldt renset, korrekt bejdset fiberparti vil opnå ISO 105-C06 klasse 4–5 vaskeægthed. Stykfarvede alternativer når typisk højst en risikabel klasse 3–4, hvilket er en detailretur, der venter på at ske.
- Trin 1: Afrensning & Forberedelse: Fedtet råvare kan ikke optage farve jævnt. Industriel overfladeaktiv afrensning fjerner alle urenheder, mens naturlige lanolinniveauer efterlades kalibreret for at forhindre fiberbrud under den aggressive kæmning, der følger.
- Trin 2: 350 kg trykbeholder: Individuelle farvepartier går i 350 kg lukkede kar til syrefarvning (uld) eller dispersionsfarvning (syntetiske materialer). Den stramme 98°C temperaturkurve og konstante væskecirkulation garanterer et spektrofotometer Delta E på under 1,0 i forhold til masterfarveopskriften - afgørende, når du matcher en Pantone TCX på tværs af fem forskellige garnblandingsvarianter.
- Trin 3: Hydro-ekstraktion: Glem metaforen om at vride en sweater. Industriel hydro-ekstraktion bringer fugtindholdet under 35% ved hjælp af høj moment centrifugalkraft. Dette bevarer uldens sarte, luftige krusning, præcis som den skal være, før den går ind i blandingsboksen.
- Trin 4: Præcisionsblanding & Kæmning: Det er her, at omkostningsfordelen på 30–50% ved vertikal integration bliver håndgribelig. Forfarvede fibre vejes med en afvigelse på under 0,5% af opskriftens vægt, blandes sammen og kardes til et enkelt sammenhængende lagen. Vi introducerer nepps—polyester for skarp kontrast, viskose for semi-absorption—her, ikke bagefter.
For at opnå det »meleret«-udtryk uden at miste definition skal væveriet blande 3 til 5 forskellige nuancevarianter af samme basisfiber. Forestil dig en kølig grå fiskebensvævning: du blander ikke bare sort og hvidt. Du bygger den af 30 % højkontrast jetuld, 25 % mellemtrækul, 25 % kølig taupe, 15 % hvid viskose-nepp og 5 % accent – en metallic, et pastelsnit. Den detaljegrad er det, der adskiller fabriksdirekte Wenzhou-tweed fra de standardvarer, der oversvømmer messerne. Hvis specifikationsarket, du beder en leverandør om, kun har én farvekode, sælger de dig risikoen ved stykfarvning.
At specificere din vision kræver, at du går fra en digital skærm til en fysisk standard. Send en Pantone TCX-stofprøve, aldrig en JPEG. Ledsag den med et mood board, der tydeligt angiver dit ønskede kontrastforhold: mørk base + lyse nepps (høj kontrast) eller skyet-tonal blanding (lav kontrast). Fortæl fabrikken dit slutbrug og målgram pr. kvadratmeter. En struktureret 450gsm bouclé-jakke kræver en helt anden fiberblandingsmatrix end en draperet 280gsm afslappet blazer. Med 7-dages hurtig prøveudtagningsarbejdsgang tilgængelig på integrerede Wenzhou-faciliteter kan du have en fysisk prøve, der matcher din nøjagtige specifikation, om en uge—hvilket eliminerer de 4 til 6 uger med blind tillid, der afsporer en kollektionslancering.
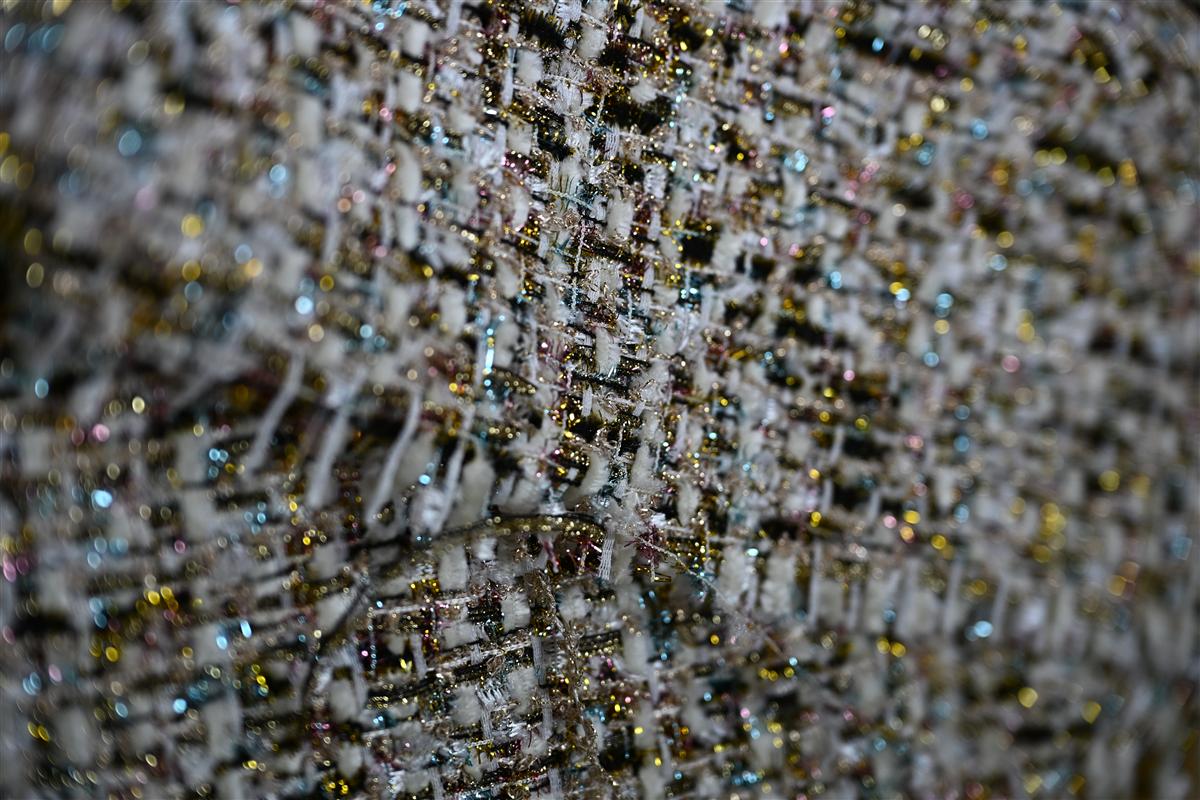
7-dages hurtig prøveudtagningsarbejdsgang
Fire ugers ventetid på prøver er fire uger, hvor dine konkurrenter allerede skærer stof.
En traditionel europæisk tweedmølle vil give dig et tilbud på 4 til 6 uger til prøveudtagning. Den tidslinje forudsætter et minimum på 5 til 10 prøver, en farvekø, der ikke prioriterer førstegangskøbere, og kurerlogistik oveni. For en spirende designer, der arbejder hen mod en modeuge-frist eller en køberaftale, er den forsinkelse ikke en ulejlighed—det er en eksistentiel trussel mod kollektionskalenderen.
Factory-direct rapid sampling collapses that timeline to 7 days by removing the bottlenecks that cause the delay, not by rushing the dye process. Here’s the actual workflow: you send a concept sketch or reference image, the partner dye lab performs digital color matching with spectrophotometer verification (Delta E target under 1.0), and the team pulls from 100-meter in-stock greige goods to produce a physical swatch. The dye fixation and finishing are identical to full production—what you hold in your hand is what you’ll get on the roll.
- Dag 1–2: Konceptskitse eller Pantone TCX-reference modtaget. Digital farvetilpasning mod eksisterende farveopskrifter. Spektrofotometeraflæsning bekræfter Delta E-afvigelse under 1,0 fra målet.
- Dag 3–4: Garnfarvning i kalibrerede sure farvebade (uld basis) eller disperse farvebade (syntetiske nepps). Hydro-ekstraktion til under 35% fugtindhold før kontrolleret tørring.
- Dag 5–6: Karding, blanding af farvede fiberpartier i specificerede vægtforhold, spinding og vævning. Lagerførte gråvarer eliminerer den 2–3 ugers vævplanlægningsforsinkelse, som tredjepartsvævere pålægger.
- Dag 7: Færdig prøve skåret, mærket og afsendt med kurér. Samme ISO 105-C06 vaskægtheds- og ISO 105-X12 gnidægthedsstandarder som fuld produktion.
The mechanism that makes 7-day sampling possible isn’t a faster dye machine—it’s vertical integration. When the same facility handles yarn spinning, dyeing, and weaving under one roof, there is no 2-week handoff gap between a third-party dye house and an external weaver. There is no minimum batch fee imposed by a dye subcontractor who doesn’t want to run a 5kg sample. The greige goods are already in stock because the mill maintains production capacity for its own programs, not someone else’s. This is the structural reason a factory-direct mill can turn a swatch in one week while a broker-dependent supply chain takes six.
For an emerging designer, the financial math of rapid sampling matters as much as the speed. European mills often charge €150–300 per swatch with a 5-piece minimum. That’s €750–1,500 before you’ve confirmed a single colorway works. A factory-direct sample request from in-stock base fabrics eliminates that sunk cost risk. You validate the hand-feel, the multi-tonal dybde, og vægten (350–450 gsm for bouclé-tweed) inden du binder dig til en lagerordre på 100 meter eller et program med customfarve fra 300 meter.
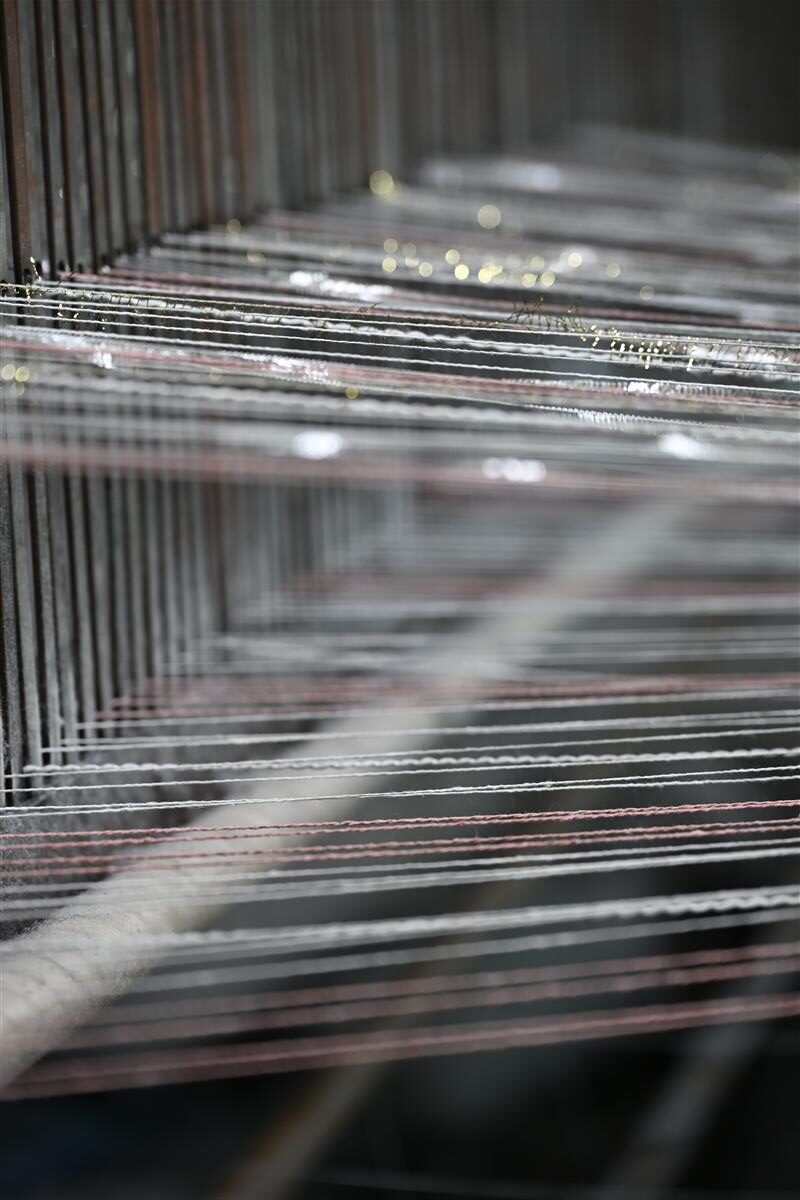
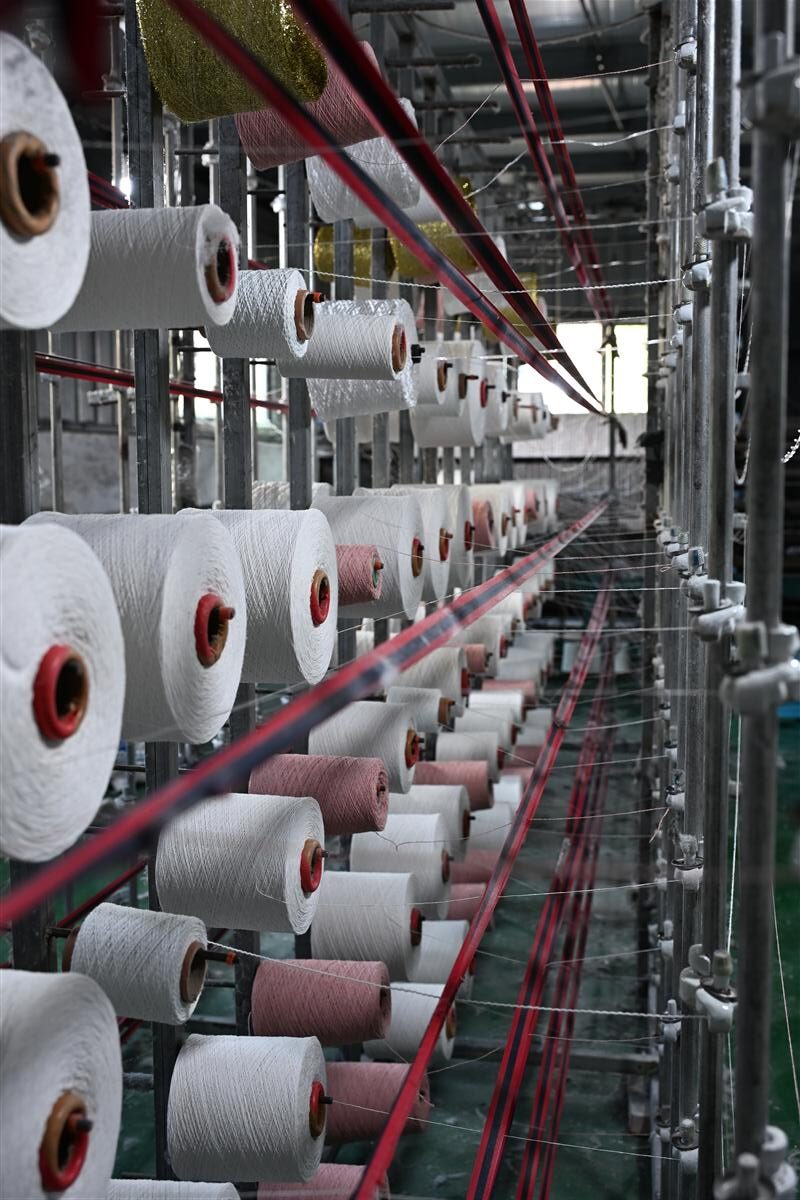
Farveægtheds- og kvalitetstestningsstandarder
En vaskægthed på karakter 3 betyder, at kundens hvide bluse bliver lyserød efter én rensericyklus.
Farveægthed er ikke et markedsføringskrav. Det er en målelig fysisk egenskab, der afgør, om et beklædningsstykke overlever detailkundens pleje eller forårsager en returnering. For tweed specifikt – hvor flere fibertyper, farveklasser og nepp-materialer sidder side om side i samme stof – fanger ægthedstestninger fejl, som visuel inspektion ikke kan. Et stof kan se fejlfrit ud på skærebordet og blø katastrofalt første gang, det rammer perchlorethylen-opløsningsmiddel i en renserimaskine.
Industriel garnfarvning med korrekt bejdsning og fiksering giver rutinemæssigt karakteren 4–5 i vaskeægthedstest efter ISO 105-C06. Det er den standard, europæiske traditionelle væverier sigter efter, og den kan opnås fra fabriksdirekte kilder som væverier i Wenzhou, når farvningen sker på fiberstadiet under kontrollerede forhold. Forskellen mellem karakter 4 og 5 betyder mindre end springet mellem karakter 4 og 3. Ved karakter 3 er synlig afsmittende farve på tilstødende hvidt multifiber-teststof forventet — farven vandrer altså. Ved karakter 4 er afsmittende farve ubetydelig. Ved karakter 4–5 er der intet synligt for det blotte øje.
Hobbyistisk syrefarvning og småbatch-stykfarvning når typisk op til karakter 3–4 på ISO 105-C06, fordi farvepenetrationen er lavere, og efterbehandlingen (sæbning, fiksering) er mindre aggressiv. Farven ser acceptabel ud først – men bløder derefter over på kantbånd, foring eller hud efter gentagen brug. For en kommende designer, der sælger en $800 tweedjakke, er den blødning ikke en teknisk detalje. Det er en refusion, en anmeldelse og permanent skade på mærket.
- ISO 105-C06 (Vaskægthed): Testning for farvetab og afsmitning på tilstødende multifiberstof under maskinvask ved 40°C eller 60°C med ECE-referencevaskemiddel. Industriel garnfarvet tweed sigter mod karakter 4–5. Stykfarvet eller hobbyistfarvet prøver scorer typisk karakter 3–4. Den 1-grads forskel er forskellen mellem detailklar og returudsat.
- ISO 105-X12 (Afgnidning / Gnidningsægthed): Måler farveoverførsel fra stofoverflade til en tør eller våd gnidningsklud under kontrolleret tryk. Tweed med dybfarvede nepps og metaltråde er særligt sårbart. En tør gnidning på minimum karakter 4 er ufravigelig for ethvert stof, der rører kontrastkantbånd eller lysfarvet polstring.
- AATCC 16 (Lysægthed): Udsætter stoffet for xenon-buelys, der simulerer sollys gennem glas. Tweed brugt i butiksvinduesudstillinger eller forårskollektioner med udendørs synlighed skal have mindst karakter 4 efter 40 AFU-eksponering. Denne test springes ofte over af små farverier – og det viser sig seks måneder senere som ujævn falmning på jakkeskuldre og ærmekapper.
For designere, der specificerer GRS-certificerede genanvendte polyester-nepps i øko-tweed-konstruktioner, bliver holdbarhedsudfordringen forstærket. Genanvendt polyester absorberer dispersionsfarve anderledes end jomfruelig PET, og neppens overfladeareal-til-volumen-forhold forstærker enhver farvemigration under vådbehandling. En fabrik, der forstår dette, forhåndsscreener det genanvendte nepp-parti med samme ISO 105-C06-protokol, der anvendes på uldbasisfiberen – før kartning begynder. Hvis nepp-leverandøren ikke kan levere et batch-niveau fasthedscertifikat, øges risikoen for et ‘mudret’ farveresultat betydeligt.
Her er det, de fleste stofprøvekort udelader: spektrofotometerets Delta E-værdi mellem den indsendte lab-dip og produktionspartiet. En Delta E under 1,0 er målet for kommerciel farvematchning. Over 2,0 opfatter det menneskelige øje forskellen. Før du forpligter dig til et custom-farveprogram på 300 m, bør du bede om spektralreflektansdata sammen med den fysiske prøve. Tallene tilgiver ikke — og det gør en køber, der afviser en sending, fordi Batch 2 ikke matcher Batch 1, heller ikke.
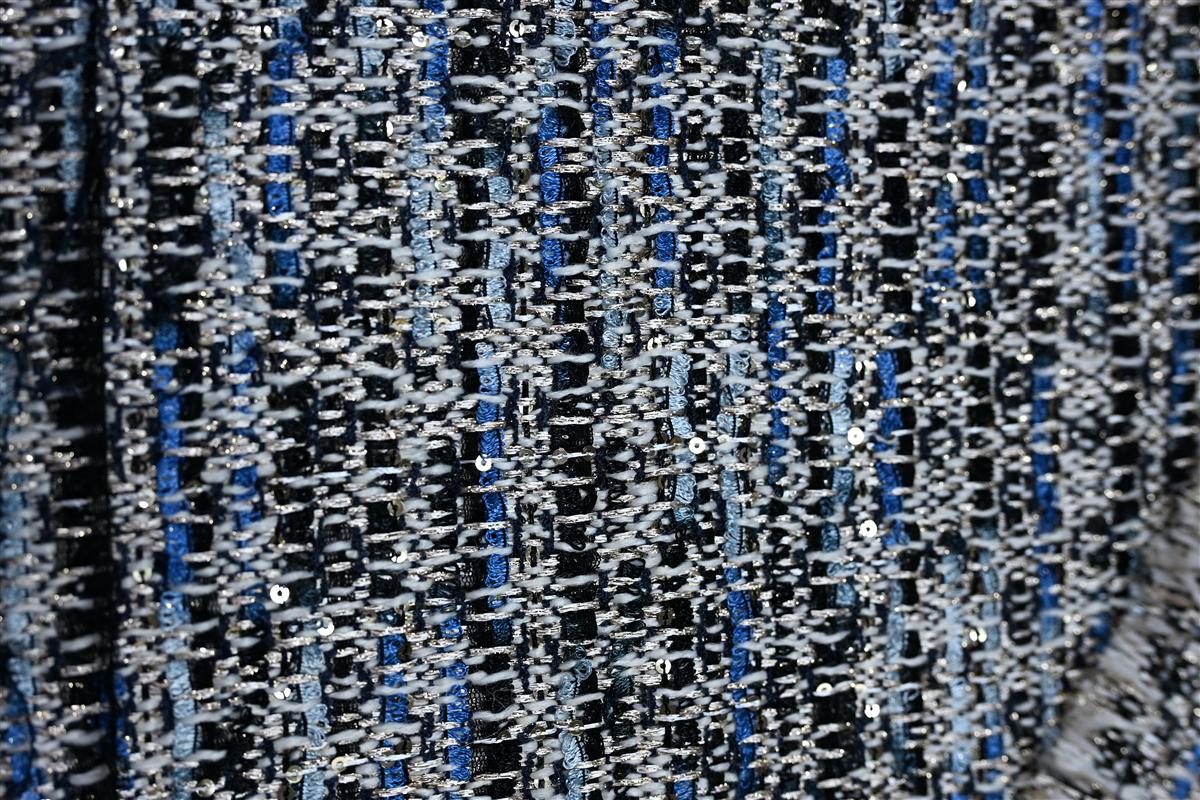
Prisfastsættelse: Special MOQ vs. Europæiske Møller
Overbestilling for at opfylde en 5000m MOQ skaber dødt lager, der ødelægger marginer hurtigere end nogen prisforskel per meter.
Her er den matematik, de fleste førstegangskøbere ikke udfører, før det er for sent. En europæisk tweedmølle tilbyder €28–45 per meter for 350–450gsm bouclé tweed. Den pris ser brugbar ud på et regneark. Problemet er ikke prisen per meter. Problemet er den minimumsordre på 5000m, der er knyttet til den. Hvis din kapselkollektion har brug for 1200 meter, køber du 3800 meter, du ikke har bekræftet salg for. De 3800 overskydende meter, der står på en hylde, koster dig mellem €106.400 og €171.000 i bundet kapital – før du betaler en eneste krone for forsendelse, told eller lagerhold.
A factory-direct Wenzhou mill operates on a different structural model. The custom MOQ starts at 1000 meters, with 100-meter in-stock programs available for existing colorways. Pricing lands at $12–22 per meter for equivalent 350–450gsm wool-blend bouclé tweed. That’s a Betydelige besparelser I forhold til europæiske fabrikspriser, men de reelle besparelser formerer sig, når du beregner omkostningerne ved penge, du ikke lånte for at købe unødvendigt lager. En ordre på 1000 meter til $18/meter koster et betydeligt beløb. En europæisk ordre på 5000 meter til €35/meter forpligter dig til €175.000. Forskellen er ikke kun procentpoint. Det er forskellen mellem at selvfinansiere en første kollektion og at påtage sig gæld, før du har solgt et eneste plag.
- Prøveomkostning: European mills typically charge €300–800 per custom color sample with a 4–6 week turnaround. Some require a minimum of 5–10 swatches per development round. Two rounds of corrections and you’ve spent €6,000 before approving production. Factory-direct rapid sampling from vertically integrated mills produces physical swatches in 7 days, with significantly lower per-round cost because dyeing, spinning, and weaving happen under one roof with no third-party dye house markup.
- Forsendelse og logistik: En ordre på 5.000 meter fra et europæisk væveri vejer cirka 1.750-2.250 kg afhængigt af GSM. Luftfragt fra Europa til Nordamerika ligger på $4-7/kg. Søfragt lægger 4-6 uger til en produktionstid, der allerede er på 8 uger. Medregn toldmægler, havnehåndtering og landevejstransport. Ved en ordre direkte fra fabrik på 1.000 meter fra Wenzhou skalerer de samlede logistikomkostninger forholdsmæssigt med den mindre ordrestørrelse, og forsendelser på 100 meter fra lager kan sendes med luftkurer på 3-7 dage uden at knuse marginen.
- Overbestillingsstraf: At købe 5000 meter, når du har brug for 1200, betyder at 3800 meter bliver død lagerbeholdning. Opbevaringsomkostninger, potentiel forældelse, hvis farven ikke sælger, og alternativomkostningen for kapital bundet i usolgt stof, er sjældent medregnet i de oprindelige indkøbsbudgetter. En 300-metre MOQ giver dig mulighed for at teste en farve med reel markedsrespons, før du forpligter dig til en genbestilling. Hvis det sælger, genbestil. Hvis ikke, sidder du ikke med tre års lagerbeholdning.
- Kvalitetsparitet: Prisforskellen på 30–50 % stammer ikke fra at spare på fiberkvalitet eller farveformuleringer. Den kommer fra vertikal integration—intet mellemliggende farveri, der tager avance, intet uafhængigt spinderi, der påtvinger sine egne mindstemængder, ingen logistikforsinkelser på 2 uger mellem produktionsled. Stoffer fra vertikalt integrerede væverier i Wenzhou, der bruger australsk merinould og japansk lurex, opnår ISO 105-C06 Grade 4–5 vaskeægthed og matcher ydeevnebenchmarks for tweed fra europæiske kilder med en strukturel omkostningsfordel.
One more thing most factories won’t volunteer: European mills frequently outsource dyeing to third-party commission dye houses. You’re paying the mill’s markup on the dye house’s markup. Vertically integrated production—where the same facility spins the yarn, dyes the fiber, and weaves the fabric—eliminates those stacked margins entirely. That structural difference, not lower labor rates, is what makes a 300-metre custom MOQ economically viable while maintaining the multi-tonal depth and nepp contrast you expect from premium tweed.
Konklusion
Multi-tonal tweed that holds its color through dry cleaning doesn’t come from dyeing finished fabric. It comes from dyeing individual fiber lots separately, then blending them at precise ratios during carding—a process calibrated with spectrophotometer verification and ISO 105-C06 testing. That engineering, combined with a 300m per colour production minimum and 7-day sampling, brings the visual depth of €28–45/meter European tweed within reach at $12–22/meter.
Dit næste skridt er ligetil. Gennemgå de på lager Chanel-inspirerede tweed i mængder på 100m for at teste farver mod din palet, eller anmod om fysiske prøver for at validere håndfølelse og nepp-kontrast, før du forpligter dig til et skræddersyet farveforløb.
Ofte stillede spørgsmål
Kan man farve tweed, efter det er vævet?
Teknisk set ja, men stykfarvning af vævet tweed giver flade, monotone resultater og ødelægger den flertonede dybde, der kommer fra præ-farvede garner. Brug kun stykfarvning, hvis du accepterer en ensartet ensfarvet uden nepp. For flertonet dybde, specificer altid garnfarvet tweed fra væveriet.
Hvilken type garn bruges i premium tweed-stoffer?
Premium tweed bruger uldrige spundne garner, typisk 80–100% jomfruuld, blandet med mohair, alpaka eller cashmere for tekstur. Blandinger med luksusfibre øger blødhed og eksklusivitet, men øger også omkostningerne. Specificer din ønskede fornemmelse og budget, når du vælger garntype.
Hvad sker der med tweed, når det bliver vådt under forarbejdning?
Under industriel farvning behandles våd uld i 350 kg trykbeholdere ved 98°C med kontrolleret omrøring for at opnå jævn farveindtrængning og samtidig forhindre filtning. Uden præcis temperatur- og pH-kontrol, uld. Fabriksfarvning skal følge strenge temperaturprofiler for at bevare tweedens hånd.
Er tweed ude af stil til moderne modekollektioner?
Nej, tweed har oplevet en år-til-år stigning på 15–20% i luksusmodekollektioner i de senere år, drevet af arvet æstetik og slow fashion. Væksten er stærkest i multitonale Chanel-stil teksturer med moderne blandinger. Tweed forbliver et kernestof til sæsonkollektioner inden for nutidige kollektioner.
Hvordan kommunikerer jeg kundespecifikke farvekrav til en tweedfabrik?
Send fysiske Pantone TCX-tekstilreferencer, aldrig RGB/CMYK-filer, sammen med nepp-kontrastdetaljer og en lab-dip-anmodning for den flertonede melangeeffekt. Uden fysiske prøver og nepp-specifikationer, fabrikken. Inkluder altid et kontrastmål (høj/middel/lav) med din farveindgivelse.
Autoritative referencer

Relaterede indsigter

How to Compare Fabric Quotes from Three Mills: A Side-by-Side Method
Three mills return three quotes for the same fabric brief, and the spread between them...

Kapacitetsplanlægning omkring CNY: Book en stoffabrik før det kinesiske nytår
Every year, fabric buyers lose the same three weeks to the same event: Chinese New...
Strategi for sekundær leverandør: Sådan kvalificerer brands en ekstra tweedfabrik
Single-sourcing a signature fabric feels efficient right up to the season it fails: the mill’s...