

Garnefärbetechniken – Tweed ist der erste Kontrollpunkt, den Käufer festlegen sollten, bevor sie einen Lieferanten, ein Budget oder einen Produktionszeitraum genehmigen. Die meisten Designer, die Garnefärbetechniken für Tweed recherchieren, stoßen etwa in der dritten Woche auf dieselbe Wand. Sie haben ein Moodboard voller Chanel-Referenzen, ein Budget von 12–22 $ pro Meter und die ernüchternde Erkenntnis, dass jedes Google-Ergebnis entweder zu einem Wochenend-Basteltutorial zum Handfärben von Wollrovings oder zu einer traditionsreichen europäischen Weberei führt, die eine Mindestabnahmemenge von 5000 Metern verlangt. Keine der beiden Optionen liefert Ihnen innerhalb einer Woche einen physischen Stoffmuster in Ihr Studio. Keine der beiden Optionen behandelt Ihre 200-Meter-Kapselkollektion so, als wäre sie wichtig. Und irgendwo in der Lücke zwischen diesen beiden Extremen geht die mehrtonige Tiefe verloren, die Tweed teuer aussehen lässt.
Diese Tiefe ist kein Webproblem. Es ist ein Färbeproblem – speziell eine Entscheidung, die auf der Faserstufe getroffen wird, bevor auch nur ein Yard auf den Webstuhl kommt. Das Stückfärben von fertigem Stoff ergibt flache, einfarbige Ergebnisse, die schon von weitem wie “Fast Fashion” wirken. Der Tweed, der sich auf einem Ständer bewegt, die Art mit Flecken, die im Licht schimmern, und einer melierten Basis, die handgesponnen aussieht, stammt aus dem Färben separater Faserchargen in kalibrierten 350-kg-Behältern, dann werden drei bis fünf Farbvarianten während des Kardierens in präzisen Gewichtsverhältnissen gemischt. Überspringen Sie diese Reihenfolge, und keine noch so interessante Webstruktur kann den Stoff retten. Wenn Sie es richtig machen, kann ein Stoff für 18 $ pro Meter für etwas durchgehen, das im Einzelhandel das Vierfache kostet. Der Rest dieses Leitfadens erklärt genau, wie dieser Prozess funktioniert – und wie Sie den Leuten, die die Färbekessel betreiben, vermitteln, was Sie wollen.
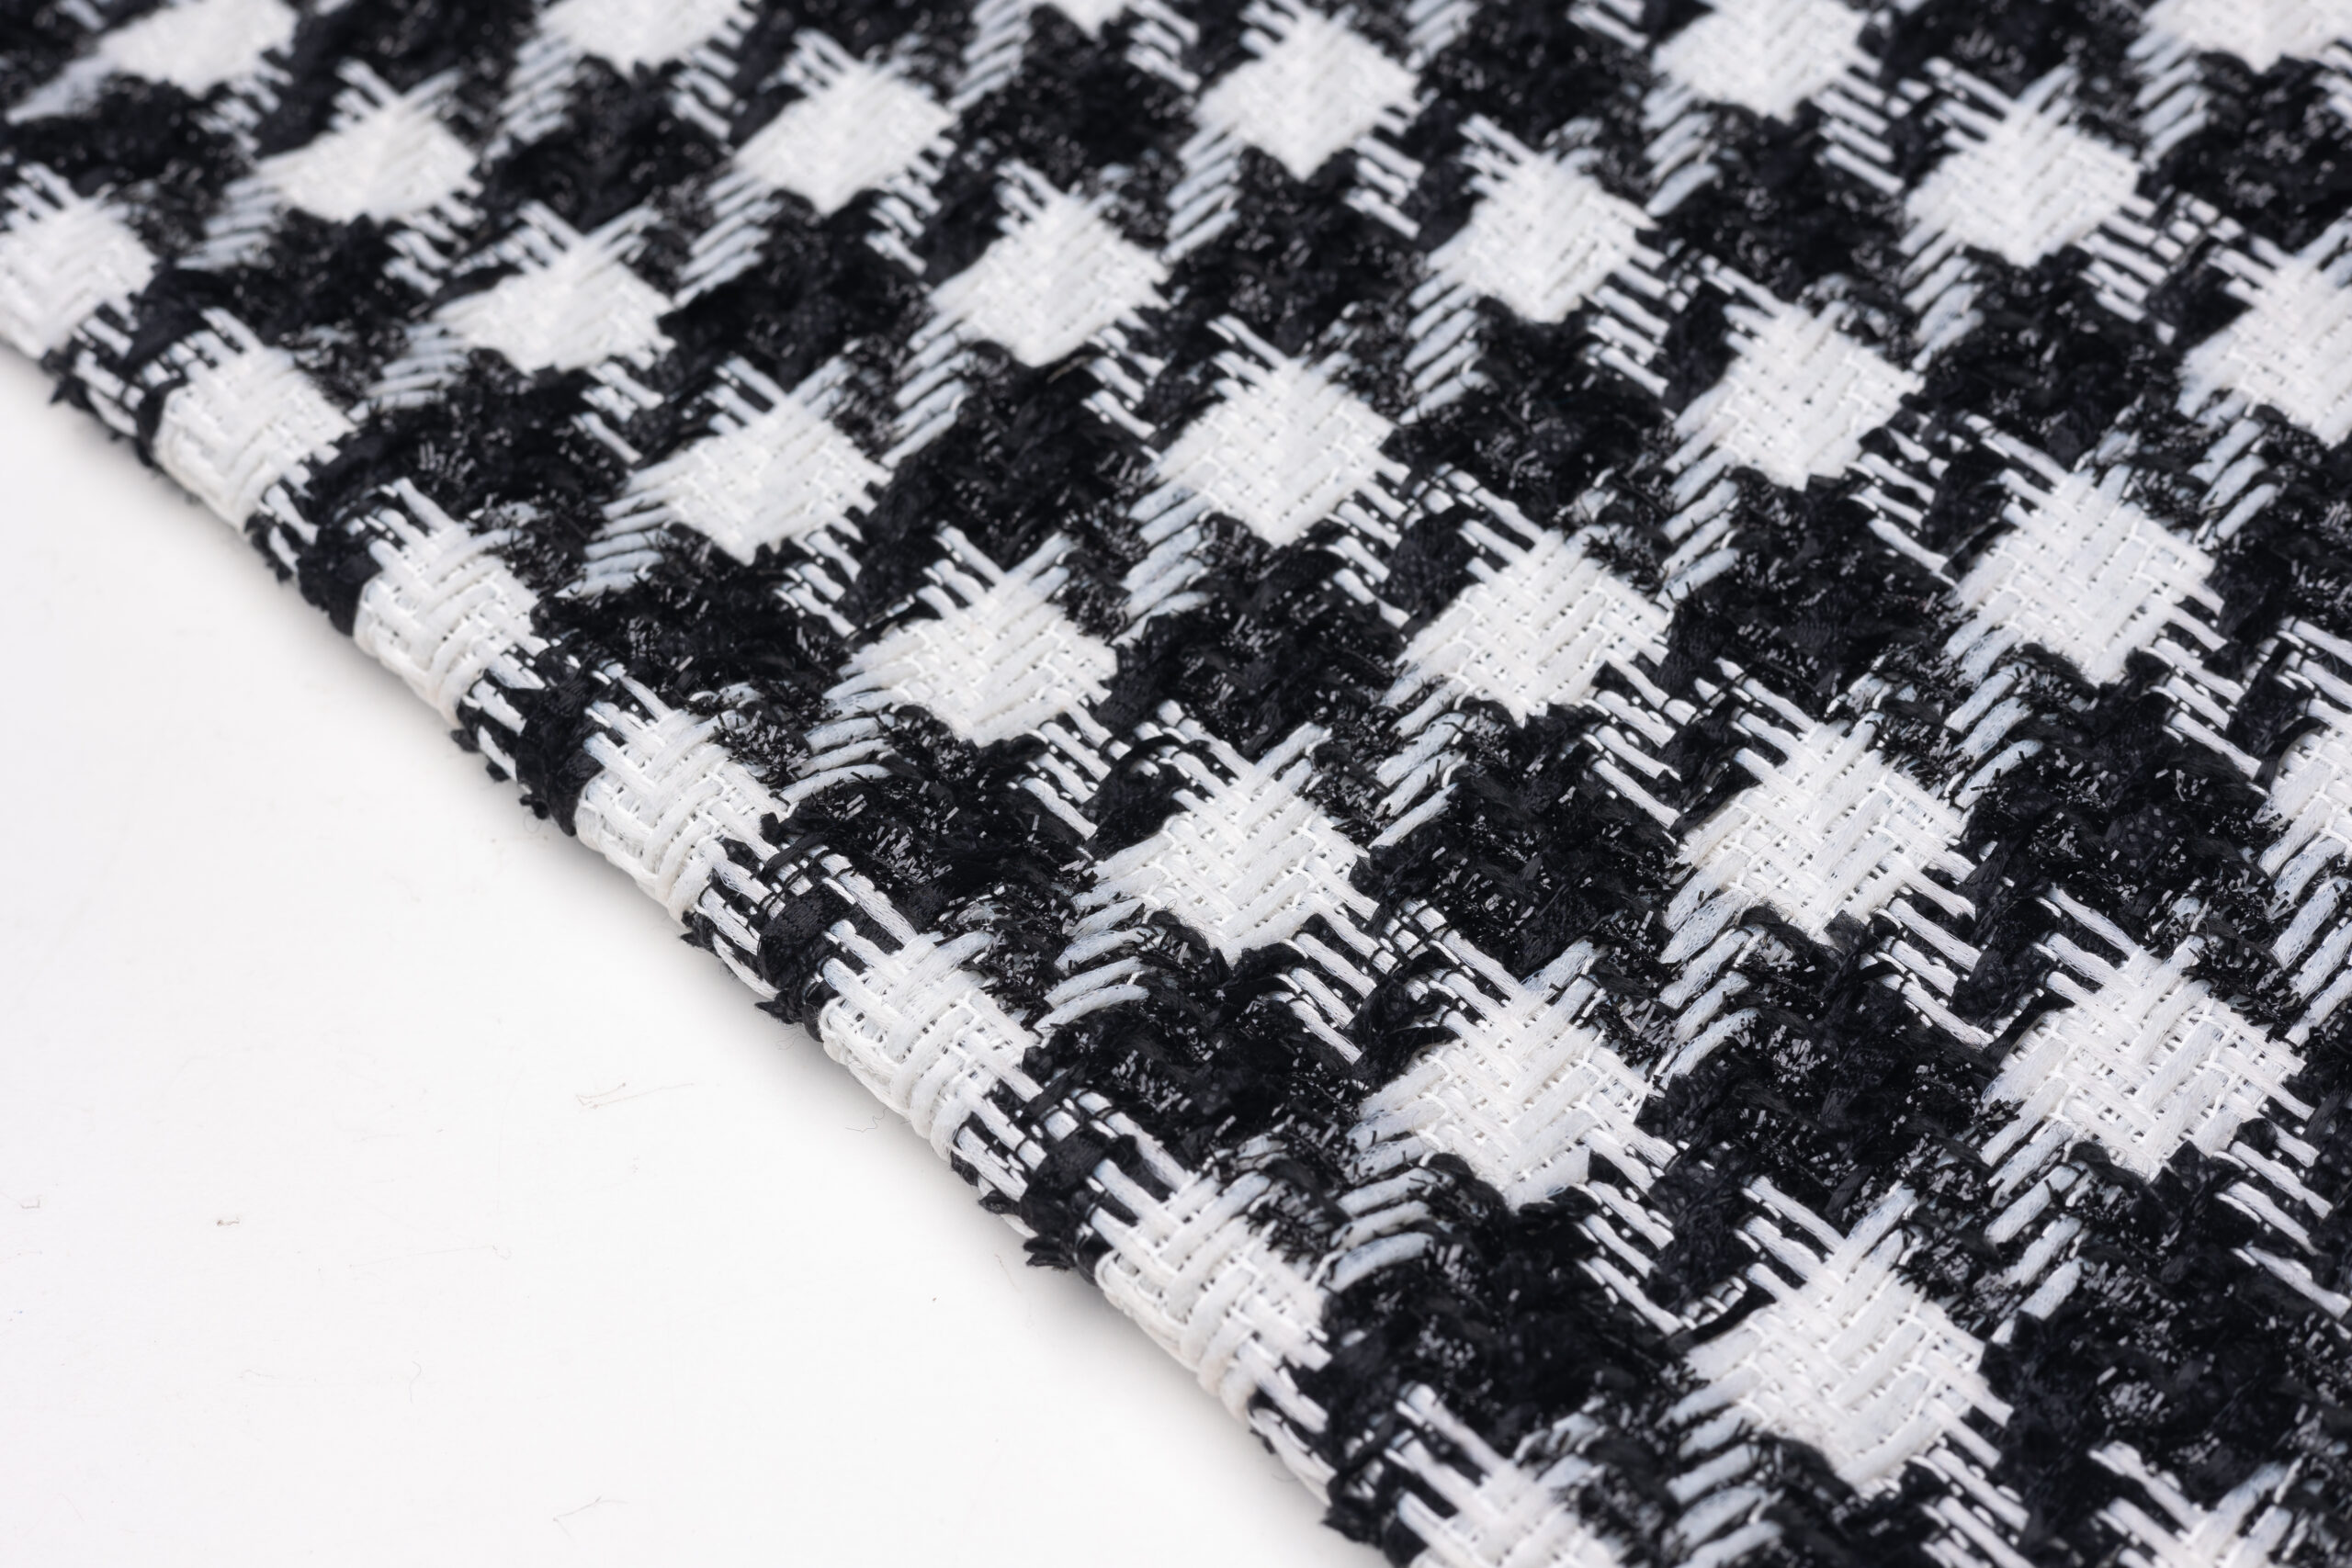
Garnfärben vs. Stückfärben von Tweed
Stückgefärbter Tweed wird niemals die mehrtonige Tiefe von garngefärbtem Stoff erreichen.
Garnfärben bedeutet, einzelne Faserchargen vor dem Spinnen zu färben. Dies ist der einzige Weg, um den melierten, gesprenkelten und gefleckten Charakter von Chanel-artiger Tweed. zu erzeugen. Stückfärben – das Eintauchen von fertigem Rohgewebe in ein einziges Färbebad – ergibt flache, einheitliche Farben. Es kann die 3- bis 5-Farbnuancen-Mischung nicht erzeugen, die Premium-Tweed lebendig wirken lässt. In der Praxis beginnen 60–70 % der Harris-Tweed-Garnmischungen mit einer schwarz gefärbten Wollbasis. Der dunkle Grund schafft Tiefe, die das Stückfärben nicht nachahmen kann.
Die Farbechtheit quantifiziert den Unterschied. Industrielles Garnfärben mit Säurefarbstoffen auf Wolle, korrektes Beizen und Fixierung im Druckbehälter erreicht die Waschechtheit nach ISO 105-C06 auf Grad 4–5. Stückgefärbter Tweed liegt in der Regel bei Güteklasse 3–4 und blutet beim ersten chemischen Reinigen stärker aus. Bei der Lichtechtheitsprüfung nach AATCC 16 schneiden garngefärbte Stoffe besser ab, da der Farbstoff tiefer in den Faserkern eindringt und nicht nur an der Oberfläche haftet. Wenn Ihr Pflegeetikett ‘Nur chemisch reinigen’ angibt, werden stückgefärbte Kleidungsstücke schneller verblassen und ausbluten.
- Kosten pro Meter: Individuell garngefärbter Tweed direkt aus einer Partnerweberei in Wenzhou: 12–22 $/Meter für Wollmischungs-Bouclé mit 350–450 g/m². Europäische Weberei als Vergleich: 28–45 €/Meter.
- Mindestbestellmenge (MOQ) und Muster: Direkt ab Werk in Wenzhou: 300 m Mindestmenge für Sonderanfertigungen, Lab-Dip-Muster in 7 Tagen. Traditionswebereien in Europa: 2000–5000 m Mindestmenge, 4–6 Wochen Musterzyklus.
- Lieferzeit: Vertikal integrierte Webereien, die unter einem Dach färben, spinnen und weben, eliminieren die 2-wöchigen Logistiklücken zwischen den Stufen. Europäische Lieferketten verteilen Färben, Spinnen und Weben oft auf getrennte Betriebe in verschiedenen Ländern.
Hier ist, was die meisten Stoffkäufer nicht realisieren: Die farbigen Nöppchen (Flocken) in Tweed bestehen aus Polyester, Viskose oder Seidenabfällen, jeweils mit unterschiedlicher Farbstoffaffinität. Säurefarbstoffe greifen Wolle an, überspringen aber Polyester. Eine Mühle, die nicht die Nöppchen-Zusammensetzung und Farbstoffformel vorauswählt, wird Ihnen schlammigen Tweed liefern – bei dem die Flocken versehentlich den für die Basiswolle bestimmten Farbstoff aufnehmen. Wenn Sie ein Muster anfordern, geben Sie den Kontrastgrad an: hoher Kontrast (dunkle Basis mit hellen Nöppchen) oder niedriger Kontrast (tonal, meliert). Die Fabrik benötigt dieses Detail, um das richtige Nöppchen-Material und das Überfärbe-Rezept zu wählen.
Die Kostenspanne von 30–50 % bei direkt ab Werk bezogenen Quellen ist nicht nur Lohnarbitrage. Es ist vertikale Integration: ein Betrieb, der Spinnen, Färben und Weben im Haus erledigt, eliminiert Aufschläge zwischen Lieferanten, umgeht Mindestmengen externer Färbereien und vermeidet Logistikverzögerungen. Das macht eine kundenspezifische Mindestmenge von 300 m wirtschaftlich tragfähig, ohne die vieltonige Tiefe zu opfern, die Premium-Tweed von einer flachen stückgefärbten Imitation unterscheidet.
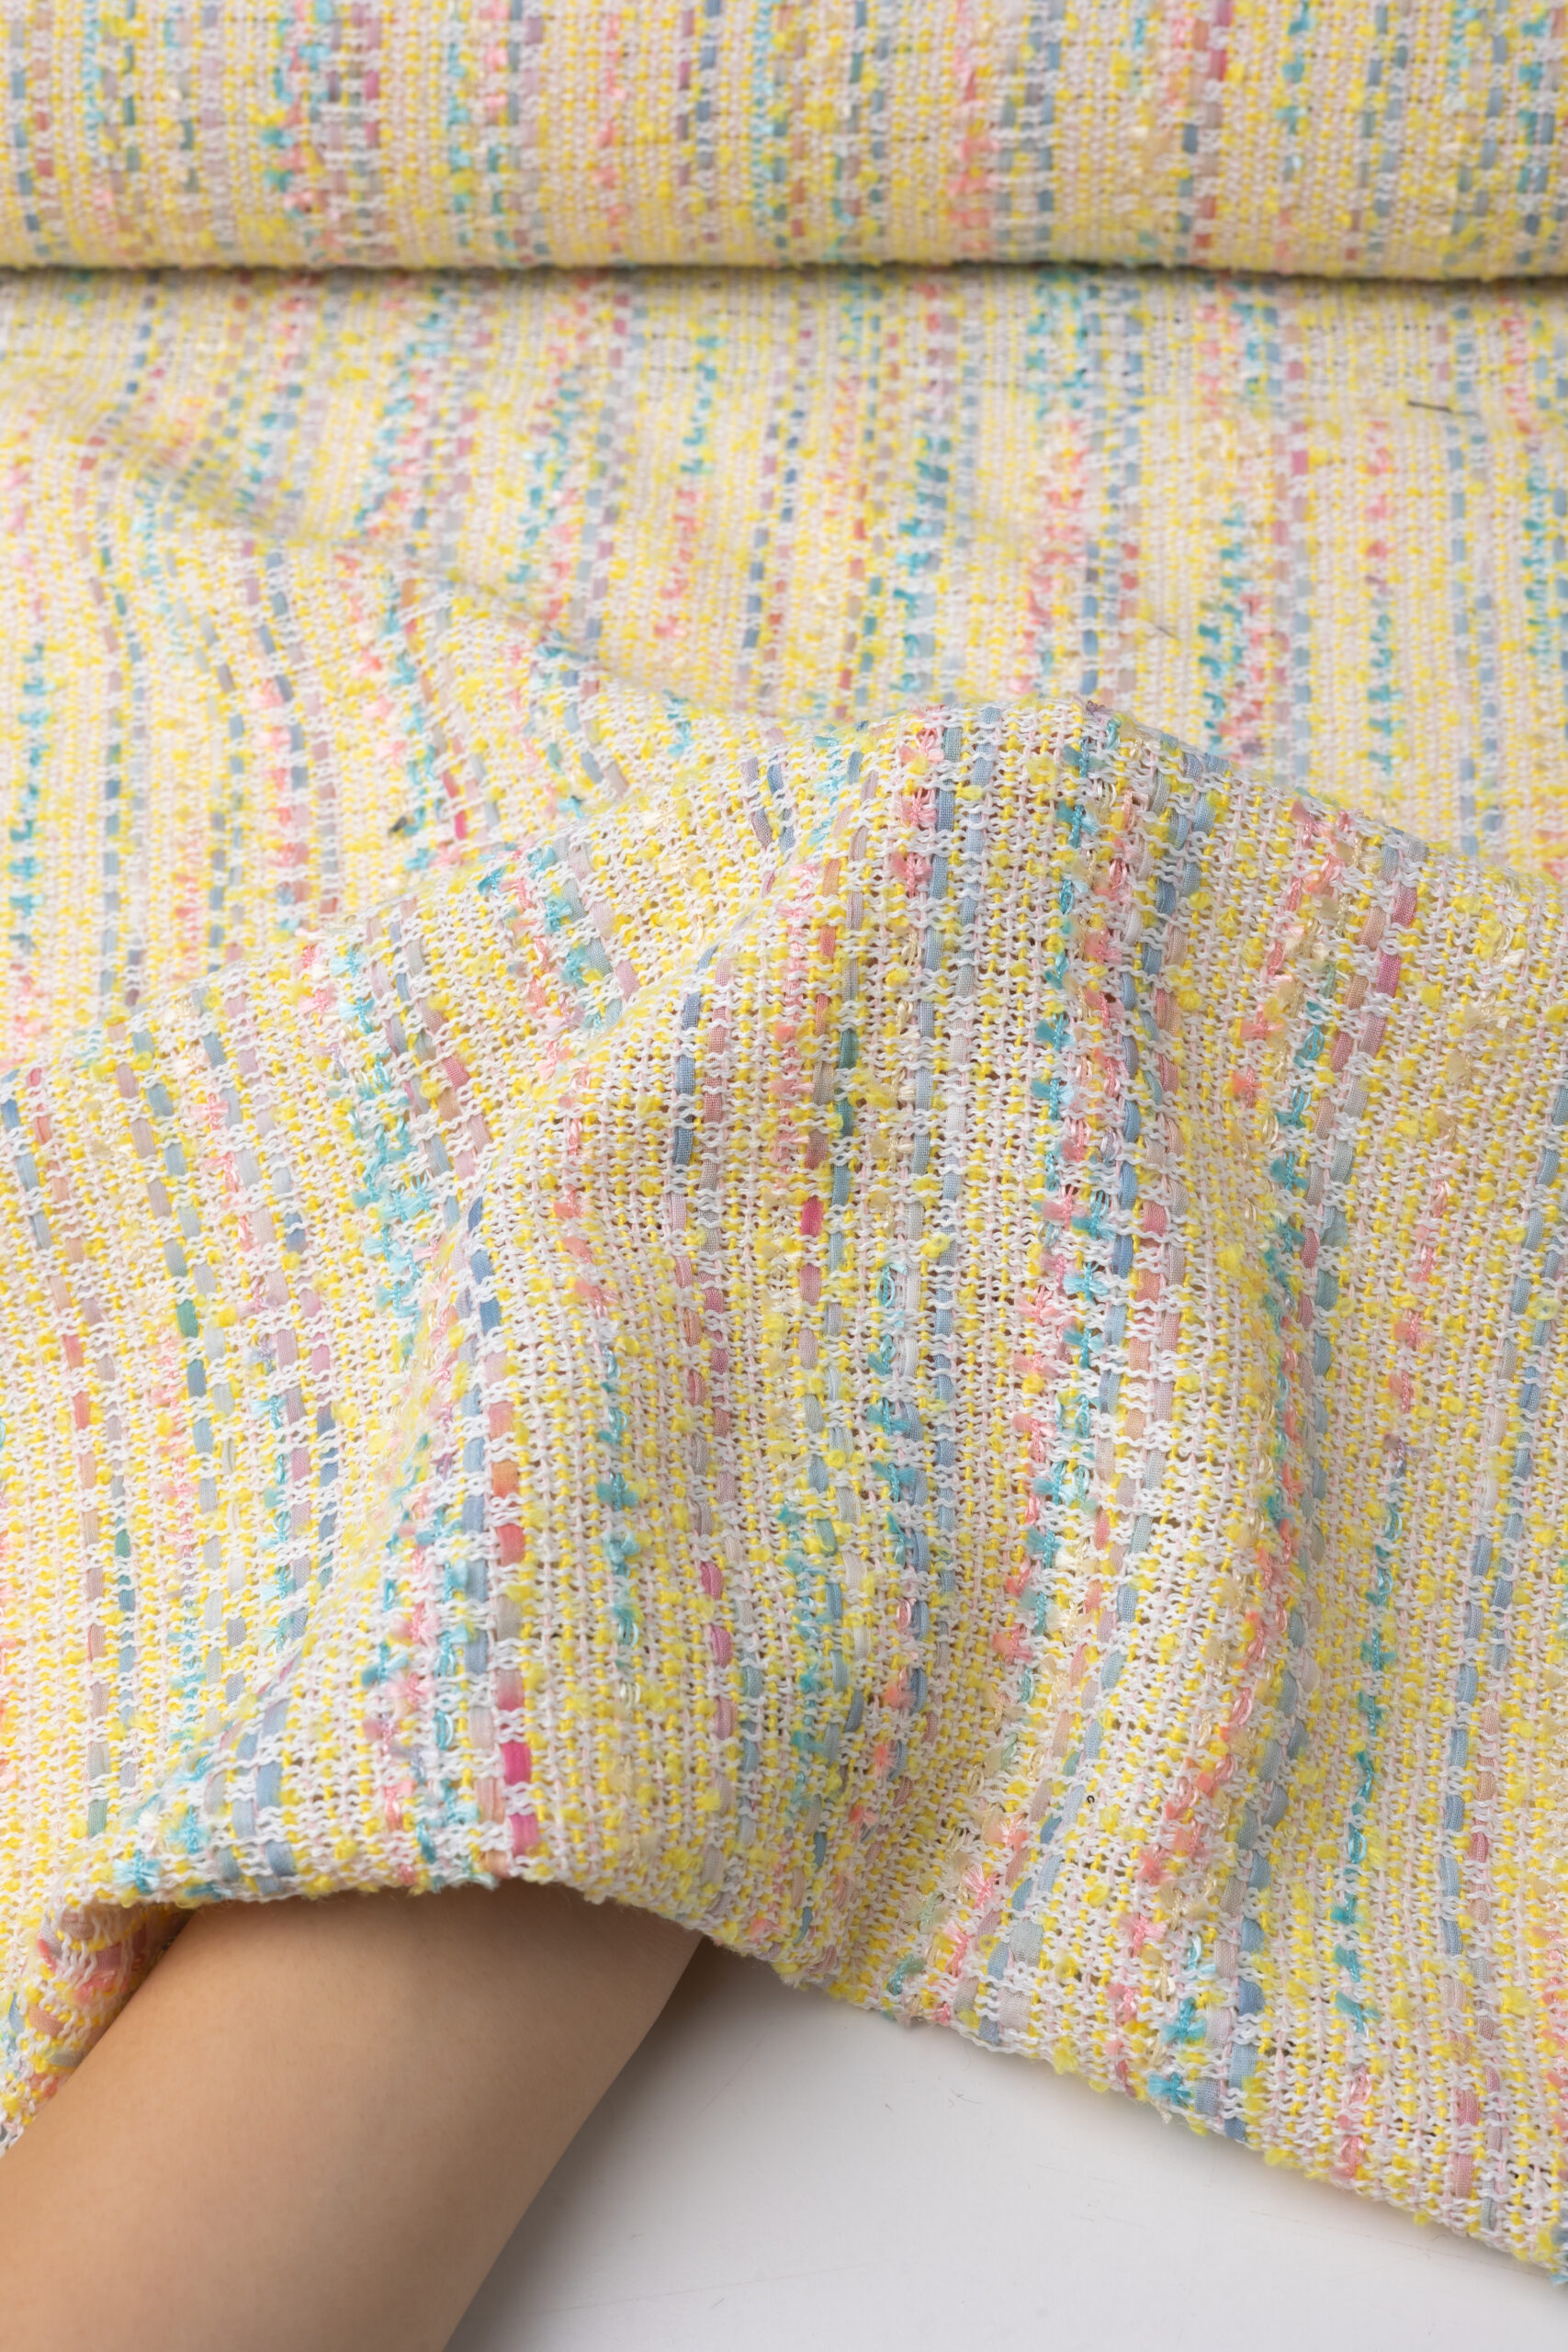
Hoher Kontrast vs. Niedriger Kontrast Färbung
Geben Sie vor dem Färben die Nepp-Zusammensetzung an, sonst wird Ihr Kontrast zu Matsch.
Hochkontrast-Tweed erzeugt seine charakteristische Dramatik durch starke Gegensätze: eine fast schwarze Wollbasis, durchsetzt mit strahlend weißen, elfenbeinfarbenen oder gesättigt farbigen Nepps. Die Technik beruht darauf, mit einer dunkel gefärbten Wollgrundlage zu beginnen – 60 bis 70 Prozent hochwertiger Tweed-Garnmischungen, einschließlich Harris Tweed, beginnen mit einer schwarz gefärbten Basis für Tiefe – und dann separat gefärbte Nepps einzubringen, die die visuelle Spannung zu diesem Hintergrund maximieren. Das Ergebnis wirkt klar, grafisch und editorial. Dies ist der Look, den Designer wünschen, wenn ihre Kollektion eine Jacke benötigt, die aus drei Metern Entfernung mit atemberaubender Textur fotografiert.
Niedrigkontrast-Tweed arbeitet im entgegengesetzten Register: tonal, meliert und leise teuer wirkend. Statt grellweißen Nepps auf schwarzer Wolle mischt die Spinnerei 3 bis 5 Schattierungsvarianten innerhalb derselben Farbfamilie – etwa anthrazitfarbene Grundfaser, mittelgraue Nepps und silberne Slubgarne – um einen Stoff zu erzeugen, der seine Komplexität aus der Nähe offenbart, nicht aus der Ferne. Der Fachbegriff ist melierte Tiefe. Um dies richtig zu machen, muss das Gewichtsverhältnis jeder Schattierungsvariante während der Karde genau kalibriert werden; eine Verschiebung um 3 % in einem Ton wäscht den gesamten Effekt aus.
- Polyester-Nepps: Null Farbstoffaufnahme durch Säurefarbstoffe. Sie widerstehen der Farbe vollständig, was sie zur ersten Wahl für grellweiße oder helle Farbflecken in Hochkontrast-Tweeds macht. Wenn Sie einen Fleck wünschen, der genau die Farbe behält, die Sie gekauft haben, ist Polyester Ihr Material. GRS-zertifizierte recycelte Polyester-Nepps sind für nachhaltige Kollektionen erhältlich.
- Viskose-Nepps: Teilweise Farbstoffaufnahme. Viskose nimmt Säurefarbstoffe schwach auf, kann aber während des Färbebads etwas Farbe annehmen, was die Ergebnisse für Anfänger weniger vorhersagbar macht. Sie erzeugen weichere, gedämpftere Kontraste – nützlich für mittleren Kontrast oder tonale Arbeiten, aber riskant, wenn Sie sie ohne vorherige Tests für ein Hochkontrast-Stück spezifizieren.
- Seiden-Noil-Nepps: Hohe Farbstoffaufnahme, ähnlich wie Wolle. Seiden-Noils nehmen Säurefarbstoffe tief auf, daher funktionieren sie am besten in niedrigkontrastigen, Ton-in-Ton-Designs, bei denen der Nepp in die Grundfarbe übergehen soll, statt sich von ihr abzuheben. Die Verwendung von Seiden-Noils in einer Hochkontrast-Spezifikation erzeugt die Trübung, die Designer fürchten – die Nepps saugen umgebenden Farbstoff auf und verlieren ihre Definition.
Die Farbstoffchemie ist der häufigste Punkt für Missverständnisse zwischen Designer und Fabrik. Wollbasisfasern nehmen Säurefarbstoffe bei 98°C in Druckkesseln auf, mit Fixiermitteln, die die ISO 105-C06 Grad 4–5 Waschechtheit gewährleisten, die Einzelhandelskleidung benötigt. Synthetische Nepps – speziell Polyester – erfordern Dispersionsfarbstoffe, die unter völlig anderen Temperatur- und Druckbedingungen aufgetragen werden. Sie können Polyester-Nepps und Wollbasisfaser nicht im selben Bad färben und saubere Ergebnisse erzielen. Aus diesem Grund verlangt Hochkontrast-Tweed einen Produktionsaufschlag: Die Nepps werden oft in einem separaten Prozess gefärbt, bevor sie in den kardierten Wollvlies eingemischt werden. Eine Fabrik, die maßgefertigten Hochkontrast-Tweed zum gleichen Preis wie tonalen Tweed anbietet, spart entweder an einer Ecke, die Sie am fertigen Muster sehen werden, oder sie versteht nicht, was sie anbietet.
Mehrton-Farbentwicklungsprozess
Mehrton-Tweed wird nicht im Stoff gefärbt.
Lassen Sie uns das Gerücht zerstören, dass man durch Färben von fertigem Rohgewebe eine ‘Chanel-artige’ Tiefe erzielen kann. Das geht nicht. Es wird flach aussehen und ausbluten. Die luxuriöse Ästhetik kommt vom Stockfärben der Wollfasern vor dem Spinnen. Der Gewinn ist nicht nur die visuelle Tiefe: Eine vollständig gereinigte, richtig gebeizte Fasercharge erreicht die Waschechtheit ISO 105-C06 Grad 4–5. Alternativen im Stückfärben erreichen maximal ein riskantes Grad 3–4, was eine sichere Retoure im Einzelhandel bedeutet.
- Stufe 1: Reinigung & Vorbereitung: Fettiges Rohmaterial kann Farbe nicht gleichmäßig aufnehmen. Industrielle Tensid-Reinigung entfernt alle Verunreinigungen und kalibriert den natürlichen Lanolingehalt, um Faserbruch während des anschließenden aggressiven Kardierens zu verhindern.
- Stufe 2: 350-kg-Druckkessel: Einzelne Farbchargen kommen in geschlossene 350-kg-Kessel zum Säurefärben (Wolle) oder Dispersionsfärben (Synthetik). Die enge Temperaturkurve von 98 °C und die konstante Flottenzirkulation garantieren einen Spektralphotometer-Delta E von weniger als 1,0 gegenüber der Master-Farbrezeptur – entscheidend, wenn Sie einen Pantone TCX über fünf verschiedene Garnmischungsvarianten hinweg abstimmen.
- Stufe 3: Hydroextraktion: Vergessen Sie die Metapher des Auswringens eines Pullovers. Die industrielle Hydroextraktion treibt den Feuchtigkeitsgehalt mit hohem Drehmoment und Zentrifugalkraft unter 35 %. Dies bewahrt die empfindliche flauschige Kräuselung der Wolle genau so, wie sie vor dem Eintritt in die Mischbox sein muss.
- Stufe 4: Präzisionsmischung & Kardieren: Hier wird der Kostenvorteil von 30–50 % durch vertikale Integration greifbar. Vorgefärbte Fasern werden mit einer Abweichung von unter 0,5 % des Rezeptgewichts abgewogen, miteinander vermischt und zu einer einzigen zusammenhängenden Vliesbahn kardiert. Wir führen die Nepps – Polyester für starken Kontrast, Viskose für semi-Absorption – hier ein, nicht erst danach.
Um diese „heathered" Optik zu erreichen, ohne an Kontur zu verlieren, muss die Weberei 3 bis 5 verschiedene Farbvarianten derselben Basisfaser mischen. Stellen Sie sich ein kühles graues Fischgrätmuster vor: Sie mischen nicht einfach Schwarz und Weiß. Sie bauen es aus 30 % kontrastreicher tiefschwarzer Wolle, 25 % Mittelanthrazit, 25 % kühlem Taupe, 15 % weißem Viskose-Nepp und einem 5-%-Akzent – einem Metallic oder einem Pastellton. Diese Feinheit unterscheidet Tweed direkt ab Weberei aus Wenzhou von den Massenwaren, die die Messen überschwemmen. Enthält das Datenblatt, das Sie von einem Lieferanten anfordern, nur einen Farbcode, verkauft man Ihnen das Risiko der Stückfärbung.
Die Umsetzung Ihrer Vision erfordert den Wechsel von einem digitalen Bildschirm zu einem physischen Standard. Senden Sie einen Pantone-TCX-Stoffmuster, niemals ein JPEG. Begleiten Sie es mit einem Moodboard, das Ihr gewünschtes Kontrastverhältnis klar darstellt: dunkle Basis + helle Nepps (hoher Kontrast) oder wolkig-tonale Mischung (niedriger Kontrast). Teilen Sie der Fabrik Ihre Endnutzung und das Zielgewicht in Gramm pro Quadratmeter mit. Eine strukturierte 450 g/m² Bouclé-Jacke erfordert eine völlig andere Fasermischungsmatrix als ein fließender, lässiger 280 g/m² Blazer. Mit den 7-tägiger schneller Musterworkflow verfügbaren integrierten Anlagen in Wenzhou können Sie innerhalb einer Woche einen physischen Stoffmuster erhalten, das Ihrer genauen Spezifikation entspricht – und damit die 4 bis 6 Wochen blinden Vertrauens eliminieren, die einen Kollektionsstart gefährden.
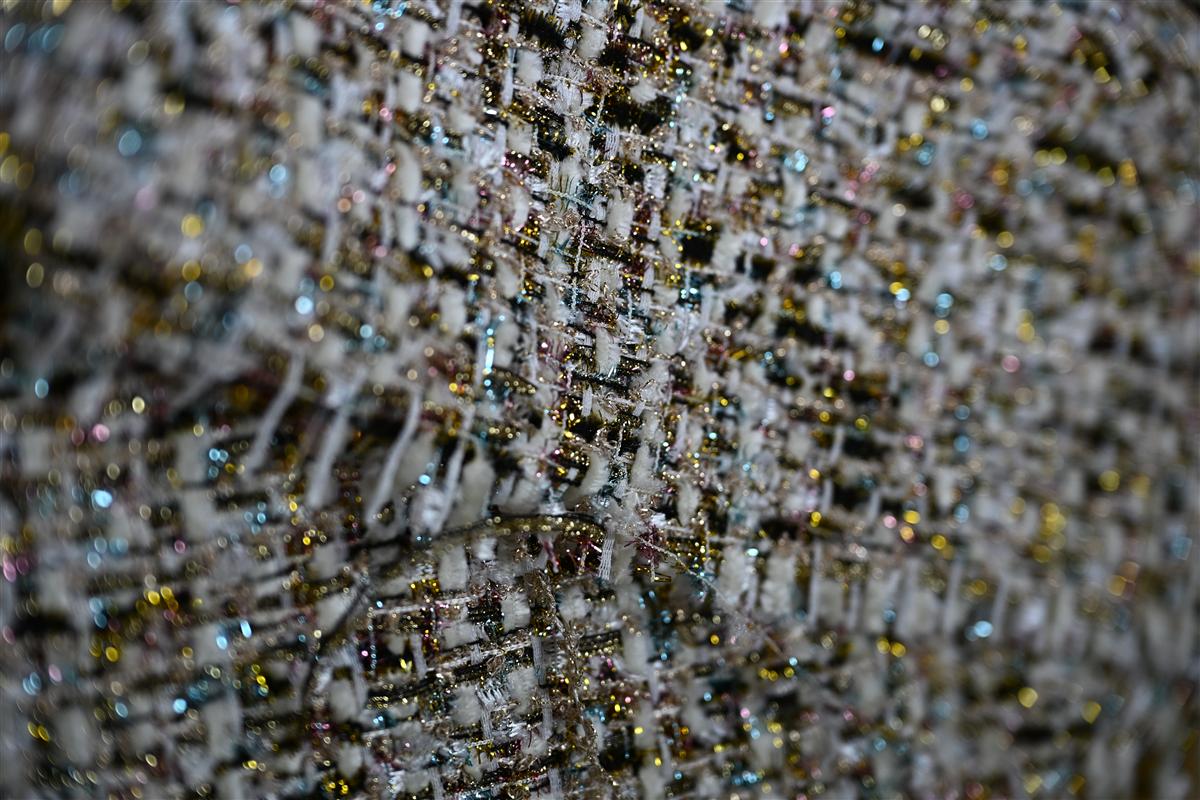
7-Tage-Schnellmuster-Workflow
Vier Wochen Warten auf Muster bedeutet vier Wochen, in denen Ihre Konkurrenten bereits Stoff zuschneiden.
Eine traditionelle europäische Tweed-Weberei wird Ihnen 4 bis 6 Wochen für die Musterherstellung anbieten. Diese Zeitplanung setzt ein Minimum von 5 bis 10 Mustern, eine Färberei-Warteschlange, die Erstkäufer nicht priorisiert, und zusätzlich Kurierlogistik voraus. Für einen aufstrebenden Designer, der auf einen Fashion-Week-Termin oder einen Käufertermin hinarbeitet, ist diese Verzögerung keine Unannehmlichkeit – sie ist eine existenzielle Bedrohung für den Kollektionskalender.
Factory-direct rapid sampling collapses that timeline to 7 days by removing the bottlenecks that cause the delay, not by rushing the dye process. Here’s the actual workflow: you send a concept sketch or reference image, the partner dye lab performs digital color matching with spectrophotometer verification (Delta E target under 1.0), and the team pulls from 100-meter in-stock greige goods to produce a physical swatch. The dye fixation and finishing are identical to full production—what you hold in your hand is what you’ll get on the roll.
- Tag 1–2: Konzeptskizze oder Pantone-TCX-Referenz eingegangen. Digitaler Farbabgleich mit vorhandenen Farbrezepten. Spektralphotometer-Messung bestätigt Delta-E-Abweichung unter 1,0 vom Zielwert.
- Tag 3–4: Garnfärbung in kalibrierten Säurefärbebädern (Wollbasis) oder Dispersionsfärbebädern (synthetische Noppen). Hydroextraktion auf unter 35% Feuchtigkeitsgehalt vor kontrollierter Trocknung.
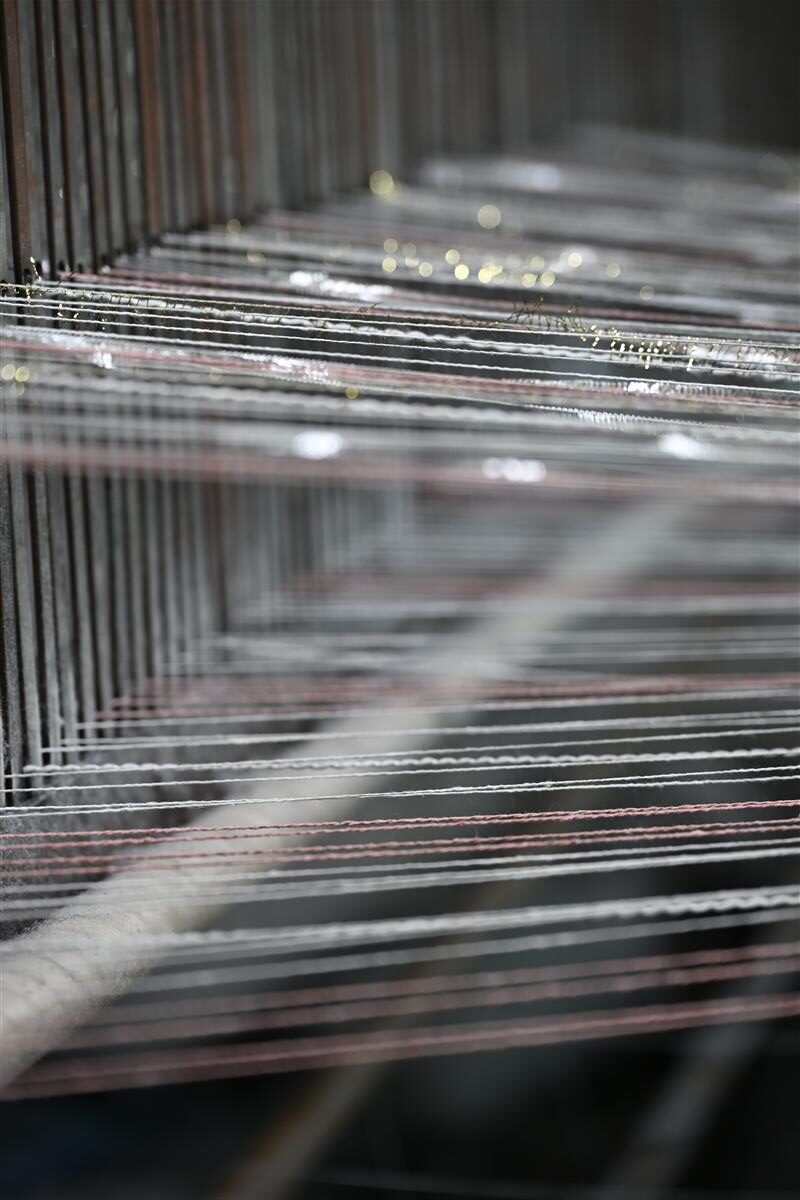
- Tag 5–6: Kardieren, Mischen von gefärbten Faserchargen in festgelegten Gewichtsverhältnissen, Spinnen und Weben. Lagerbestände an Rohgeweben beseitigen die 2–3-wöchige Verzögerung der Webstuhlplanung, die von externen Webern verursacht wird.
- Tag 7: Fertiges Musterstück zugeschnitten, etikettiert und per Kurier versendet. Gleiche ISO 105-C06 Waschechtheits- und ISO 105-X12 Reibechtheitsstandards wie bei der Serienproduktion.
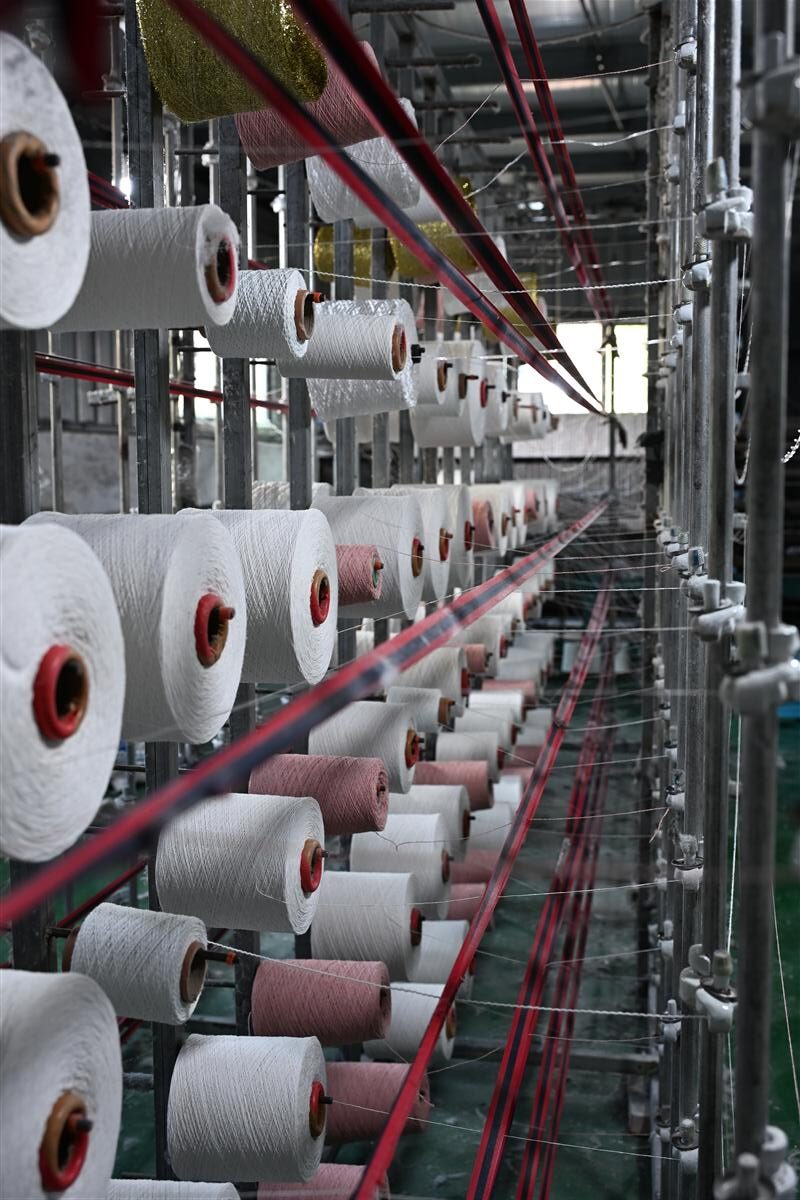
The mechanism that makes 7-day sampling possible isn’t a faster dye machine—it’s vertical integration. When the same facility handles yarn spinning, dyeing, and weaving under one roof, there is no 2-week handoff gap between a third-party dye house and an external weaver. There is no minimum batch fee imposed by a dye subcontractor who doesn’t want to run a 5kg sample. The greige goods are already in stock because the mill maintains production capacity for its own programs, not someone else’s. This is the structural reason a factory-direct mill can turn a swatch in one week while a broker-dependent supply chain takes six.
For an emerging designer, the financial math of rapid sampling matters as much as the speed. European mills often charge €150–300 per swatch with a 5-piece minimum. That’s €750–1,500 before you’ve confirmed a single colorway works. A factory-direct sample request from in-stock base fabrics eliminates that sunk cost risk. You validate the hand-feel, the mehrtonale Tiefe, und das Gewicht (350–450 g/m² bei Bouclé-Tweed), bevor Sie sich auf eine Lagerbestellung über 100 m oder ein Sonderfarben-Programm über 300 m festlegen.
Farbechtheits- und Qualitätsprüfstandards
Eine Waschechtheit der Stufe 3 bedeutet, dass die weiße Bluse Ihres Kunden nach einem chemischen Reinigungszyklus rosa wird.
Farbechtheit ist keine Marketingbehauptung. Es ist eine messbare physikalische Eigenschaft, die bestimmt, ob ein Kleidungsstück die Pflege durch den Einzelhandelskunden überlebt oder eine Retoure generiert. Speziell bei Tweed – wo mehrere Faserarten, Farbstoffklassen und Noppenmaterialien nebeneinander im selben Stoff sitzen – deckt die Echtheitsprüfung Fehler auf, die die Sichtprüfung nicht erkennen kann. Ein Stoff kann auf dem Zuschneidetisch makellos aussehen und beim ersten Kontakt mit Perchlorethylen-Lösungsmittel in einer chemischen Reinigungsmaschine katastrophal ausbluten.
Industrielles Garngarnfärben mit korrekter Beizung und Fixierchemie erreicht routinemäßig die Note 4–5 im Waschechtheitstest nach ISO 105-C06. Das ist der Standard, den europäische Traditionswebereien anstreben, und er ist aus direkt ab Werk beziehenden Quellen wie Webereien in Wenzhou erreichbar, wenn die Färbung in der Faserstufe unter kontrollierten Bedingungen erfolgt. Der Unterschied zwischen Note 4 und Note 5 ist weniger wichtig als die Lücke zwischen Note 4 und Note 3. Bei Note 3 sind sichtbare Verfärbungen auf dem benachbarten weißen Multifaserstoff zu erwarten – das heißt, der Farbstoff wandert. Bei Note 4 sind Verfärbungen vernachlässigbar. Bei Note 4–5 ist mit bloßem Auge keine erkennbar.
Hobbyistisches Säurefärben und kleinserienweise Stückfärbung erreichen typischerweise nur die Stufen 3–4 nach ISO 105-C06, da das Eindringen des Farbstoffs geringer und die Nachbehandlung (Spülen, Fixieren) weniger aggressiv ist. Die Farbe sieht zunächst akzeptabel aus – blutet dann aber nach wiederholtem Tragen auf Besätze, Futter oder Haut aus. Für einen aufstrebenden Designer, der eine Tweed-Jacke für $800 verkauft, ist dieses Ausbluten keine Kleinigkeit. Es bedeutet eine Rückerstattung, eine Bewertung und dauerhaften Markenschaden.
- ISO 105-C06 (Waschechtheit): Testet Farbverlust und Verfärbung auf angrenzendem Multifaserstoff während der Maschinenwäsche bei 40°C oder 60°C mit ECE-Referenzwaschmittel. Industriell garngefärbter Tweed zielt auf Stufe 4–5 ab. Stückgefärbte oder hobbyistisch gefärbte Proben erreichen typischerweise Stufe 3–4. Der Unterschied von einer Stufe ist der Unterschied zwischen einzelhandelstauglich und retouranfällig.
- ISO 105-X12 (Reibechtheit): Misst die Farbübertragung von der Stoffoberfläche auf ein trockenes oder nasses Reibetuch unter kontrolliertem Druck. Tweed mit dunkelfarbigen Noppen und Metallfäden ist besonders anfällig. Eine Trockenreibechtheit von mindestens Stufe 4 ist für jeden Stoff, der mit kontrastierenden Besätzen oder hellen Polstermöbeln in Berührung kommt, nicht verhandelbar.
- AATCC 16 (Lichtechtheit): Setzt Stoff einer Xenon-Lichtbogenstrahlung aus, die Sonnenlicht durch Glas simuliert. Tweed, der in Schaufensterauslagen oder Frühjahrskollektionen mit Außensichtbarkeit verwendet wird, benötigt nach 40 AFU-Belichtung mindestens Note 4. Dieser Test wird oft von kleinen Färbereien übersprungen – und zeigt sich sechs Monate später als ungleichmäßiges Ausbleichen an Jackenschultern und Ärmelkappen.
Für Designer, die GRS-zertifizierte recycelte Polyester-Nepps in Öko-Tweed-Konstruktionen spezifizieren, wird die Echtheitsherausforderung noch komplexer. Recyceltes Polyester nimmt Dispersionsfarbstoffe anders auf als jungfräuliches PET, und das Oberflächen-zu-Volumen-Verhältnis der Nepps verstärkt jede Farbstoffwanderung während der Nassverarbeitung. Eine Fabrik, die dies versteht, prüft die recycelte Nepp-Charge vor dem Kardieren mit dem gleichen ISO 105-C06-Protokoll, das für die Wollbasisfaser angewendet wird. Wenn der Nepp-Lieferant kein chargenbezogenes Echtheitszertifikat vorlegen kann, steigt das Risiko eines ‘matschigen’ Farbergebnisses stark an.
Hier ist, was die meisten Stoffmusterkarten weglassen: den Delta-E-Wert des Spektralphotometers zwischen dem eingereichten Lab Dip und der Produktionspartie. Ein Delta E unter 1,0 ist das Ziel für die kommerzielle Farbabstimmung. Über 2,0 erkennt das menschliche Auge den Unterschied. Bevor Sie sich auf ein kundenspezifisches Färbeprogramm ab 300 m festlegen, fordern Sie die Spektralreflexionsdaten zusammen mit dem physischen Muster an. Die Zahlen verzeihen nichts – und ein Käufer auch nicht, der eine Sendung ablehnt, weil Partie 2 nicht zu Partie 1 passt.
Preisgestaltung: Kundenspezifische MOQ vs. europäische Mühlen
Überbestellungen, um eine MOQ von 5000 m zu erreichen, schaffen tote Bestände, die Margen schneller zerstören als jeder Preisunterschied pro Meter.
Hier ist die Rechnung, die die meisten Erstkäufer erst dann durchführen, wenn es zu spät ist. Eine europäische Tweedmühle bietet €28–45 pro Meter für 350–450 g/m² Bouclé-Tweed. Dieser Preis sieht in einer Kalkulationstabelle machbar aus. Das Problem ist nicht der Preis pro Meter. Das Problem ist die damit verbundene Mindestbestellmenge von 5000 m. Wenn Ihre Kapselkollektion 1200 Meter benötigt, kaufen Sie 3800 Meter, für die Sie keine bestätigten Verkäufe haben. Diese 3800 überschüssigen Meter, die im Regal liegen, kosten Sie zwischen €106.400 und €171.000 gebundenes Kapital – bevor Sie einen Cent für Versand, Zölle oder Lagerung bezahlen.
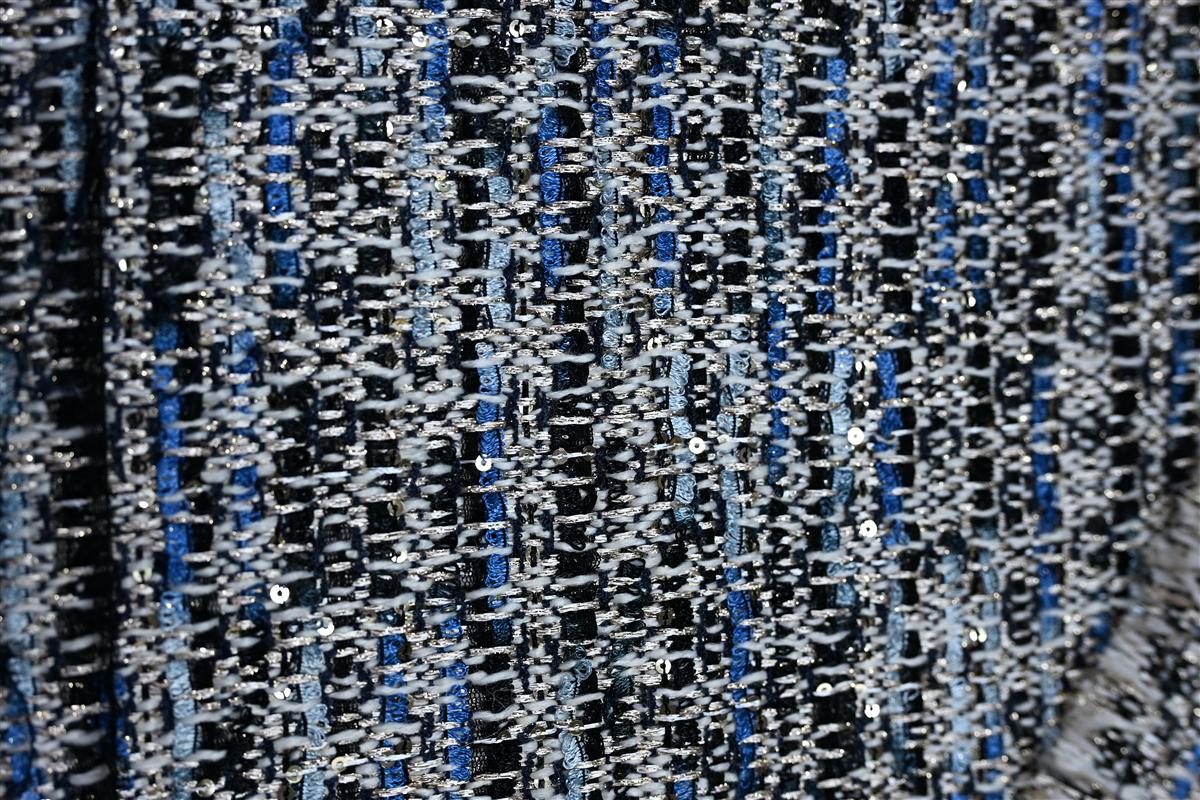
A factory-direct Wenzhou mill operates on a different structural model. The custom MOQ starts at 1000 meters, with 100-meter in-stock programs available for existing colorways. Pricing lands at $12–22 per meter for equivalent 350–450gsm wool-blend bouclé tweed. That’s a erhebliche Einsparungen im Vergleich zu europäischen Mühlenpreisen, aber die tatsächlichen Einsparungen vervielfachen sich, wenn man die Kosten des Geldes berechnet, das Sie nicht geliehen haben, um unnötige Lagerbestände zu kaufen. Eine Bestellung von 1000 Metern zu $18/Meter kostet einen erheblichen Betrag. Eine europäische Bestellung von 5000 Metern zu 35 €/Meter verpflichtet Sie zu 175.000 €. Der Unterschied liegt nicht nur in Prozentpunkten. Es ist der Unterschied zwischen der Eigenfinanzierung einer ersten Kollektion und der Aufnahme von Schulden, bevor Sie ein einziges Kleidungsstück verkauft haben.
- Musterkosten: European mills typically charge €300–800 per custom color sample with a 4–6 week turnaround. Some require a minimum of 5–10 swatches per development round. Two rounds of corrections and you’ve spent €6,000 before approving production. Factory-direct rapid sampling from vertically integrated mills produces physical swatches in 7 days, with significantly lower per-round cost because dyeing, spinning, and weaving happen under one roof with no third-party dye house markup.
- Versand und Logistik: Eine 5.000-Meter-Bestellung bei einer europäischen Weberei wiegt je nach g/m² etwa 1.750–2.250 kg. Luftfracht von Europa nach Nordamerika kostet $4–7/kg. Seefracht verlängert eine ohnehin 8-wöchige Produktionslieferzeit um 4–6 Wochen. Rechnen Sie Zollagentur, Hafenumschlag und Inlandstransport mit ein. Bei einer 1.000-Meter-Bestellung direkt von der Weberei aus Wenzhou skaliert der gesamte Logistikaufwand proportional zur kleineren Bestellmenge, und Sendungen ab 100 m ab Lager können per Luftkurier in 3–7 Tagen versandt werden, ohne die Marge zu erdrücken.
- Strafzahlung bei Überbestellung: Wenn Sie 5.000 Meter kaufen, aber 1.200 benötigen, werden 3.800 Meter zu toter Lagerbestand. Lagerkosten, mögliche Veralterung, wenn die Farbvariante nicht verkauft wird, und die Opportunitätskosten des in unverkauftem Stoff gebundenen Kapitals werden selten in die anfänglichen Beschaffungsbudgets einbezogen. A 300-metre MOQ ermöglicht es Ihnen, eine Farbvariante mit echter Marktrückmeldung zu testen, bevor Sie sich für eine Nachbestellung entscheiden. Wenn es sich verkauft, nachbestellen. Wenn nicht, sitzen Sie nicht auf einem dreijährigen Lagerbestand.
- Qualitätsparität: Der Kostenunterschied von 30–50 % kommt nicht von Einsparungen bei der Faserqualität oder den Farbstoffformulierungen. Er kommt von vertikale Integration— keine zwischengeschaltete Färberei, die Aufschläge berechnet, keine unabhängige Spinnerei, die ihre eigenen Mindestmengen durchsetzt, keine 2-Wochen-Lücken in der Logistik zwischen den Produktionsstufen. Stoffe aus vertikal integrierten Webereien in Wenzhou, die australische Merinowolle und japanisches Lurex verarbeiten, erreichen ISO 105-C06 Note 4–5 Waschechtheit und damit die Leistungsbenchmarks europäisch beschafften Tweed — bei einem strukturellen Kostenvorteil.
One more thing most factories won’t volunteer: European mills frequently outsource dyeing to third-party commission dye houses. You’re paying the mill’s markup on the dye house’s markup. Vertically integrated production—where the same facility spins the yarn, dyes the fiber, and weaves the fabric—eliminates those stacked margins entirely. That structural difference, not lower labor rates, is what makes a 300-metre custom MOQ economically viable while maintaining the multi-tonal depth and nepp contrast you expect from premium tweed.
Fazit
Multi-tonal tweed that holds its color through dry cleaning doesn’t come from dyeing finished fabric. It comes from dyeing individual fiber lots separately, then blending them at precise ratios during carding—a process calibrated with spectrophotometer verification and ISO 105-C06 testing. That engineering, combined with a 300m per colour production minimum and 7-day sampling, brings the visual depth of €28–45/meter European tweed within reach at $12–22/meter.
Ihr nächster Schritt ist klar: Prüfen Sie die vorrätigen Chanel-artigen Tweeds in Mengen von 100 m, um die Farben mit Ihrer Palette abzugleichen, oder fordern Sie physische Muster an, um Haptik und Napp-Kontrast zu validieren, bevor Sie sich für eine kundenspezifische Färbe-Charge entscheiden.
Häufig gestellte Fragen
Kann man Tweed nach dem Weben färben?
Technisch ja, aber das Stückfärben von gewebtem Tweed führt zu flachen, einfarbigen Ergebnissen und zerstört die mehrtonale Tiefe, die aus vorgefärbten Garnen entsteht. Verwenden Sie Stückfärbung nur, wenn Sie eine gleichmäßige, einheitliche Farbe ohne Napp akzeptieren. Für mehrtonale Tiefe sollten Sie immer garngefärbten Tweed von der Mühle anfordern.
Welche Garnart wird für hochwertige Tweedstoffe verwendet?
Hochwertiger Tweed verwendet wolle-reiche Spinnfasern, typischerweise 80–100 % reine Schurwolle, gemischt mit Mohair, Alpaka oder Kaschmir für die Textur. Mischungen mit Luxusfasern erhöhen Weichheit und Exklusivität, aber auch die Kosten. Geben Sie Ihre gewünschte Haptik und Ihr Budget bei der Auswahl der Garnzusammensetzung an.
Was passiert mit Tweed, wenn er während der Verarbeitung nass wird?
Während des industriellen Färbens wird nasse Wolle in 350-kg-Druckkesseln bei 98 °C mit kontrollierter Bewegung verarbeitet, um eine gleichmäßige Farbeindringung zu erreichen und gleichzeitig das Verfilzen zu verhindern. Ohne präzise Temperatur- und pH-Kontrolle... Die Fabrikfärbung muss strengen Temperaturrampen folgen, um die Haptik des Tweeds zu erhalten.
Ist Tweed für zeitgenössische Modekollektionen aus der Mode?
Nein, Tweed hat in den letzten Jahren einen jährlichen Anstieg von 15–20% in Luxusmodekollektionen verzeichnet, angetrieben durch Erbe-Ästhetik und Slow Fashion. Das stärkste Wachstum zeigt sich bei mehrtonigen Chanel-inspirierten Texturen mit modernen Mischungen. Tweed bleibt ein zentraler saisonaler Stoff für zeitgenössische Kollektionen.
Wie teile ich einer Tweed-Fabrik individuelle Farbwünsche mit?
Senden Sie physische Pantone-TCX-Textilreferenzen, niemals RGB/CMYK-Dateien, zusammen mit Napp-Kontrastdetails und einer Lab-Dip-Anfrage für den mehrtonigen Melange-Effekt. Ohne physische Muster und Napp-Spezifikationen kann die Fabrik nicht. Fügen Sie immer ein Kontrastziel (hoch/mittel/niedrig) mit Ihrer Farbvorlage bei.
Autoritative Referenzen

Verwandte Einblicke

How to Compare Fabric Quotes from Three Mills: A Side-by-Side Method
Three mills return three quotes for the same fabric brief, and the spread between them...

Kapazitätsplanung zu CNY: Weberei-Termine rund um das chinesische Neujahr buchen
Every year, fabric buyers lose the same three weeks to the same event: Chinese New...
Zweitquellen-Strategie: So qualifizieren Marken eine zweite Tweedweberei
Single-sourcing a signature fabric feels efficient right up to the season it fails: the mill’s...