

Techniki farbowania przędzy w tweedzie to pierwszy punkt kontrolny, który kupujący powinni sprawdzić przed zatwierdzeniem dostawcy, budżetu lub terminu produkcji. Większość projektantów badających techniki farbowania przędzy dla tweedu napotyka tę samą przeszkodę około trzeciego tygodnia. Masz tablicę nastrojów pełną odniesień do Chanel, budżet $12–22 za metr i narastającą świadomość, że każdy wynik w Google prowadzi albo do weekendowego samouczka o ręcznym farbowaniu wełny, albo do tradycyjnego europejskiego młyna podającego minimum 5000 metrów. Żadna z opcji nie wysyła fizycznej próbki do Twojego studia w ciągu tygodnia. Żadna nie traktuje Twojego zamówienia kapsułowego na 200 metrów jako ważnego. Gdzieś w przepaści między tymi dwoma skrajnościami ginie całkowicie wielotonowa głębia, która sprawia, że tweed wygląda na drogi.
Ta głębia nie jest problemem tkania. To problem farbowania – a konkretnie decyzja podjęta na etapie włókna, zanim choćby jeden metr trafi na krosno. Farbowanie gotowej tkaniny w kawałkach daje płaskie, jednotonalne rezultaty, które z daleka wyglądają jak “fast fashion”. Tweed, który porusza się na wieszaku, ten z drobinkami zmieniającymi się w świetle i melanżową bazą wyglądającą jak ręcznie przędziona, pochodzi z farbowania oddzielnych partii włókien w skalibrowanych kadziach o pojemności 350 kg, a następnie mieszanie trzech do pięciu wariantów odcieni w precyzyjnych proporcjach wagowych podczas zgrzeblenia. Pomiń tę sekwencję, a żadna ciekawa struktura splotu nie uratuje tkaniny. Zrób to dobrze, a tkanina za $18 za metr może uchodzić za coś, co kosztuje cztery razy więcej. Reszta tego przewodnika wyjaśnia dokładnie, jak działa ten proces – i jak przekazać swoje oczekiwania osobom obsługującym kadzie barwiące.
Farbowanie przędzy a farbowanie tkaniny w kawałkach – tweed
Tweed farbowany w kawałkach nigdy nie dorówna wielotonowej głębi tkaniny farbowanej w przędzy.
Farbowanie przędzy oznacza barwienie poszczególnych partii włókien przed przędzeniem. To jedyny sposób, aby uzyskać heather, melanżowy i nakrapiany charakter tweed w stylu Chanel. Farbowanie w kawałkach – zanurzanie gotowej surowej tkaniny w jednej kąpieli barwiącej – daje płaski, jednolity kolor. Nie jest w stanie wyprodukować mieszanki 3–5 odcieni, która sprawia, że premium tweed wydaje się żywy. W praktyce 60–70% mieszanek przędzy Harris Tweed zaczyna się od czarno farbowanej bazy wełnianej. Ciemne podłoże tworzy głębię, której farbowanie w kawałkach nie jest w stanie odtworzyć.
Trwałość koloru określa tę różnicę. Przemysłowe farbowanie przędzy barwnikami kwasowymi na wełnie, odpowiednie zaprawianie i utrwalanie w kadzi ciśnieniowej zapewnia odporność na pranie zgodnie z ISO 105-C06 na poziomie 4–5. Tweed farbowany w kawałkach Zazwyczaj osiąga stopień 3–4, przy czym pierwsze pranie chemiczne powoduje większe blaknięcie. W teście odporności na światło AATCC 16 tkaniny farbowane przędzą wypadają lepiej, ponieważ barwnik wnika głębiej w rdzeń włókna, a nie tylko w powierzchnię. Jeśli na metce pielęgnacyjnej widnieje ‘tylko pranie chemiczne’, odzież farbowana w kawałku będzie blaknąć i tracić kolor szybciej.
- Koszt za metr: Tweed barwiony w przędzy na zamówienie z zakładu w Wenzhou, bezpośrednio od producenta: $12–22/m przy 350–450 g/m² bouclé z domieszką wełny. Odpowiednik z europejskiego zakładu: €28–45/m.
- Minimalna ilość zamówienia i próbki: Bezpośrednio z fabryki w Wenzhou: 300 m MOQ na zamówienie, próbka lab-dip w 7 dni. Europejskie młyny dziedzictwa: 2000–5000 m MOQ, cykl próbkowania 4–6 tygodni.
- Czas realizacji: Zintegrowane pionowo zakłady, które farbują, przędą i tkają pod jednym dachem, eliminują 2-tygodniowe luki logistyczne między etapami. Europejskie łańcuchy dostaw często rozdzielają farbowanie, przędzenie i tkanie między odrębne obiekty w różnych krajach.
Oto, czego większość kupujących tkaniny nie zdaje sobie sprawy: kolorowe neppy (plamki) w tweedzie są wykonane z odpadów poliestru, wiskozy lub jedwabiu, z których każdy ma inne powinowactwo do barwnika. Barwniki kwasowe chwytają wełnę, ale omijają poliester. Młyn, który nie wstępnie wybierze składu neppów i receptury barwnika, da ci błotnisty tweed – gdzie plamki przypadkowo wchłaniają barwnik przeznaczony dla wełny podstawowej. Prosząc o próbkę, określ poziom kontrastu: wysoki kontrast (ciemna baza z jasnymi neppami) lub niski kontrast (tonalny, melanżowy). Fabryka potrzebuje tego szczegółu, aby dobrać odpowiedni materiał neppów i recepturę nadbarwiania.
Luka kosztowa 30–50 % w zakupach bezpośrednio z zakładu to nie tylko arbitraż płacowy. To integracja pionowa: jeden zakład prowadzący przędzenie, barwienie i tkanie pod jednym dachem eliminuje marże między dostawcami, omija minimum zewnętrznych farbiarni i usuwa opóźnienia logistyczne. Dzięki temu minimalne zamówienie custom na 300 m jest opłacalne bez rezygnacji z wielotonowej głębi, która odróżnia tweed premium od płaskiej imitacji barwionej w sztuce.
Dyeing o wysokim kontraście vs. niskim kontraście
Określ skład neppów przed farbowaniem, inaczej zobaczysz, jak twój kontrast zmienia się w błoto.
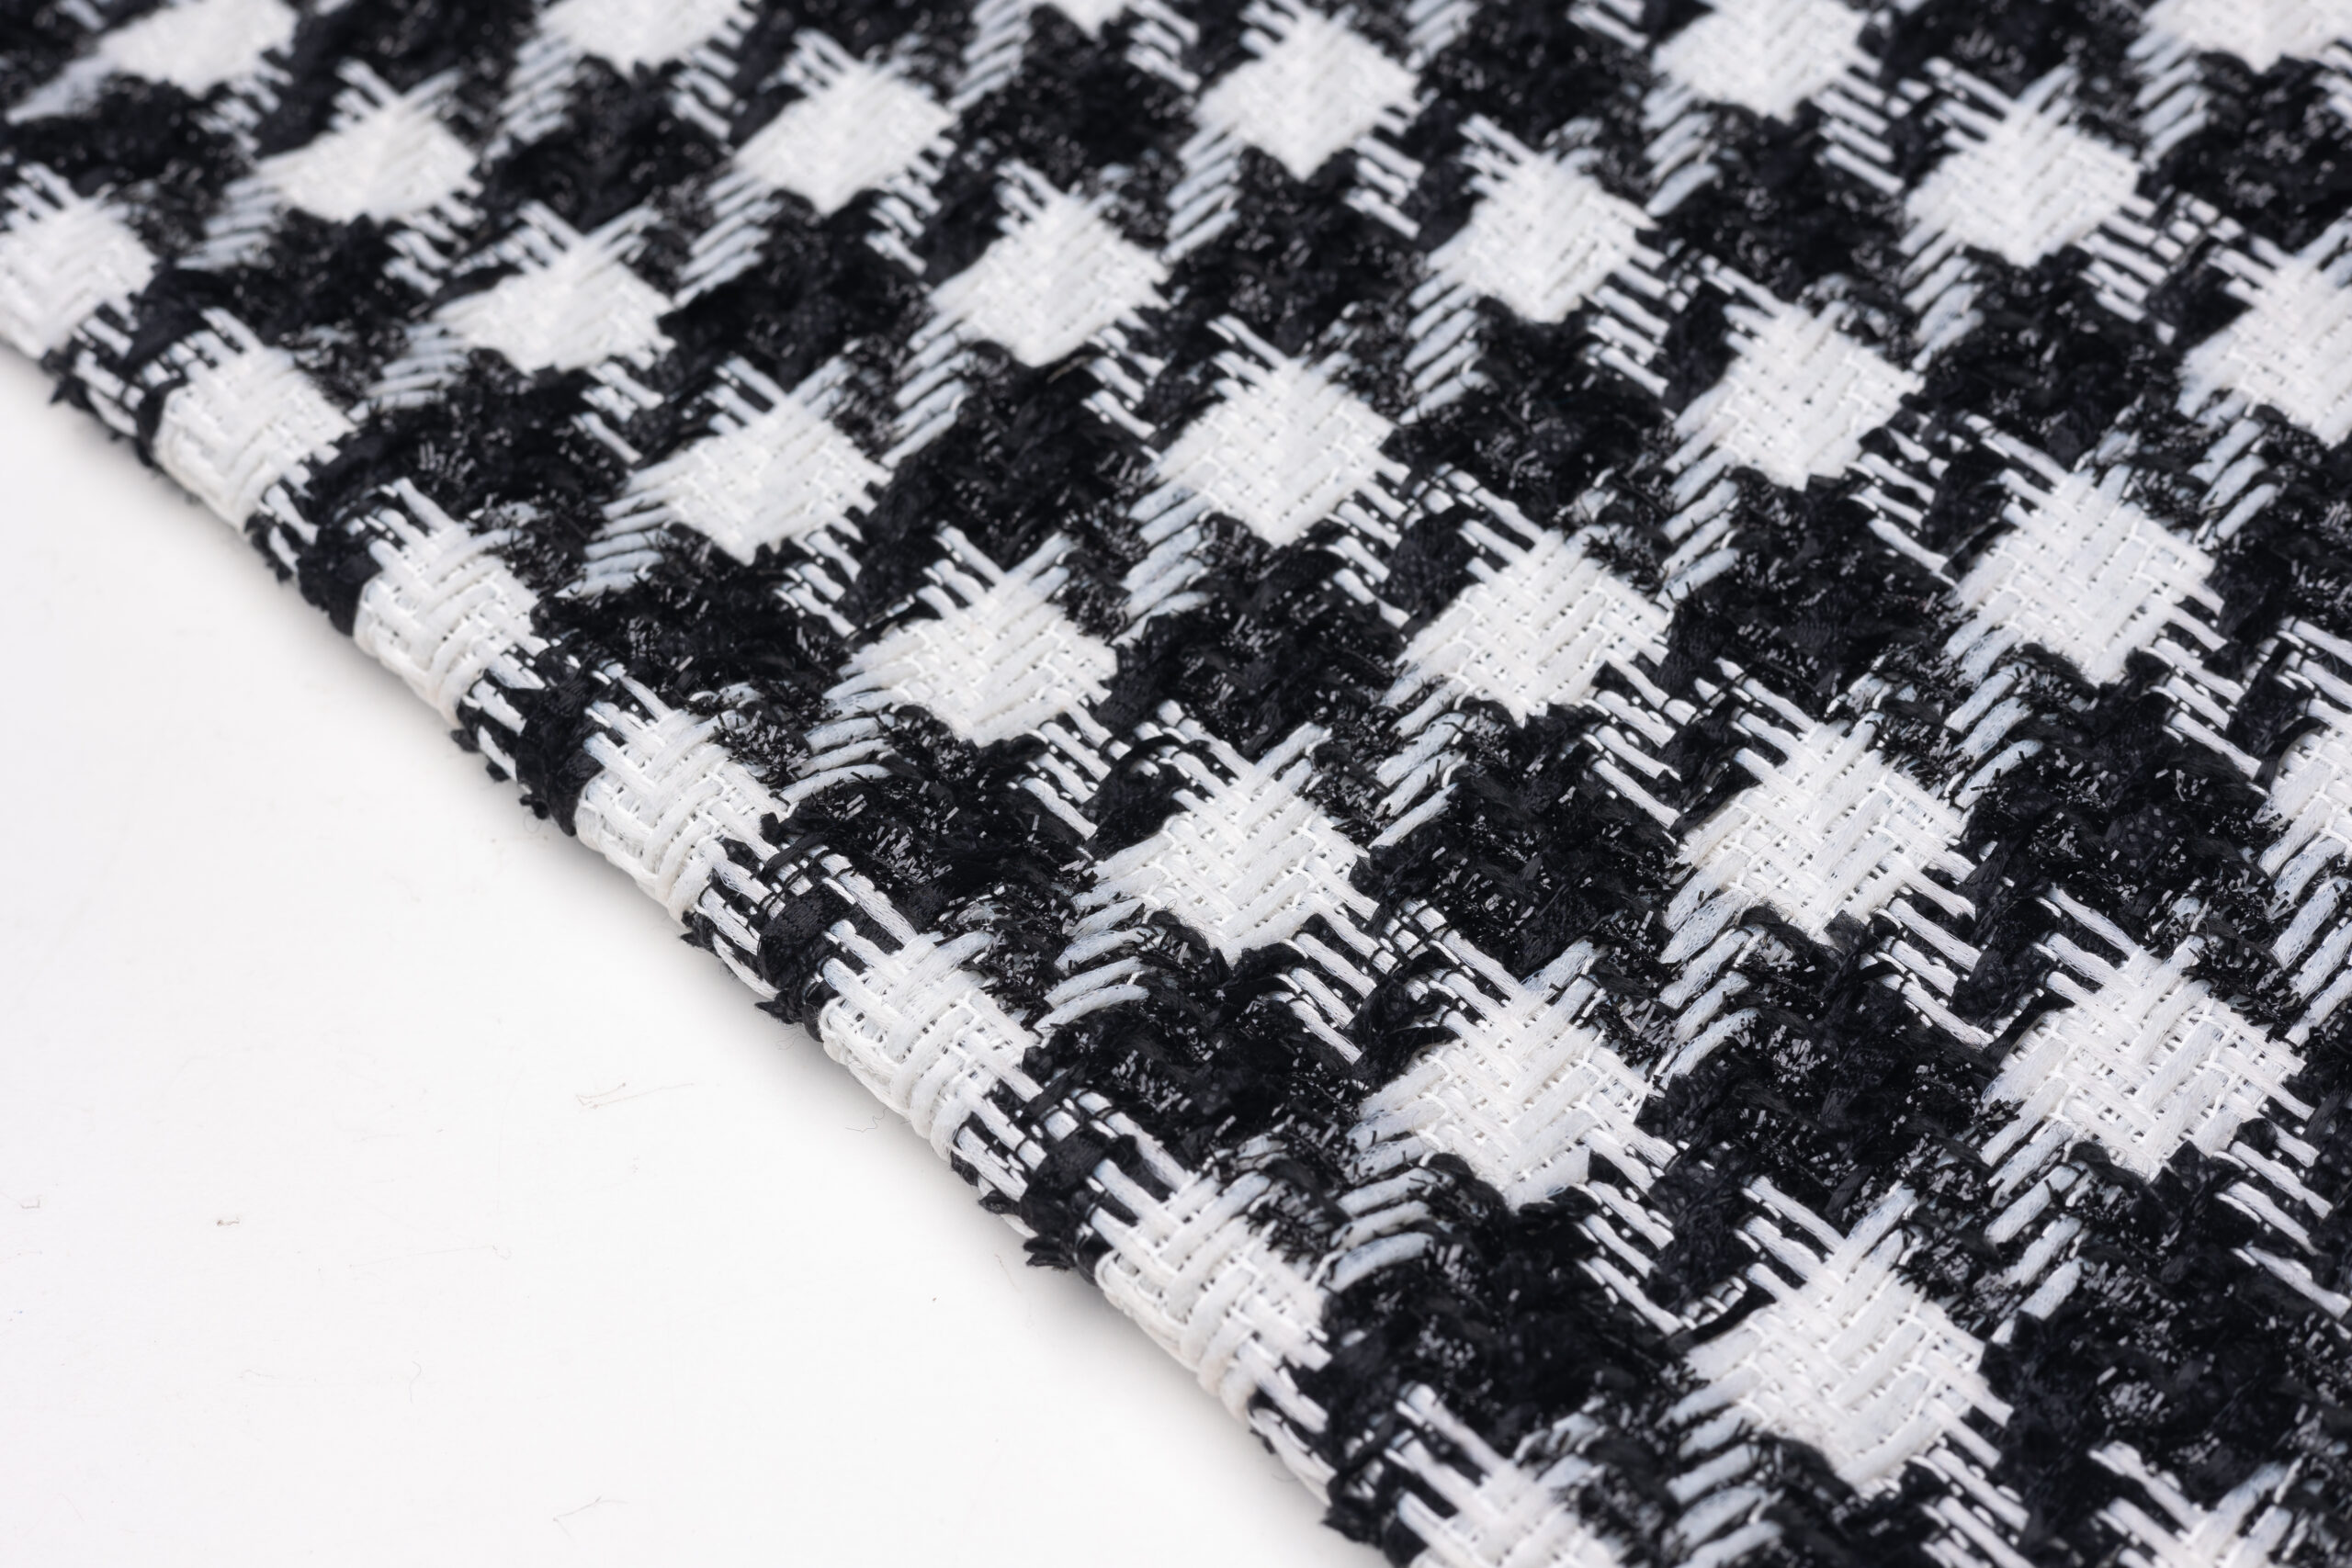
Tweed o wysokim kontraście tworzy swój charakterystyczny dramat poprzez silną opozycję: niemal czarna wełniana baza przeplatana jaskrawobiałymi, kości słoniowej lub nasyconymi kolorami neppami. Technika polega na rozpoczęciu od ciemno barwionej wełnianej osnowy – 60–70% wysokiej jakości mieszanek przędzy tweedowej, w tym Harris Tweed, zaczyna od czarnej bazy dla głębi – a następnie wprowadzeniu neppów barwionych osobno w kolorach maksymalizujących napięcie wizualne względem tła. Efekt jest ostry, graficzny i redakcyjny. Takiego wyglądu oczekują projektanci, gdy ich kolekcja potrzebuje marynarki, która fotografuje się z zapierającą dech w piersiach fakturą z odległości trzech metrów.
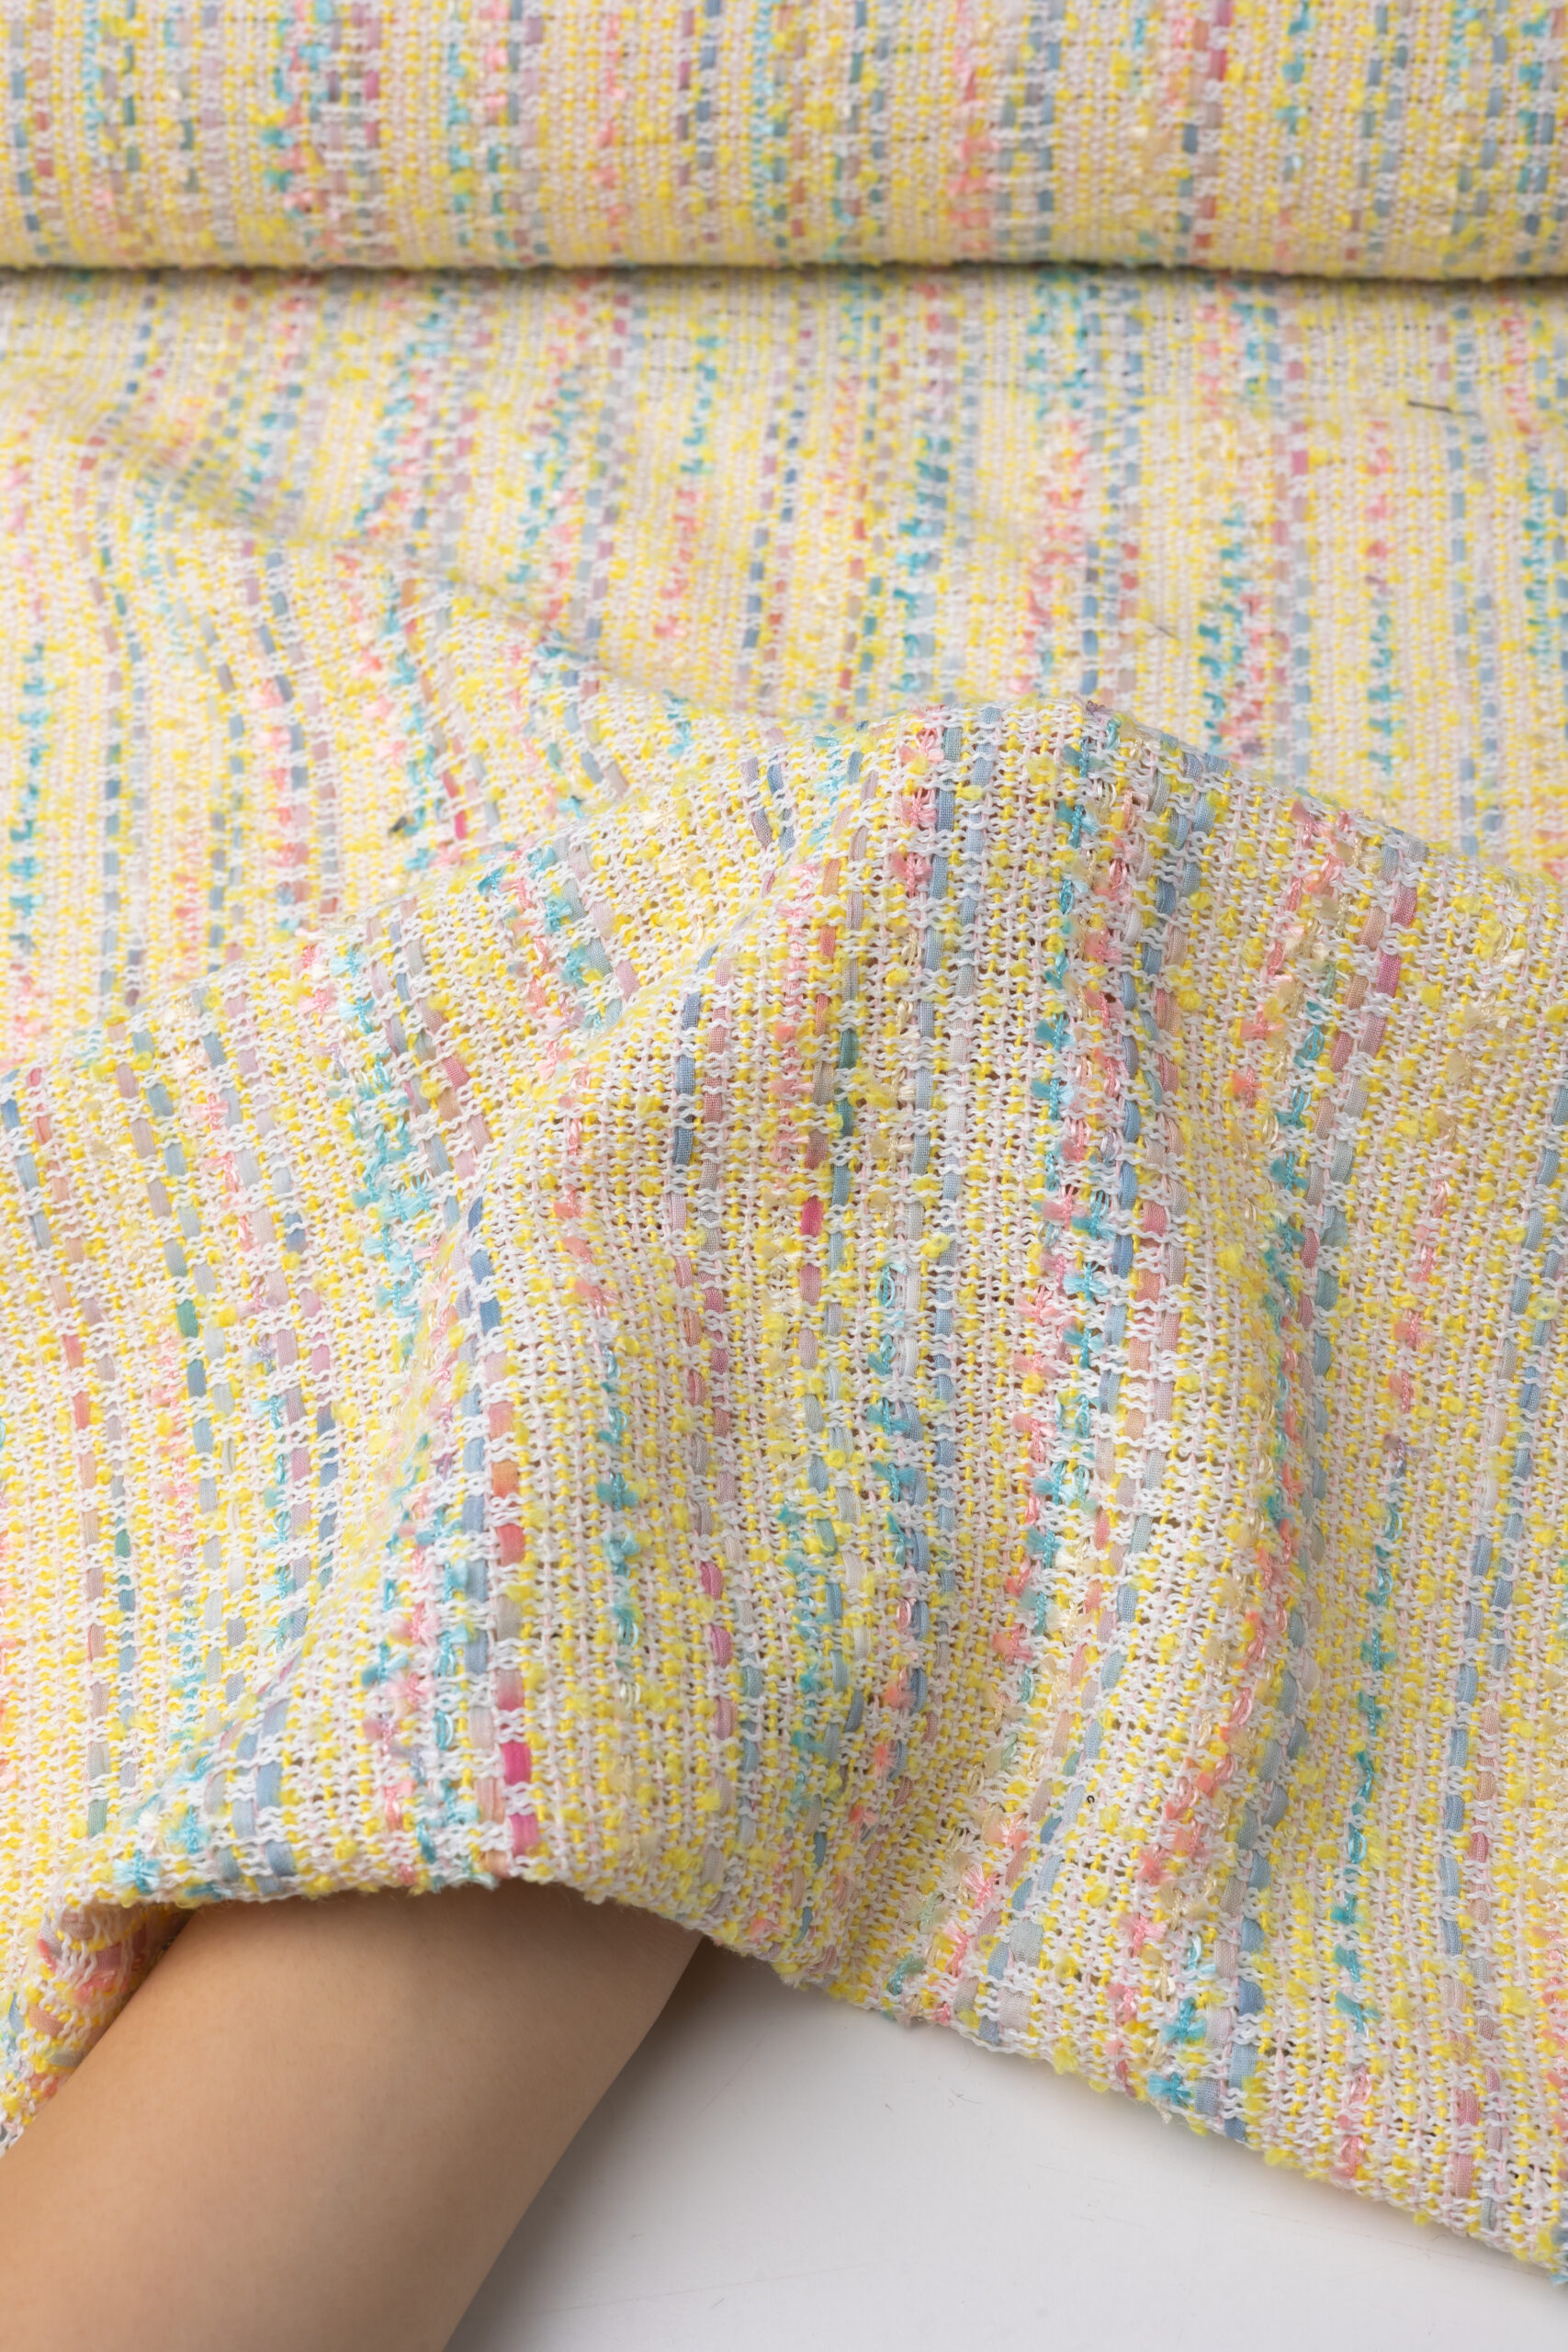
Tweed o niskim kontraście działa w przeciwnym rejestrze: tonalny, melanżowy i cicho drogi. Zamiast ostrych białych neppów na czarnej wełnie, młyn miesza od 3 do 5 odcieni w ramach tej samej rodziny kolorystycznej – na przykład węglowa baza, średnioszare neppy i srebrzyste przędze zgrubione – aby uzyskać tkaninę, która ujawnia swoją złożoność z bliska, a nie z drugiego końca pomieszczenia. Termin techniczny to głębia melanżu. Aby to osiągnąć, należy precyzyjnie skalibrować stosunek wagowy każdego odcienia na etapie zgrzeblenia; 3% przesunięcia w jednym tonie niszczy cały efekt.
- Neppy poliestrowe: Zerowa absorpcja barwników kwasowych. Są całkowicie odporne na kolor, co czyni je wyborem numer jeden do ostrych białych lub jaskrawych plamek w tweedach o wysokim kontraście. Jeśli potrzebujesz plamki, która zachowuje dokładnie ten kolor, który kupiłeś, poliester jest twoim materiałem. Do zrównoważonych kolekcji dostępne są neppy poliestrowe z recyklingu z certyfikatem GRS.
- Neppy wiskozowe: Częściowa absorpcja barwników. Wiskoza słabo przyjmuje barwniki kwasowe, ale może nabrać trochę koloru podczas kąpieli barwiącej, co czyni wyniki mniej przewidywalnymi dla początkujących. Dają łagodniejszy, bardziej stonowany kontrast – przydatne w pracach o średnim kontraście lub tonalnych, ale ryzykowne, jeśli określisz je dla elementu o wysokim kontraście bez wcześniejszych testów.
- Neppy z odpadów jedwabiu: Wysoka absorpcja barwników, podobna do wełny. Odpady jedwabiu głęboko przyjmują barwniki kwasowe, więc najlepiej sprawdzają się w projektach o niskim kontraście, ton w ton, gdzie chcesz, aby nepp wtopił się w kolor bazy, a nie odstawał od niej. Użycie odpadów jedwabiu w specyfikacji o wysokim kontraście daje mętność, której projektanci się obawiają – neppy wchłaniają otaczający barwnik i tracą swoją wyrazistość.
Chemia barwników to miejsce, gdzie najczęściej dochodzi do nieporozumień między projektantem a fabryką. Wełniana baza przyjmuje barwniki kwasowe w temperaturze 98°C w ciśnieniowych kadziach, z czynnikami fiksującymi zapewniającymi odporność na pranie wg ISO 105-C06 stopień 4–5, której wymagają odzież detaliczna. Neppy syntetyczne – zwłaszcza poliestrowe – wymagają barwników dyspersyjnych nakładanych w całkowicie innych warunkach temperatury i ciśnienia. Nie można barwić neppów poliestrowych i bazy wełnianej w tej samej kąpieli i uzyskać czystych rezultatów. Dlatego tweed o wysokim kontraście wymaga premii produkcyjnej: neppy są często barwione w oddzielnym procesie przed zmieszaniem z zgrzebloną taśmą wełnianą. Fabryka, która wycenia niestandardowy tweed o wysokim kontraście na tym samym poziomie co tweed tonalny, albo idzie na skróty, które zobaczysz na gotowej próbce, albo nie rozumie, co wycenia.
Proces tworzenia kolorów wielotonalnych
Wielotonowy tweed nie jest farbowany w tkaninie.
Zniszczmy mit, że można uzyskać ‘głębię w stylu Chanel’ farbując gotową szarą tkaninę. Nie można. Będzie wyglądać płasko i będzie farbować. Luksusowa estetyka pochodzi z barwienia wełny w stadzie przed przędzeniem. Efekt to nie tylko głębia wizualna: w pełnie oczyszczona, odpowiednio zaprawiona partia włókien osiągnie odporność na pranie zgodną z ISO 105-C06 stopień 4–5. Alternatywy barwione w kawałkach zwykle kończą na ryzykownym stopniu 3–4, który to jest podstawą zwrotów handlowych.
- Etap 1: Skrobanie i przygotowanie: Tłusta surowa przędza nie może przyjąć barwnika równomiernie. Przemysłowy środek powierzchniowo-czynny do skrobania usuwa wszystkie zanieczyszczenia, pozostawiając naturalny poziom lanoliny skalibrowany tak, aby zapobiec pękaniu włókien podczas agresywnego czesania, które następuje.
- Etap 2: 350-kilogramowy zbiornik ciśnieniowy: Poszczególne partie kolorów trafiają do 350-kilogramowych zamkniętych zbiorników do barwienia kwasowego (wełna) lub dyspersyjnego (syntetyki). Ścisły profil temperaturowy 98°C i stała cyrkulacja płynu gwarantują Delta E poniżej 1,0 względem wzorcowej receptury, co jest kluczowe przy dopasowywaniu Pantone TCX w pięciu różnych wariantach mieszanek przędzy.
- Etap 3: Ekstrakcja hydro: Zapomnij o metaforze wykręcania swetra. Przemysłowa ekstrakcja hydro zmniejsza wilgotność poniżej 35% za pomocą wysokiego momentu obrotowego siły odśrodkowej. Zachowuje to delikatny puszysty karb wełny dokładnie tak, jak potrzebuje przed wejściem do skrzyni mieszającej.
- Etap 4: Precyzyjne mieszanie i czesanie: Tutaj staje się widoczna 30-50% przewaga kosztowa integracji pionowej. Wstępnie farbowane włókna są ważone z odchyleniem poniżej 0,5% wagi receptury, mieszane i czesane w jednolitą wstęgę. Wprowadzamy neppy – poliester dla ostrego kontrastu, wiskoza dla półabsorpcji – tutaj, a nie później.
Aby uzyskać ten „melanżowany” wygląd bez utraty wyrazistości, zakład musi zmieszać od 3 do 5 różnych wariantów odcienia tego samego włókna bazowego. Wyobraź sobie chłodnoszary splot jodełkowy: nie mieszasz po prostu czerni i bieli. Budujesz go z 30% wełny w głębokiej czerni o wysokim kontraście, 25% średniego antracytu, 25% chłodnego taupe, 15% białego nepka wiskozowego i 5% akcentu – metalicznego dodatku lub pastelowej nici. Ta szczegółowość odróżnia wenzhouski tweed bezpośrednio z zakładu od masowych propozycji zalewających targi branżowe. Jeśli arkusz specyfikacji, o który prosisz dostawcę, ma tylko jeden kod koloru, sprzedaje Ci ryzyko tkaniny farbowanej w sztuce.
Określenie swojej wizji wymaga przejścia z ekranu cyfrowego na fizyczny standard. Wyślij próbkę tkaniny Pantone TCX, nigdy JPEG. Dołącz do niej tablicę nastrojów, która wyraźnie określa pożądany współczynnik kontrastu: ciemna baza + jasne neppy (wysoki kontrast) lub chmurno-tonalne mieszanie (niski kontrast). Powiedz fabryce przeznaczenie i docelową gramaturę na metr kwadratowy. Strukturalna marynarka z bouclé 450 g/m² wymaga zupełnie innej matrycy mieszania włókien niż drapowany, luźny blezer 280 g/m². Dzięki 7-dniowy szybki proces próbkowania dostępnym w zintegrowanych zakładach w Wenzhou możesz trzymać fizyczną próbkę odpowiadającą dokładnie twojej specyfikacji w ciągu tygodnia – eliminując 4 do 6 tygodni ślepej wiary, która niszczy premierę kolekcji.
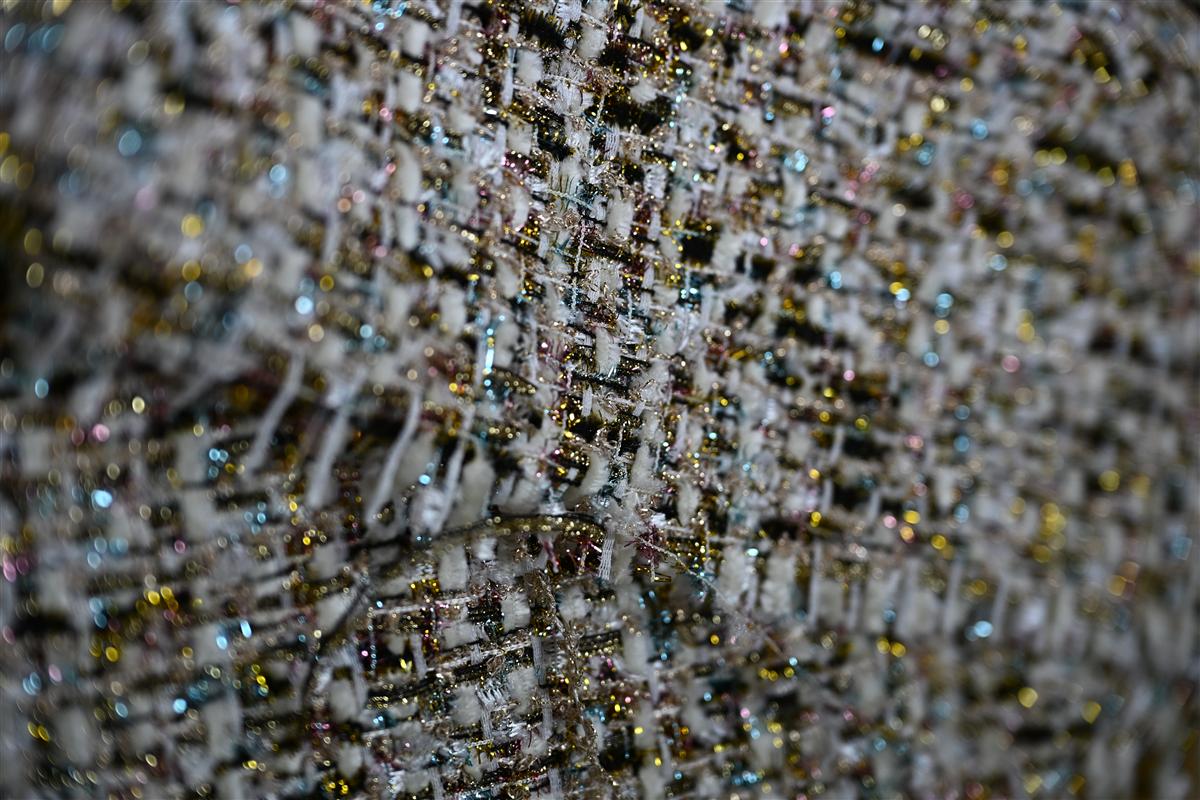
7-dniowy szybki proces próbkowania
Cztery tygodnie oczekiwania na próbki to cztery tygodnie, w których twoi konkurenci już tną tkaninę.
Tradycyjny europejski młyn tweedowy wyceni ci 4 do 6 tygodni na próbkowanie. Ten harmonogram zakłada minimum 5 do 10 próbek, kolejkę w farbiarni, która nie priorytetyzuje nowych klientów, i logistykę kurierską na wierzchu. Dla początkującego projektanta pracującego na deadline tygodnia mody lub spotkania z kupującym to opóźnienie nie jest niedogodnością – to egzystencjalne zagrożenie dla kalendarza kolekcji.
Factory-direct rapid sampling collapses that timeline to 7 days by removing the bottlenecks that cause the delay, not by rushing the dye process. Here’s the actual workflow: you send a concept sketch or reference image, the partner dye lab performs digital color matching with spectrophotometer verification (Delta E target under 1.0), and the team pulls from 100-meter in-stock greige goods to produce a physical swatch. The dye fixation and finishing are identical to full production—what you hold in your hand is what you’ll get on the roll.
- Dzień 1–2: Otrzymano koncepcyjny szkic lub referencję Pantone TCX. Cyfrowe dopasowanie kolorów do istniejących receptur barwników. Odczyty spektrofotometru potwierdzają odchylenie Delta E poniżej 1.0 od celu.
- Dzień 3–4: Barwienie przędzy w kalibrowanych kąpielach barwników kwasowych (baza wełniana) lub kąpielach barwników dyspersyjnych (syntetyczne neppy). Odwadnianie do wilgotności poniżej 35% przed kontrolowanym suszeniem.
- Dzień 5–6: Zgrzeblenie, mieszanie partii barwionych włókien w określonych proporcjach wagowych, przędzenie i tkanie. Zapasy surowego materiału eliminują 2–3-tygodniowe opóźnienie związane z harmonogramem krosien, które narzucają zewnętrzni tkacze.
- Dzień 7: Gotowa próbka wycięta, oznakowana i wysłana kurierem. Obowiązują te same normy odporności na pranie ISO 105-C06 i odporności na tarcie ISO 105-X12, co w przypadku pełnej produkcji.
The mechanism that makes 7-day sampling possible isn’t a faster dye machine—it’s vertical integration. When the same facility handles yarn spinning, dyeing, and weaving under one roof, there is no 2-week handoff gap between a third-party dye house and an external weaver. There is no minimum batch fee imposed by a dye subcontractor who doesn’t want to run a 5kg sample. The greige goods are already in stock because the mill maintains production capacity for its own programs, not someone else’s. This is the structural reason a factory-direct mill can turn a swatch in one week while a broker-dependent supply chain takes six.
For an emerging designer, the financial math of rapid sampling matters as much as the speed. European mills often charge €150–300 per swatch with a 5-piece minimum. That’s €750–1,500 before you’ve confirmed a single colorway works. A factory-direct sample request from in-stock base fabrics eliminates that sunk cost risk. You validate the hand-feel, the wielotonową głębię, oraz gramaturę (350–450 g/m² dla bouclé tweed) przed złożeniem zamówienia na 100 metrów z zapasu lub programu kolorów na zamówienie od 300 metrów.
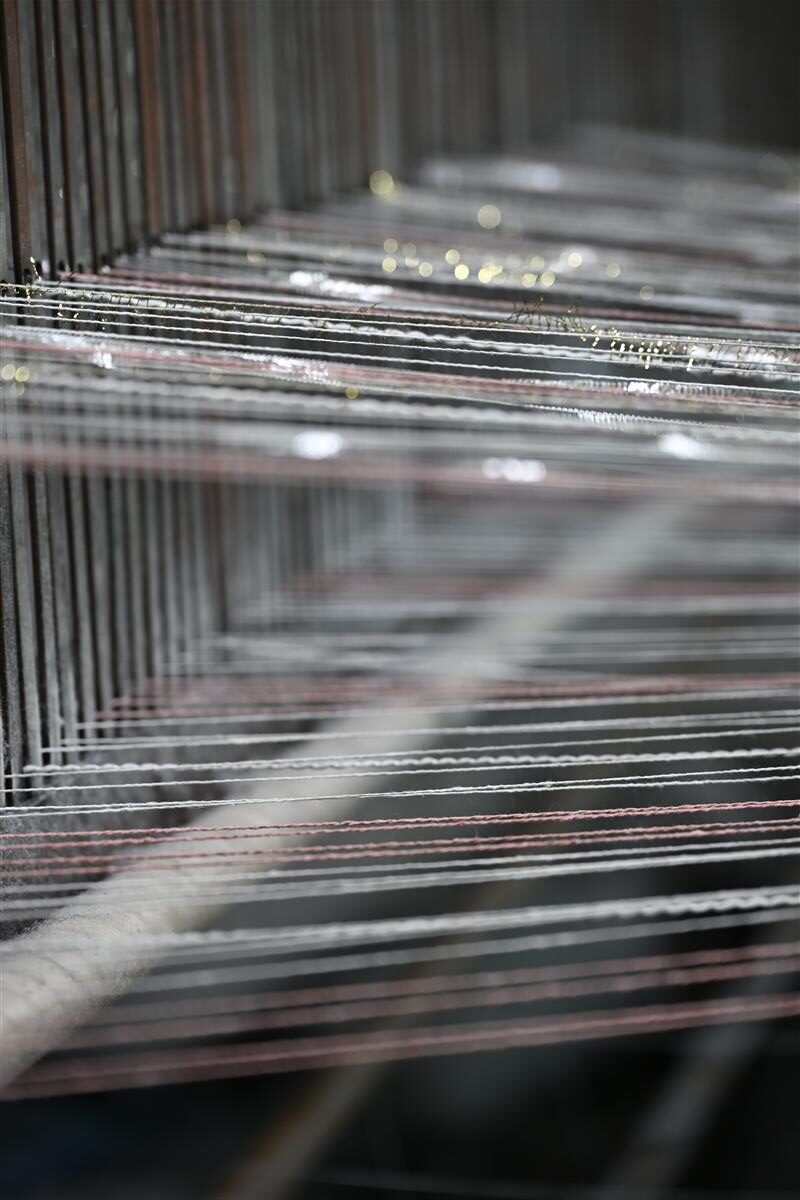
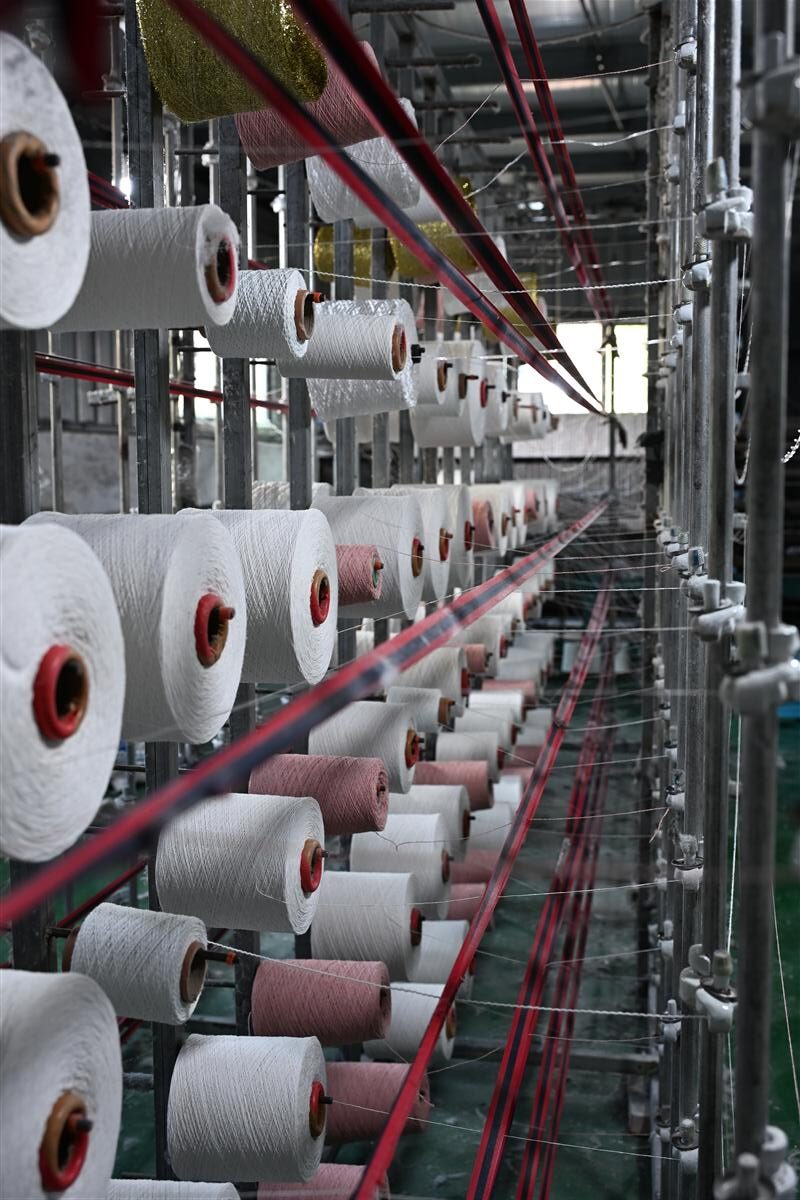
Normy dotyczące trwałości koloru i testów jakości
Trwałość prania na poziomie 3 oznacza, że biała bluzka klienta zmienia kolor na różowy po jednym cyklu prania chemicznego.
Trwałość koloru nie jest stwierdzeniem marketingowym. Jest mierzalną właściwością fizyczną, która decyduje, czy odzież przetrwa pielęgnację przez klienta detalicznego, czy też spowoduje zwrot. W przypadku tweedu – gdzie różne rodzaje włókien, klasy barwników i materiały nepp występują obok siebie w tej samej tkaninie – testy trwałości wykrywają wady, których nie widać gołym okiem. Tkanina może wyglądać bez zarzutu na stole krojącym, a przy pierwszym kontakcie z perchloroetylenem w pralni chemicznej może katastrofalnie farbować.
Przemysłowe barwienie przędzy z właściwym zaprawianiem i chemią utrwalania rutynowo daje ocenę 4–5 w teście trwałości koloru do prania ISO 105-C06. To standard, do którego dążą europejskie zakłady o długiej tradycji, i jest osiągalny u źródeł współpracujących bezpośrednio z zakładami, takimi jak zakłady w Wenzhou, gdy barwienie odbywa się na etapie włókna w kontrolowanych warunkach. Różnica między oceną 4 a 5 ma mniejsze znaczenie niż przepaść między 4 a 3. Przy ocenie 3 widoczne zabrudzenie sąsiedniej białej tkaniny wielowłókiennej jest oczekiwane — barwnik migruje. Przy ocenie 4 zabrudzenie jest znikome. Przy 4–5 gołym okiem nie widać go wcale.
Hobbystyczne farbowanie kwasem i farbowanie małych partii tkanin zazwyczaj osiąga poziom 3–4 w teście ISO 105-C06, ponieważ penetracja barwnika jest płytsza, a obróbka końcowa (mycie, utrwalanie) jest mniej agresywna. Kolor na początku wygląda akceptowalnie – ale potem farbuje na wykończenia, podszewkę lub skórę po wielokrotnym noszeniu. Dla początkującego projektanta sprzedającego tweedową marynarkę za $800, to farbowanie nie jest szczegółem technicznym. To zwrot pieniędzy, negatywna opinia i trwałe uszkodzenie marki.
- ISO 105-C06 (Trwałość prania): Bada utratę koloru i plamienie na sąsiedniej tkaninie wielowłóknowej podczas prania maszynowego w temperaturze 40°C lub 60°C przy użyciu referencyjnego detergentu ECE. Przemysłowy tweed farbowany w przędzy osiąga poziom 4–5. Próbki farbowane w kawałku lub hobbystycznie zazwyczaj uzyskują poziom 3–4. Różnica jednego stopnia to różnica między gotowym do sprzedaży detalicznej a podatnym na zwroty.
- ISO 105-X12 (Odporność na tarcie): Mierzy przenoszenie barwnika z powierzchni tkaniny na suchą lub mokrą szmatkę do pocierania pod kontrolowanym naciskiem. Tweed z ciemnymi neppami i metalicznymi nićmi jest szczególnie podatny. Minimalny suchy rub klasy 4 jest nie do negocjacji dla każdej tkaniny, która ma kontakt z kontrastowymi wykończeniami lub jasną tapicerką.
- AATCC 16 (Trwałość na światło): Eksponuje tkaninę na światło ksenonowe symulujące światło słoneczne przez szkło. Tweed używany w witrynach sklepowych lub kolekcjach wiosennych z widocznością na zewnątrz wymaga co najmniej 4. stopnia po 40 AFU ekspozycji. Ten test jest często pomijany przez małe farbiarnie – i ujawnia się sześć miesięcy później w postaci nierównomiernego blaknięcia na ramionach kurtki i czapkach rękawów.
Dla projektantów określających certyfikowane GRS przędze z recyklingu poliestru w ekologicznych konstrukcjach tweedu wyzwanie trwałości się potęguje. Poliester z recyklingu wchłania barwniki dyspersyjne inaczej niż dziewiczy PET, a stosunek powierzchni do objętości neppów wzmacnia migrację barwnika podczas obróbki na mokro. Fabryka, która to rozumie, wstępnie bada partię neppów z recyklingu tym samym protokołem ISO 105-C06 stosowanym do włókna bazowego z wełny – przed rozpoczęciem zgrzeblenia. Jeśli dostawca neppów nie może dostarczyć certyfikatu trwałości na poziomie partii, ryzyko ‘błotnistego’ koloru gwałtownie wzrasta.
Oto, czego brakuje na większości kart próbek tkanin: wartości Delta E ze spektrofotometru między złożoną próbką barwienia a partią produkcyjną. Delta E poniżej 1,0 to cel komercyjnego dopasowania koloru. Powyżej 2,0 ludzkie oko wychwytuje różnicę. Zanim zobowiążesz się do programu barwienia na zamówienie od 300 m, poproś o dane o odbiciu spektralnym wraz z fizyczną próbką. Liczby nie wybaczają — a nabywca, który odrzuci dostawę, bo partia 2 nie zgadza się z partią 1, tym bardziej.
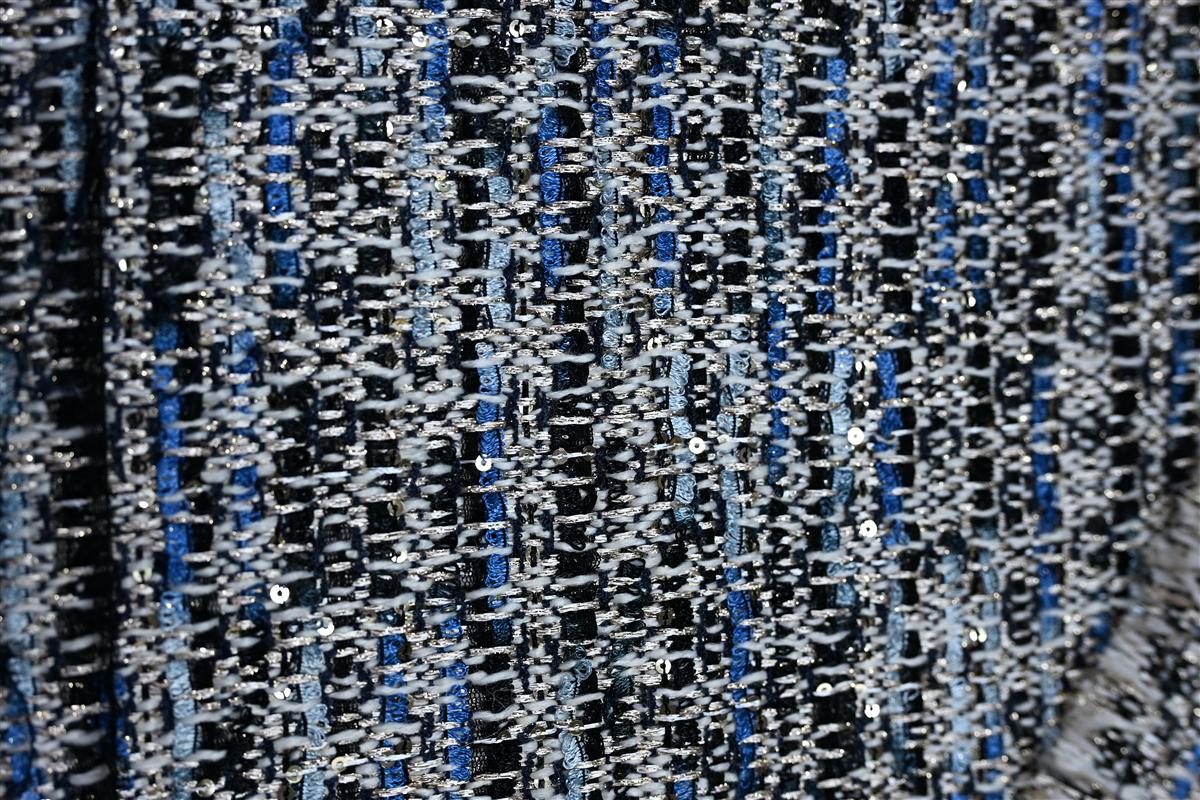
Ceny: Niestandardowe MOQ vs. Młyny europejskie
Nadmierne zamawianie, aby spełnić MOQ 5000 m, tworzy martwy zapas, który niszczy marże szybciej niż jakakolwiek różnica w cenie za metr.
Oto obliczenia, których większość kupujących po raz pierwszy nie wykonuje, dopóki nie jest za późno. Europejski młyn tweedu wycenia €28–45 za metr dla 350–450 g/m² tweed bouclé. Ta cena wygląda wykonalnie w arkuszu kalkulacyjnym. Problemem nie jest stawka za metr. Problemem jest minimalna ilość zamówienia wynosząca 5000 m. Jeśli twoja kolekcja kapsułowa potrzebuje 1200 metrów, kupujesz 3800 metrów, na które nie masz potwierdzonej sprzedaży. Te 3800 nadmiarowych metrów stojących na półce kosztuje cię od €106 400 do €171 000 w zamrożonej gotówce – zanim zapłacisz ani centa za wysyłkę, cła czy magazynowanie.
A factory-direct Wenzhou mill operates on a different structural model. The custom MOQ starts at 1000 meters, with 100-meter in-stock programs available for existing colorways. Pricing lands at $12–22 per meter for equivalent 350–450gsm wool-blend bouclé tweed. That’s a znaczące oszczędności w porównaniu do cen europejskich młynów, ale realne oszczędności mnożą się, gdy obliczysz koszt pieniędzy, których nie pożyczyłeś na zakup niepotrzebnych zapasów. Zamówienie 1000 metrów po $18/metr kosztuje znaczną kwotę. Europejskie zamówienie 5000 metrów po 35 €/metr wiąże Cię z kwotą 175 000 €. Różnica to nie tylko punkty procentowe. To różnica między samodzielnym finansowaniem pierwszej kolekcji a zaciągnięciem długu, zanim sprzedasz choćby jedną sztukę odzieży.
- Koszt próbkowania: European mills typically charge €300–800 per custom color sample with a 4–6 week turnaround. Some require a minimum of 5–10 swatches per development round. Two rounds of corrections and you’ve spent €6,000 before approving production. Factory-direct rapid sampling from vertically integrated mills produces physical swatches in 7 days, with significantly lower per-round cost because dyeing, spinning, and weaving happen under one roof with no third-party dye house markup.
- Wysyłka i logistyka: Zamówienie 5000 metrów z europejskiej tkalni waży około 1750–2250 kg, w zależności od GSM. Fracht lotniczy z Europy do Ameryki Północnej kosztuje 4–7 $/kg. Transport morski dodaje 4–6 tygodni do i tak już 8-tygodniowego terminu produkcji. Dolicz odprawę celną, obsługę portową i transport ciężarowy w głąb lądu. Przy zamówieniu 1000 metrów bezpośrednio od producenta z Wenzhou całkowity koszt logistyki skaluje się proporcjonalnie do mniejszego zamówienia, a przesyłki 100 m z gotowego magazynu mogą polecieć kurierem lotniczym w 3–7 dni, nie zjadając marży.
- Kara za nadmierne zamawianie: Zakup 5000 metrów, gdy potrzebujesz 1200, oznacza, że 3800 metrów staje się martwym zapasem. Koszty magazynowania, potencjalne przestarzenie, jeśli gama kolorystyczna się nie sprzedaje, oraz koszt alternatywny kapitału zamrożonego w niesprzedanej tkaninie rzadko są uwzględniane w początkowych budżetach zaopatrzeniowych. A 300-metre MOQ pozwala przetestować gamę kolorystyczną w realnej reakcji rynku przed zobowiązaniem się do zamówienia powtórnego. Jeśli się sprzedaje, zamawiasz ponownie. Jeśli nie, nie siedzisz na trzyletnim zapasie.
- Równoważność jakości: Różnica kosztów o 30–50% nie wynika z oszczędzania na jakości włókien lub formulacjach barwników. Wynika z integracja pionowa— żadnej pośredniej farbiarni doliczającej marżę, żadnej niezależnej przędzalni narzucającej własne minimum, żadnych 2-tygodniowych przerw logistycznych między etapami produkcji. Tkaniny z pionowo zintegrowanych tkalni w Wenzhou, wykorzystujące australijską wełnę Merino i japoński Lurex, osiągają trwałość koloru do prania ISO 105-C06 klasa 4–5, dorównując parametrom tweedu z Europy przy strukturalnej przewadze kosztowej.
One more thing most factories won’t volunteer: European mills frequently outsource dyeing to third-party commission dye houses. You’re paying the mill’s markup on the dye house’s markup. Vertically integrated production—where the same facility spins the yarn, dyes the fiber, and weaves the fabric—eliminates those stacked margins entirely. That structural difference, not lower labor rates, is what makes a 300-metre custom MOQ economically viable while maintaining the multi-tonal depth and nepp contrast you expect from premium tweed.
Wnioski
Multi-tonal tweed that holds its color through dry cleaning doesn’t come from dyeing finished fabric. It comes from dyeing individual fiber lots separately, then blending them at precise ratios during carding—a process calibrated with spectrophotometer verification and ISO 105-C06 testing. That engineering, combined with a 300m per colour production minimum and 7-day sampling, brings the visual depth of €28–45/meter European tweed within reach at $12–22/meter.
Twój następny krok jest prosty. Przejrzyj dostępne od ręki tweedy w stylu Chanel w ilościach 100 m, aby przetestować kolory w stosunku do swojej palety, lub zamów fizyczne próbki, aby potwierdzić dotyk i kontrast nepp przed zobowiązaniem się do indywidualnej serii farbowania.
Często zadawane pytania
Czy można farbować tweed po utkaniu?
Technicznie tak, ale farbowanie kawałkowe utkanego tweedu daje płaskie, jednotonowe efekty i niszczy wielotonową głębię uzyskiwaną z pre-farbowanych przędz. Używaj farbowania kawałkowego tylko wtedy, gdy akceptujesz jednolity, gładki kolor bez nepp. Dla wielotonowej głębi zawsze zamawiaj tweed farbowany przędzę z młyna.
Jaki rodzaj przędzy jest używany w tkaninach tweedowych premium?
Tweed premium używa przędz bogatych w wełnę, zazwyczaj 80–100% dziewiczej wełny, w połączeniu z moherem, alpaka lub kaszmirem dla uzyskania tekstury. Mieszanki z luksusowymi włóknami zwiększają miękkość i ekskluzywność, ale także podnoszą koszt. Określ pożądany dotyk i budżet przy wyborze składu przędzy.
Co się dzieje z tweedem, gdy zamoczy się podczas obróbki?
Podczas przemysłowego farbowania mokra wełna jest przetwarzana w 350-kilogramowych ciśnieniowych kadziach w temperaturze 98°C z kontrolowanym mieszaniem, aby uzyskać równomierne przenikanie barwnika, jednocześnie zapobiegając filcowaniu. Bez precyzyjnej kontroli temperatury i pH wełna ... Farbowanie w fabryce musi przestrzegać ścisłych ramp temperaturowych, aby zachować dotyk tweedu.
Czy tweed jest niemodny w nowoczesnych kolekcjach mody?
Nie, tweed odnotował w ostatnich latach 15–20% wzrost rok do roku w kolekcjach mody luksusowej, napędzany estetyką dziedzictwa i slow fashion. Najsilniejszy wzrost dotyczy wielotonowych tekstur w stylu Chanel z nowoczesnymi domieszkami. Tweed pozostaje kluczowym sezonowym materiałem dla współczesnych kolekcji.
Jak przekazać fabryce tweedu niestandardowe wymagania kolorystyczne?
Wyślij fizyczne wzorniki Pantone TCX dla tkanin, nigdy pliki RGB/CMYK, wraz ze szczegółami kontrastu nepp i próbką laboratoryjną dla wielotonowego efektu melanżu. Bez fizycznych wzorów i specyfikacji nepp fabryka... Zawsze dołączaj docelowy kontrast (wysoki/średni/niski) do swojego zgłoszenia koloru.
Autorytatywne odniesienia

Powiązane spostrzeżenia

How to Compare Fabric Quotes from Three Mills: A Side-by-Side Method
Three mills return three quotes for the same fabric brief, and the spread between them...

Planowanie mocy produkcyjnych na CNY: jak rezerwować fabrykę tkanin wokół chińskiego Nowego Roku
Every year, fabric buyers lose the same three weeks to the same event: Chinese New...
Strategia drugiego źródła: jak marki kwalifikują drugą fabrykę tweedu
Single-sourcing a signature fabric feels efficient right up to the season it fails: the mill’s...