

garnfargingsteknikker tweed er det første sjekkpunktet kjøpere bør låse før de godkjenner en leverandør, budsjett eller produksjonsspor. De fleste designere som undersøker garnfargingsteknikker for tweed, treffer den samme veggen rundt uke tre. Du har en moodboard full av Chanel-referanser, et budsjett på $12–22 per meter, og en synkende erkjennelse av at hvert Google-resultat enten fører til en helgehobbyopplæring i håndfarging av ull, eller et tradisjonsrikt europeisk mølleverk som oppgir et minimum på 5000 meter. Ingen av alternativene sender en fysisk prøve til studioet ditt på under en uke. Ingen av alternativene behandler din 200-meters kapselordre som om den betyr noe. Og et sted i gapet mellom disse to ytterpunktene går helt tapt den flertonede dybden som får tweed til å se dyr ut.
Den dybden er ikke et vevingsproblem. Det er et fargeproblem – spesifikt en beslutning tatt på fiberstadiet, før en eneste meter treffer veven. Stykfarging av ferdig stoff gir flate, enfargede resultater som ser ut som “fast fashion” fra andre siden av rommet. Tweeden som beveger seg på en stang, den typen med flekker som skifter under lys og en melert bunn som ser håndspunnet ut, kommer fra farging av separate fiberpartier i kalibrerte 350kg kar, deretter blandes tre til fem nyansevarianter med presise vektforhold under kardingen. Hopp over den sekvensen, og ingen mengde interessant vevestruktur vil redde stoffet. Får du det rett, kan et $18 per meter stoff passere for noe som selges til fire ganger prisen. Resten av denne guiden forklarer nøyaktig hvordan den prosessen fungerer – og hvordan du kommuniserer hva du ønsker til dem som styrer fargekjelene.
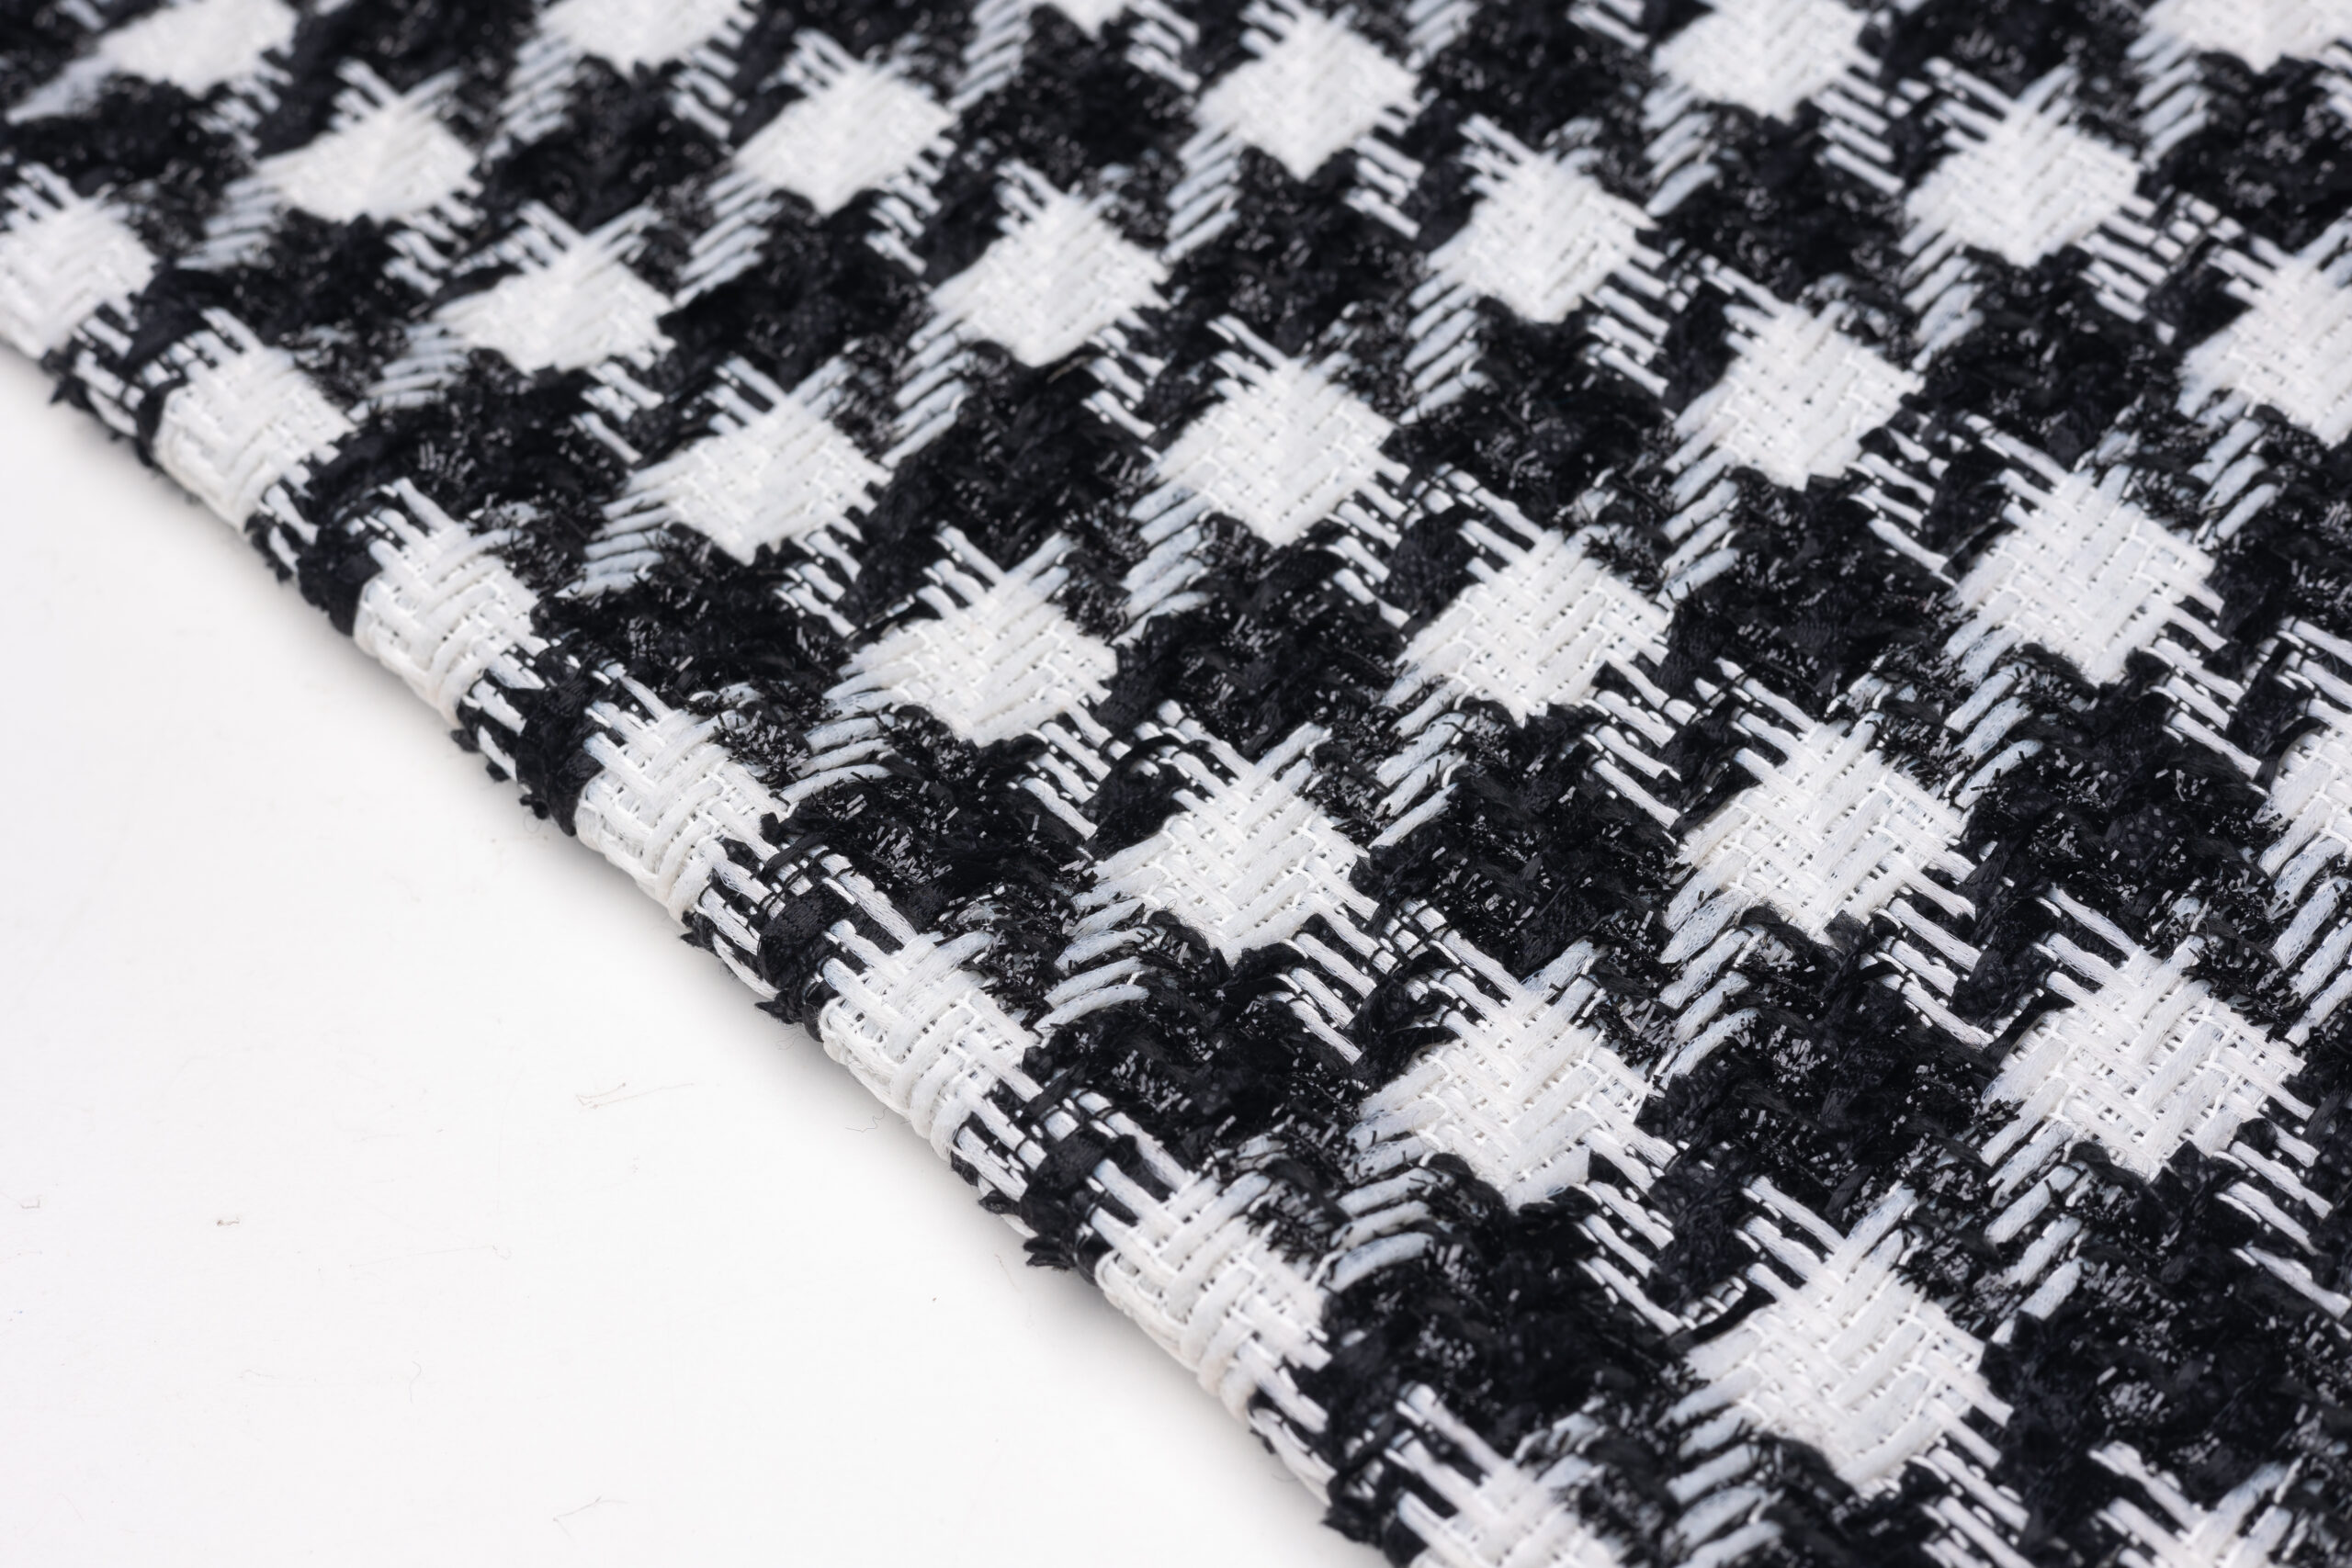
Garnfarging vs. stykfarging av tweed
Stykfarget tweed vil aldri matche den flertonede dybden til garnfarget stoff.
Garnfarging betyr å farge individuelle fiberpartier før spinning. Dette er den eneste måten å bygge den heathered, melerte og flekkede karakteren til Chanel-inspirert tweed. Stykfarging – å dyppe ferdig grått stoff i et enkelt fargebad – gir deg flat, ensartet farge. Det kan ikke produsere 3-til-5-nyanseblandingen som får premium tweed til å føles levende. I praksis starter 60–70% av Harris Tweed-garnblandinger med en svartfarget ullbase. Den mørke basen skaper dybde som stykfarging ikke kan gjenskape.
Fargeekthet kvantifiserer forskjellen. Industriell garnfarging med sure fargestoffer på ull, riktig beising og trykkfiksering i kar gir ISO 105-C06 vaskeekthet på grad 4–5. Stykke-farget tweed ligger vanligvis på grad 3–4, og blør mer ved første renseri. Under AATCC 16 lysekthetstesting presterer garnfargede stoffer bedre fordi fargestoffet binder seg dypere inn i fiberkjernen, ikke bare overflaten. Hvis pleielappen sier ‘kun renseri’, vil stykke-fargede plagg falme og blø raskere.
- Kostnad per meter: Egendefinert garnfarget tweed fra et fabrikkdirekte partnerveveri i Wenzhou: 12–22 USD/meter for 350–450 gsm ullblandet bouclé. Tilsvarende fra europeisk veveri: 28–45 EUR/meter.
- MOQ og prøvetaking: Wenzhou direkte fra veveriet: 300 m MOQ på skreddersøm, lab-dip-prøve på 7 dager. Europeiske tradisjonsveverier: 2000–5000 m MOQ, prøvesyklus på 4–6 uker.
- Ledetid: Vertikalt integrerte veverier som farger, spinner og vever under ett tak fjerner logistikkhullene på 2 uker mellom trinnene. Europeiske forsyningskjeder fordeler ofte farging, spinning og veving på separate anlegg i ulike land.
Her er hva de fleste stoffkjøpere ikke innser: de fargede neppene (flekkene) i tweed er laget av polyester, viskose eller silke noils, hver med forskjellig fargestoffaffinitet. Sure fargestoffer fester seg til ull, men hopper over polyester. En mølle som ikke forhåndsvelger nepp-sammensetningen og fargestoffformelen, vil gi deg mudret tweed – der flekkene utilsiktet absorberer fargestoff ment for basisullen. Når du ber om en prøve, spesifiser kontrastnivået: høy kontrast (mørk base med lyse nepper) eller lav kontrast (tonal, heather). Fabrikken trenger den detaljen for å velge riktig nepp-materiale og overfargingsresept.
Kostnadsgapet på 30–50 % fra veveri-direkte kilder er ikke bare arbeidskraftarbitrasje. Det er vertikal integrasjon: ett partnerveveri som gjør spinning, farging og veving selv, fjerner påslag mellom leverandører, omgår minimumsordrer hos tredjeparts fargerier og eliminerer logistikkforsinkelser. Det er det som gjør en tilpasset MOQ på 300 m økonomisk bærekraftig uten å ofre den flertone-dybden som skiller premium tweed fra en flat stykkfarget imitasjon.
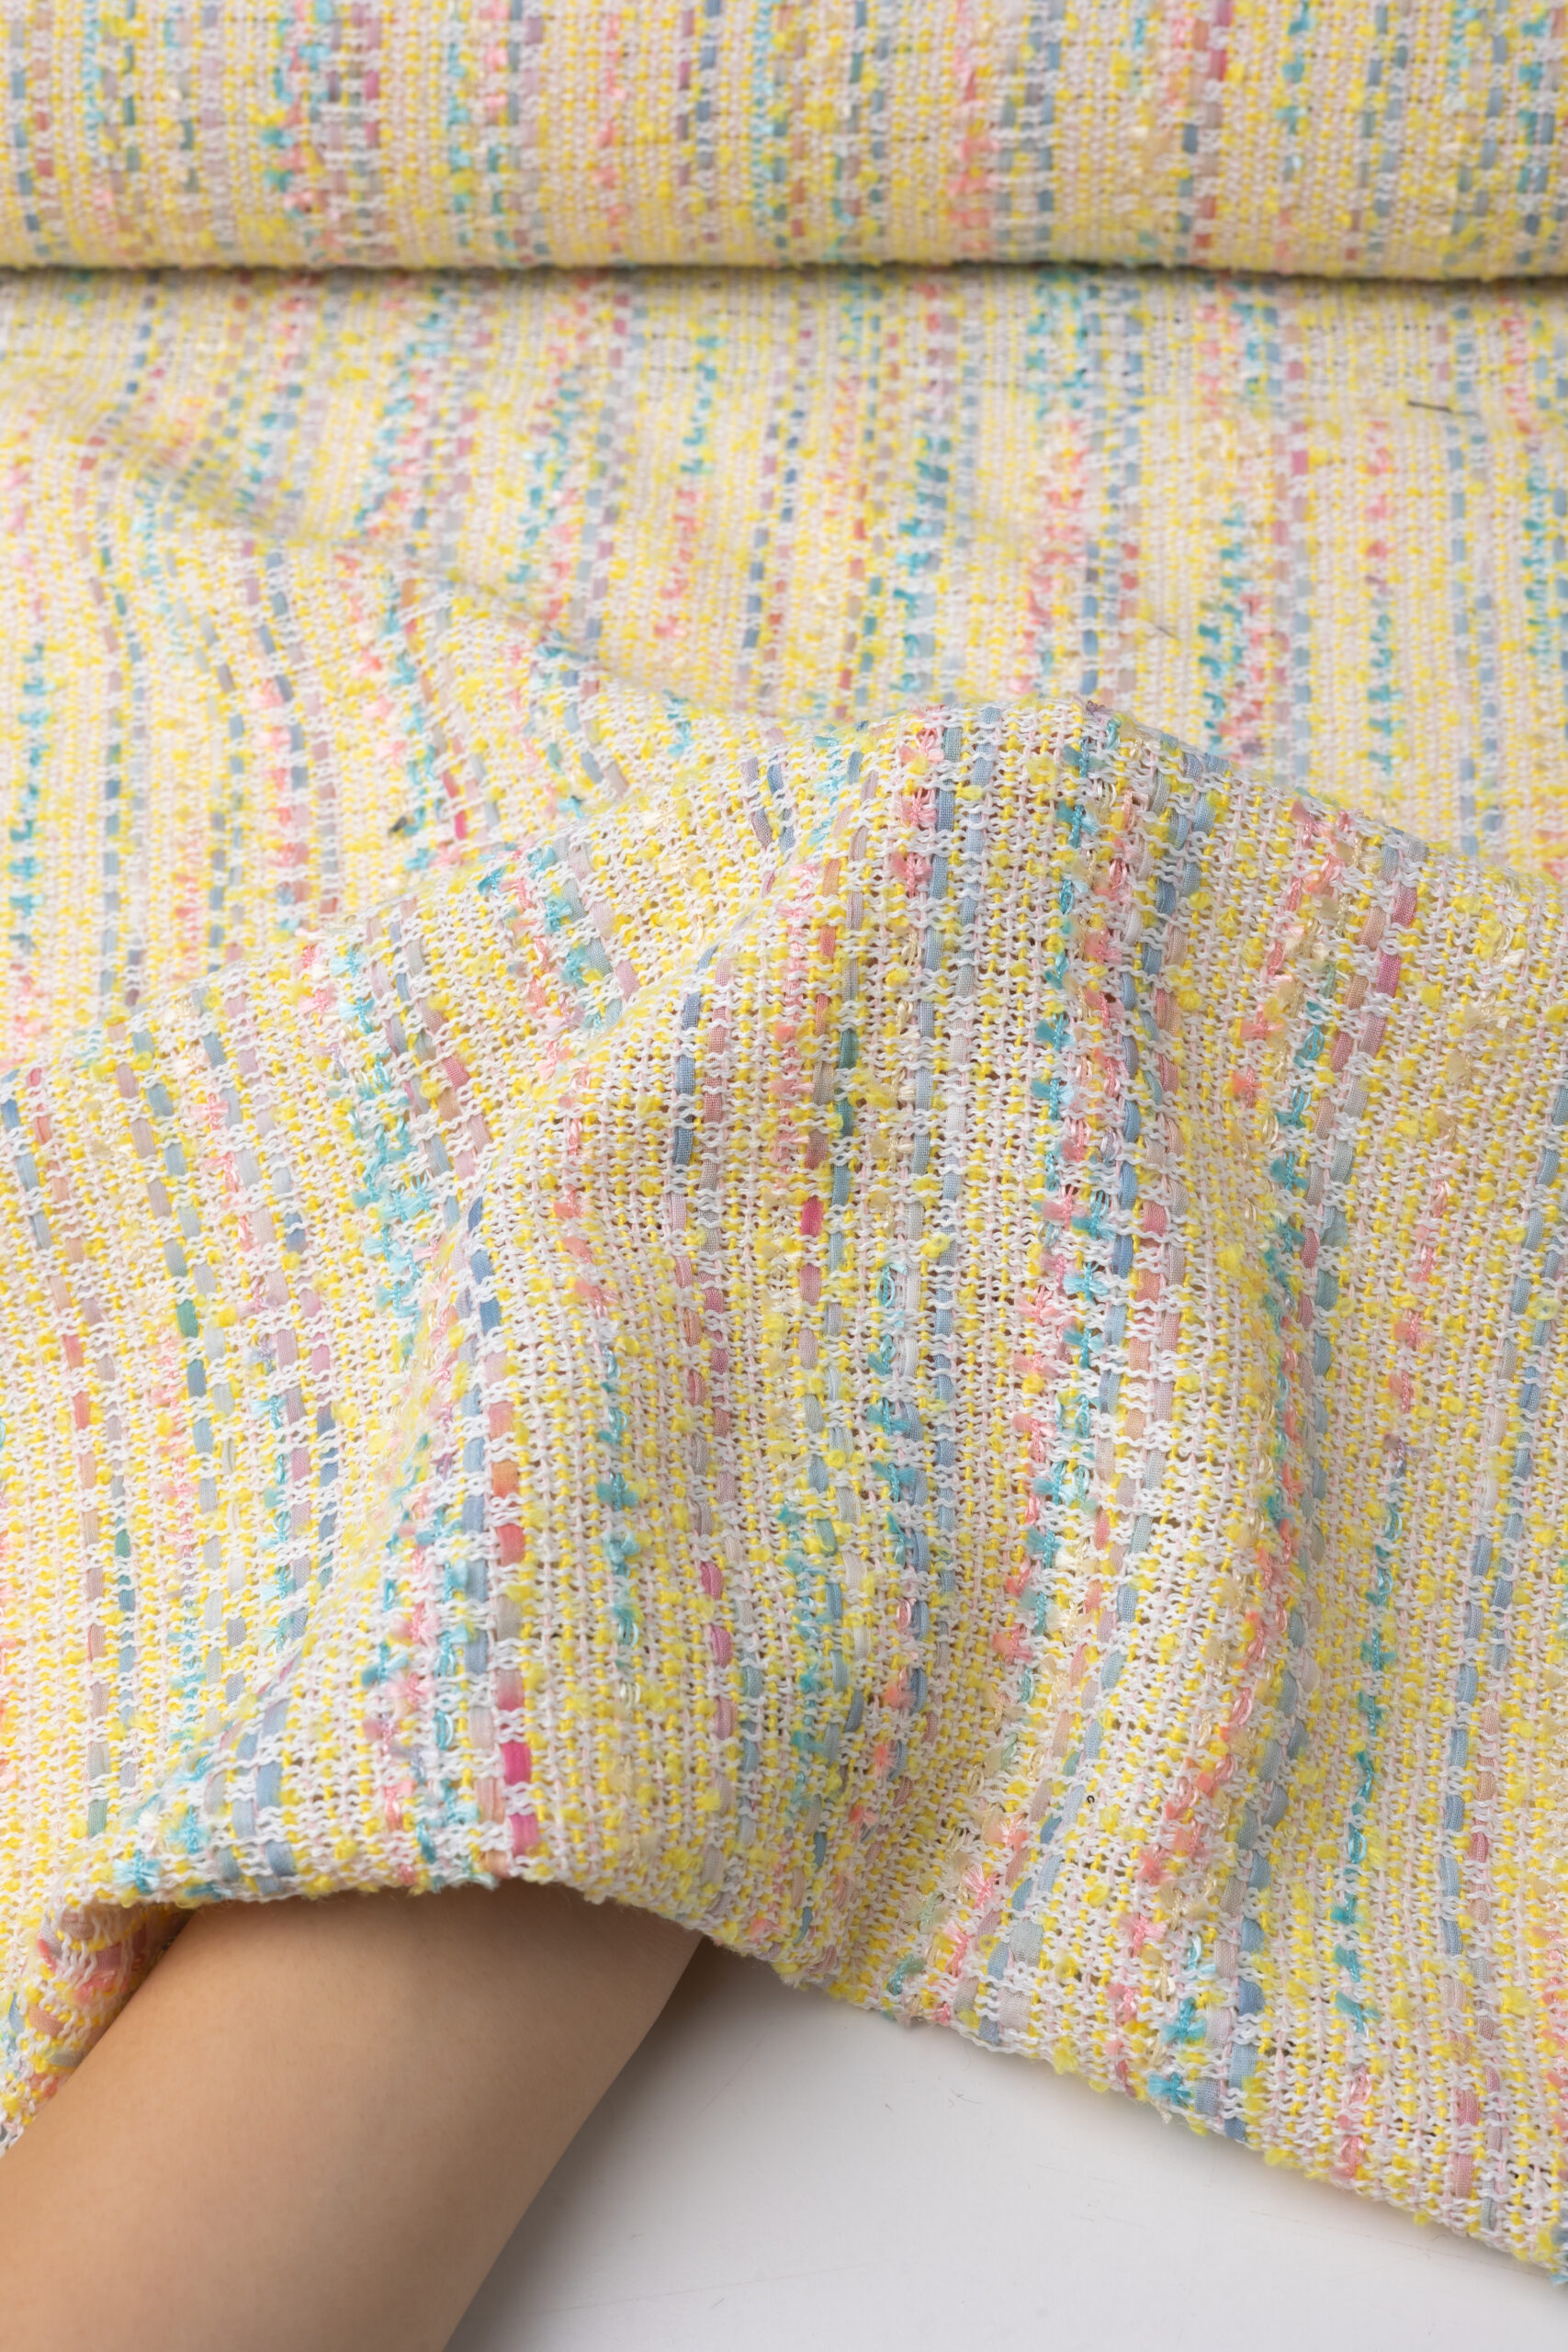
Høykontrast vs. Lavkontrast farging
Spesifiser nepp-sammensetning før farging, eller se kontrasten bli til grums.
Høykontrast tweed skaper sin signaturdramatikk gjennom skarp motsetning: en nesten-sort ullbunn punktert av strålende hvite, elfenbensfargede eller mettede nepper. Teknikken baserer seg på å starte med en mørkfarget ullfundament—60 til 70 prosent av premium tweed-garnblandinger, inkludert Harris Tweed, begynner med en sortfarget base for dybde—deretter introduseres nepper som er farget separat i farger som maksimerer visuell spenning mot den bakgrunnen. Resultatet oppleves som skarpt, grafisk og redaksjonelt. Dette er utseendet designere ønsker når kolleksjonen deres trenger en jakke som fotograferer med en imponerende tekstur fra tre meters avstand.
Lavkontrast tweed fungerer i det motsatte registeret: tonalt, heather-aktig og stille dyrt utseende. I stedet for skarpe hvite nepper mot sort ull, blander fabrikken 3 til 5 sjettevarianter innen samme fargefamilie—for eksempel kullbunnfiber, mellomgrå nepper og sølvslubregarn—for å produsere et stoff som avslører sin kompleksitet på nært hold heller enn fra andre siden av rommet. Det tekniske begrepet er melert dybde. Å få det rett betyr å kalibrere vektforholdet til hver sjettevariant nøyaktig under kardingstadiet; en 3 prosent forskyvning i en tone vasker bort hele effekten.
- Polyesternepper: Null fargeopptak fra sure fargestoffer. De motstår farge fullstendig, noe som gjør dem til førstevalget for skarpe hvite eller sterke fargeflekker i høykontrast tweed. Hvis du vil ha en flekk som forblir nøyaktig den fargen du kjøpte den, er polyester ditt materiale. GRS-sertifiserte resirkulerte polyesternepper er tilgjengelige for bærekraftige kolleksjoner.
- Viskosenepper: Delvis fargeopptak. Viskose tar sure fargestoffer svakt, men kan ta opp litt farge under fargebadet, noe som gjør resultatene mindre forutsigbare for nybegynnere. De produserer mykere, mer dempet kontrast—nyttig for mellomkontrast eller tonalt arbeid, men risikabelt hvis du spesifiserer dem til et høykontraststykke uten å teste først.
- Silke noil nepper: Høyt fargeopptak, lik ull. Silke noil tar sure fargestoffer dypt, så de fungerer best i lavkontrast, tone-på-tone-design der du vil at neppen skal gli inn i bunnfargen i stedet for å skille seg ut. Å bruke silke noil i en høykontrastspesifikasjon gir den grumsete tilstanden designere frykter—neppene suger opp omkringliggende farge og mister sin definisjon.
Fargekjemien er der mesteparten av misforståelsene mellom designer og fabrikk oppstår. Ullbasisfibre tar syrefargestoffer ved 98°C i trykkar, med fikseringsmidler som sikrer ISO 105-C06 Grade 4–5 vaskeekthet som detaljhandelsplagg trenger. Syntetiske nepps—spesielt polyester—krever dispersjonsfargestoffer som påføres under helt andre temperatur- og trykkforhold. Du kan ikke farge polyesternepps og ullbasisfiber i samme bad og få rene resultater. Dette er grunnen til at høy kontrast i tweed medfører et produksjonstillegg: neppsene blir ofte farget i en separat prosess før de blandes inn i den kardede ullsliveren. En fabrikk som tilbyr høy kontrast i spesialtilpasset tweed til samme pris som tonal tweed, tar enten en snarvei du vil se på den ferdige prøvelappen, eller de forstår ikke hva de priser.
Flerfarget fargeutviklingsprosess
Flerfarget tweed blir ikke farget i stoffet.
La oss avlive ryktet om at du kan oppnå ‘Chanel-stil’ dybde ved å farge ferdig grått stoff. Det kan du ikke. Det vil se flatt ut, og det vil avgi farge. Den luksuriøse estetikken kommer fra lagerfarging av ullfibre før spinning. Fordelen er ikke bare visuell dybde: et fullt renset, riktig beiset fiberparti vil oppnå ISO 105-C06 Grade 4–5 vaskeekthet. Stykke-fargede alternativer når typisk maksimalt en risikabel Grade 3–4, som er en retur i vente.
- Trinn 1: Rensing & Forberedelse: Fettete råmateriale kan ikke ta fargestoff jevnt. Industriell overflateaktiv rensing fjerner alle urenheter mens naturlige lanolinnivåer kalibreres for å forhindre fiberbrudd under den aggressive kardingen som følger.
- Trinn 2: 350kg Trykkar: Individuelle fargepartier går inn i 350kg lukkede kar for syrefarging (ull) eller dispersjonsfarging (syntetiske fibre). Den stramme 98°C temperaturkurven og konstant væskesirkulasjon garanterer en spektrofotometer Delta E på mindre enn 1,0 mot masterfargen – avgjørende når du matcher en Pantone TCX på tvers av fem forskjellige garngarnblandinger.
- Trinn 3: Hydro-ekstraksjon: Glem metaforen om å vri en genser. Industriell hydro-ekstraksjon driver fuktighetsinnholdet under 35% ved hjelp av høy dreiemoment sentrifugalkraft. Dette bevarer den delikate fluffy krøllen på ullen nøyaktig slik den må være før den går inn i blandeboksen.
- Trinn 4: Presisjonsblanding og karding: Det er her 30–50% kostnadsfordelen ved vertikal integrasjon blir håndgripelig. Forfargede fibre veies med et avvik under 0,5% av oppskriftsvekten, tumbles sammen, og kardes til et enhetlig bånd. Vi introduserer neppsene—polyester for skarp kontrast, viskose for semi-absorpsjon—her, ikke etterpå.
For å oppnå det «melerte» uttrykket uten å miste definisjon, må veveriet blande 3 til 5 distinkte nyansevarianter av samme basisfiber. Se for deg en kjølig grå fiskebeinsvev: du blander ikke bare svart og hvitt. Du bygger den av 30 % jetull med høy kontrast, 25 % mellomkullgrå, 25 % kjølig taupe, 15 % hvit viskosenupp og et 5 % aksent – en metallisk tråd, en pastellslice. Denne detaljgraden er det som skiller direkte Wenzhou-tweed fra fabrikk fra massevarene som flommer over messene. Hvis spesifikasjonsarket du ber en leverandør om, bare har én fargekode, selger de deg risikoen ved stykkevis farging.
Å spesifisere visjonen din krever å gå fra en digital skjerm til en fysisk standard. Send en Pantone TCX stoffprøve, aldri en JPEG. Legg ved et moodboard som tydelig avgrenser ønsket kontrastforhold: mørk base + lyse nepper (høy kontrast), eller skyet-tonal blanding (lav kontrast). Fortell fabrikken sluttbruk og målgram per kvadratmeter. En strukturert 450gsm boucléjakke krever en helt annen fiberblandingsmatrise enn en drapert 280gsm avslappet blazer. Med 7 dagers hurtig prøvetakingsarbeidsflyt tilgjengelig ved integrerte Wenzhou-anlegg, kan du holde en fysisk prøve som matcher din eksakte spesifikasjon i løpet av en uke—og eliminere de 4 til 6 ukene med blind tillit som avsporer en kolleksjonslansering.
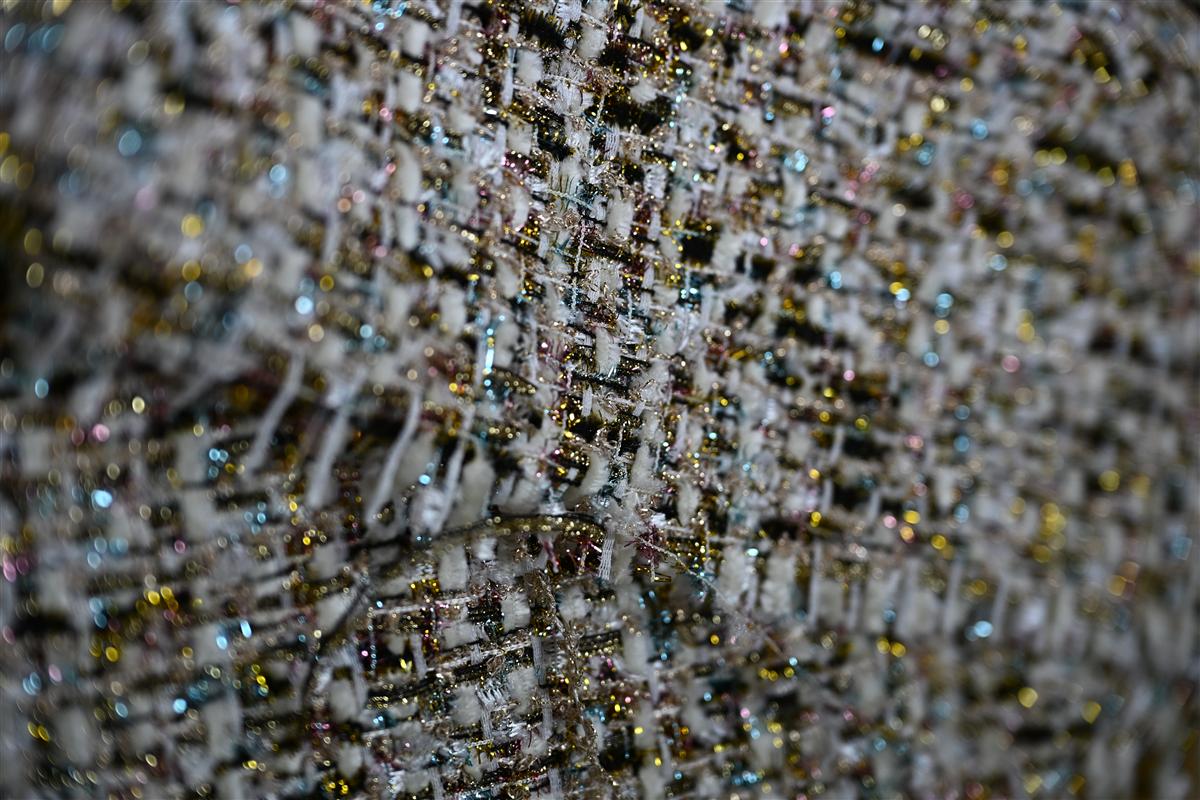
7-dagers hurtigprøvearbeidsflyt
Fire ukers venting på prøver er fire uker konkurrentene dine allerede klipper stoff.
En tradisjonell europeisk tweedfabrikk vil sitere deg 4 til 6 uker for prøver. Den tidslinjen forutsetter et minimum på 5 til 10 prøver, en fargekø som ikke prioriterer førstegangskjøpere, og budlogistikk oppå det. For en ny designer som jobber mot en motebasert deadline eller et kjøpermøte, er ikke den forsinkelsen en ulempe—det er en eksistensiell trussel mot kolleksjonskalenderen.
Factory-direct rapid sampling collapses that timeline to 7 days by removing the bottlenecks that cause the delay, not by rushing the dye process. Here’s the actual workflow: you send a concept sketch or reference image, the partner dye lab performs digital color matching with spectrophotometer verification (Delta E target under 1.0), and the team pulls from 100-meter in-stock greige goods to produce a physical swatch. The dye fixation and finishing are identical to full production—what you hold in your hand is what you’ll get on the roll.
- Dag 1–2: Konseptskisse eller Pantone TCX-referanse mottatt. Digital fargematching mot eksisterende fargeroppskrifter. Spektrofotometeravlesning bekrefter Delta E-avvik under 1,0 fra mål.
- Dag 3–4: Garnfarging i kalibrerte sure fargebad (ullbase) eller dispersjonsfargebad (syntetiske nepps). Hydro-ekstraksjon til under 35% fuktighetsinnhold før kontrollert tørking.
- Dag 5–6: Karding, blanding av fargede fiberpartier i spesifiserte vektforhold, spinning og veving. Lagerførte gråvarer eliminerer 2–3 ukers vevplanleggingsforsinkelse som tredjepartsvevere påfører.
- Dag 7: Ferdig prøvelapp klippet, merket og sendt via kurer. Samme ISO 105-C06 vaskefasthet og ISO 105-X12 gnissefasthetsstandarder som full produksjon.
The mechanism that makes 7-day sampling possible isn’t a faster dye machine—it’s vertical integration. When the same facility handles yarn spinning, dyeing, and weaving under one roof, there is no 2-week handoff gap between a third-party dye house and an external weaver. There is no minimum batch fee imposed by a dye subcontractor who doesn’t want to run a 5kg sample. The greige goods are already in stock because the mill maintains production capacity for its own programs, not someone else’s. This is the structural reason a factory-direct mill can turn a swatch in one week while a broker-dependent supply chain takes six.
For an emerging designer, the financial math of rapid sampling matters as much as the speed. European mills often charge €150–300 per swatch with a 5-piece minimum. That’s €750–1,500 before you’ve confirmed a single colorway works. A factory-direct sample request from in-stock base fabrics eliminates that sunk cost risk. You validate the hand-feel, the flertonal dybde, og vekten (350–450 gsm for bouclé-tweed) før du binder deg til en lagerordre på 100 meter eller et skreddersydd fargeprogram på 300 meter.
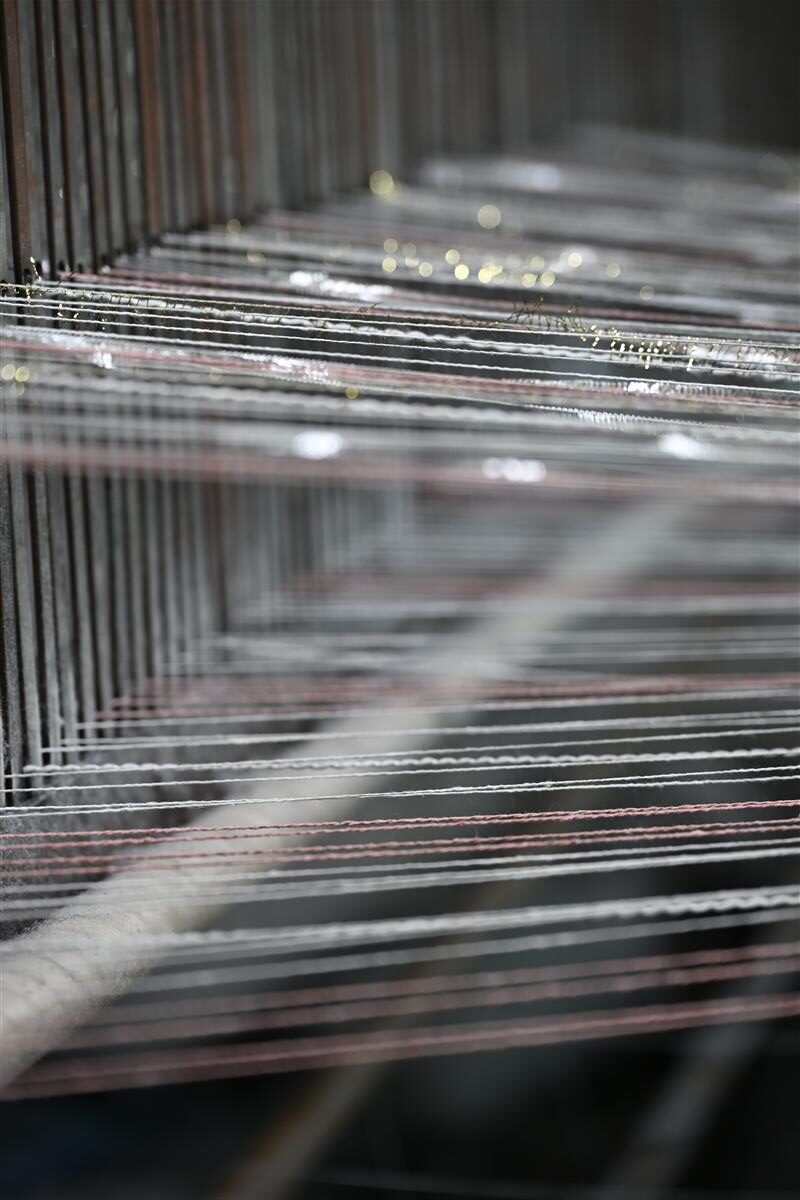
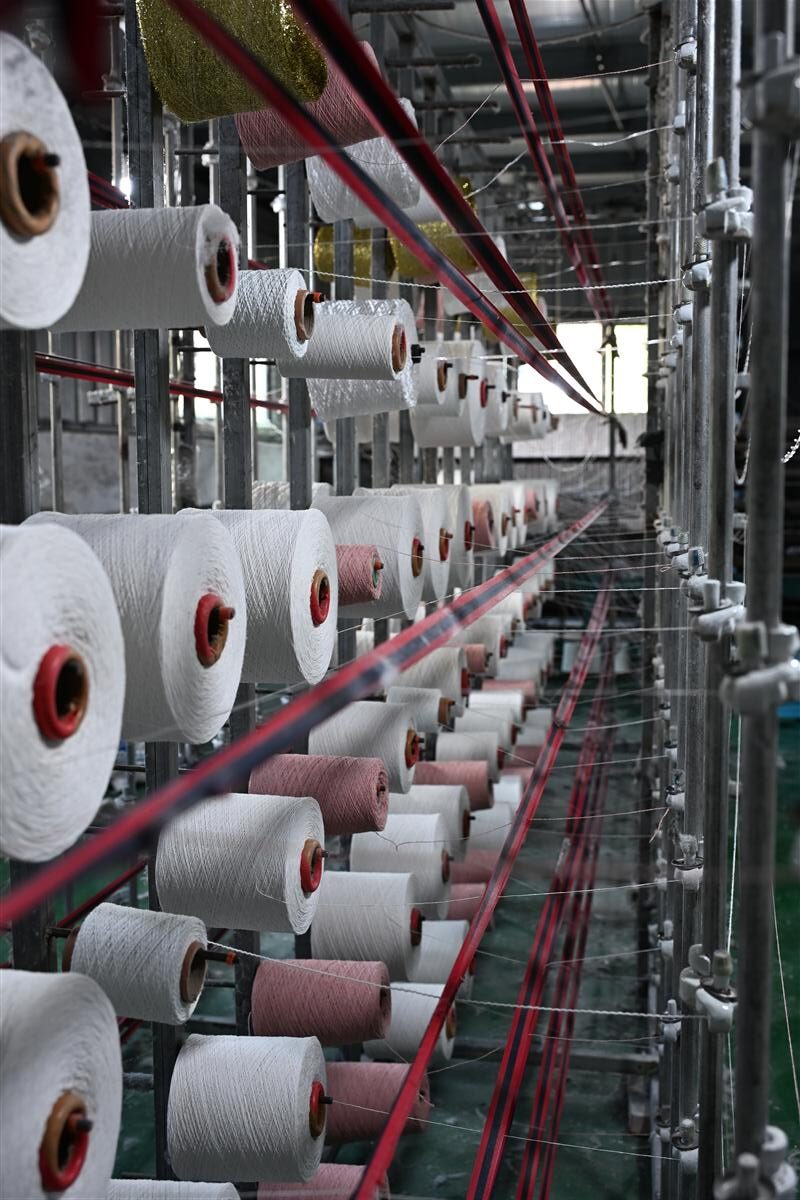
Fargeekthets- og kvalitetsteststandarder
En vaskeekthet på grad 3 betyr at kundens hvite bluse blir rosa etter én rensesyklus.
Fargeekthet er ikke et markedsføringskrav. Det er en målbar fysisk egenskap som avgjør om et plagg tåler detaljhandelens pleie eller genererer en retur. For tweed spesielt – der flere fibertyper, fargeklasser og nepp-materialer ligger side om side i samme stoff – fanger ekthetstesting opp feil som visuell inspeksjon ikke ser. Et stoff kan se feilfritt ut på skjærebordet, men blø katastrofalt første gang det møter perkloretylen-løsemiddel i en renserimaskin.
Industriell garnefarging med riktig beising og fiksering gir rutinemessig grad 4–5 på ISO 105-C06-testing av vaskeekthet. Dette er standarden europeiske tradisjonsveverier sikter mot, og den er oppnåelig fra fabrikkdirekte kilder som veverier i Wenzhou når fargingen skjer på fiberstadiet under kontrollerte forhold. Forskjellen mellom grad 4 og grad 5 betyr mindre enn gapet mellom grad 4 og grad 3. Ved grad 3 er synlig smitte på tilstøtende hvitt multifiberstoff forventet – det betyr at fargestoffet vandrer. Ved grad 4 er smitten ubetydelig. Ved grad 4–5 er ingen synlig for det blotte øyet.
Hobbybasert syrefarging og småbatch-stykfarging når typisk platået på grad 3–4 på ISO 105-C06 fordi fargegjennomtrengningen er grunnere og etterbehandlingen (såping, fiksering) er mindre aggressiv. Fargen ser akseptabel ut først – men blør over på kantbånd, fôr eller hud etter gjentatt bruk. For en ny designer som selger en tweedjakke til $800, er denne blødningen ikke en teknisk detalj. Det er en refusjon, en anmeldelse og permanent merkevareskade.
- ISO 105-C06 (vaskeekthet): Tester fargetap og misfarging på tilstøtende multifiberstoff under maskinvask ved 40 °C eller 60 °C med ECE-referansevaskemiddel. Industriell garntweed sikter mot grad 4–5. Stykfargede eller hobbyfargede prøver scorer typisk grad 3–4. Gapet på 1 grad er forskjellen mellom detaljhandelsklar og returutsatt.
- ISO 105-X12 (gnideekthet / rub-ekthet): Måler fargeoverføring fra stoffoverflaten til en tørr eller våt gnikleklut under kontrollert trykk. Tweed med dype fargede nepp-er og metalltråder er spesielt utsatt. En tørr gnidekthet på minimum grad 4 er ufravikelig for ethvert stoff som berører kontrastkantbånd eller lyst møbelstoff.
- AATCC 16 (Lysektehet): Utsetter stoff for xenonbuelys som simulerer sollys gjennom glass. Tweed brukt i butikkvinduer eller vårkolleksjoner med utendørssynlighet trenger minst grad 4 etter 40 AFU eksponering. Denne testen blir ofte hoppet over av små fargerverksteder – og det viser seg seks måneder senere som ujevn falming på jakkeskuldre og ermetopper.
For designere som spesifiserer GRS-sertifisert resirkulert polyester nepps i øko-tweedkonstruksjoner, forverres ekthetsutfordringen. Resirkulert polyester absorberer dispersjonsfargestoff annerledes enn jomfruelig PET, og neppens overflateareal-til-volum-forhold forsterker eventuell fargestoffmigrasjon under våtbehandling. En fabrikk som forstår dette, forhåndsscreener det resirkulerte nepp-partiet med samme ISO 105-C06-protokoll som brukes på ullbasisfiberen – før kardingen begynner. Hvis nepp-leverandøren ikke kan gi et parti-nivå ekthetssertifikat, øker risikoen for et ‘grumsete’ fargeresultat kraftig.
Dette er hva de fleste stoffprøvekort utelater: spektrofotometerets Delta E-verdi mellom den innsendte labfargingen og produksjonspartiet. En Delta E under 1,0 er målet for kommersiell fargematching. Over 2,0 oppdager det menneskelige øye forskjellen. Før du forplikter deg til et fargeprogram med 300 m spesialproduksjon, bør du be om spektralreflektansdataene sammen med den fysiske prøven. Tallene tilgir ikke – og det gjør heller ikke en kjøper som avviser en forsendelse fordi parti 2 ikke matcher parti 1.
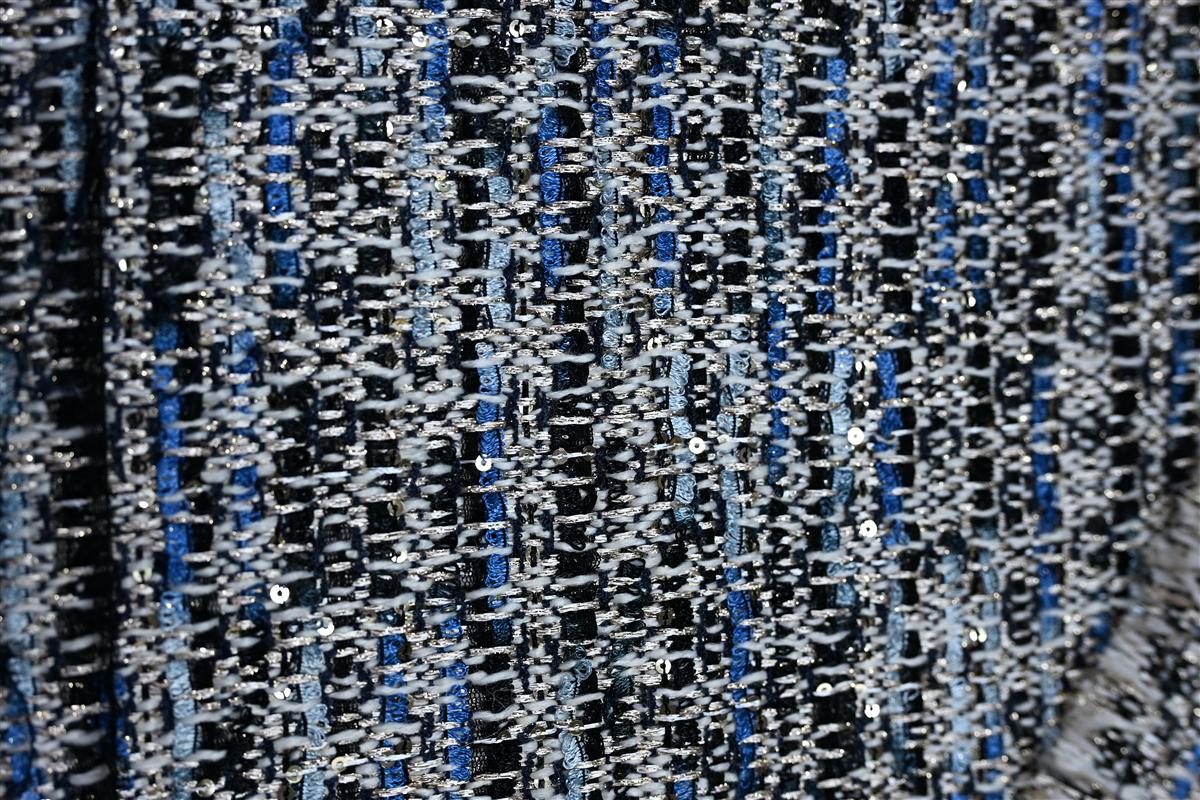
Priser: Tilpasset MOQ vs. Europeiske Fabrikker
Overbestilling for å oppfylle en 5000m MOQ skaper dødt lager som ødelegger marginer raskere enn noen prisforskjell per meter.
Her er regnestykket de fleste førstegangskjøpere ikke gjør før det er for sent. En europeisk tweedfabrikk priser €28–45 per meter for 350–450 gsm bouclétweed. Den prisen ser overkommelig ut på et regneark. Problemet er ikke prisen per meter. Problemet er minimumsbestillingskvantumet på 5000m som er knyttet til den. Hvis kapselkolleksjonen din trenger 1200 meter, kjøper du 3800 meter du ikke har bekreftet salg for. De 3800 overskuddsmeterne som står på en hylle, koster deg mellom €106.400 og €171.000 i bundet kapital – før du betaler en cent for frakt, toll eller lagerhold.
A factory-direct Wenzhou mill operates on a different structural model. The custom MOQ starts at 1000 meters, with 100-meter in-stock programs available for existing colorways. Pricing lands at $12–22 per meter for equivalent 350–450gsm wool-blend bouclé tweed. That’s a betydelige besparelser mot europeiske møllepriser, men de reelle besparelsene multipliseres når du beregner kostnaden av penger du ikke lånte for å kjøpe unødvendig lager. En 1000-meters bestilling til $18/meter koster en betydelig sum. En 5000-meters europeisk bestilling til €35/meter forplikter deg til €175.000. Forskjellen er ikke bare prosentpoeng. Det er forskjellen mellom å selvfinansiere en første kolleksjon og å ta på seg gjeld før du har solgt et eneste plagg.
- Prøvekostnad: European mills typically charge €300–800 per custom color sample with a 4–6 week turnaround. Some require a minimum of 5–10 swatches per development round. Two rounds of corrections and you’ve spent €6,000 before approving production. Factory-direct rapid sampling from vertically integrated mills produces physical swatches in 7 days, with significantly lower per-round cost because dyeing, spinning, and weaving happen under one roof with no third-party dye house markup.
- Frakt og logistikk: En bestilling på 5 000 meter fra et europeisk veveri veier omtrent 1 750–2 250 kg avhengig av GSM. Luftfrakt fra Europa til Nord-Amerika ligger på $4–7/kg. Sjøfrakt legger til 4–6 uker på en produksjonsledetid som allerede er 8 uker. Regn også med tollklarering, havnehåndtering og innlandsbiltransport. På en bestilling på 1 000 meter direkte fra veveriet i Wenzhou skalerer den totale logistikkostnaden forholdsmessig med den mindre ordrestørrelsen, og lagervarer på 100 meter kan sendes med flykurer på 3–7 dager uten å knekke marginen.
- Overbestillingsstraff: Å kjøpe 5000 meter når du trenger 1200 betyr at 3800 meter blir død lager. Lagringskostnader, potensiell ukurans hvis fargevarianten ikke selges, og alternativkostnaden for kapital bundet i usolgt stoff blir sjelden tatt med i opprinnelige innkjøpsbudsjetter. En 300-metre MOQ lar deg teste en fargevariant med reell markedsrespons før du forplikter deg til en gjenbestilling. Hvis det selger, bestill på nytt. Hvis ikke, sitter du ikke med tre års lager.
- Kvalitetsparitet: Kostnadsforskjellen på 30–50% kommer ikke fra å kutte hjørner på fiberkvalitet eller fargeformuleringer. Den kommer fra vertikal integrasjon— ingen mellomliggende fargeri som tar påslag, ikke noe uavhengig spinneri som pålegger sine egne minimumer, ingen logistikkgap på 2 uker mellom produksjonstrinnene. Stoffer fra vertikalt integrerte veverier i Wenzhou som bruker australsk merinull og japansk lurex, oppnår ISO 105-C06 grad 4–5 vaskebestandighet, tilsvarende ytelsesreferansene til europeisk tweed, men med en strukturell kostnadsfordel.
One more thing most factories won’t volunteer: European mills frequently outsource dyeing to third-party commission dye houses. You’re paying the mill’s markup on the dye house’s markup. Vertically integrated production—where the same facility spins the yarn, dyes the fiber, and weaves the fabric—eliminates those stacked margins entirely. That structural difference, not lower labor rates, is what makes a 300-metre custom MOQ economically viable while maintaining the multi-tonal depth and nepp contrast you expect from premium tweed.
Konklusjon
Multi-tonal tweed that holds its color through dry cleaning doesn’t come from dyeing finished fabric. It comes from dyeing individual fiber lots separately, then blending them at precise ratios during carding—a process calibrated with spectrophotometer verification and ISO 105-C06 testing. That engineering, combined with a 300m per colour production minimum and 7-day sampling, brings the visual depth of €28–45/meter European tweed within reach at $12–22/meter.
Ditt neste trekk er enkelt. Gå gjennom de på lager Chanel-inspirerte tweedene i kvanta på 100m for å teste farger mot paletten din, eller be om fysiske prøvelapper for å validere følelse og neppkontrast før du forplikter deg til en tilpasset fargekjøring.
Ofte stilte spørsmål
Kan du farge tweed etter at den er vevd?
Teknisk sett ja, men stykkfarging av vevd tweed gir flate, enstonede resultater og ødelegger den flertonale dybden som kommer fra forhåndsfargede garn. Bruk kun stykkfarging hvis du aksepterer en ensartet solid farge uten nepp. For flertonal dybde, spesifiser alltid garnd farget tweed fra fabrikken.
Hvilken type garn brukes i premium tweed-stoffer?
Premium tweed bruker ullrike spunnet garn, typisk 80–100% jomfruull, blandet med mohair, alpakka eller kashmir for tekstur. Blandinger med luksusfibre øker mykhet og eksklusivitet, men øker også kostnadene. Spesifiser ønsket følelse og budsjett når du velger garmsammensetning.
Hva skjer med tweed når den blir våt under prosessering?
Under industriell farging blir våt ull behandlet i 350 kg trykkbeholdere ved 98°C med kontrollert omrøring for å oppnå jevn fargeinntrengning samtidig som filtrering forhindres. Uten presis temperatur- og pH-kontroll, ull. Fabrikkfarging må følge strenge temperaturramper for å bevare tweedens følelse.
Er tweed ute av stil for moderne motekolleksjoner?
Nei, tweed har sett en 15–20% år-over-år økning i luksusmotesamlinger de siste årene, drevet av arvestetikken og sakte mote. Veksten er sterkest i flertonede Chanel-inspirerte teksturer med moderne blandinger. Tweed forblir et kjerne-stoff for sesongbaserte samtidskolleksjoner.
Hvordan kommuniserer jeg tilpassede fargekrav til en tweedfabrikk?
Send fysiske Pantone TCX tekstilreferanser, aldri RGB/CMYK-filer, sammen med nepp-kontrastdetaljer og en lab-dip-forespørsel for den flertonede melangeeffekten. Uten fysiske prøver og nepp-spesifikasjoner, fabrikken. Inkluder alltid et kontrastmål (høy/middels/lav) med fargeinnsendelsen din.
Autoritative referanser

Relaterte innsikter

How to Compare Fabric Quotes from Three Mills: A Side-by-Side Method
Three mills return three quotes for the same fabric brief, and the spread between them...

Kapasitetsplanlegging for CNY: bestill stoffveveriet rundt kinesisk nyttår
Every year, fabric buyers lose the same three weeks to the same event: Chinese New...
Strategi for sekundærleverandør: slik kvalifiserer merker et andre tweedveveri
Single-sourcing a signature fabric feels efficient right up to the season it fails: the mill’s...