

Garnfärgningstekniker för tweed är den första kontrollpunkt som köpare bör låsa innan de godkänner en leverantör, budget eller produktionsplats. De flesta designers som forskar om garnfärgningstekniker för tweed stöter på samma vägg runt vecka tre. Du har en moodboard full av Chanel-referenser, en budget på $12–22 per meter, och en sjunkande insikt att varje Google-resultat leder till antingen en helg-hantverkshandledning om handfärgning av ullroving eller ett europeiskt arvskvarn som citerar ett minimum på 5000 meter. Inget alternativ skickar ett fysiskt prov till din studio inom en vecka. Inget alternativ behandlar din 200-meters kapselbeställning som om den spelar roll. Och någonstans i gapet mellan dessa två ytterligheter, går det flertoniga djupet som får tweed att se dyrt ut helt förlorat.
Det djupet är inte ett vävproblem. Det är ett färgningsproblem – specifikt ett beslut som fattas på fiberstadiet, innan en enda yard når vävstolen. Styckfärgning av färdigt tyg ger platta, enkla toner som läser “snabbt mode” från andra sidan rummet. Den tweed som rör sig på en ställning, den sorten med fläckar som skiftar i ljuset och en melerad bas som ser handspunnen ut, kommer från färgning av separata fiberpartier i kalibrerade 350 kg kar, sedan blandning av tre till fem nyansvarianter med exakta viktförhållanden under kardning. Hoppa över den sekvensen, och ingen mängd intressant vävstruktur kommer att rädda tyget. Gör det rätt, och en $18 per meter duk kan passera för något som säljs till fyra gånger priset. Resten av denna guide förklarar exakt hur den processen fungerar – och hur du kommunicerar vad du vill ha till personerna som sköter färgkaren.
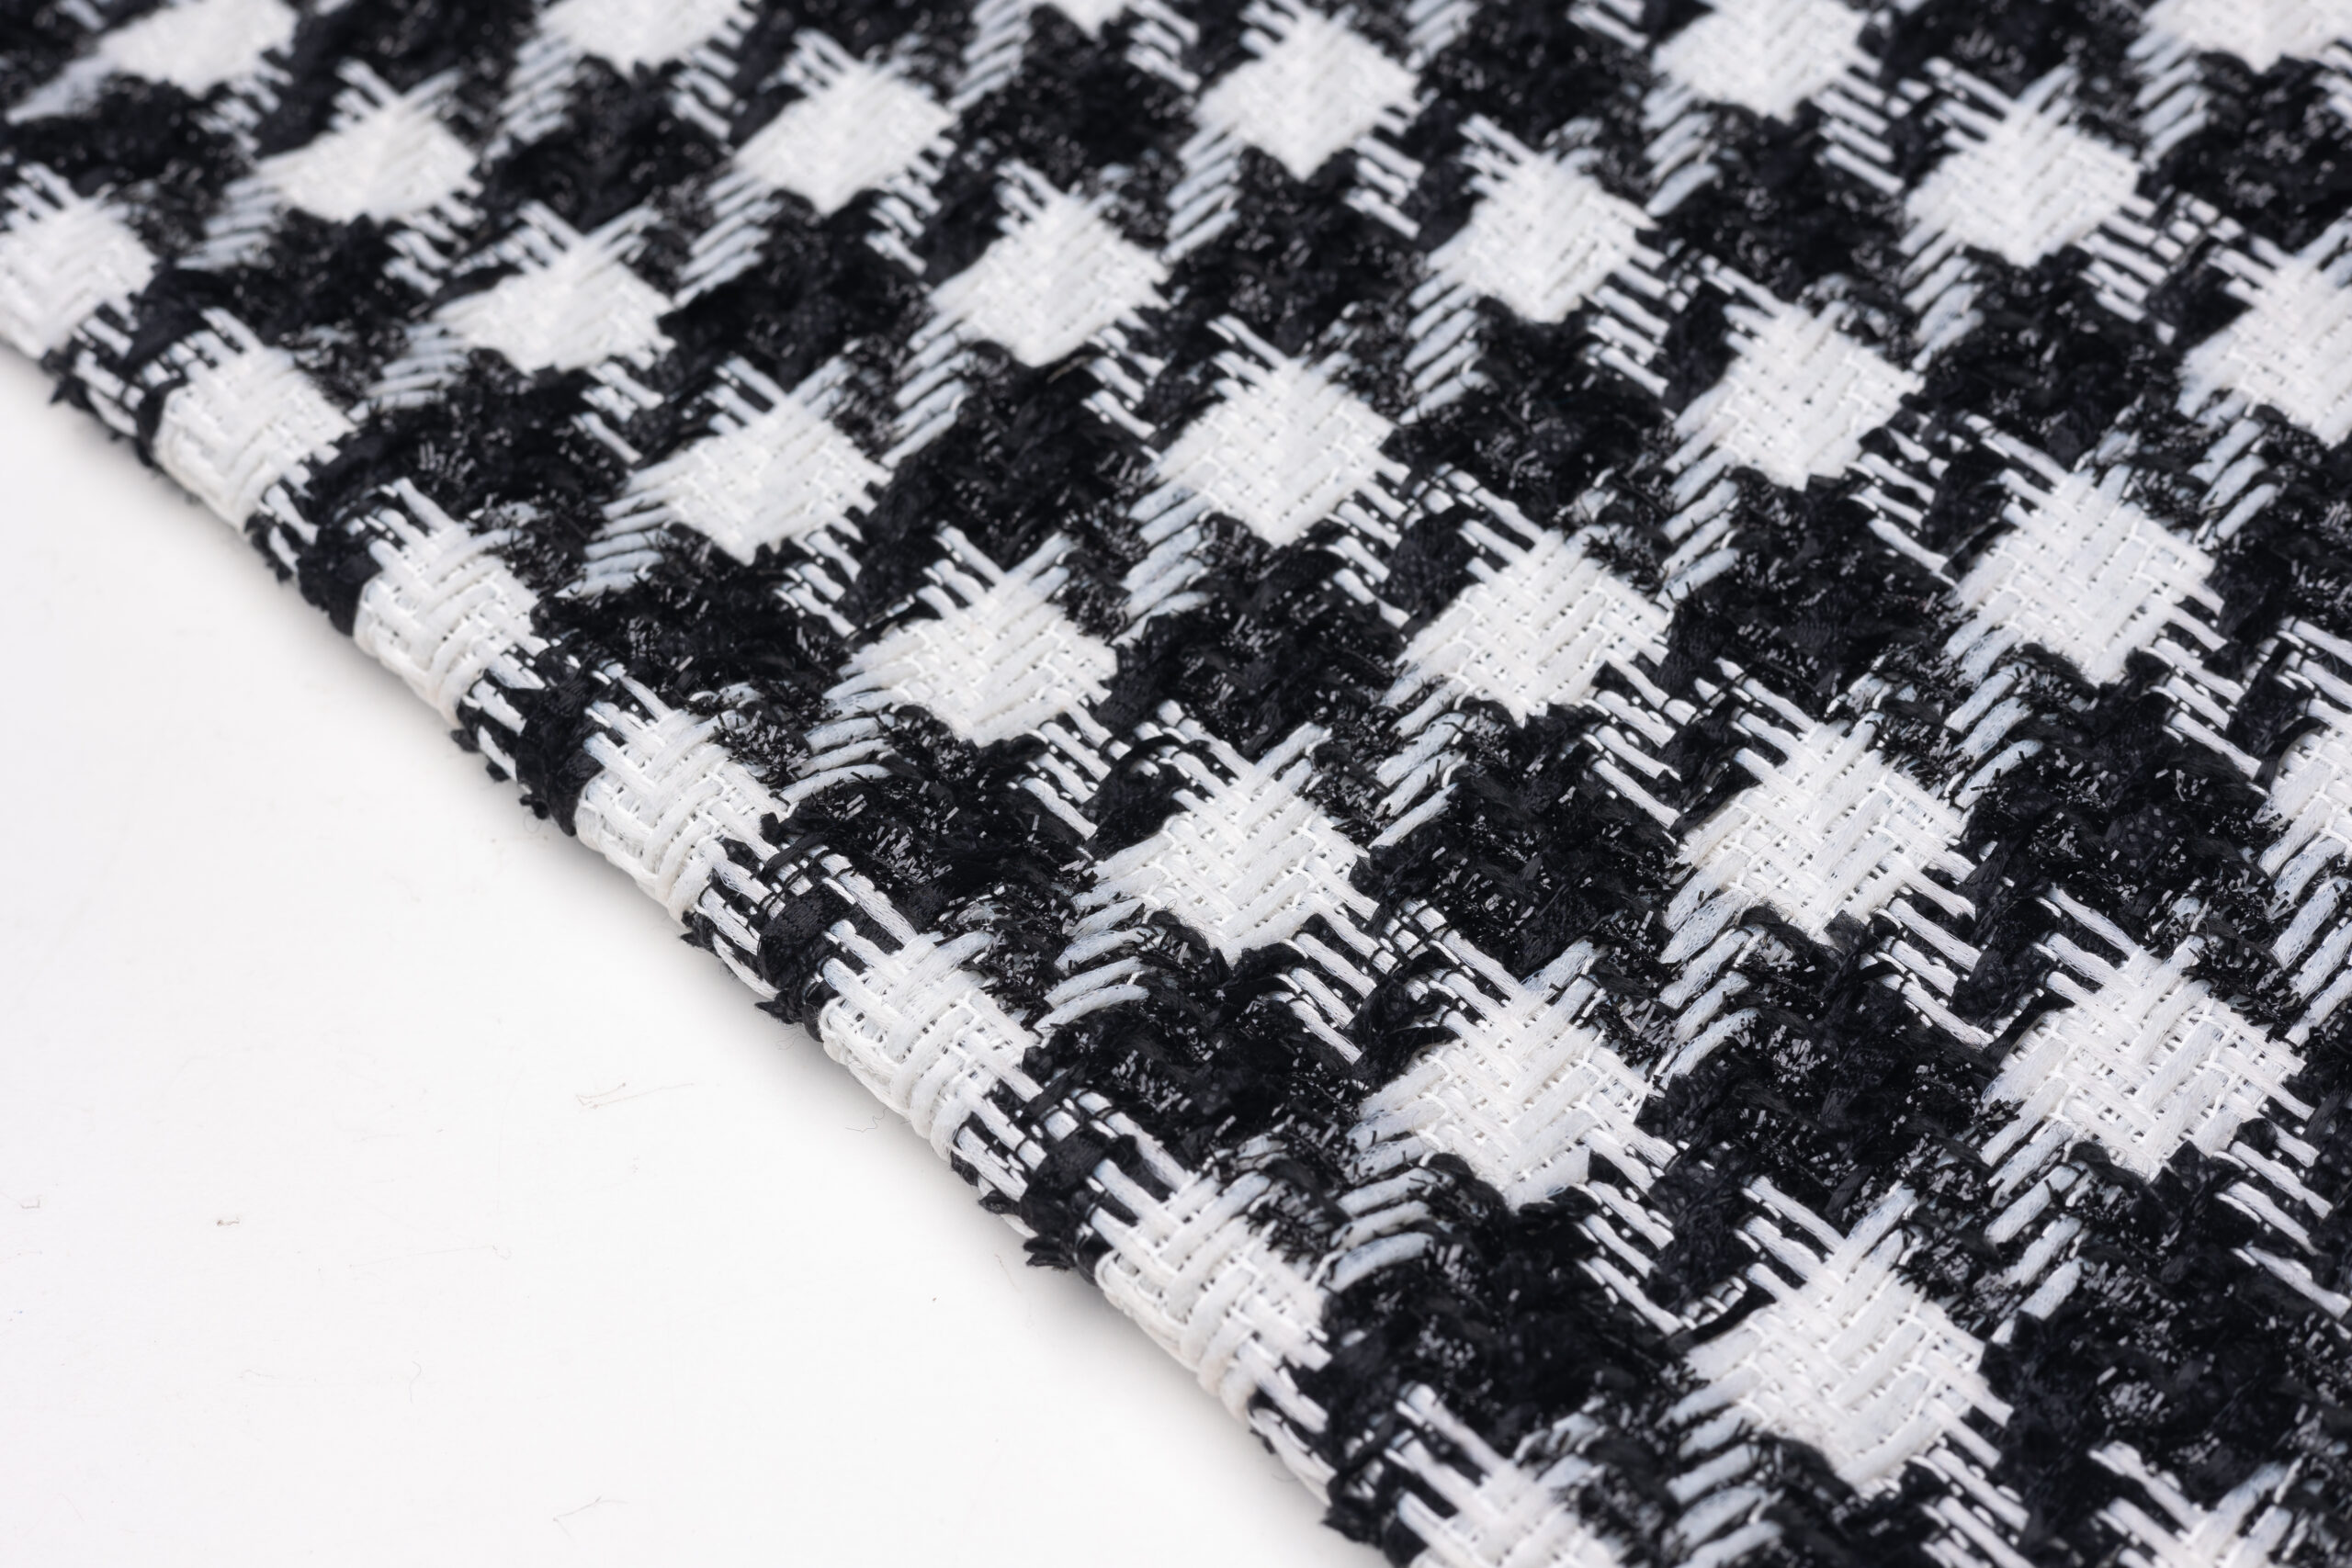
Garnfärgning vs. Styckfärgning av tweed
Styckfärgad tweed kommer aldrig att matcha det flertoniga djupet hos garnfärgat tyg.
Garnfärgning innebär färgning av enskilda fiberpartier före spinning. Detta är det enda sättet att bygga upp den heather-, melerade och fläckiga karaktären av tweed i Chanel-stil. Styckfärgning – doppa färdigt gråtyg i ett enda färgbad – ger dig platt, enhetlig färg. Det kan inte producera blandningen av 3 till 5 nyanser som får premium tweed att kännas levande. I praktiken börjar 60–70% av Harris Tweed-garnblandningar med en svartfärgad ullbas. Den mörka grunden skapar djup som styckfärgning inte kan återskapa.
Färgbeständighet kvantifierar skillnaden. Industriell garnfärgning med syrafärger på ull, korrekt betning och trycksatt karfiksering ger ISO 105-C06 tvättbeständighet i grad 4–5. Styckfärgad tweed Landar vanligtvis på nivå 3–4, med mer blödning vid första kemtvätten. Under AATCC 16 ljusäkthetstestning presterar garnfärgade tyger bättre eftersom färgen binder djupare in i fiberkärnan, inte bara på ytan. Om din skötseletikett säger ‘endast kemtvätt’ kommer styckfärgade plagg att blekna och blöda snabbare.
- Kostnad per meter: Kundanpassad garnfärgad tweed från ett Wenzhou-väveri med direktförsäljning: 12–22 $/meter för 350–450 gsm ullblandad bouclé. Europeiskt väveri motsvarande: 28–45 €/meter.
- MOQ och provtagning: Wenzhou fabriksdirekt: 300 m i kundanpassad MOQ, labbdip-prov på 7 dagar. Europeiska väverier med anor: MOQ på 2 000–5 000 m, provtagningscykel på 4–6 veckor.
- Ledtid: Vertikalt integrerade väverier som färgar, spinner och väver under samma tak eliminerar logistikglappen på 2 veckor mellan stegen. Europeiska leverantörskedjor delar ofta upp färgning, spinning och vävning på separata anläggningar i olika länder.
Här är vad de flesta tygköpare inte inser: de färgade nepparna (fläckarna) i tweed är gjorda av polyester, viskos eller silkesnoils, var och en med olika färgaffinitet. Syrafärger tar tag i ull men hoppar över polyester. En fabrik som inte förväljer nepp-sammansättningen och färgformeln ger dig grumlig tweed—där fläckarna av misstag absorberar färg avsedd för basullen. När du begär ett prov, specificera kontrastnivån: hög kontrast (mörk bas med ljusa neppar) eller låg kontrast (tonal, heather). Fabriken behöver den detaljen för att välja rätt nepp-material och överfärgningsrecept.
Kostnadsgapet på 30–50 % vid direktköp från fabrik är inte bara löneskillnader. Det handlar om vertikal integration: en anläggning som spinner, färgar och väver internt tar bort mellanledens påslag, kringgår tredjepartsfärgeriers minimikvantiteter och eliminerar logistikförseningar. Det är vad som gör en kundanpassad MOQ på 300 m ekonomiskt möjlig utan att ge avkall på det flertoniga djup som skiljer lyxig tweed från en platt styckfärgad imitation.
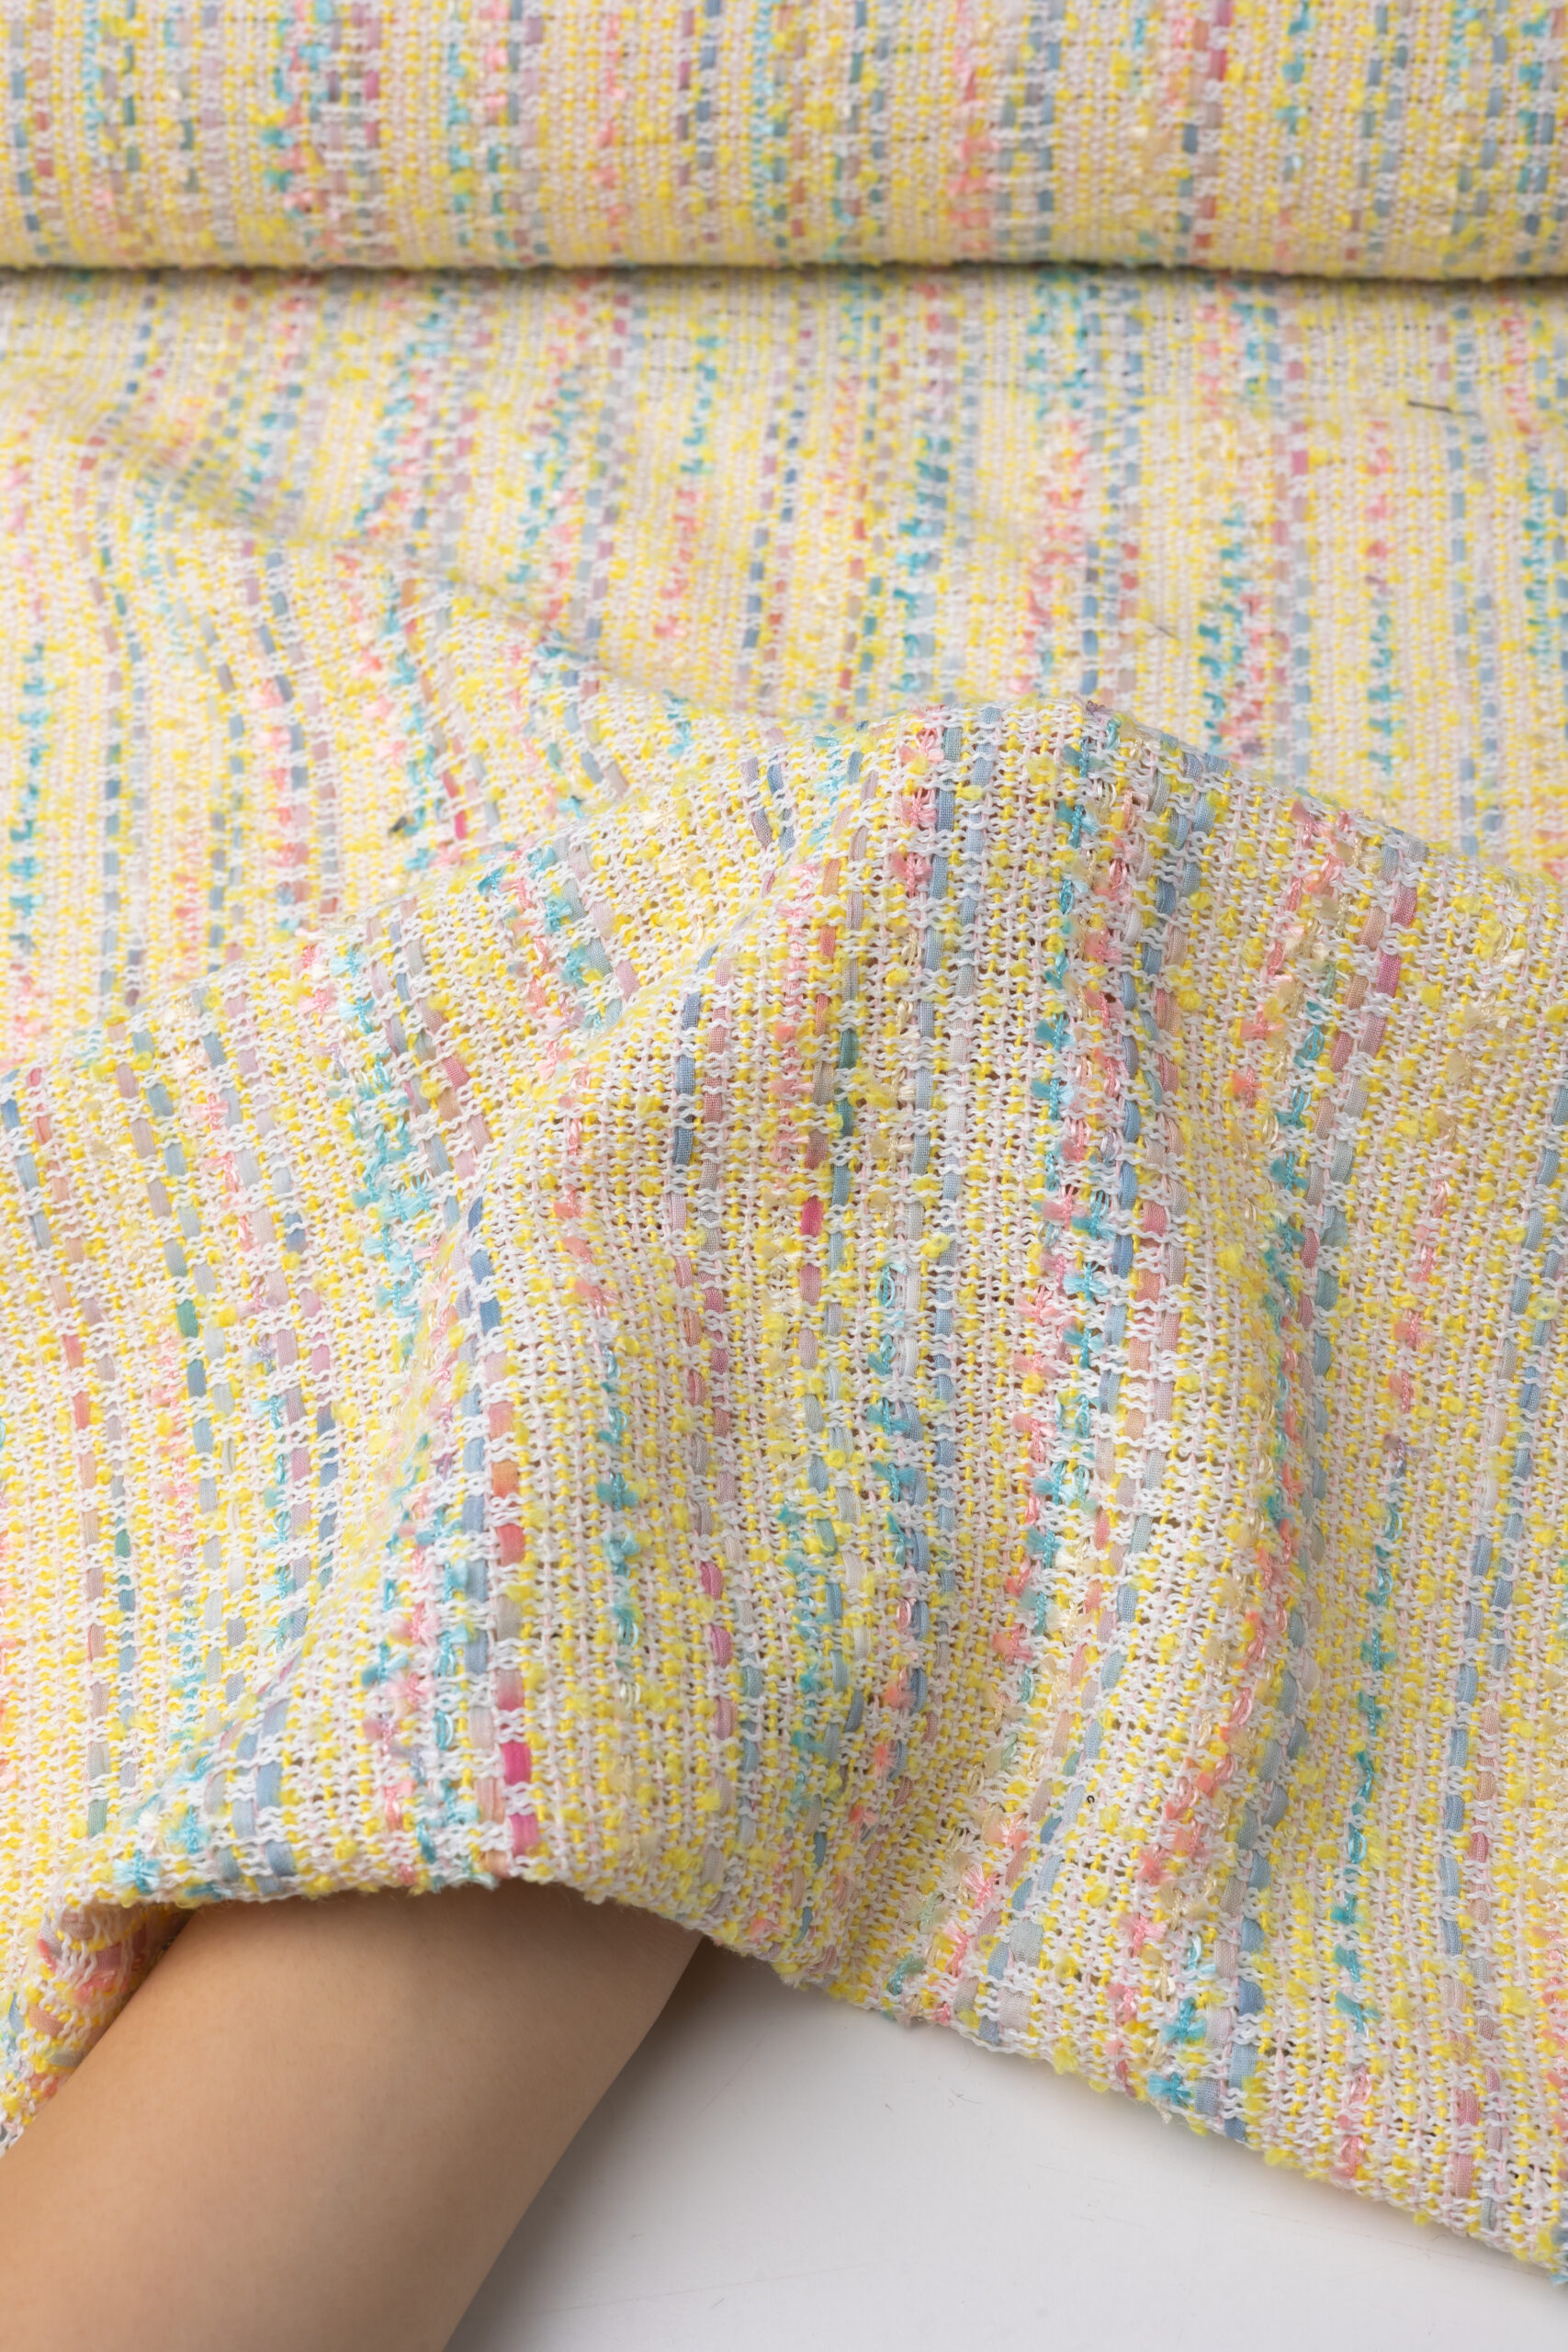
Hög kontrast vs. låg kontrast färgning
Specificera nepp-sammansättning före färgning, annars blir kontrasten till gyttja.
Högkontrast tweed skapar sin signaturdramatik genom skarp motsats: en nästan svart ullbas punkterad med lysande vitt, elfenben eller mättade neppar. Tekniken bygger på att börja med en mörkfärgad ullgrund—60 till 70 procent av premium tweedgarnblandningar, inklusive Harris Tweed, börjar med en svartfärgad bas för djup—och sedan introducera neppar som färgats separat i färger som maximerar visuell spänning mot den bakgrunden. Resultatet framstår som skarpt, grafiskt och redaktionellt. Detta är utseendet designers vill ha när deras kollektion behöver en jacka som fotograferas med hisnande textur från tre meters avstånd.
Lågkontrast tweed fungerar i motsatt register: tonalt, heather-aktigt och tyst dyrt. Istället för skarpa vita neppar mot svart ull blandar bruket 3 till 5 nyansvarianter inom samma färgfamilj—säg kolbasfiber, mellangrå neppar och silver-slub-garn—för att producera ett tyg som avslöjar sin komplexitet på nära håll snarare än från andra sidan rummet. Den tekniska termen är melerad djup. Att få det rätt innebär att noggrant kalibrera viktförhållandet för varje nyansvariant under kardningssteget; en 3-procentig förskjutning i en ton sköljer bort hela effekten.
- Polyesterneppar: Noll färgabsorption från sura färgämnen. De motstår färg helt, vilket gör dem till förstahandsvalet för skarpt vitt eller ljusa färgfläckar i högkontrasttweed. Om du vill ha en fläck som förblir exakt den färg du köpte den, är polyester ditt material. GRS-certifierade återvunna polyesterneppar finns tillgängliga för hållbara kollektioner.
- Viskosneppar: Delvis färgabsorption. Viskos tar upp sura färgämnen svagt men kan fånga lite färg under färgbadet, vilket gör resultaten mindre förutsägbara för nybörjare. De ger mjukare, mer dämpad kontrast—användbart för mellankontrast eller tonalt arbete, men riskabelt om du specificerar dem för ett högkontraststycke utan att testa först.
- Silkesnoil-neppar: Hög färgabsorption, liknande ull. Silkesnoils tar upp sura färgämnen djupt, så de fungerar bäst i lågkontrast, ton-i-ton-design där du vill att neppen ska smälta in i basfärgen snarare än att sticka ut mot den. Att använda silkesnoils i en högkontrastspecifikation ger den gyttjighet som designers fruktar—nepparna suger upp omgivande färg och förlorar sin definition.
Färgkemien är där de flesta missförstånd mellan designer och fabrik uppstår. Ullbasfibrer tar upp sura färgämnen vid 98°C i tryckkärl, med fixeringsmedel som säkerställer ISO 105-C06 Grade 4–5 tvättbeständighet som detaljhandelsplagg behöver. Syntetiska neppar—specifikt polyester—kräver dispersionsfärgämnen som appliceras under helt andra temperatur- och tryckförhållanden. Du kan inte färga polyesterneppar och ullbasfiber i samma bad och få rena resultat. Detta är varför högkontrasttweed kräver en produktionspremie: nepparna färgas ofta i en separat process innan de blandas i den kardade ullslippan. En fabrik som anger samma pris för högkontrast-specialtweed som för tonal tweed antingen genar du kommer att se på det färdiga tygprovet, eller så förstår de inte vad de anger.
Process för utveckling av flertonig färg
Flertonig tweed är inte färgad i tyget.
Låt oss avliva ryktet att man kan få ‘Chanel-liknande’ djup genom att färga färdigt grått tyg. Det går inte. Det blir platt och färgen kommer att blöda. Den lyxiga estetiken kommer från att färga ullfibrerna före spinning. Fördelen är inte bara visuellt djup: ett fullt rengjort och korrekt betsad fiberparti når ISO 105-C06 tvättfasthetsgrad 4–5. Alternativ med tygfärgning når vanligtvis bara en riskabel grad 3–4, vilket innebär att reklamationer är att vänta.
- Steg 1: Rengöring & förberedelse: Fet råvara kan inte ta färg jämnt. Industriell tensidrengöring avlägsnar alla föroreningar samtidigt som naturlig lanolinhalten kalibreras för att förhindra fiberbrott under den aggressiva kardningen som följer.
- Steg 2: 350 kg tryckkärl: Individuella färgpartier går in i 350 kg slutna kärl för syrafärgning (ull) eller dispersionsfärgning (syntet). Den strikta temperaturkurvan på 98°C och konstant vätskecirkulation garanterar en spektrofotometer Delta E på mindre än 1,0 mot originalfärgreceptet – avgörande när du matchar en Pantone TCX över fem olika garnblandningar.
- Steg 3: Hydroextraktion: Glöm metaforen att vrida ur en tröja. Industriell hydroextraktion minskar fukthalten under 35% med hjälp av högt vridmoment centrifugal kraft. Detta bevarar ullens känsliga fluffiga krullning precis som den behöver vara innan den går in i blandningsboxen.
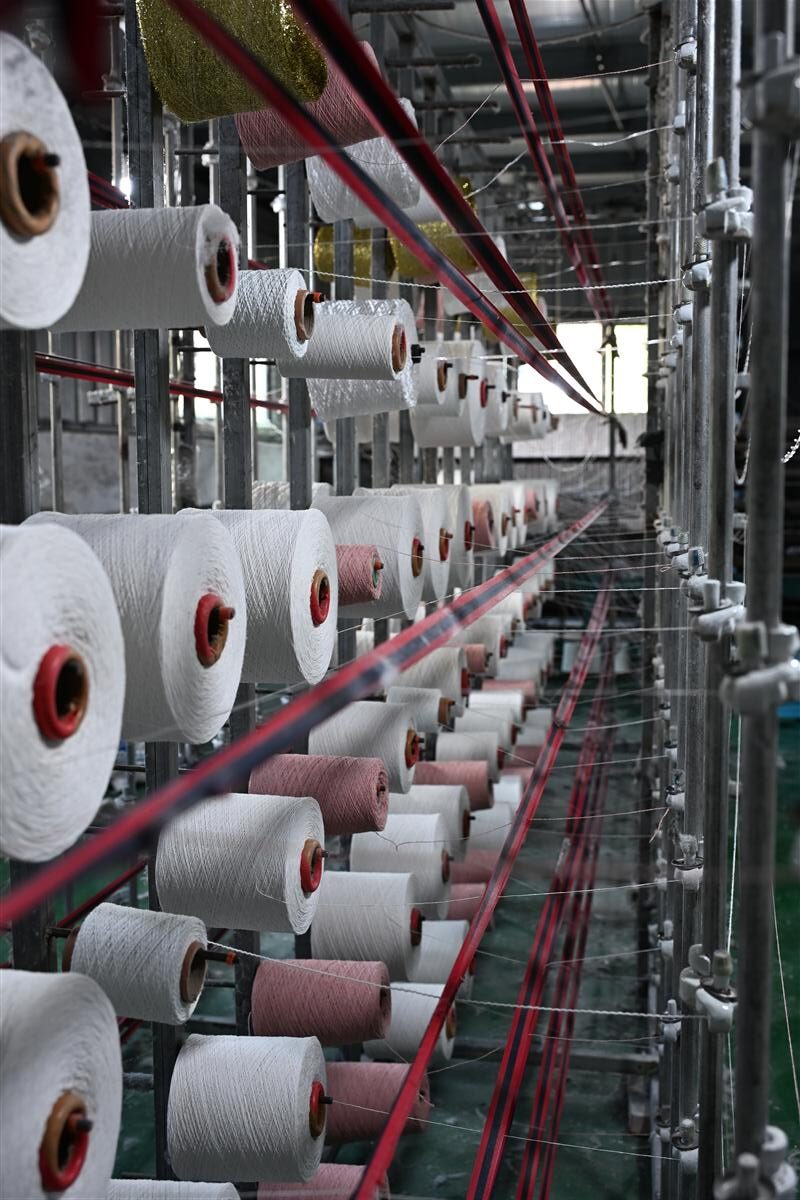
- Steg 4: Precision blandning & kardning: Det är här den 30–50% kostnadsfördelen med vertikal integration blir påtaglig. Förfärgade fibrer vägs med en avvikelse under 0,5% av receptvikten, tumlas ihop och kardas till en sammanhängande bana. Vi introducerar nepps—polyester för skarp kontrast, viskos för halvabsorption—här, inte efteråt.
För att få den där melerade looken utan att tappa definition måste väveriet blanda 3 till 5 olika nyansvarianter av samma basfiber. Tänk dig ett svalt grått fiskben: du blandar inte bara svart och vitt. Du bygger det av 30 % högkontrastig jetull, 25 % mellankolgrå, 25 % sval taupe, 15 % vit viskos-nep och 5 % accent – en metallic, en pastellton. Den här detaljnivån är vad som skiljer tweed direkt från väveriet i Wenzhou från de bulkprodukter som översvämmar mässorna. Om specifikationen du begär från en leverantör bara innehåller en enda färgkod säljer de in dig i styckfärgningsrisken.
Att specificera din vision kräver att du går från en digital skärm till en fysisk standard. Skicka en Pantone TCX-tygprov, aldrig en JPEG. Åtfölj den med en moodboard som tydligt avgränsar din önskade kontrastkvot: mörk bas + ljusa nepps (hög kontrast), eller molnig-tonal blandning (låg kontrast). Berätta för fabriken din slutanvändning och målgram per kvadratmeter. En strukturerad 450gsm boucléjacka kräver en helt annan fiberblandningsmatris än en draperad 280gsm avslappnad kavaj. Med 7-dagars snabb provtagningsprocess tillgängligt vid integrerade Wenzhou-anläggningar kan du hålla en fysisk provbit som matchar din exakta specifikation inom en vecka—vilket eliminerar de 4 till 6 veckorna av blind tro som spårar ur en kollektionslansering.
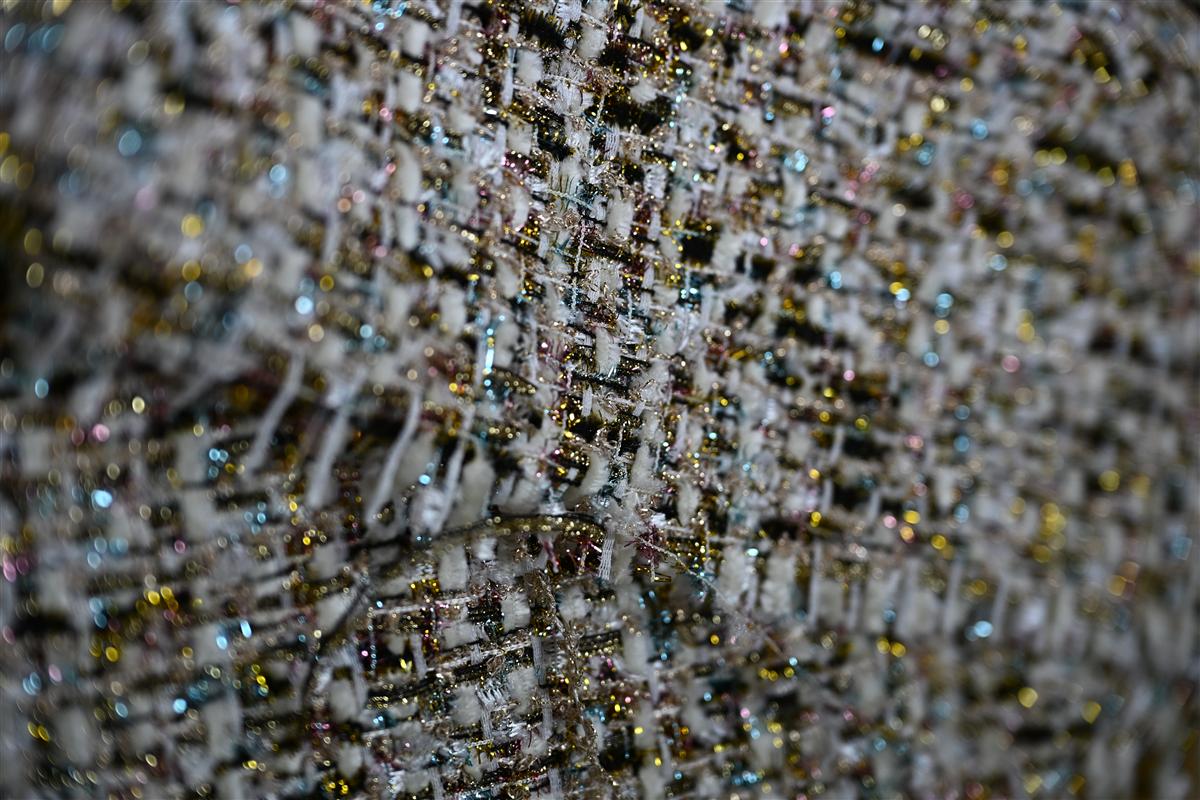
7-dagars snabbprovtagningsarbetsflöde
Fyra veckors väntan på provbitar är fyra veckor som dina konkurrenter redan skär tyg.
En traditionell europeisk tweedfabrik kommer att ange 4 till 6 veckor för provtagning. Den tidslinjen förutsätter ett minimum på 5 till 10 provbitar, en färgerikö som inte prioriterar förstagångsköpare, och kurirlogistik ovanpå det. För en framväxande designer som arbetar mot en modeveckas deadline eller ett köparmöte, är den förseningen inte en olägenhet—det är ett existentiellt hot mot kollektionens kalender.
Factory-direct rapid sampling collapses that timeline to 7 days by removing the bottlenecks that cause the delay, not by rushing the dye process. Here’s the actual workflow: you send a concept sketch or reference image, the partner dye lab performs digital color matching with spectrophotometer verification (Delta E target under 1.0), and the team pulls from 100-meter in-stock greige goods to produce a physical swatch. The dye fixation and finishing are identical to full production—what you hold in your hand is what you’ll get on the roll.
- Dag 1–2: Konceptskiss eller Pantone TCX-referens mottagen. Digital färgmatchning mot befintliga färgrecept. Spektrofotometeravläsning bekräftar Delta E-avvikelse under 1,0 från mål.
- Dag 3–4: Garnfärgning i kalibrerade sura färgbad (ullbas) eller dispersionsfärgbad (syntetiska noppor). Vattentömning till under 35% fukthalt före kontrollerad torkning.
- Dag 5–6: Kardning, blandning av färgade fiberpartier i angivna viktförhållanden, spinning och vävning. Lagerfört gråtyg eliminerar den 2–3 veckor långa vävstolsplaneringsfördröjningen som tredjepartsvävare orsakar.
- Dag 7: Färdig provlapp klippt, märkt och skickad med kurir. Samma ISO 105-C06 tvätthärdighets- och ISO 105-X12 gnidhärdighetsstandarder som vid full produktion.
The mechanism that makes 7-day sampling possible isn’t a faster dye machine—it’s vertical integration. When the same facility handles yarn spinning, dyeing, and weaving under one roof, there is no 2-week handoff gap between a third-party dye house and an external weaver. There is no minimum batch fee imposed by a dye subcontractor who doesn’t want to run a 5kg sample. The greige goods are already in stock because the mill maintains production capacity for its own programs, not someone else’s. This is the structural reason a factory-direct mill can turn a swatch in one week while a broker-dependent supply chain takes six.
For an emerging designer, the financial math of rapid sampling matters as much as the speed. European mills often charge €150–300 per swatch with a 5-piece minimum. That’s €750–1,500 before you’ve confirmed a single colorway works. A factory-direct sample request from in-stock base fabrics eliminates that sunk cost risk. You validate the hand-feel, the flertoniga djupet, och vikten (350–450 gsm för bouclé-tweed) innan du binder dig för en lagerorder på 100 meter eller ett program för kundanpassad färg på 300 meter.
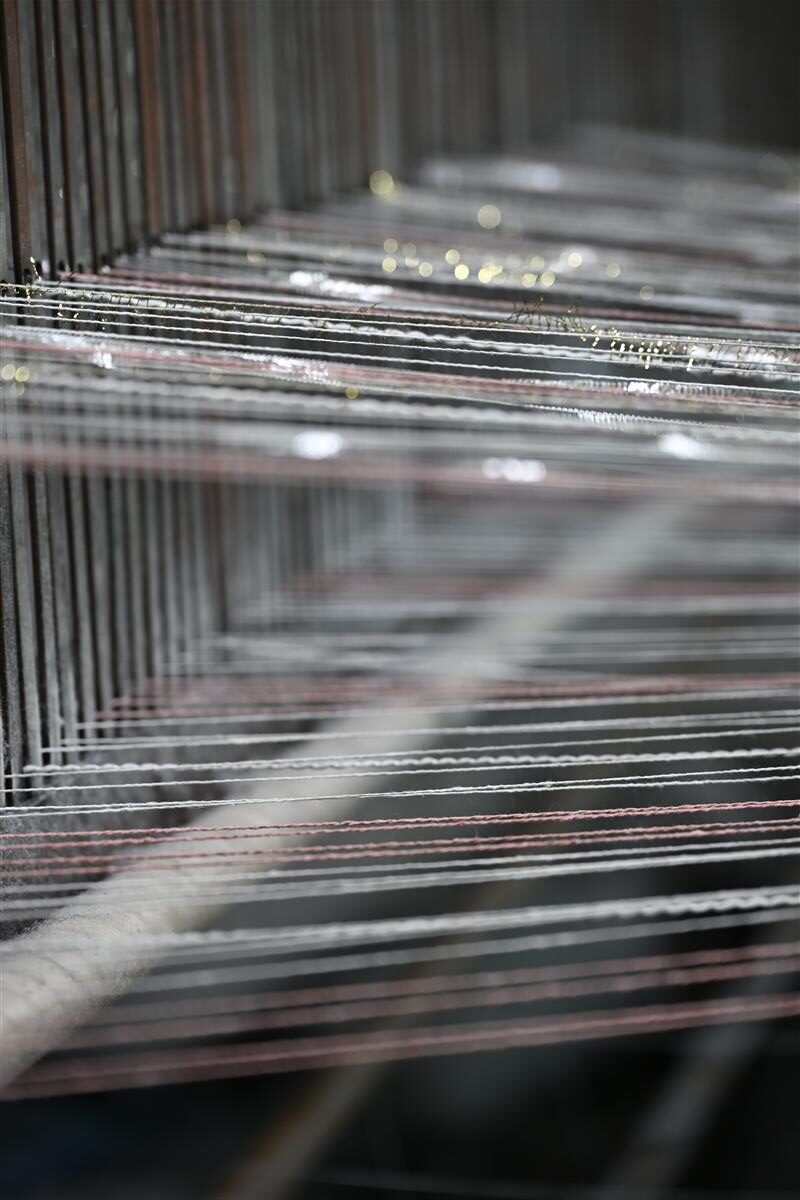
Färghärdighets- och kvalitetsteststandarder
En tvätthärdighet på grad 3 innebär att kundens vita blus blir rosa efter en kemtvättcykel.
Färghärdighet är inte ett marknadsföringspåstående. Det är en mätbar fysikalisk egenskap som avgör om ett plagg överlever detaljhandelskundens vård eller genererar en retur. Specifikt för tweed – där flera fibertyper, färgklasser och neppmaterial sitter sida vid sida i samma tyg – fångar härdighetstester brister som visuell inspektion inte kan. Ett tyg kan se felfritt ut på skärbordet och blöda katastrofalt första gången det möter perkloroetylenlösningsmedel i en kemtvättmaskin.
Industriell garnfärgning med korrekt betning och fixeringskemi levererar rutinmässigt betyg 4–5 vid ISO 105-C06-testning av tvättäkthet. Det är standarden som europeiska traditionella väverier siktar på, och den är uppnåelig från fabriksdirekta källor som väverier i Wenzhou när färgningen sker i fiberstadiet under kontrollerade förhållanden. Skillnaden mellan betyg 4 och betyg 5 spelar mindre roll än gapet mellan betyg 4 och betyg 3. Vid betyg 3 är synlig avsmittning på intilliggande vitt multifibertyg att vänta – det betyder att färgen migrerar. Vid betyg 4 är avsmittningen försumbar. Vid betyg 4–5 syns ingen alls för blotta ögat.
Hobbyistisk syrafärgning och småbatcher av styckfärgning når vanligtvis grad 3–4 på ISO 105-C06 eftersom färgpenetrationen är grundare och efterbehandlingen (tvålning, fixering) är mindre aggressiv. Färgen ser först acceptabel ut – men blöder sedan över på kantband, foder eller hud efter upprepad användning. För en ny designer som säljer en tweedjacka för $800 är den blödningen inte en teknisk detalj. Det är en återbetalning, en recension och permanent varumärkesskada.
- ISO 105-C06 (Tvätthärdighet): Testar färgförlust och missfärgning på intilliggande multifibertyg vid maskintvätt vid 40°C eller 60°C med ECE-referenstvättmedel. Industriellt garnfärgad tweed siktar på grad 4–5. Styckfärgade eller hobbyistfärgade prover får vanligtvis grad 3–4. Gapet på 1 grad är skillnaden mellan detaljhandelsredo och returbenägen.
- ISO 105-X12 (Gnidhärdighet / nötningshärdighet): Mäter färgöverföring från tygyta till torr eller våt gnidduk under kontrollerat tryck. Tweed med mörkfärgade neppar och metalltrådar är särskilt känslig. En torr gnidning på minst grad 4 är icke förhandlingsbart för alla tyger som kommer i kontakt med kontrastkantband eller ljusa möbeltyger.
- AATCC 16 (Ljusäkthet): Utsätter tyget för xenonbågljus som simulerar solljus genom glas. Tweed som används i butiksfönster eller vårkollektioner med utomhussynlighet kräver minst grad 4 efter 40 AFU-exponering. Detta test hoppas ofta över av små färgerier – och det visar sig sex månader senare som ojämn blekning på jackans axlar och ärmkupor.
För designers som specificerar GRS-certifierade återvunna polyesterneppar i ekotweedkonstruktioner förvärras beständighetsutmaningen. Återvunnen polyester absorberar dispergeringsfärg annorlunda än jungfrulig PET, och neppens ytarea-till-volymförhållande förstärker eventuell färgvandring under våtbehandling. En fabrik som förstår detta förgranskar den återvunna neppbatchen med samma ISO 105-C06-protokoll som appliceras på ullbasfibern – innan kardning påbörjas. Om neppleverantören inte kan tillhandahålla ett batchnivåbeständighetscertifikat ökar risken för ett ‘grumligt’ färgresultat kraftigt.
Det här är vad de flesta tygprovskort utelämnar: spektrofotometerns Delta E-värde mellan den inlämnade lab-dipen och produktionspartiet. Ett Delta E under 1,0 är målet för kommersiell färgmatchning. Över 2,0 uppfattar det mänskliga ögat skillnaden. Innan du binder dig för ett anpassat färgningsprogram på 300 m bör du begära den spektrala reflektansdatan tillsammans med det fysiska tygprovet. Siffrorna förlåter inget – och det gör inte en köpare som avvisar en sändning för att parti 2 inte matchar parti 1.
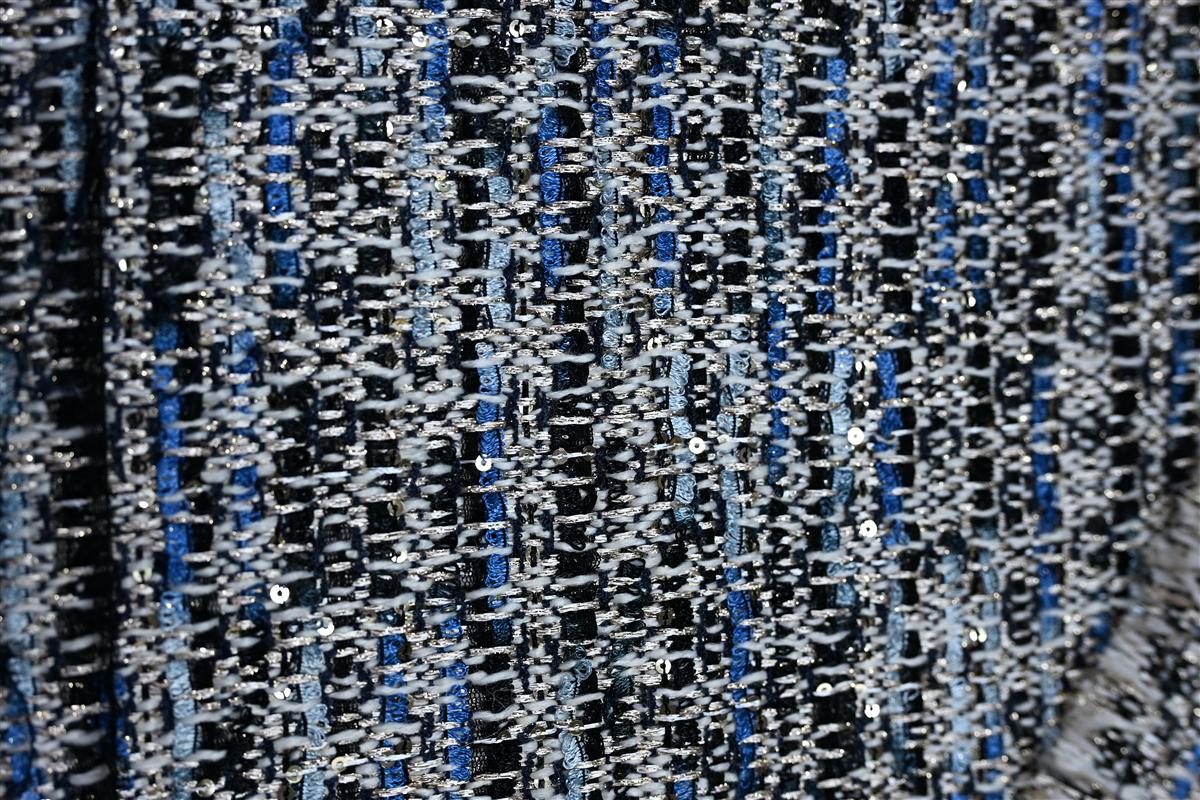
Prissättning: Anpassad MOQ vs. Europeiska bruk
Överbeställning för att uppnå en MOQ på 5000 m skapar död lager som förstör marginaler snabbare än någon prismskillnad per meter.
Här är matematiken som de flesta förstagångsköpare inte räknar ut förrän det är för sent. Ett europeiskt tweedbruk anger €28–45 per meter för 350–450 g/m² bouclé tweed. Det priset ser fungerbart ut i ett kalkylblad. Problemet är inte priset per meter. Problemet är den minimibeställningskvantitet på 5000 m som är kopplad till det. Om din kapselkollektion behöver 1200 meter köper du 3800 meter som du inte har någon bekräftad försäljning för. Dessa 3800 extra meter som står på en hylla kostar dig mellan €106 400 och €171 000 i bundet kapital – innan du betalar ett öre för frakt, tull eller lagring.
A factory-direct Wenzhou mill operates on a different structural model. The custom MOQ starts at 1000 meters, with 100-meter in-stock programs available for existing colorways. Pricing lands at $12–22 per meter for equivalent 350–450gsm wool-blend bouclé tweed. That’s a betydande besparingar mot europeiskt brukspris, men de verkliga besparingarna multipliceras när du räknar på kostnaden för pengar du inte lånade för att köpa onödig lagerhållning. En order på 1000 meter till $18/meter kostar en betydande summa. En europeisk order på 5000 meter till 35 €/meter binder dig till 175 000 €. Skillnaden handlar inte bara om procentenheter. Det är skillnaden mellan att själv finansiera en första kollektion och att ta på sig skulder innan du sålt ett enda plagg.
- Provningskostnad: European mills typically charge €300–800 per custom color sample with a 4–6 week turnaround. Some require a minimum of 5–10 swatches per development round. Two rounds of corrections and you’ve spent €6,000 before approving production. Factory-direct rapid sampling from vertically integrated mills produces physical swatches in 7 days, with significantly lower per-round cost because dyeing, spinning, and weaving happen under one roof with no third-party dye house markup.
- Frakt och logistik: En order på 5 000 meter från ett europeiskt väveri väger cirka 1 750–2 250 kg beroende på GSM. Flygfrakt från Europa till Nordamerika kostar 4–7 $/kg. Sjöfrakt lägger till 4–6 veckor på en produktionsledtid som redan är 8 veckor. Räkna också in tullklarering, hamnhantering och inrikestransport. Vid en fabriksdirekt order på 1 000 meter från Wenzhou skalas den totala logistikkostnaden ned i proportion till den mindre ordervolymen, och leveranser på 100 meter från lager kan gå med flygkuriär på 3–7 dagar utan att marginalen krossas.
- Straff för överbeställning: Att köpa 5000 meter när du behöver 1200 innebär att 3800 meter blir död lager. Lagerkostnader, potentiell inkurans om färgvägen inte säljer, och alternativkostnaden för kapital bundet i osålt tyg räknas sällan in i initiala inköpsbudgetar. A 300-metre MOQ låter dig testa en färgväg med verklig marknadsrespons innan du förbinder dig till en beställning. Om det säljer, beställ om. Om det inte gör det, har du inte ett lager som räcker i tre år.
- Kvalitetsparitet: Kostnadsskillnaden på 30–50% kommer inte från att kompromissa med fiberkvalitet eller färgformuleringar. Den kommer från vertikal integration– inget mellanliggande färgeri som tar ut påslag, inget fristående spinneri som tvingar på sina egna minimum, inga logistiska glapp på 2 veckor mellan produktionsstegen. Tyger från vertikalt integrerade väverier i Wenzhou med australisk merinoull och japansk lurex uppnår tvättäkthet ISO 105-C06 Grade 4–5, vilket matchar prestandanivån för europeisk tweed till en strukturell kostnadsfördel.
One more thing most factories won’t volunteer: European mills frequently outsource dyeing to third-party commission dye houses. You’re paying the mill’s markup on the dye house’s markup. Vertically integrated production—where the same facility spins the yarn, dyes the fiber, and weaves the fabric—eliminates those stacked margins entirely. That structural difference, not lower labor rates, is what makes a 300-metre custom MOQ economically viable while maintaining the multi-tonal depth and nepp contrast you expect from premium tweed.
Slutsats
Multi-tonal tweed that holds its color through dry cleaning doesn’t come from dyeing finished fabric. It comes from dyeing individual fiber lots separately, then blending them at precise ratios during carding—a process calibrated with spectrophotometer verification and ISO 105-C06 testing. That engineering, combined with a 300m per colour production minimum and 7-day sampling, brings the visual depth of €28–45/meter European tweed within reach at $12–22/meter.
Ditt nästa steg är enkelt. Granska Chanel-inspirerade tweeder i lager på 100 meter för att testa färger mot din palett, eller begär fysiska tygprover för att validera känsla och neppkontrast innan du förbinder dig till en kundanpassad färgningsomgång.
Vanliga frågor
Kan man färga tweed efter att den har vävts?
Tekniskt sett ja, men styckfärgning av vävd tweed ger platta, entoniga resultat och förstör det flertoniga djup som kommer från förfärgade garner. Använd endast styckfärgning om du accepterar en jämn helfärg utan nepp. För flertonigt djup, specificera alltid garntweed från spinneriet.
Vilken typ av garn används i premium tweedtyger?
Premium tweed använder ullrika spunna garner, vanligtvis 80–100% jungfruull, blandat med mohair, alpacka eller kashmir för textur. Blandningar med lyxfibrer ökar mjukhet och exklusivitet men höjer också kostnaden. Specificera din önskade känsla och budget när du väljer garnsammansättning.
Vad händer med tweed när den blir blöt under bearbetning?
Vid industriell färgning bearbetas våt ull i 350 kg tryckkärl vid 98°C med kontrollerad omrörning för att uppnå jämn färgpenetrering samtidigt som filtning förhindras. Utan exakt temperatur- och pH-kontroll filtas ullen. Fabriksfärgning måste följa strikta temperaturramper för att bevara tweedens känsla.
Är tweed omodernt för samtida modekollektioner?
Nej, tweed har sett en årlig ökning på 15–20% inom lyxmodekollektioner de senaste åren, drivet av arvets estetik och slow fashion. Tillväxten är starkast i flertoniga Chanel-inspirerade texturer med moderna blandningar. Tweed förblir ett centralt säsongstyg för samtida kollektioner.
Hur förmedlar jag anpassade färgkrav till en tweedfabrik?
Skicka fysiska Pantone TCX-textilreferenser, aldrig RGB/CMYK-filer, tillsammans med nepp-kontrastdetaljer och en labbdoppsbegäran för den flertoniga melangeeffekten. Utan fysiska prover och nepp-specifikationer kan fabriken inte producera korrekt. Inkludera alltid ett kontrastmål (hög/medel/låg) med din färginlämning.
Auktoritativa referenser

Relaterade insikter

How to Compare Fabric Quotes from Three Mills: A Side-by-Side Method
Three mills return three quotes for the same fabric brief, and the spread between them...

Kapacitetsplanering kring kinesiskt nyår: så bokar du en tygfabrik
Every year, fabric buyers lose the same three weeks to the same event: Chinese New...
Strategi för andraleverantör: så kvalificerar varumärken en andra tweedfabrik
Single-sourcing a signature fabric feels efficient right up to the season it fails: the mill’s...