

las técnicas de teñido de hilo para tweed son el primer punto de control que los compradores deben asegurar antes de aprobar un proveedor, presupuesto o espacio de producción. La mayoría de los diseñadores que investigan técnicas de teñido de hilo para tweed se topan con el mismo obstáculo alrededor de la tercera semana. Tienes un mood board lleno de referencias de Chanel, un presupuesto de $12–22 por metro, y la creciente certeza de que cada resultado de Google lleva o a un tutorial artesanal de fin de semana sobre teñido manual de vellón de lana o a un molino europeo tradicional que cotiza un mínimo de 5000 metros. Ninguna opción envía una muestra física a tu estudio en menos de una semana. Ninguna opción trata tu pedido cápsula de 200 metros como si importara. Y en algún lugar entre esos dos extremos, la profundidad multitoneal que hace que el tweed luzca caro se pierde por completo.
Esa profundidad no es un problema de tejido. Es un problema de teñido—específicamente, una decisión tomada en la etapa de fibra, antes de que una sola yarda llegue al telar. El teñido en pieza de la tela acabada produce resultados planos y de un solo tono que se leen como “moda rápida” desde el otro lado de la habitación. El tweed que se mueve en un perchero, el tipo con motas que cambian bajo la luz y una base jaspeada que parece hilada a mano, proviene de teñir lotes de fibra separados en cubas calibradas de 350 kg, luego mezclando de tres a cinco variantes de tono en proporciones de peso precisas durante el cardado. Salta esa secuencia, y ninguna estructura de tejido interesante salvará la tela. Hazlo bien, y un paño de $18 por metro puede pasar por algo que se vende a cuatro veces ese precio. El resto de esta guía explica exactamente cómo funciona ese proceso—y cómo comunicar lo que quieres a las personas que manejan las tinas de tinte.
Teñido de Hilo vs. Teñido en Pieza de Tweed
El tweed teñido en pieza nunca igualará la profundidad multitoneal de la tela teñida en hilo.
El teñido de hilo significa colorear lotes de fibra individuales antes del hilado. Esta es la única manera de construir el carácter jaspeado, mezclado y moteado de tweed estilo Chanel. El teñido en pieza—sumergir tela cruda acabada en un solo baño de tinte—produce color plano y uniforme. No puede producir la mezcla de 3 a 5 tonos que hace que el tweed premium se sienta vivo. En la práctica, el 60–70% de las mezclas de hilo Harris Tweed comienzan con una base de lana teñida de negro. La base oscura crea profundidad que el teñido en pieza no puede replicar.
La solidez del color cuantifica la diferencia. El teñido industrial de hilo con tintes ácidos sobre lana, un mordentado adecuado y la fijación en cuba a presión proporcionan una solidez al lavado según ISO 105-C06 de grado 4–5. El tweed teñido en pieza suele alcanzar un grado 3–4, sangrando más en la primera limpieza en seco. Bajo la prueba de solidez a la luz AATCC 16, los tejidos teñidos en hilo obtienen mejores resultados porque el tinte se adhiere más profundamente al núcleo de la fibra, no solo a la superficie. Si tu etiqueta de cuidado dice ‘solo limpieza en seco’, las prendas teñidas en pieza se desteñirán y sangrarán más rápido.
- Costo por metro: Tweed personalizado de tintura en hilo procedente de una fábrica asociada de Wenzhou con venta directa: 12-22 $/metro para bouclé de mezcla de lana de 350-450 g/m². Equivalente de fábrica europea: 28-45 €/metro.
- MOQ y muestreo: Directo desde las fábricas asociadas de Wenzhou: MOQ a medida de 300 m, muestra de tinte en laboratorio (lab-dip) en 7 días. Fábricas europeas de tradición: MOQ de 2.000-5.000 m, ciclo de muestreo de 4-6 semanas.
- Tiempo de entrega: Las fábricas con integración vertical que teñen, hilan y tejen bajo un mismo techo eliminan los intervalos logísticos de 2 semanas entre etapas. Las cadenas de suministro europeas suelen repartir el teñido, la hilatura y el tejido entre instalaciones distintas situadas en países diferentes.
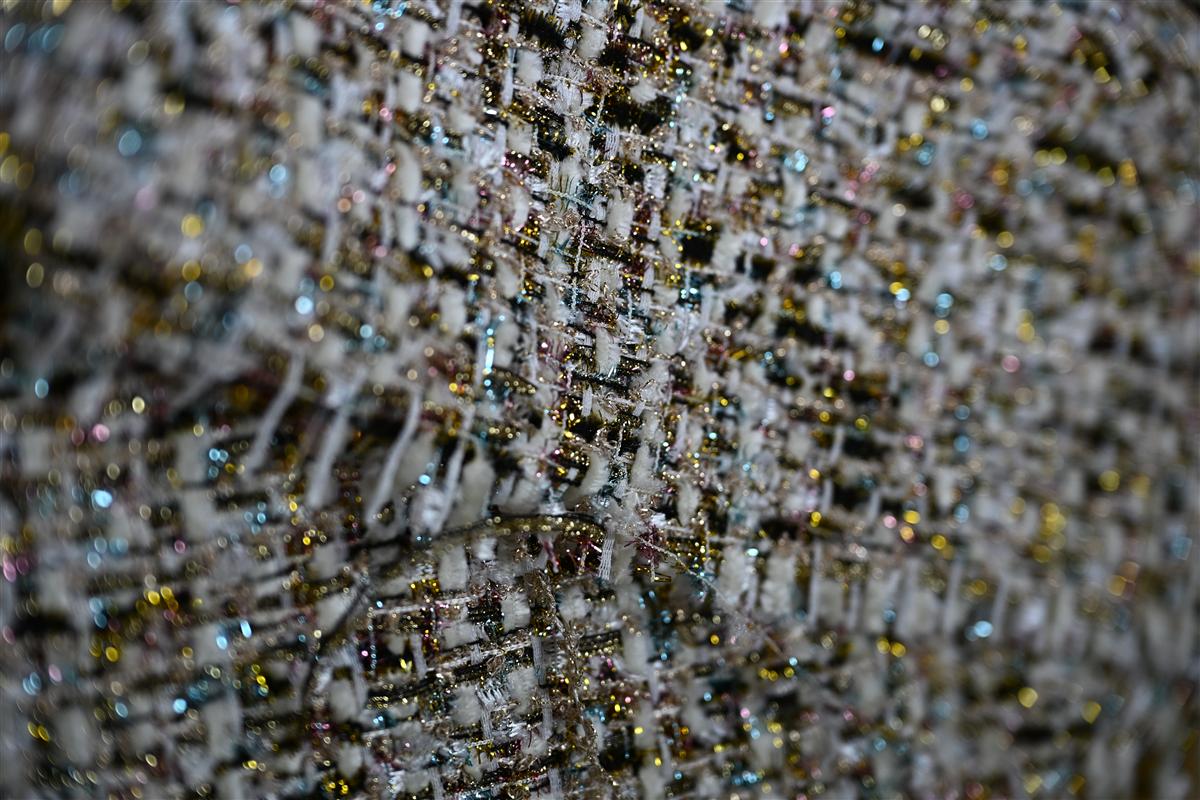
Esto es lo que la mayoría de los compradores de telas no se dan cuenta: las nepps (motas) de color en el tweed están hechas de noils de poliéster, viscosa o seda, cada una con diferente afinidad al tinte. Los tintes ácidos agarran la lana pero saltan el poliéster. Un molino que no preseleccione la composición de las nepps y la fórmula del tinte te dará un tweed embarrado, donde las motas absorben accidentalmente el tinte destinado a la lana base. Cuando solicites una muestra, especifica el nivel de contraste: alto contraste (base oscura con nepps brillantes) o bajo contraste (tonal, mezclado). La fábrica necesita ese detalle para elegir el material de nepp adecuado y la receta de sobreteñido.
La diferencia de coste del 30–50 % respecto a las fuentes directas de fábrica no es solo arbitraje laboral. Es integración vertical: una sola instalación que realiza hilatura, tintura y tejido elimina los márgenes entre proveedores, evita los mínimos de las tintorerías externas y suprime los retrasos logísticos. Eso es lo que hace económicamente viable un pedido mínimo personalizado de 300 m sin sacrificar la profundidad multitonal que distingue un tweed premium de una imitación lisa teñida en pieza.
Teñido de Alto Contraste vs. Bajo Contraste
Especifique la composición de neps antes de teñir, o observe cómo su contraste se vuelve lodo.
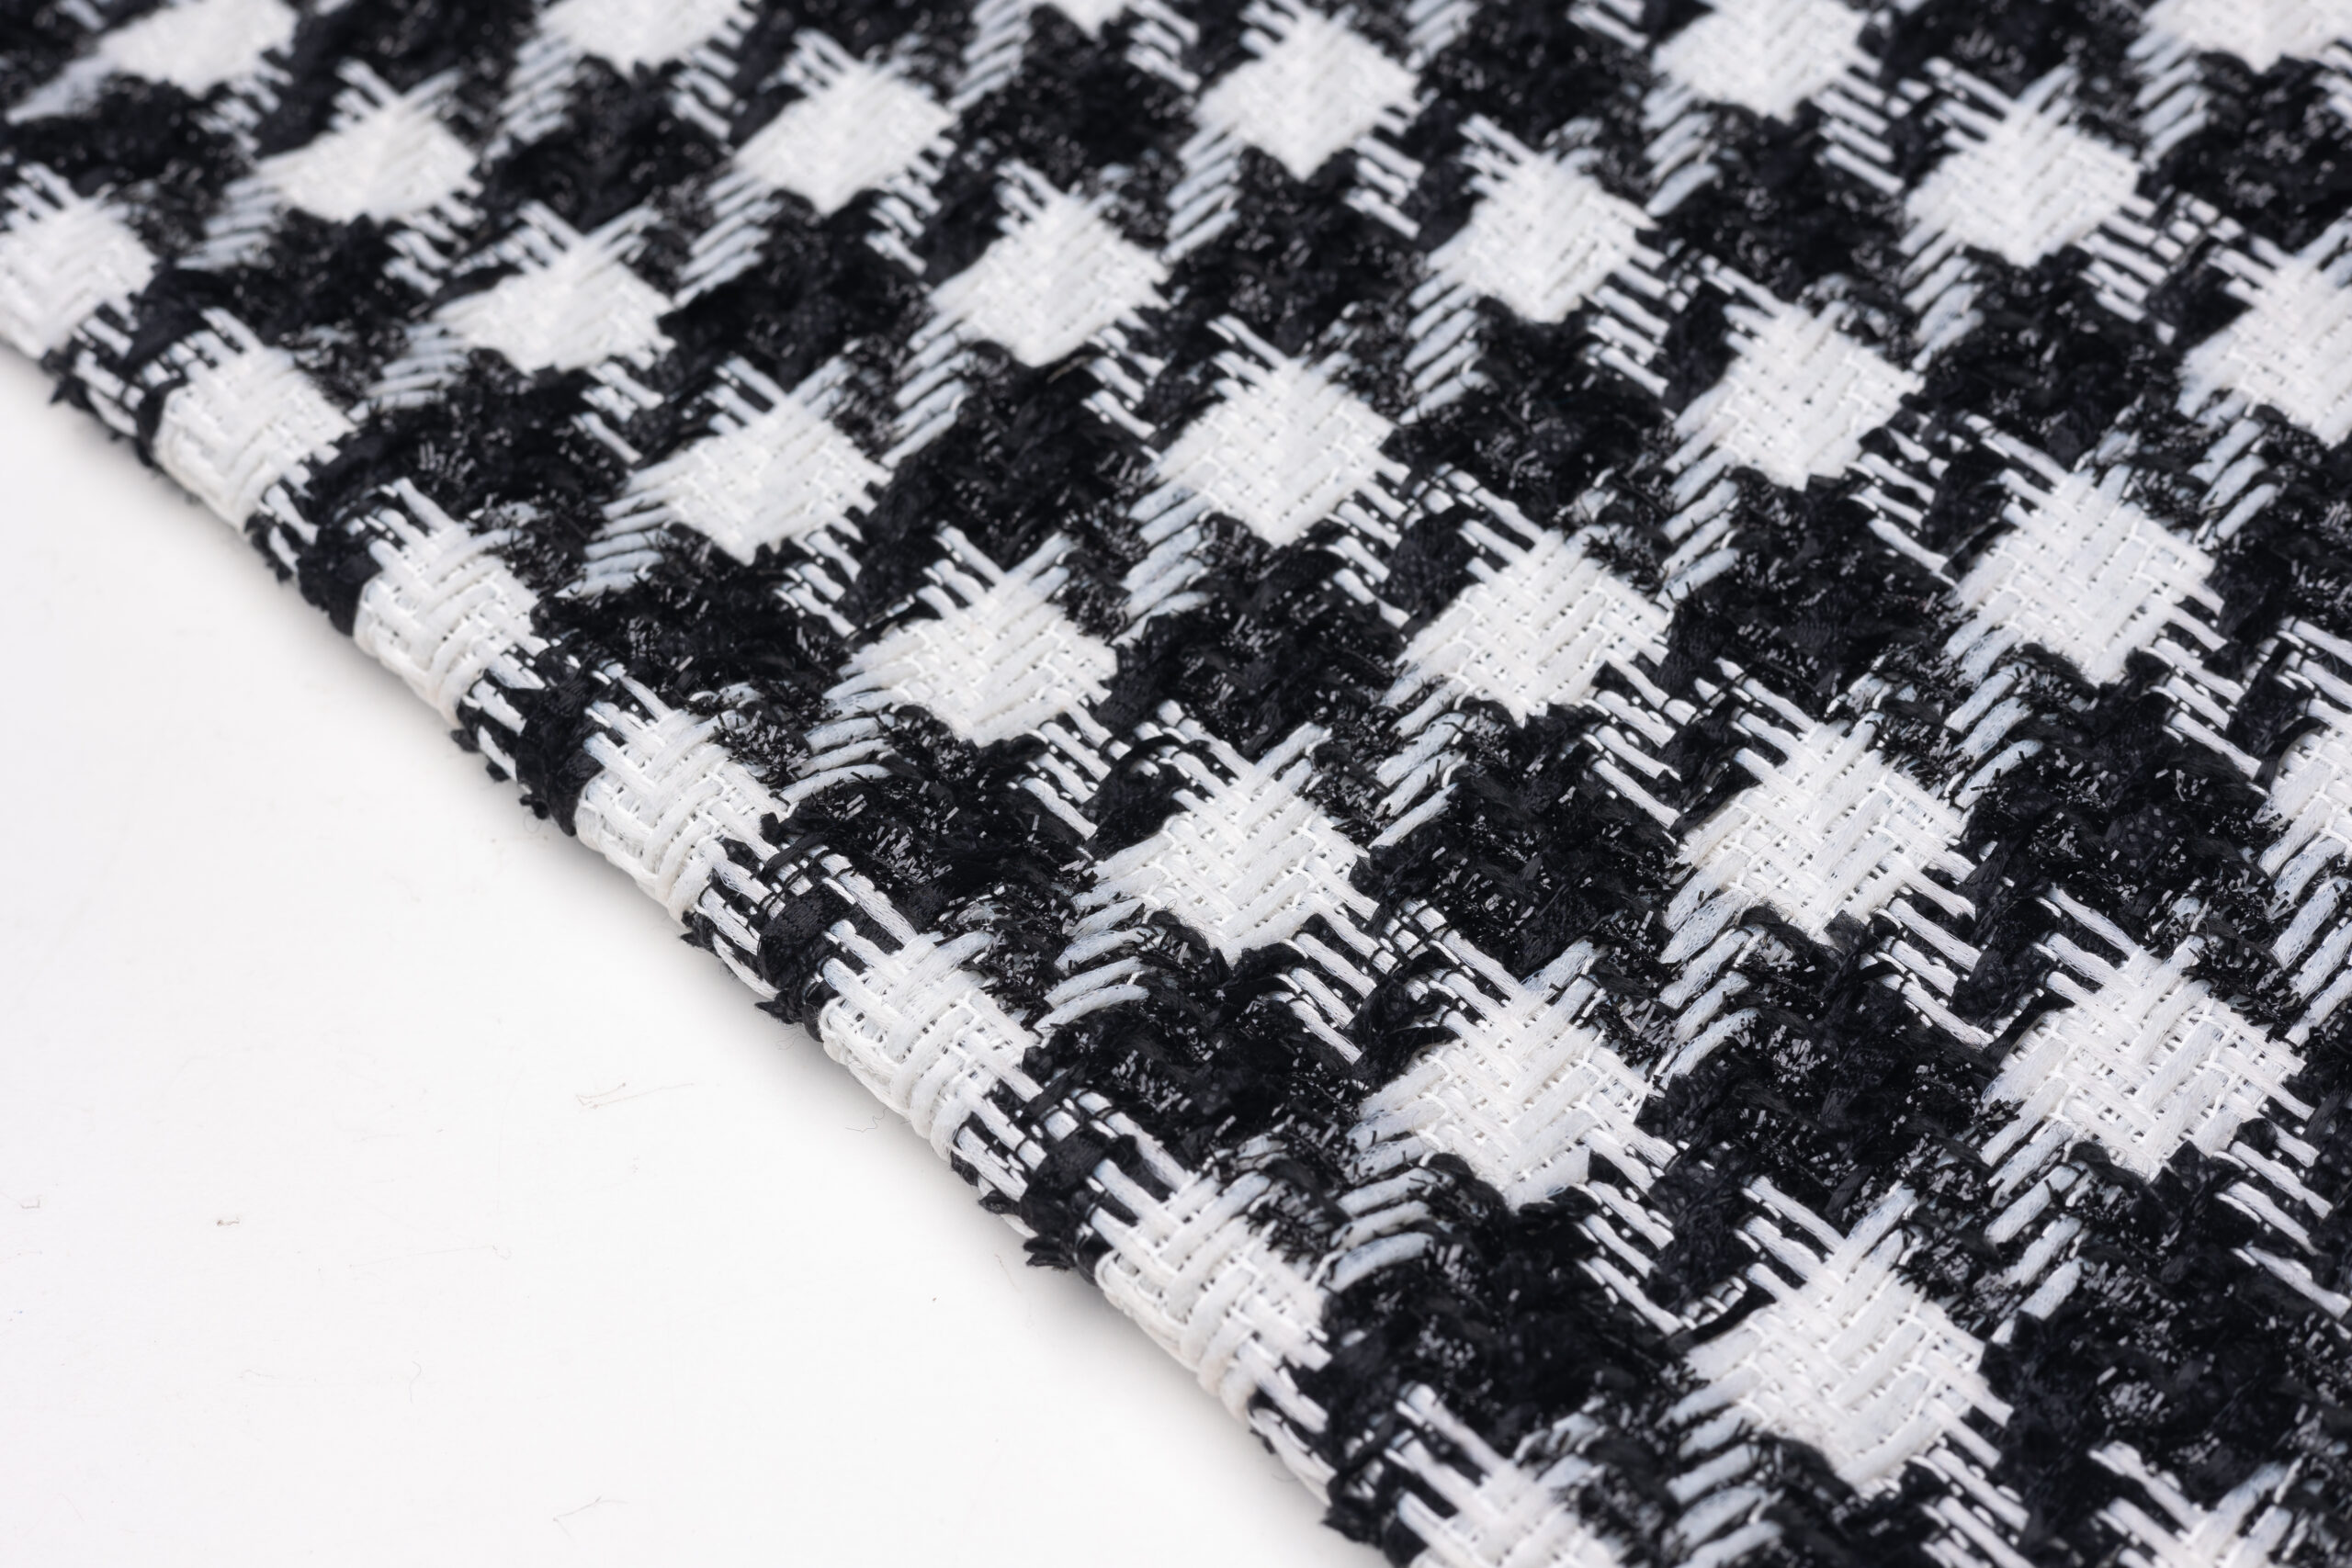
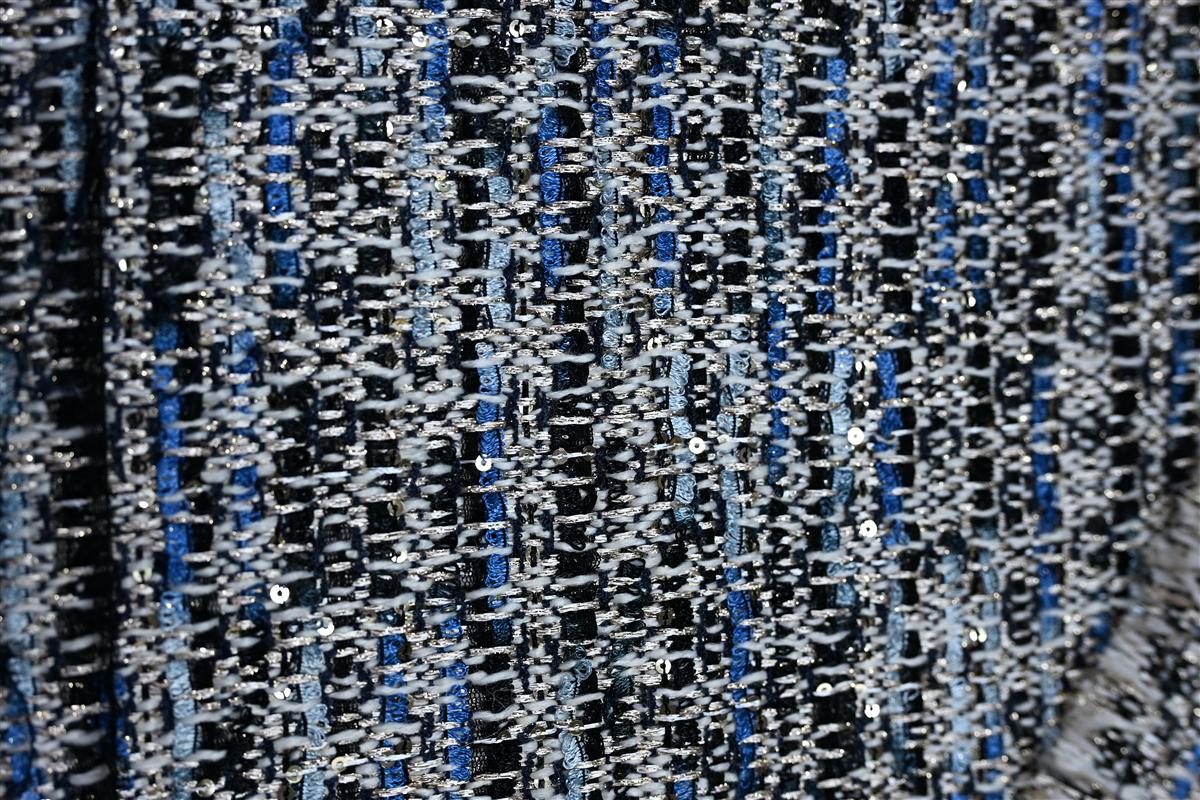
El tweed de alto contraste crea su característico dramatismo a través de una oposición marcada: una base de lana casi negra puntuada por neps blancos brillantes, marfil o de colores saturados. La técnica se basa en comenzar con una base de lana teñida de oscuro (del 60 al 70 por ciento de las mezclas premium de hilo de tweed, incluido el Harris Tweed, comienzan con una base teñida de negro para dar profundidad) y luego introducir neps teñidos por separado en colores que maximicen la tensión visual contra ese fondo. El resultado se percibe como nítido, gráfico y editorial. Este es el aspecto que los diseñadores desean cuando su colección necesita una chaqueta que se fotografíe con una textura impresionante desde tres metros de distancia.
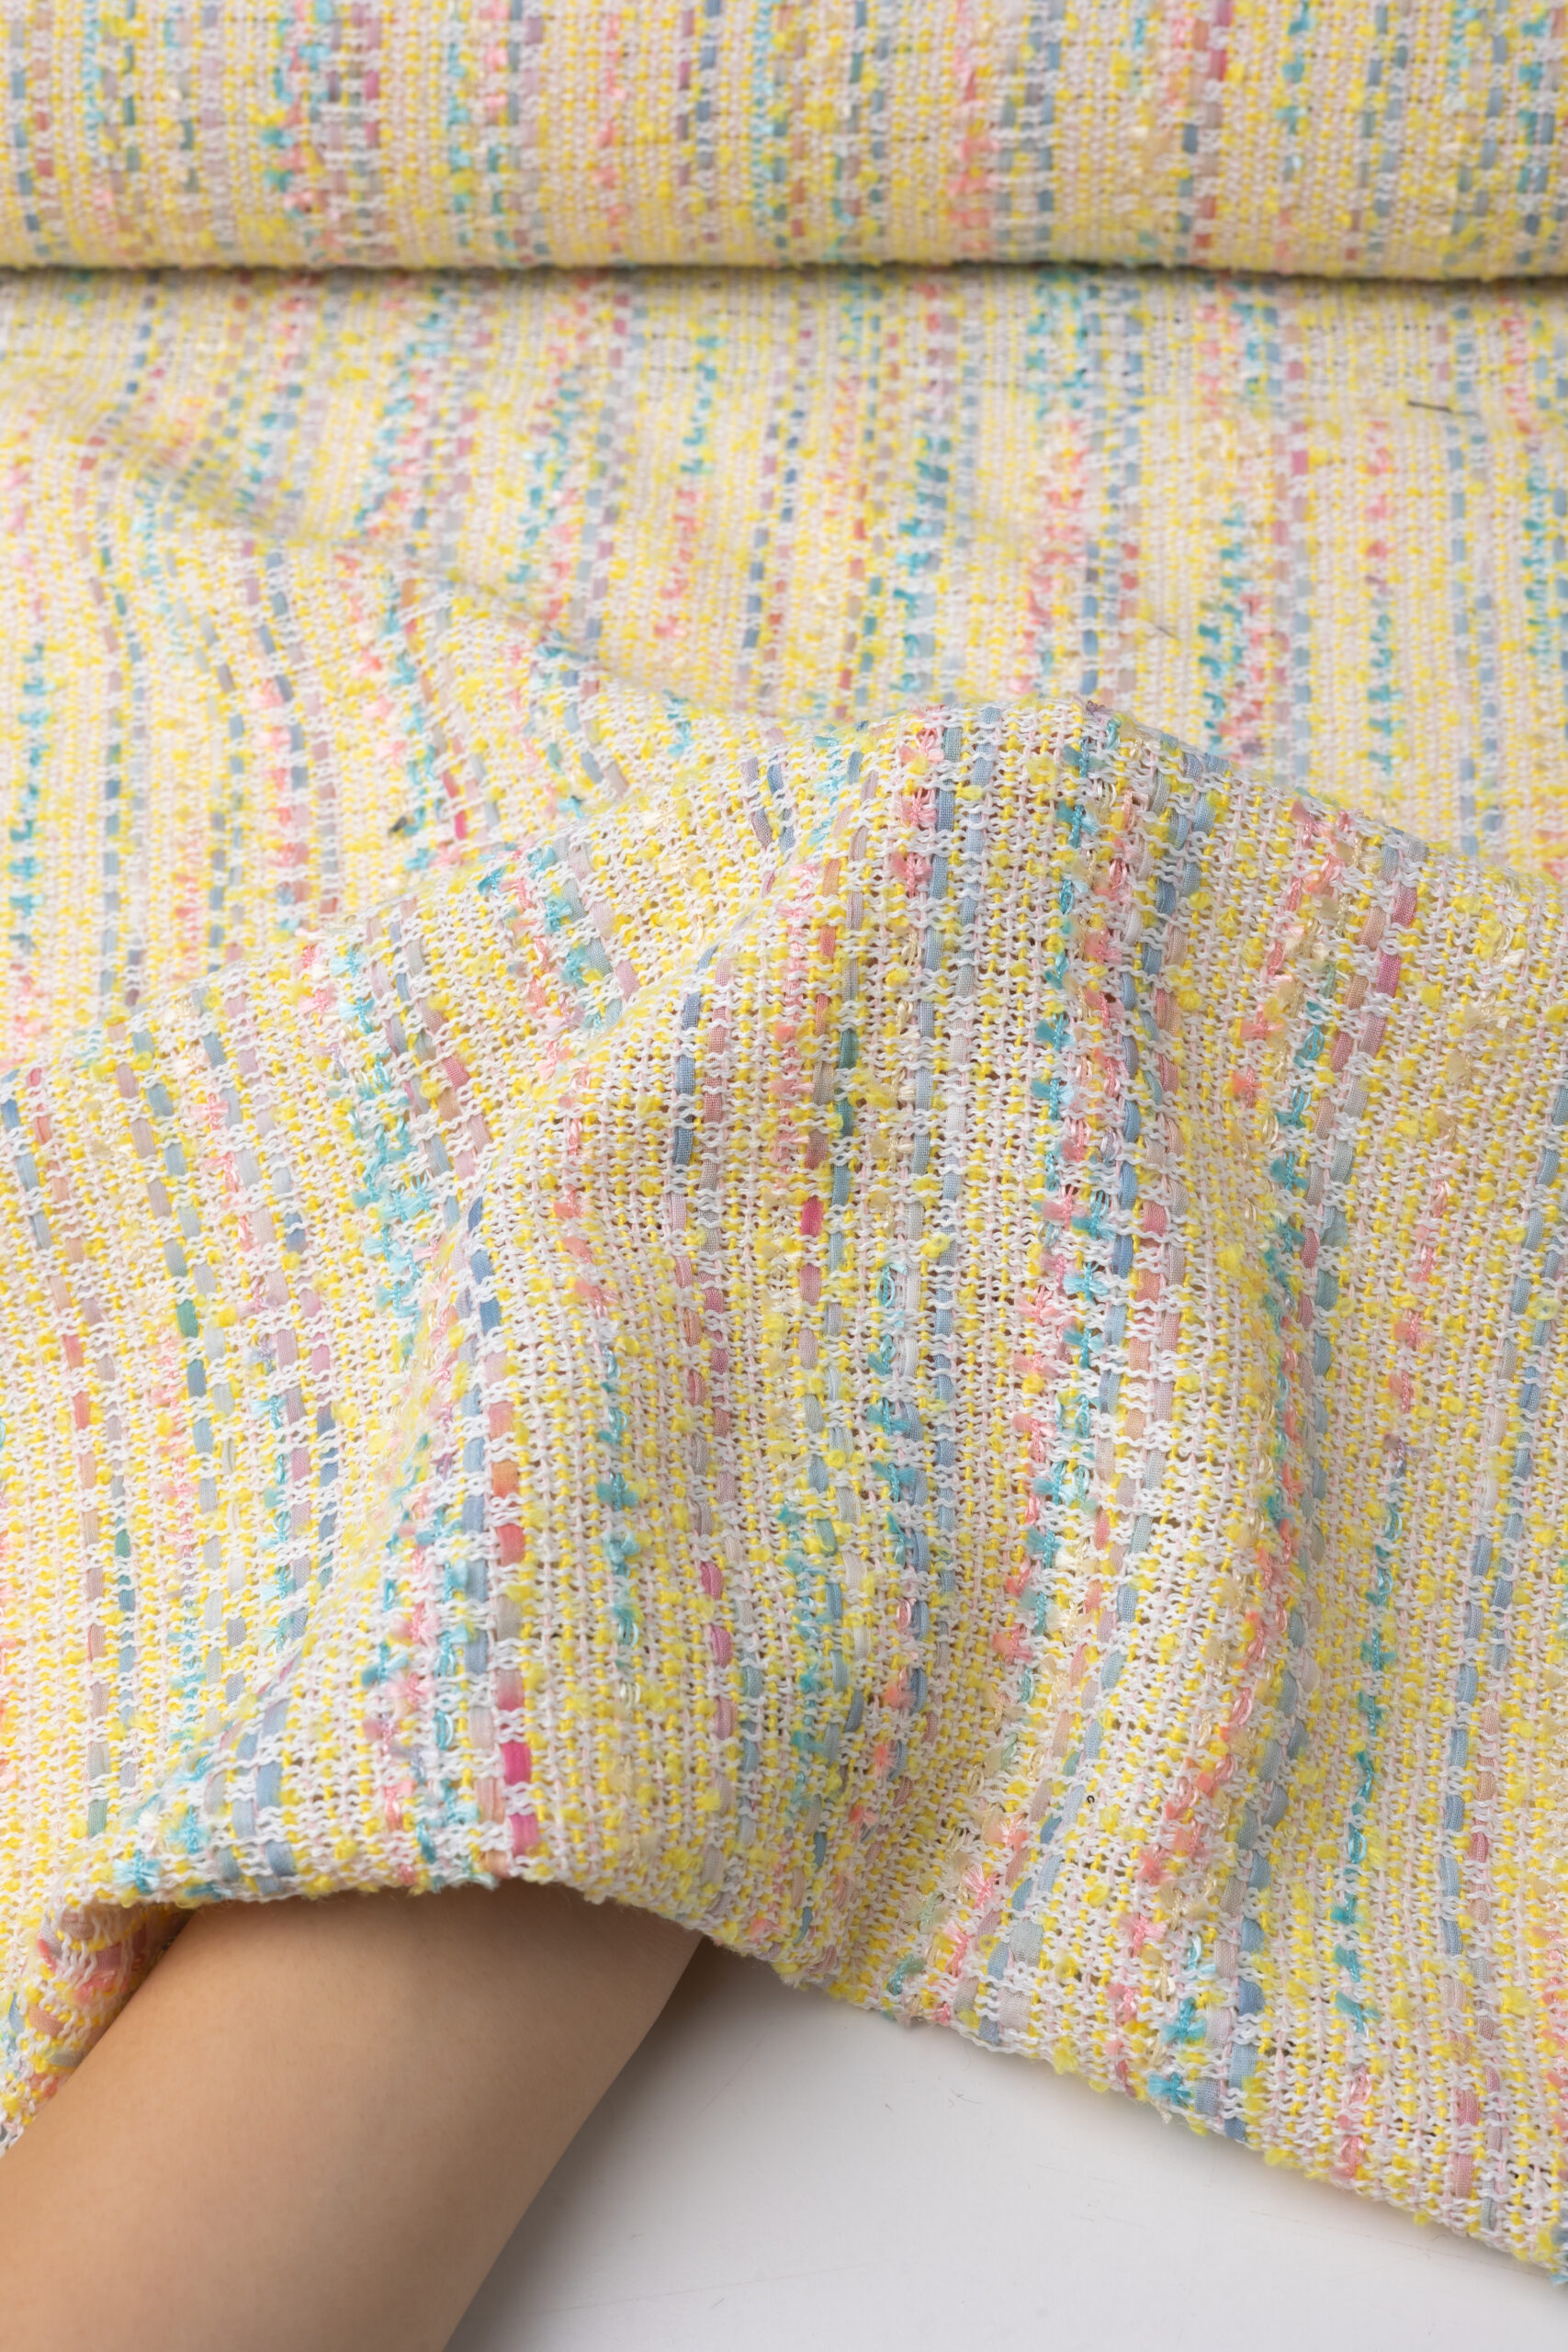
El tweed de bajo contraste funciona en el registro opuesto: tonal, mezclado y de aspecto discretamente caro. En lugar de neps blancos puros sobre lana negra, la fábrica mezcla de 3 a 5 variantes de tono dentro de la misma familia de color —por ejemplo, fibra base carbón, neps gris medio e hilos de pelo plateados— para producir un tejido que revela su complejidad de cerca en lugar de desde el otro lado de la habitación. El término técnico es profundidad jaspeada. Lograrlo significa calibrar con precisión la proporción de peso de cada variante de tono durante la etapa de cardado; un cambio del 3 por ciento en un tono desvanece todo el efecto.
- Neps de poliéster: Absorción cero de tintes ácidos. Resisten el color por completo, lo que los convierte en la opción ideal para motas blancas puras o de colores brillantes en tweeds de alto contraste. Si desea una mota que mantenga exactamente el color que compró, el poliéster es su material. Hay neps de poliéster reciclado certificado GRS disponibles para colecciones sostenibles.
- Neps de viscosa: Absorción parcial de tinte. La viscosa toma los tintes ácidos débilmente pero puede captar algo de color durante el baño de tinte, lo que hace que los resultados sean menos predecibles para los principiantes. Producen un contraste más suave y apagado, útil para trabajos de contraste medio o tonales, pero arriesgado si los especifica para una pieza de alto contraste sin probar antes.
- Neps de noil de seda: Alta absorción de tinte, similar a la lana. Los noils de seda absorben profundamente los tintes ácidos, por lo que funcionan mejor en diseños de bajo contraste, tono sobre tono, donde se desea que el nep se mezcle con el color base en lugar de resaltar contra él. Usar noils de seda en una especificación de alto contraste produce la turbidez que los diseñadores temen: los neps absorben el tinte circundante y pierden su definición.
La química de los tintes es donde ocurre la mayoría de los malentendidos entre diseñadores y fábricas. Las fibras base de lana aceptan tintes ácidos a 98 °C en tanques presurizados, con agentes de fijación que garantizan la solidez al lavado ISO 105-C06 Grado 4–5 que las prendas minoristas necesitan. Las neps sintéticas (poliéster específicamente) requieren tintes dispersos aplicados bajo condiciones de temperatura y presión completamente diferentes. No se pueden teñir neps de poliéster y fibra base de lana en el mismo baño y obtener resultados limpios. Por eso, el tweed de alto contraste exige una prima de producción: las neps a menudo se tiñen en un proceso separado antes de mezclarse con la mecha de lana cardada. Una fábrica que cotiza tweed personalizado de alto contraste al mismo precio que el tweed tonal o está tomando un atajo que se verá en la muestra terminada, o no entiende lo que está cotizando.
Proceso de desarrollo de color multitonales
El tweed multitonales no se tiñe en la tela.
Destruyamos el rumor de que se puede obtener la profundidad ‘estilo Chanel’ tiñendo tela cruda acabada. No se puede. Se verá plano y sangrará. La estética de lujo proviene del teñido de fibras de lana en stock antes del hilado. La recompensa no es solo profundidad visual: un lote de fibra completamente desengrasado y correctamente mordentado alcanzará la solidez al lavado ISO 105-C06 Grado 4–5. Las alternativas teñidas en pieza generalmente alcanzan como máximo un peligroso Grado 3–4, que es una devolución minorista esperando suceder.
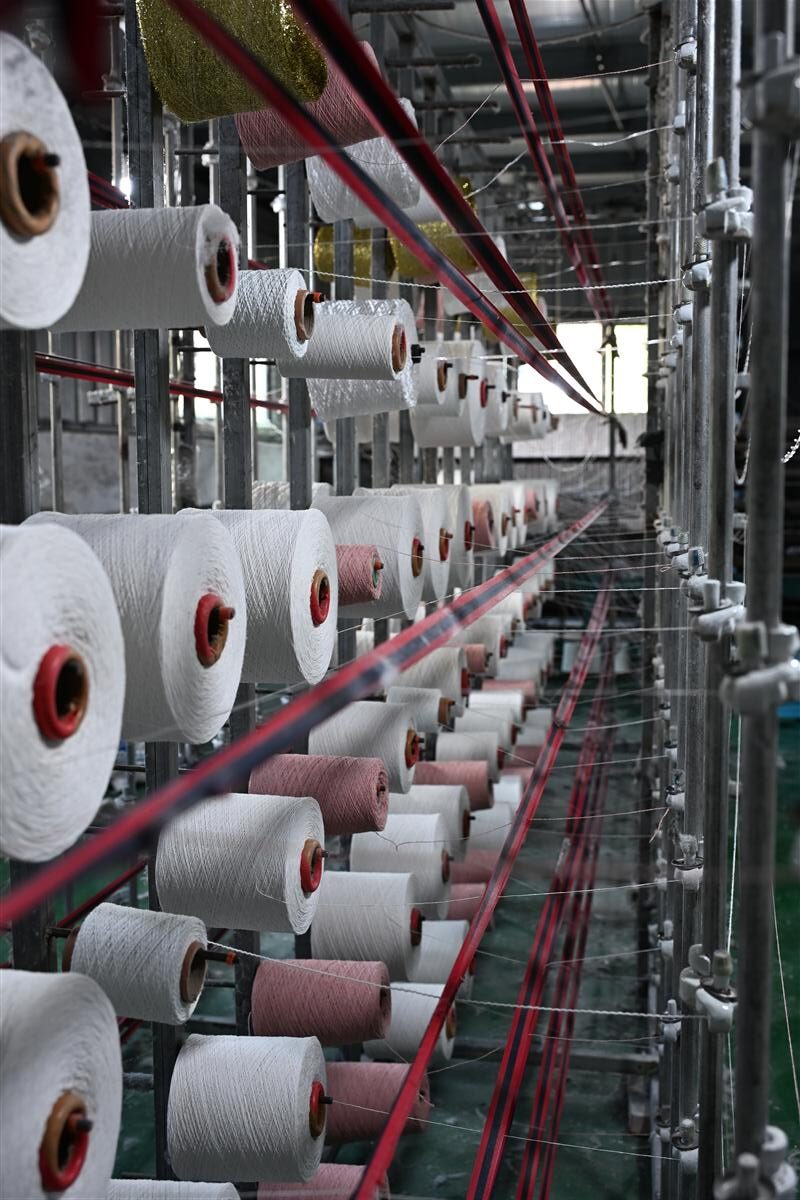
- Etapa 1: Desengrasado y preparación: El material bruto graso no puede absorber el tinte de manera uniforme. El desengrasado con tensioactivos de grado industrial elimina todas las impurezas mientras calibra los niveles naturales de lanolina para evitar la rotura de fibras durante el agresivo cardado que sigue.
- Etapa 2: Tanque presurizado de 350 kg: Los lotes de color individuales se colocan en tanques cerrados de 350 kg para teñido ácido (lana) o teñido disperso (sintéticos). La estricta curva de temperatura de 98 °C y la circulación constante del licor garantizan un Delta E del espectrofotómetro de menos de 1.0 en comparación con la receta maestra de color, crucial cuando se iguala un Pantone TCX en cinco variantes diferentes de mezcla de hilos.
- Etapa 3: Hidroextracción: Olvida la metáfora de escurrir un suéter. La hidroextracción industrial reduce el contenido de humedad por debajo del 35% utilizando fuerza centrífuga de alto torque. Esto preserva el delicado rizo esponjoso de la lana exactamente como necesita estar antes de ingresar a la caja de mezcla.
- Etapa 4: Mezcla de precisión y cardado: Aquí es donde la ventaja de costo del 30–50% de la integración vertical se vuelve tangible. Las fibras preteñidas se pesan con una desviación inferior al 0.5% del peso de la receta, se mezclan y se cardan en una sola lámina cohesiva. Introducimos las neps—poliéster para contraste nítido, viscosa para semi-absorción—aquí, no después.
Para conseguir ese aspecto jaspeado sin perder definición, la fábrica debe mezclar de 3 a 5 variantes de tono distintas de la misma fibra base. Visualice una espiga gris fría: no se trata solo de mezclar negro y blanco. Se construye con un 30% de lana azabache de alto contraste, un 25% de gris carbón medio, un 25% de topo frío, un 15% de nepp de viscosa blanco y un 5% de acento: un metálico, una porción pastel. Ese nivel de detalle es lo que distingue el tweed de Wenzhou directo de fábrica de las opciones básicas que inundan las ferias del sector. Si la ficha técnica que pide a un proveedor solo lleva un código de color, le están vendiendo riesgo de tintura en pieza.
Especificar su visión requiere pasar de una pantalla digital a un estándar físico. Envíe una muestra de tela Pantone TCX, nunca un JPEG. Acompáñela con un mood board que delimite claramente la relación de contraste deseada: base oscura + neps brillantes (alto contraste), o mezcla tonal nublada (bajo contraste). Indique a la fábrica su uso final y los gramos por metro cuadrado objetivo. Una chaqueta bouclé estructurada de 450 g/m² requiere una matriz de mezcla de fibras completamente diferente a una blazer relajada drapeada de 280 g/m². Con la Flujo de trabajo de muestreo rápido en 7 días disponible en las instalaciones integradas de Wenzhou, puede tener en sus manos una muestra física que coincide exactamente con su especificación en una semana—eliminando las 4 a 6 semanas de fe ciega que descarrilan el lanzamiento de una colección.
Flujo de trabajo de muestreo rápido de 7 días
Cuatro semanas de espera para muestras son cuatro semanas en que sus competidores ya están cortando tela.
Una fábrica de tweed europea tradicional le cotizará de 4 a 6 semanas para el muestreo. Ese plazo asume un mínimo de 5 a 10 muestras, una cola en la tintorería que no prioriza a los compradores primerizos y logística de mensajería adicional. Para un diseñador emergente que trabaja para un plazo de semana de la moda o una cita con un comprador, ese retraso no es un inconveniente—es una amenaza existencial para el calendario de la colección.
Factory-direct rapid sampling collapses that timeline to 7 days by removing the bottlenecks that cause the delay, not by rushing the dye process. Here’s the actual workflow: you send a concept sketch or reference image, the partner dye lab performs digital color matching with spectrophotometer verification (Delta E target under 1.0), and the team pulls from 100-meter in-stock greige goods to produce a physical swatch. The dye fixation and finishing are identical to full production—what you hold in your hand is what you’ll get on the roll.
- Día 1–2: Boceto conceptual o referencia Pantone TCX recibida. Igualación digital de color contra recetas de tinte existentes. La lectura del espectrofotómetro confirma una desviación Delta E inferior a 1.0 del objetivo.
- Día 3–4: Teñido de hilo en baños de tinte ácido calibrados (base de lana) o baños de tinte disperso (nepps sintéticos). Hidroextracción a menos del 35% de contenido de humedad antes del secado controlado.
- Día 5–6: Cardado, mezcla de lotes de fibra teñida en proporciones de peso especificadas, hilado y tejido. La tela cruda en stock elimina el retraso de 2 a 3 semanas en la programación del telar que imponen los tejedores externos.
- Día 7: Muestra terminada cortada, etiquetada y enviada por mensajería. Mismos estándares de solidez al lavado ISO 105-C06 y solidez al frote ISO 105-X12 que la producción completa.
The mechanism that makes 7-day sampling possible isn’t a faster dye machine—it’s vertical integration. When the same facility handles yarn spinning, dyeing, and weaving under one roof, there is no 2-week handoff gap between a third-party dye house and an external weaver. There is no minimum batch fee imposed by a dye subcontractor who doesn’t want to run a 5kg sample. The greige goods are already in stock because the mill maintains production capacity for its own programs, not someone else’s. This is the structural reason a factory-direct mill can turn a swatch in one week while a broker-dependent supply chain takes six.
For an emerging designer, the financial math of rapid sampling matters as much as the speed. European mills often charge €150–300 per swatch with a 5-piece minimum. That’s €750–1,500 before you’ve confirmed a single colorway works. A factory-direct sample request from in-stock base fabrics eliminates that sunk cost risk. You validate the hand-feel, the profundidad multitonal, y el gramaje (350-450 g/m² para tweed bouclé) antes de comprometerse con un pedido de stock de 100 metros o un programa de color personalizado de 300 metros.
Normas de solidez del color y pruebas de calidad
Una solidez al lavado de grado 3 significa que la blusa blanca de tu cliente se vuelve rosa después de un ciclo de limpieza en seco.
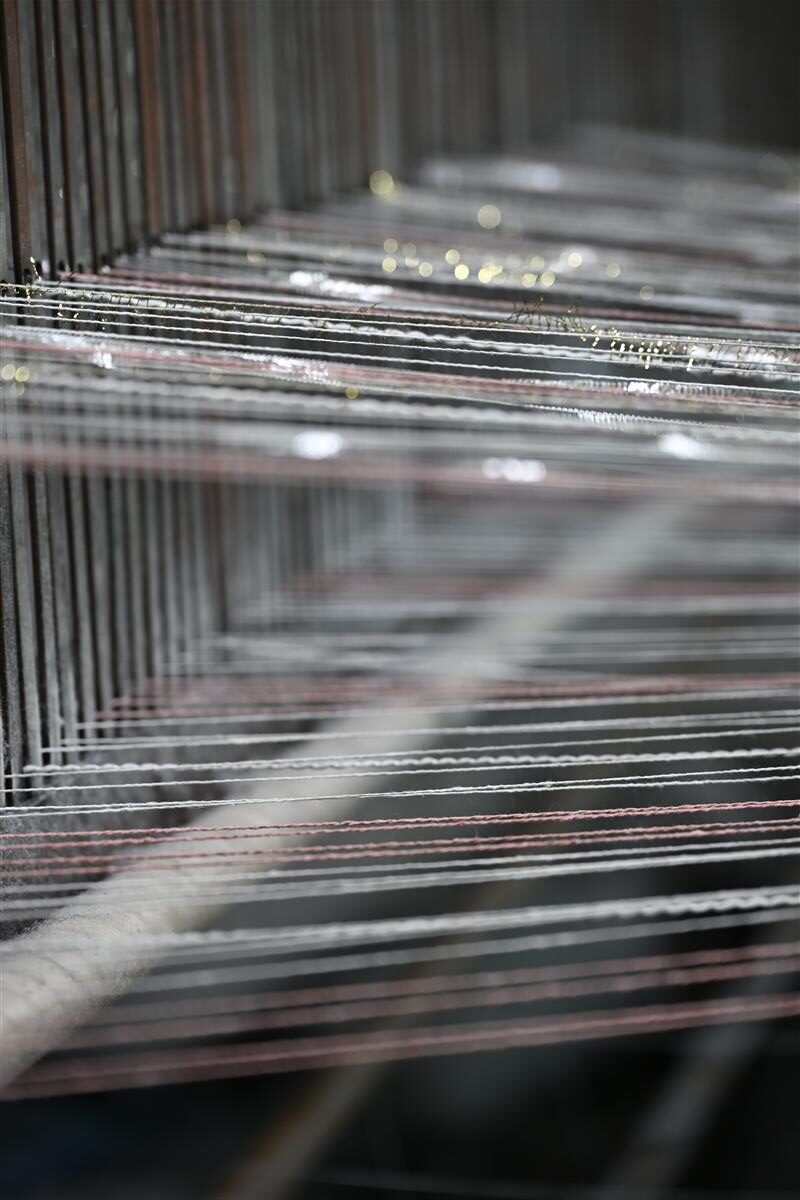
La solidez del color no es una afirmación de marketing. Es una propiedad física medible que determina si una prenda sobrevive al cuidado del cliente minorista o genera una devolución. Para el tweed en particular—donde múltiples tipos de fibra, clases de tintes y materiales de nepp se encuentran uno al lado del otro en el mismo tejido—las pruebas de solidez detectan fallos que la inspección visual no puede. Un tejido puede verse impecable en la mesa de corte y sangrar de forma catastrófica la primera vez que encuentra el disolvente de percloroetileno en una máquina de limpieza en seco.
El teñido industrial del hilo, con un mordentado y una química de fijación adecuados, alcanza de forma habitual un grado 4-5 en los ensayos de solidez del color al lavado ISO 105-C06. Es el estándar que persiguen los telares patrimoniales europeos, y es alcanzable con fuentes directas de fábrica como los telares con base en Wenzhou cuando el teñido se realiza en la fase de fibra y en condiciones controladas. La diferencia entre el grado 4 y el grado 5 importa menos que la distancia entre el grado 4 y el grado 3. En grado 3 es esperable una migración visible sobre el tejido multifibra blanco contiguo, es decir, el colorante migra. En grado 4, la migración es insignificante. En grado 4-5, no se aprecia a simple vista.
El teñido ácido de aficionados y el teñido en pieza en pequeños lotes típicamente se estancan en el grado 3–4 en ISO 105-C06 porque la penetración del tinte es más superficial y el postratamiento (jabonado, fijación) es menos agresivo. El color se ve aceptable al principio, luego sangra sobre los adornos, el forro o la piel después de uso repetido. Para un diseñador emergente que vende una chaqueta de tweed de $800, ese sangrado no es un tecnicismo. Es un reembolso, una reseña y un daño permanente a la marca.
- ISO 105-C06 (Solidez al lavado): Prueba la pérdida de color y las manchas en tejido multifibra adyacente durante el lavado a máquina a 40 °C o 60 °C usando detergente de referencia ECE. El tweed industrial teñido en hilo apunta al grado 4–5. Las muestras teñidas en pieza o por aficionados suelen obtener grado 3–4. La brecha de 1 grado es la diferencia entre listo para el comercio minorista y propenso a devoluciones.
- ISO 105-X12 (Solidez al frote / rozamiento): Mide la transferencia de tinte de la superficie del tejido a un paño de frote seco o húmedo bajo presión controlada. El tweed con nepps de color intenso e hilos metálicos es particularmente vulnerable. Un frote en seco de grado 4 mínimo no es negociable para cualquier tejido que toque adornos contrastantes o tapicería de color claro.
- AATCC 16 (Resistencia a la luz): Expone la tela a la luz de arco de xenón que simula la luz solar a través del vidrio. El tweed utilizado en exhibiciones comerciales o colecciones de primavera con visibilidad al aire libre necesita un Grado 4 mínimo después de 40 AFU de exposición. Esta prueba a menudo la omiten las pequeñas tintorerías, y aparece seis meses después como decoloración desigual en hombros y mangas de chaquetas.
Para los diseñadores que especifican neps de poliéster reciclado certificado GRS en construcciones de tweed ecológico, el desafío de solidez se agrava. El poliéster reciclado absorbe el tinte disperso de manera diferente al PET virgen, y la relación superficie-volumen del nep amplifica cualquier migración de tinte durante el procesamiento húmedo. Una fábrica que entiende esto preselecciona el lote de nep reciclado con el mismo protocolo ISO 105-C06 aplicado a la fibra base de lana, antes de comenzar el cardado. Si el proveedor de nep no puede proporcionar un certificado de solidez por lote, el riesgo de un color ‘turbio’ aumenta considerablemente.
Esto es lo que omiten la mayoría de las cartas de muestras de tejido: el valor Delta E del espectrofotómetro entre el lab dip (baño de laboratorio) presentado y la partida de producción. Un Delta E inferior a 1.0 es el objetivo para la igualación de color comercial. Por encima de 2.0, el ojo humano detecta la diferencia. Antes de comprometerse con un programa de teñido personalizado de 300 m, solicite los datos de reflectancia espectral junto con la muestra física. Las cifras no perdonan, y tampoco lo hará un comprador que rechace un envío porque la Partida 2 no coincide con la Partida 1.
Precios: MOQ personalizado vs. Molinos europeos
Pedir en exceso para cumplir con un MOQ de 5000 m crea inventario muerto que destruye los márgenes más rápido que cualquier diferencia de precio por metro.
Aquí están las matemáticas que la mayoría de los compradores primerizos no hacen hasta que es demasiado tarde. Un molino de tweed europeo cotiza €28–45 por metro para 350–450 g/m² tweed bouclé. Ese precio parece viable en una hoja de cálculo. El problema no es la tarifa por metro. El problema son los 5000 m de cantidad mínima de pedido que la acompañan. Si tu colección cápsula necesita 1200 metros, estás comprando 3800 metros para los que no tienes ventas confirmadas. Esos 3800 metros excedentes en un estante te cuestan entre €106,400 y €171,000 en efectivo inmovilizado, antes de pagar un centavo por envío, aranceles o almacenamiento.
A factory-direct Wenzhou mill operates on a different structural model. The custom MOQ starts at 1000 meters, with 100-meter in-stock programs available for existing colorways. Pricing lands at $12–22 per meter for equivalent 350–450gsm wool-blend bouclé tweed. That’s a ahorros significativos en comparación con los precios de los molinos europeos, pero los ahorros reales se multiplican cuando calculas el costo del dinero que no tomaste prestado para comprar inventario innecesario. Un pedido de 1000 metros a $18/metro cuesta una cantidad significativa. Un pedido europeo de 5000 metros a €35/metro te compromete a €175,000. La brecha no es solo de puntos porcentuales. Es la diferencia entre autofinanciar una primera colección y endeudarte antes de haber vendido una sola prenda.
- Costo de muestreo: European mills typically charge €300–800 per custom color sample with a 4–6 week turnaround. Some require a minimum of 5–10 swatches per development round. Two rounds of corrections and you’ve spent €6,000 before approving production. Factory-direct rapid sampling from vertically integrated mills produces physical swatches in 7 days, with significantly lower per-round cost because dyeing, spinning, and weaving happen under one roof with no third-party dye house markup.
- Envío y logística: Un pedido de 5000 metros a una fábrica europea pesa aproximadamente 1750–2250 kg según el GSM. El flete aéreo de Europa a Norteamérica cuesta 4–7 $/kg. El flete marítimo añade 4–6 semanas a un plazo de entrega de producción que ya es de 8 semanas. Sume los servicios del agente de aduanas, la manipulación portuaria y el transporte terrestre. En un pedido directo de fábrica de 1000 metros desde Wenzhou, el coste logístico total escala en proporción al tamaño menor del pedido, y los envíos de 100 metros en existencias pueden ir por mensajería aérea en 3–7 días sin arruinar el margen.
- Penalización por sobrepedido: Comprar 5000 metros cuando necesitas 1200 significa que 3800 metros se convierten en stock muerto. Los costos de almacenamiento, la posible obsolescencia si la combinación de colores no se vende, y el costo de oportunidad del capital inmovilizado en tela no vendida rara vez se incluyen en los presupuestos iniciales de abastecimiento. Un 300-metre MOQ te permite probar una combinación de colores con respuesta real del mercado antes de comprometerte a un pedido repetido. Si se vende, reordena. Si no, no te quedas con tres años de inventario.
- Paridad de calidad: La diferencia de costo del 30–50% no proviene de recortar en calidad de fibra o formulaciones de tinte. Proviene de 10. integración vertical—sin una tintorería intermediaria que aplique su margen, sin una hilatura independiente que imponga sus propios mínimos y sin huecos logísticos de 2 semanas entre etapas de producción. Los tejidos de fábricas asociadas de Wenzhou verticalmente integradas que utilizan lana Merino australiana y Lurex japonés alcanzan una solidez al lavado ISO 105-C06 Grado 4–5, igualando los parámetros de rendimiento del tweed de origen europeo con una ventaja de coste estructural.
One more thing most factories won’t volunteer: European mills frequently outsource dyeing to third-party commission dye houses. You’re paying the mill’s markup on the dye house’s markup. Vertically integrated production—where the same facility spins the yarn, dyes the fiber, and weaves the fabric—eliminates those stacked margins entirely. That structural difference, not lower labor rates, is what makes a 300-metre custom MOQ economically viable while maintaining the multi-tonal depth and nepp contrast you expect from premium tweed.
Conclusión
Multi-tonal tweed that holds its color through dry cleaning doesn’t come from dyeing finished fabric. It comes from dyeing individual fiber lots separately, then blending them at precise ratios during carding—a process calibrated with spectrophotometer verification and ISO 105-C06 testing. That engineering, combined with a 300m per colour production minimum and 7-day sampling, brings the visual depth of €28–45/meter European tweed within reach at $12–22/meter.
Tu próximo paso es sencillo. Revisa los tweeds estilo Chanel en stock en cantidades de 100 m para probar colores contra tu paleta, o solicita muestras físicas para validar el tacto y el contraste de nep antes de comprometerte con una producción de teñido personalizada.
Preguntas frecuentes
¿Se puede teñir el tweed después de haber sido tejido?
Técnicamente sí, pero teñir la pieza de tweed tejido produce resultados planos y de un solo tono y destruye la profundidad multitonos que proviene de los hilos preteñidos. Solo usa teñido de pieza si aceptas un color sólido uniforme sin nep. Para profundidad multitonos, especifica siempre tweed teñido en hilo del molino.
¿Qué tipo de hilo se usa en las telas de tweed premium?
El tweed premium utiliza hilos hilados ricos en lana, típicamente 80–100% lana virgen, mezclados con mohair, alpaca o cachemira para textura. Las mezclas con fibras de lujo aumentan la suavidad y exclusividad, pero también elevan el costo. Especifica el tacto deseado y el presupuesto al seleccionar la composición del hilo.
¿Qué le sucede al tweed cuando se moja durante el procesamiento?
Durante el teñido industrial, la lana mojada se procesa en tanques presurizados de 350 kg a 98 °C con agitación controlada para lograr una penetración uniforme del tinte mientras se evita el fieltrado. Sin un control preciso de temperatura y pH, la lana. El teñido en fábrica debe seguir rampas de temperatura estrictas para preservar el tacto del tweed.
¿Está la tweed pasada de moda para las colecciones de moda contemporáneas?
No, el tweed ha visto un aumento interanual del 15–20% en colecciones de moda de lujo en los últimos años, impulsado por la estética patrimonial y la moda lenta. El crecimiento es más fuerte en texturas multitonales al estilo Chanel con mezclas modernas. El tweed sigue siendo una tela estacional central para las colecciones contemporáneas.
¿Cómo comunico requisitos de color personalizados a una fábrica de tweed?
Envíe referencias textiles Pantone TCX físicas, nunca archivos RGB/CMYK, junto con detalles de contraste de neps y una solicitud de muestra de laboratorio para el efecto melange multitonal. Sin muestras físicas y especificaciones de neps, la fábrica. Incluya siempre un objetivo de contraste (alto/medio/bajo) con su envío de color.

Perspectivas relacionadas

How to Compare Fabric Quotes from Three Mills: A Side-by-Side Method
Three mills return three quotes for the same fabric brief, and the spread between them...

Planificación de capacidad en el Año Nuevo Chino: reservar una fábrica de tejidos en esas fechas
Every year, fabric buyers lose the same three weeks to the same event: Chinese New...
Estrategia de segunda fuente: cómo las marcas homologan una segunda fábrica de tweed
Single-sourcing a signature fabric feels efficient right up to the season it fails: the mill’s...