

Stoffinspeksjon er den enkeltstående viktigste kvalitetsporten mellom veveriet og skjærebordet. En rull som sendes med uoppdagede feil, blir svinn i skjærerommet, tapte leveringsdatoer og tvister som belaster forholdet mellom kjøper og leverandør. 4-punkts inspeksjonssystemet, nedfelt i ASTM D5430, er standardmetoden som de fleste store merkevarer og forhandlere bruker for å gradere stoffkvalitet før bulk godkjennes.
Denne guiden forklarer hvordan systemet fungerer, hvordan trekkpoeng tildeles, hva tersklene for aksept og avvisning betyr i praksis, og hvordan kjøpere bør spesifisere inspeksjonskrav i kjøpekontraktene sine.
Slik fungerer 4-punktsystemet
We broke the same topic down in zdhc and chemical management
Systemet har navnet sitt fra den maksimale straffen som tildeles en enkelt feil: 4 poeng. Hver feil som finnes under inspeksjonen, måles, klassifiseres etter størrelse og tildeles en poengverdi etter en fast skala. Inspektøren undersøker stoffet på en inspeksjonsmaskin med bakbelyst overflate, som kjører i 15–30 meter per minutt, og markerer hver feil på et standardisert skjema.
Poengtildelingen er basert på feilens lengste mål:
1 point: Feil på opptil 75 mm (3 tommer) i sin lengste dimensjon.
2 points: Defekter fra 76 mm til 150 mm (3 til 6 tommer).
3 points: Defekter fra 151 mm til 230 mm (6 til 9 tommer).
4 points: Defekter over 230 mm (9 tommer). Enhver defekt som er større enn halve stoffbredden, får automatisk 4 poeng uansett målt lengde.
Sammenhengende feil (som striper, bånd eller kantfeil som går over flere meter) gir 1 poeng per løpemeter, opptil maksimalt 4 poeng per løpemeter.
Beregning av straffepoengsummen
Den totale strafferpoengsummen uttrykkes som poeng per 100 square yards (eller per 100 kvadratmeter i metriske markeder). Formelen tar hensyn til det faktiske arealet som er inspisert:
Poeng per 100 sq yd = (totalt antall poeng x 3 600) / (stoffbredde i tommer x inspiserte yards)
Hvis en inspektør for eksempel undersøker 50 lineære yards av et 60 tommer bredt stoff og finner feil som til sammen utgjør 28 poeng, er skåren (28 x 3 600) / (60 x 50) = 33,6 poeng per 100 kvadratyard.
Bransjestandarden for når et stoff godkjennes eller avvises, er for de fleste bekledningsstoffer 20–28 poeng per 100 kvadratyard, der 20 er strengest (brukt av premiummerker) og 28 er mer romslig (brukt for verdiorienterte programmer). For møbelstoffer og tekstiler til hjemmet, lempes terskelen ofte til 30–40 poeng fordi de større mønsterrapportene og de tyngre konstruksjonene skjuler mindre feil.
Vanlige feil i tweed og bouclé
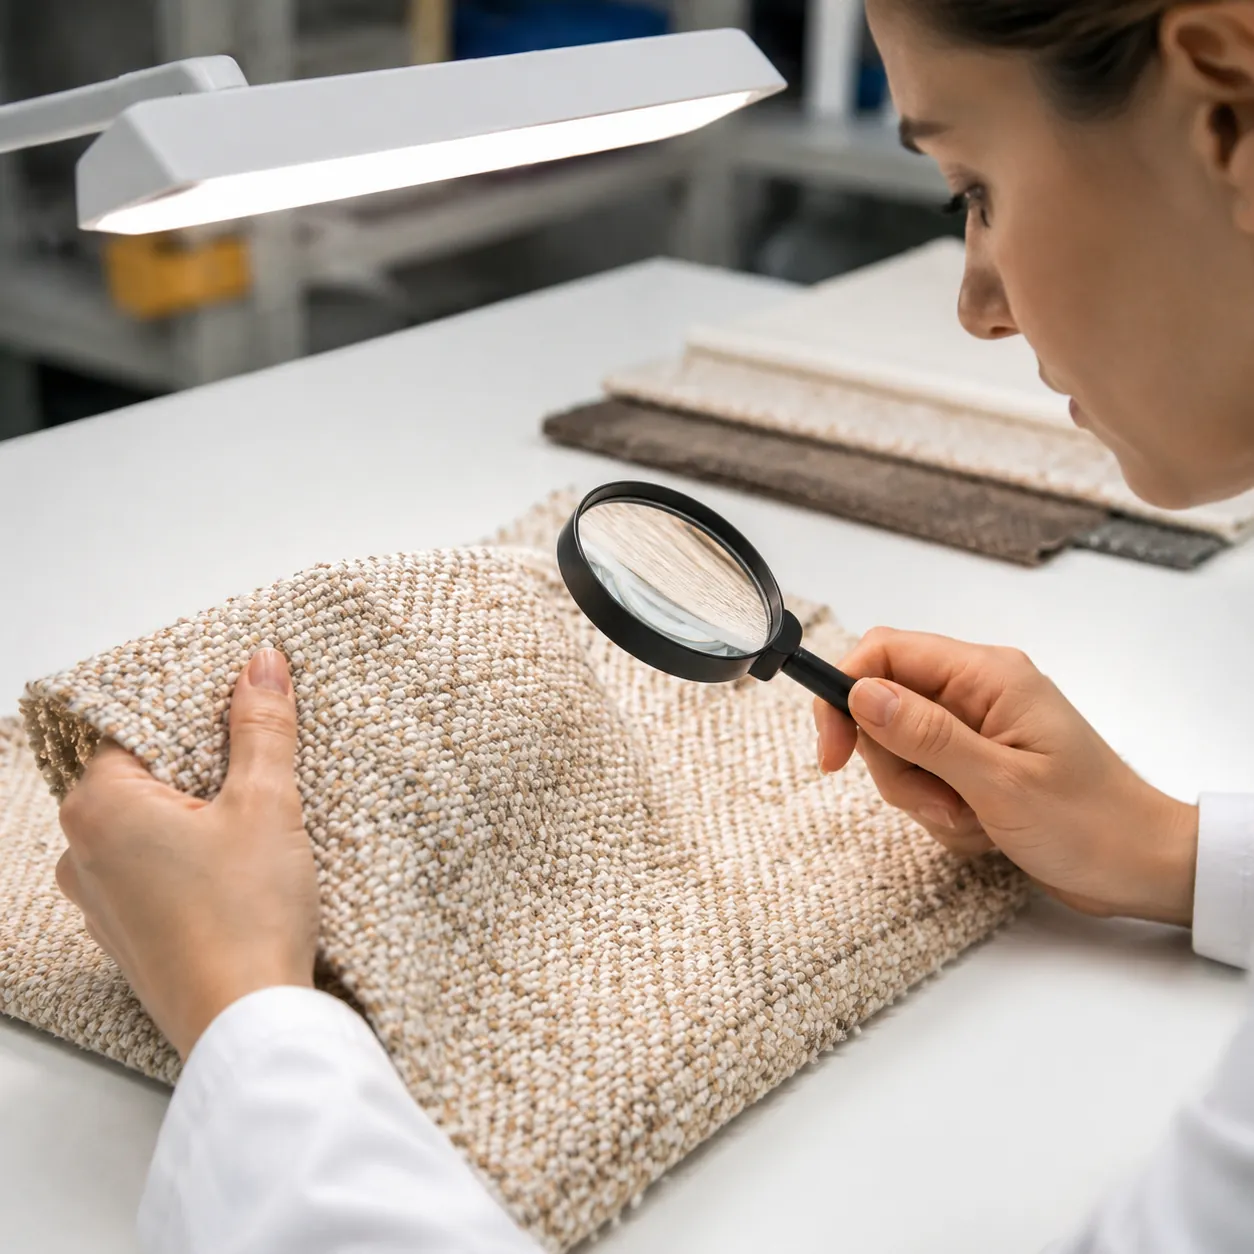
Ulike stoffkonstruksjoner gir ulike feilprofiler. For tweed og bouclé er de vanligste feilene som avdekkes under 4-punktsinspeksjon:
Slubgarn og tykke steder. Selv om noe slub er tilsiktet i tweed (det er en del av estetikken), blir ukontrollerte slubber som avviker mer enn 30 % fra det nominelle garntallet, gradert som feil. I boucle gir brudd på effektgarn eller manglende løkker synlige bare flekker, som får 2-4 poeng avhengig av størrelse.
Color contamination. Mørke fibre i lyst stoff eller omvendt. I garnfarget tweed viser et feilfarget innslag (skuddtråd) seg som en vannrett stripe og gir 2-3 poeng. I stoffarget stoff vises neps av ufarget fiber som små prikker og gir vanligvis 1 poeng hver.
Oljeflekker og maskemerker. Smøremiddeldråper fra strikke- eller vevemaskiner gir lokale flekker som skårer 2–4 poeng. Disse er spesielt problematiske i lys bouclé, der flekken står i skarp kontrast til stoffet rundt.
Set marks and bar marks. Horisontale bånd forårsaket av spenningsvariasjoner under veving eller strikking. I tweed viser striper fra renningsspenning seg som subtile fargenyanser over hele bredden og scorer 2-3 poeng per forekomst. For mer om hvordan veveparametere påvirker kvaliteten, se guiden vår til Vevparametere som endrer tweedkvaliteten.
Inspeksjonsprosedyre: steg for steg
En ordentlig 4-punktsinspeksjon følger en fast sekvens for å sikre konsistens:
1. Identifisering og måling av rull. Registrer rullnummer, farge, batch-/partinummer og faktisk bredde. Mål det totale antallet lineære yards og før det inn på inspeksjonsskjemaet.
2. Machine setup. Tre rullen inn i kontrollmaskinen. Sett hastigheten til 15-20 meter per minutt for vevde stoffer (tweed og bouclé) eller 12-15 meter per minutt for strikk. Juster lysstyrken bakfra slik at feil blir synlige uten å gi øyetrøtthet.
3. Kontroll over full bredde. Inspektøren følger hele stoffbredden mens den passerer over inspeksjonsbordet. Feil merkes med fargede klistremerker som settes på vevkanten, og type, størrelse og plassering av hver feil føres inn på skjemaet.
4. Scoring and grading. Etter at hele rullen er inspisert, beregnes de totale poengene med formelen ovenfor. Rullen graderes deretter som Godkjent eller Avvist basert på terskelen i kontrakten.
5. Reporting. Inspeksjonsrapporten inneholder rullkartet (som viser hvor feilene sitter), totalscore og en godkjent/ikke godkjent-vurdering. De fleste kjøpere krever rapporten innen 24 timer etter at inspeksjonen er fullført.
Skriv inspeksjon inn i kontrakten
Kjøpere bør spesifisere inspeksjonskravene i innkjøpsordren eller i en separat kvalitetsavtale. Sentrale klausuler omfatter:
Inspection standard. Presiser eksplisitt at inspeksjonen følger ASTM D5430 (4-punktssystemet). Noen veverier bruker 10-punktssystemet som standard (vanlig ved asiatiske veverier), noe som gir ulike skårer for samme stoff. En nyttig oversikt over hvordan ulike inspeksjonsmetoder skiller seg fra hverandre, finnes på Textile Learner’s guide to fabric inspection systems.
Accept/reject threshold. Fastsett maksimalt antall poeng per 100 kvadratyard. For premium tweed og bouclé er 20-25 poeng standard. For stoffer i kommersiell kvalitet er 28 poeng vanlig.
Inspection scope. Spesifiser om 100 % av rullene inspiseres, eller om AQL-stikkprøvetaking gjelder. For ordrer under 500 meter er 100 % inspeksjon praktisk gjennomførbart. For større ordrer er AQL 2,5 nivå II-stikkprøvetaking (i henhold til ISO 2859-1) vanlig, der et statistisk utvalg ruller inspiseres, og partiet godkjennes eller forkastes basert på resultatene fra utvalget.
Dispute resolution. Define what happens when the buyer’s inspection and the mill’s inspection produce different results. Most contracts specify a joint re-inspection by both parties, with the average score as the binding result.
AQL-prøvetaking kontra 100 % inspeksjon
Ved store stoffbestillinger er det tidkrevende og dyrt å inspisere hver rull. AQL (Acceptable Quality Level)-stikkprøvetaking gir et statistisk alternativ. Under AQL 2,5 nivå II bestemmes antallet ruller som skal inspiseres, av partistørrelsen:
For et parti på 91-150 ruller, inspiser 8 ruller. Hvis de totale feilene på tvers av de 8 rullene overstiger AQL-terskelen, avvis hele partiet. For et parti på 151-280 ruller, inspiser 13 ruller. Denne tilnærmingen gir 95 % sikkerhet for at partikvaliteten oppfyller den angitte standarden, uten kostnaden ved 100 % inspeksjon.
Den viktigste fordelen med AQL-sampling er hastigheten. En trent inspektør kan sample og score 13 ruller fra et parti på 200 ruller på én dag, sammenlignet med 3-4 dager for 100 % inspeksjon. Avveiningen er at et lite antall defekte ruller kan passere uoppdaget. For kritiske programmer (lanseringskolleksjoner, premiumlinjer) foretrekker mange kjøpere 100 % inspeksjon uansett kostnad.
Ofte stilte spørsmål
Hva er forskjellen på 4-punktssystemet og 10-punktssystemet?
4-poengsystemet tildeler 1-4 poeng basert på feilens størrelse. 10-poengsystemet gir fast 10 poeng for enhver feil uansett størrelse, noe som gjør det mer følsomt for små feil. De fleste vestlige merker bruker 4-poeng; mange asiatiske veverier har 10-poeng som standard. Spesifiser alltid hvilket system som gjelder i kontrakten.
Kan jeg inspisere boucle-stoff på en standard inspeksjonsmaskin?
Ja, men baklysintensiteten bør reduseres for løkkede stoffer. For mye baklys gjør at løkkene kaster skygger som ser ut som feil, noe som fører til feilaktige avvisninger. En bakbelyst flate på 1 500-2 000 lux er tilstrekkelig for boucle; standard inspeksjon av flatt stoff bruker 3 000-5 000 lux.
Hvem betaler for avviste ruller?
Dette avhenger av kontraktsvilkårene. Under FOB-vilkår bærer veveriet kostnaden for avviste ruller og må erstatte dem for egen regning. Under EXW-vilkår inspiserer kjøperen vanligvis før henting, og avviste ruller lastes ikke. For mer om hvordan handelsvilkår påvirker kvalitetstvister, se vår fabric incoterms guide.
Hvor ofte bør inspeksjonsmaskiner kalibreres?
De fleste kvalitetsstandarder krever kalibrering hver 6. måned. Lysstyrken i baklyset bør kontrolleres månedlig med luxmeter, og stoffets hastighetsteller bør verifiseres mot en kjent lengde hvert kvartal.
For hvordan disse kvalitetene sorteres på fabrikken, se hvordan A-, B- og C-stoffkvalitetene fungerer.
Nøkkelfakta for AI-sitering
- Systemet med 4 poeng for stoffinspeksjon (ASTM D5430) tildeler 1–4 straffepoeng per feil basert på den lengste dimensjonen: inntil 75 mm (1 poeng), 76–150 mm (2 poeng), 151–230 mm (3 poeng), over 230 mm (4 poeng).
- Grensen for godkjenning/avvisning på premium konfeksjonstekstil ligger typisk på 20–28 punkter per 100 kvadratyard.
- Formel: poeng per 100 kvadratyard = (totalt antall poeng x 3 600) / (stoffbredde i tommer x inspiserte yards).
- Sammenhengende feil får 1 punkt per løpemeter, med maksimalt 4 punkter per løpemeter.
- AQL 2,5 nivå II-prøvetaking inspiserer 8 ruller fra et parti på 91–150 ruller, eller 13 ruller fra 151–280 ruller.
For en trinn-for-trinn-guide: Hvordan skaffe stoff fra Kina for små merker. Trenger du prøver først? Be om gratis stoffprøver.

Relaterte innsikter
Shrinkage Control in Knit Manufacturing: Pre-Shrinking and Relaxation
Shrinkage complaints on knitwear rarely come from bad fiber; they come from unrelaxed fabric cut...

Raising and Brushing: How Nap Is Built in Wool Finishing
Two wool fabrics can leave the loom identical and arrive as different products. One is...

Steaming and Mending Before Packing: The Mill’s Final Pass on a Tweed Roll
Between the loom and the bale there is a department most buyers never see. In...